1. Contexte du projet et spécifications produit
Notre client, AAI, nous a sollicités pour une application exigeante d’étanchéité de barquettes nécessitant une précision extrême et un mélange gazeux personnalisé. Son produit requérait un conditionnement sous atmosphère modifiée (MAP) avec des limites strictes de taux d’oxygène résiduel, des motifs d’étanchéité complexes et un débit élevé.
|
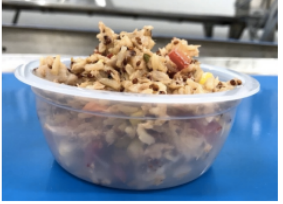
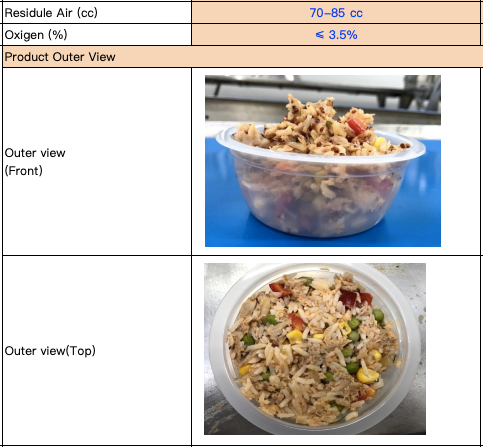
Échantillons produit fournis par le client.
|
Dimensions et spécifications détaillées des barquettes.
|
Exigences produit et processus :
- Spécification barquette : diamètre d’ouverture < 115 mm ; configurée pour 1 sortie sur 5 voies.
- Objectif de vitesse : jusqu’à 2 400 barquettes/heure avec un taux d’oxygène résiduel < 1 %.
- Température d’étanchéité : maximum 200 °C ; étanchéité effectuée en un seul passage.
- Spécification film : film sur mesure de largeur 185 mm (le client utilisait auparavant un film de 150 mm, donc la mise en page graphique a dû être repensée pour s’adapter à nos outillages).
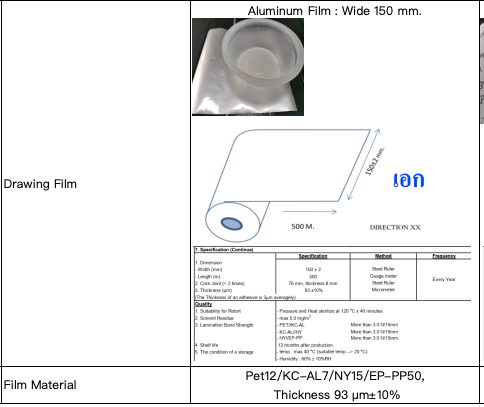
Comparaison entre la largeur initiale du film de 150 mm et la largeur requise de 185 mm.
2. Défi technique n° 1 : motif d’étanchéité personnalisé en deux étapes
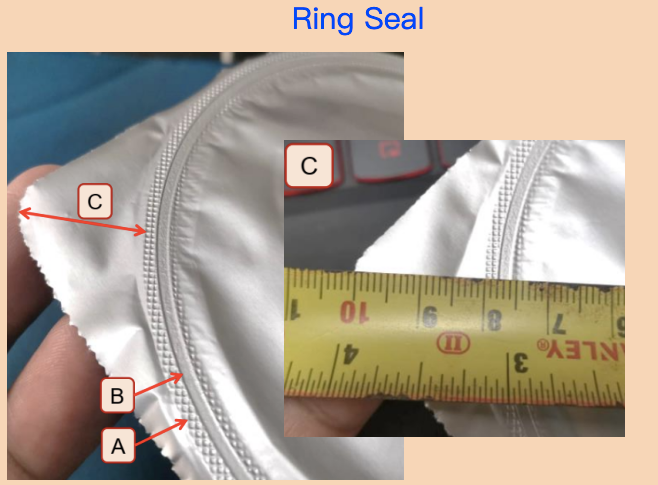
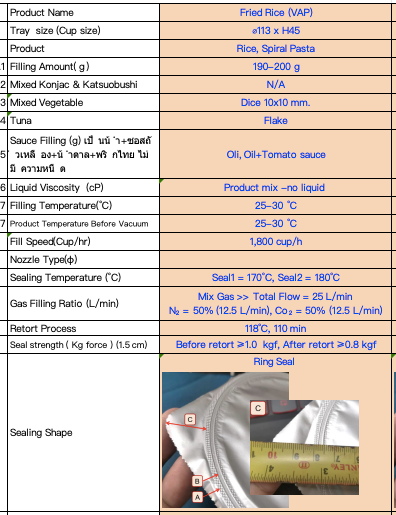
Le défi technique le plus complexe provenait des échantillons de produit existants fournis par le client. L’emballage actuel utilise un motif d’étanchéité unique en deux étapes : d’abord un motif en grille complète, puis une bague lisse et pleine appliquée par-dessus.
Nos équipements standards ne permettent qu’un seul passage d’étanchéité. Cela signifiait qu’une partie de la zone d’étanchéité située près du bord ne serait pas comprimée (visible sous forme d’une bague vide sur le côté droit de l’échantillon).
|
Motif d’étanchéité original du client en deux étapes, avec bague extérieure pleine.
|
Motif standard à un seul passage, montrant la zone extérieure non étanche.
|
Pour reproduire la finition demandée par le client, notre équipe d’ingénierie a personnalisé les outillages afin d’appliquer une zone centrale plane entourée d’une bague extérieure en grille. Bien qu’il s’agisse de la meilleure solution physique, nous avons informé proactivement le client que les performances réelles d’étanchéité devraient être validées lors de la mise en service.
3. Défi technique n° 2 : Passage du modèle TA350 au modèle TA360
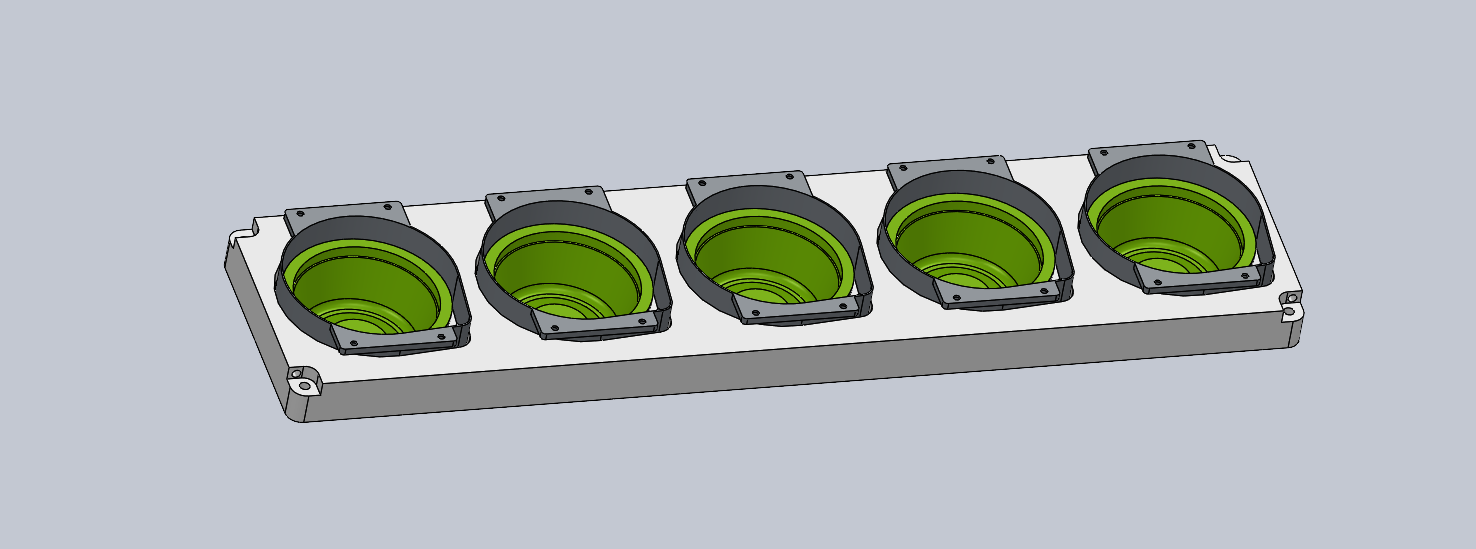
La proposition initiale reposait sur notre modèle TA350, mais une analyse approfondie a révélé un problème critique lié à l’outillage de moule. Sur le TA350, la longueur du moule est plus courte, ce qui implique un espacement réduit entre les gobelets adjacents. Les couteaux de découpe sont soudés ensemble en une seule pièce rigide : si une lame de coupe tombe en panne, l’ensemble entier doit être remplacé, entraînant des coûts de maintenance plus élevés et une précision moindre de l’outillage.
Moule TA350 : disposition compacte avec ensemble de couteaux de découpe soudés.
Nous avons recommandé de façon proactive la mise à niveau vers notre modèle TA360. Ce dernier intègre un moule plus long, offrant un espacement accru entre les gobelets. Chaque couteau de découpe est fabriqué séparément et remplaçable individuellement, assurant ainsi une précision dimensionnelle nettement supérieure et une maintenance simplifiée.
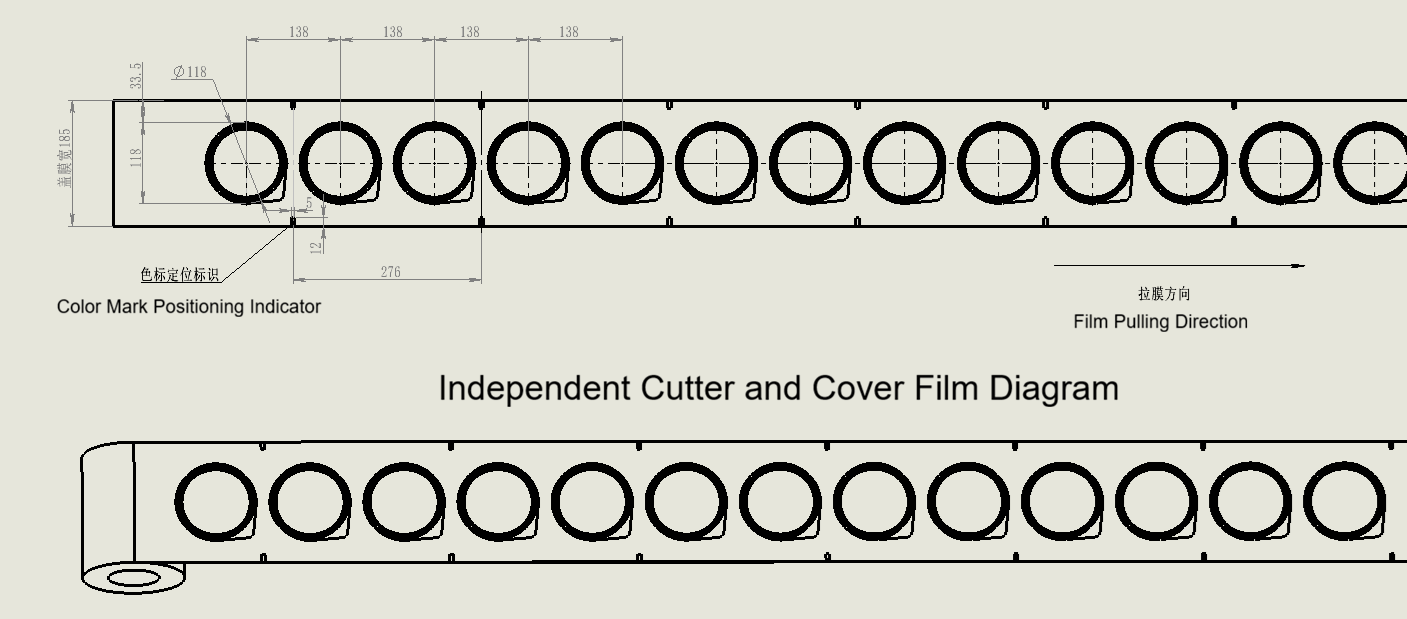
Moule TA360 : disposition allongée avec couteaux de découpe indépendants, usinés avec précision.
4. Défi technique n° 3 : Système personnalisé de mélange gazeux
Le mélange gazeux requis par le client devait contenir 50 % de CO2 et 50 % de N2. Cela posait le choix entre deux technologies de mélange gazeux :
- Mélangeur à rapport fixe : Moins coûteux, mais inflexible.
- Mélangeur réglable par écran tactile : Plus coûteux, mais permet un ajustement précis des rapports gazeux multiples (binaire ou ternaire).
Afin de maintenir une efficacité coûtée pour le projet, nous avons analysé les deux options : un système à rapport fixe nécessiterait 2 unités de mélange distinctes, tandis qu’une seule unité de mélange binaire réglable par écran tactile pourrait traiter les deux gaz dans une même unité.
 Analyse de la configuration du système de mélange gazeux : à rapport fixe (2 unités) contre réglable par écran tactile (1 unité).
Nous avons fait correspondre la capacité de débit du mélangeur de gaz à la vitesse d'étanchéité du TA360, ce qui a permis d'éviter les goulots d'étranglement.
- Je vous en prie. Défi d'ingénierie 4: température, effet de vide et préparation de pré-sérage
Deux défis opérationnels supplémentaires nécessitaient une communication attentive avec les clients:
Température du produit par rapport à l'oxygène résiduel
Le produit du client entre dans la machine à environ 30 °C. Des températures plus élevées peuvent compromettre la capacité d’atteindre l’objectif strict de teneur résiduelle en oxygène < 3,5 %. Nous avons consulté proactivement notre directeur technique et signalé ce risque au client, en lui demandant de confirmer si son procédé actuel permet d’atteindre cet objectif à cette température.
Manutention du matériau avant scellage
Avant que le produit n’entre dans la thermoformeuse, le matériau doit être aplati — jamais au-dessus du niveau du rebord du récipient. Cela évite toute contamination de la surface de scellage et garantit un joint étanche à l’air.
Le matériau doit être aplati, sans jamais dépasser le plan du rebord du récipient.
6. Défi technique n° 5 : Couvercle en feuille d’aluminium et aspect sous vide
Le client utilise un matériau de couvercle en feuille d’aluminium. Avec 50 % de CO2 dans le mélange gazeux, après scellage et remplacement gazeux, la feuille d’aluminium s’enfonce visiblement vers l’intérieur le lendemain, créant un aspect similaire à celui d’un vide.
Nous avons communiqué proactivement cet effet cosmétique au client, en expliquant qu’il s’agit d’une réaction physique normale. Le client a confirmé son acceptation de cette apparence dans le cadre des spécifications du projet.

Schéma de scellage de plateau illustrant le procédé de scellage du couvercle en feuille d’aluminium.
Prêt à résoudre vos défis complexes de scellage de plateaux ?
Des motifs de scellage sur mesure et des mises à niveau précises des moules aux systèmes MAP multi-gaz, notre équipe d’ingénieurs excelle face aux défis techniques complexes. Contactez-nous pour discuter de vos exigences d’application spécifiques.

 EN