1. Pozadie projektu a špecifikácie výrobku
Náš klient AAI sa na nás obrátil s náročnou aplikáciou pečatenia podnosov, ktorá vyžadovala extrémnu presnosť a prispôsobené zmiešavanie plynov. Ich výrobok vyžadoval MAP (balenie v modifikovanej atmosfére) s prísne stanovenými limitmi zvyškového kyslíka, zložitými vzormi pečatenia a vysokou výstupnou rýchlosťou.
|
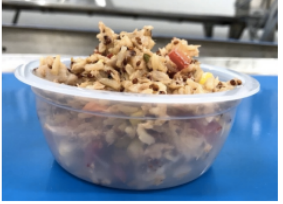
Vzorky výrobkov poskytnuté klientom.
|
Podrobné rozmery a špecifikácie podnosov.
|
Požiadavky na výrobok a proces:
- Špecifikácia podnosov: Priemer ústia pohárika < 115 mm; nastavené pre 1 zo 5 radov.
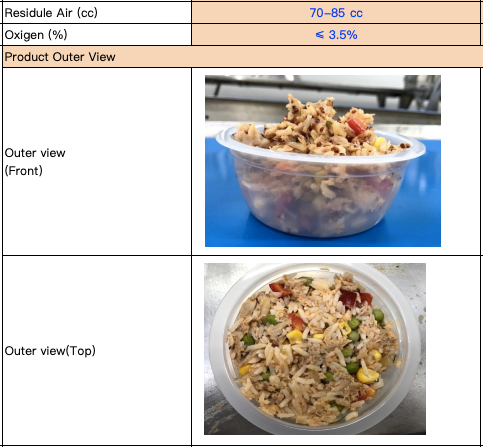
- Cieľová rýchlosť: Až 2 400 pohárikov/hodinu so zvyškovým kyslíkom < 1 %.
- Teplota pečatenia: Maximálne 200 °C; pečatenie sa vykonáva v jednom prechode.
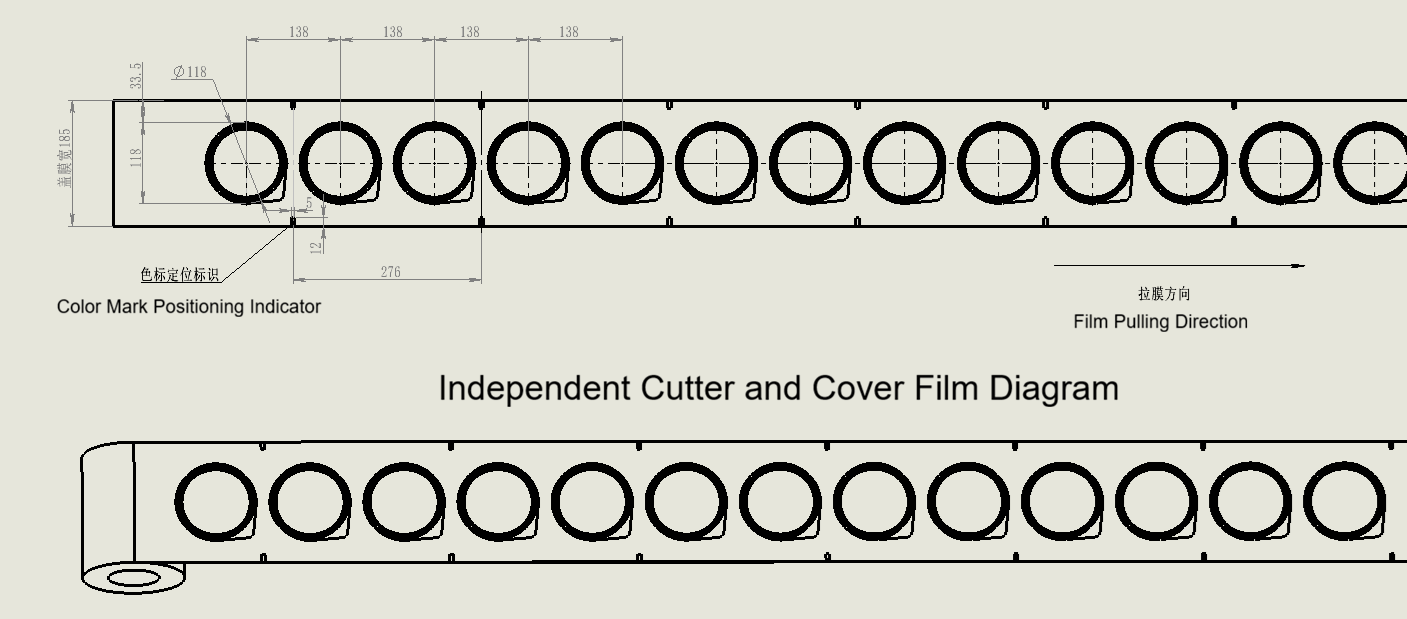
- Špecifikácia fólie: Prispôsobená fólia šírky 185 mm (klient predtým používal fóliu šírky 150 mm, preto bolo potrebné prepracovať rozmiestnenie grafiky tak, aby zodpovedalo našim nástrojom).
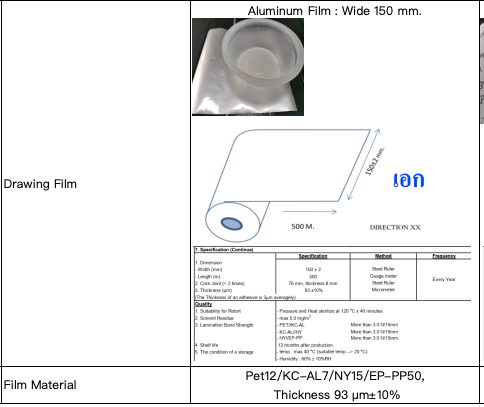
Porovnanie pôvodnej šírky fólie 150 mm a požadovanej šírky fólie 185 mm.
2. Technická výzva č. 1: Dvojstupňový vlastný tesniaci vzor
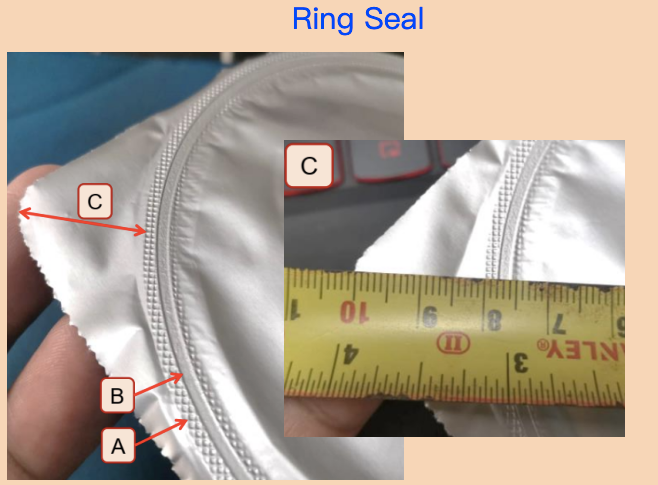
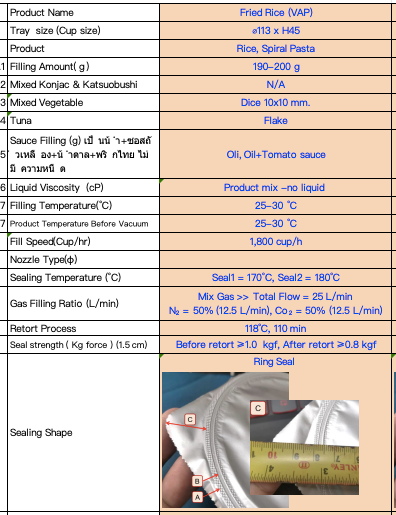
Najzložitejšou technickou výzvou boli existujúce vzorky výrobkov od klienta. Ich súčasná obalová technika využíva jedinečný dvojstupňový tesniaci vzor: najprv sa stlačí úplný mriežkový vzor, následne sa na vrch stlačí pevný rovný kruh.
Naše štandardné zariadenie dokáže vykonať len jediný tesniaci prechod. To znamenalo, že časť tesniacej plochy pri okraji nebude stlačená (viditeľná ako prázdny kruh na pravej strane vzorky).
|
Pôvodný dvojstupňový tesniaci vzor klienta s pevným vonkajším kruhom.
|
Štandardný jednoprechodový vzor zobrazujúci nepotesnenú oblasť vonkajšieho kruhu.
|
Aby sme dosiahli požadovaný povrchový vzhľad klienta, náš inžiniersky tím prispôsobil nástroje tak, aby stlačili rovný stred a vonkajší mriežkový kruh. Hoci to bol najlepší fyzikálny riešenie, vopred sme klientovi oznámili, že skutočný výkon tesnenia bude potrebné overiť počas uvádzania do prevádzky.
3. Technická výzva č. 2: Aktualizácia z modelu TA350 na model TA360
Pôvodná ponuka bola založená na našom modeli TA350, no hlbšia analýza odhalila kritický problém s nástrojmi pre formovanie. U modelu TA350 je dĺžka formy kratšia, čo znamená tesný odstup medzi susednými pohármi. Rezné nože sú zvárané do jedného pevného celku – ak zlyhá jeden rezací nôž, musí sa vymeniť celé zariadenie, čo vedie k vyšším nákladom na údržbu a nižšej presnosti nástroja.
Forma TA350: kompaktné usporiadanie so zváranou súpravou rezných nožov.
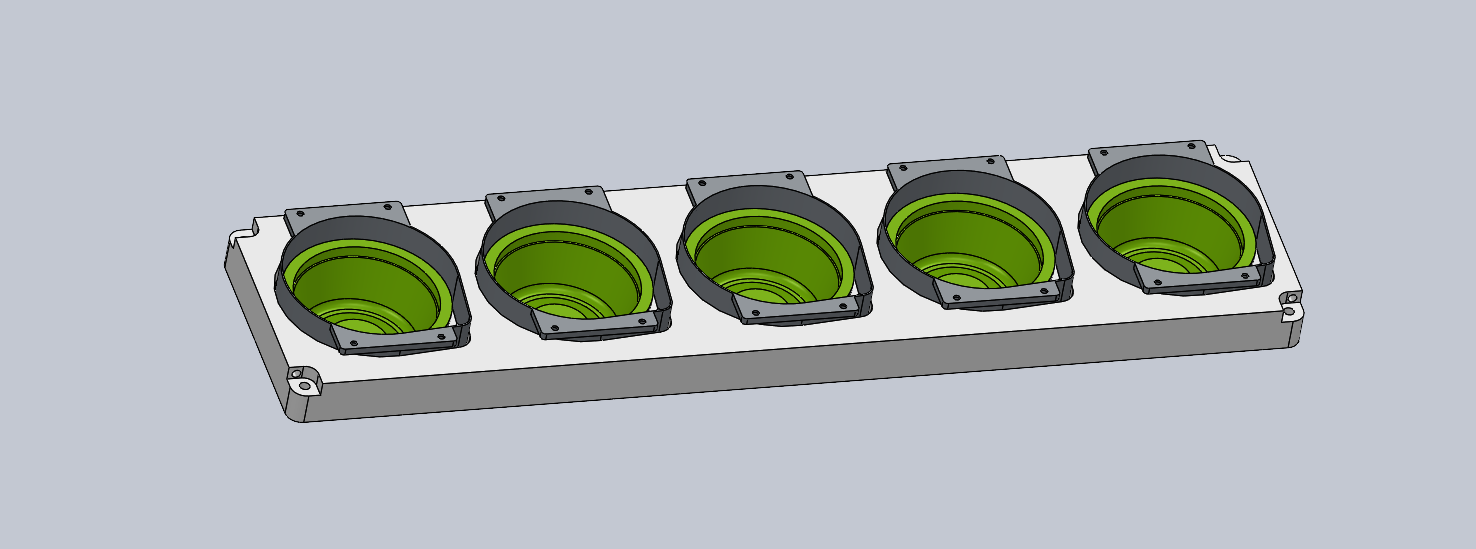
Aktívne sme odporučili aktualizáciu na náš model TA360. Model TA360 má dlhšiu formu s väčším odstupom medzi pohármi. Každý rezací nôž je vyrábaný samostatne a je vymeniteľný, čo zabezpečuje výrazne vyššiu rozmerovú presnosť a jednoduchšiu údržbu.
Forma TA360: predĺžené usporiadanie s nezávislými, presne obrobenými reznými nožmi.
4. Technická výzva č. 3: Prispôsobený systém miešania plynov
Zmes plynu pre klienta vyžadovala 50 % CO2 a 50 % N2. To predstavovalo voľbu medzi dvoma technológiami miešania plynov:
- Miešač s pevným pomerom: nižšia cena, ale nepružný.
- Dotykový prispôsobiteľný miešač: vyššia cena, ale umožňuje presné nastavenie pomerov viacerých plynov (binárnych alebo ternárnych).
Aby sme projekt udržali cenovo efektívny, analyzovali sme obe možnosti: systém s pevným pomerom by vyžadoval 2 samostatné jednotky miešačov, zatiaľ čo jedna dotyková prispôsobiteľná binárna miešačka by dokázala spracovať oba plyny v jednej jednotke.
 Analýza konfigurácie systému na miešanie plynov: pevný pomer (2 jednotky) vs. dotykové nastavenie (1 jednotka).
Prispôsobili sme prietokovú kapacitu miešača rýchlosti záveru TA360, aby nedošlo k žiadnemu zúženiu výrobného toku.
5. Technická výzva č. 4: Teplota, účinok vákua a príprava pred záverom
Dve ďalšie prevádzkové výzvy si vyžadovali dôkladnú komunikáciu s klientom:
Teplota výrobku vs. zvyškový kyslík
Výrobok klienta vstupuje do stroja pri približne 30 °C. Vyššie teploty môžu ohroziť dosiahnutie prísneho cieľa < 3,5 % zvyškového kyslíka. Proaktívne sme sa poradili s naším technickým riaditeľom a tento rizikový faktor sme oznámili klientovi s požiadavkou na potvrdenie, či ich existujúci proces tento cieľ pri tejto teplote dosahuje.
Manipulácia s materiálom pred pečatením
Predtým, ako vstúpi výrobok do zariadenia na uzatváranie misky, musí byť materiál stlačený rovnobežne so základňou – nikdy nad úrovňou okraja pohárika. Toto zabráni kontaminácii povrchu na pečatenie a zabezpečí dokonale tesný uzáver.
Materiál musí byť stlačený rovnobežne so základňou, nikdy nepresahujúci rovinu okraja pohárika.
6. Technická výzva č. 5: Hliníková fólia ako veko a vizuálny dojem vakuovania
Klient používa hliníkovú fóliu ako materiál pre veko. Pri zmesi plynov obsahujúcej 50 % CO2 sa po uzatvorení a náhrade plynu hliníková fólia nasledujúci deň viditeľne stlačí dovnútra, čím vznikne vizuálny dojem vakuovania.
Tento estetický efekt sme aktívne komunikovali klientovi a vysvetlili sme mu, že ide o normálnu fyzikálnu reakciu. Klient potvrdil prijatie tohto vzhľadu ako súčasti špecifikácie projektu.

Diagram pečatenia tavičky znázorňujúci proces uzatvárania fóliového viečka.
Ste pripravení vyriešiť vaše zložité výzvy v oblasti pečatenia tavičiek?
Od individuálne navrhnutých vzorov pečatenia a presných aktualizácií foriem až po systémy MAP s viacerými plynmi – náš inžiniersky tím sa teší zložitým technickým výzvam. Kontaktujte nás, aby sme diskutovali o vašich konkrétnych požiadavkách na aplikáciu.

 EN