1. Hankkeen tausta ja tuotespesifikaatiot
Asiakkaamme AAI otti meihin yhteyttä haastavan laatikoiden sinistämissovelluksen kanssa, joka vaati erinomaista tarkkuutta ja räätälöityä kaasusekoitusta. Heidän tuotteensa vaati MAP-pakkausta (muokattu ilmakehä) tiukoin jäännöshappipitoisuusrajoituksin, monimutkaisia sinistyskuvioita ja korkeaa tuottovauhtia.
|
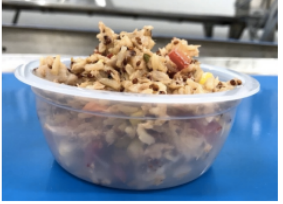
Asiakkaan toimittamat tuotenäytteet.
|
Yksityiskohtaiset laatikoiden mitat ja spesifikaatiot.
|
Tuote- ja prosessivaatimukset:
- Laatikon spesifikaatio: Kupin suun halkaisija < 115 mm; konfiguroitu viiden radan järjestelmään, jossa yksi rata käytössä.
- Nopeusvaatimus: Enintään 2 400 kuppia/tunti, jäännöshappipitoisuus < 1 %.
- Sinistyslämpötila: Enintään 200 °C; sinistys tehdään yhdellä kerralla.
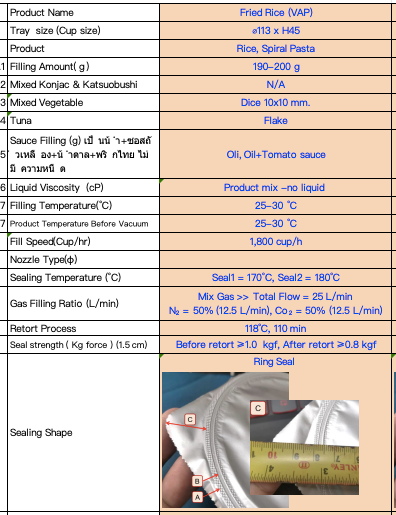
- Kalvojen spesifikaatio: Räätälöity 185 mm leveyden kalvo (asiakas oli aiemmin käyttänyt 150 mm kalvoa, joten graafisen suunnittelun piti uudelleen suunnitella vastaamaan meidän työkalujamme).
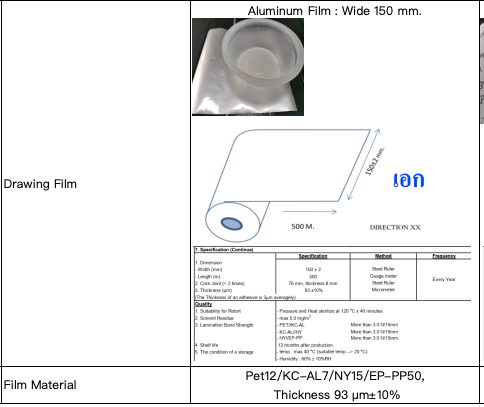
Alkuperäisen 150 mm:n ja vaaditun 185 mm:n kalvon leveyden vertailu.
2. Tekninen haaste 1: kaksivaiheinen erityisstiilattu tiivistyskuviointi
Monimutkaisin tekninen haaste tuli asiakkaan olemassa olevista tuotteenäytteistä. Nykyisessä pakkausratkaisussa käytetään ainutlaatuista kaksivaiheista tiivistyskuviointia: ensin painetaan täysi verkkomaisen ruudukon muotoinen kuviointi ja sen päälle toisena vaiheena kiinteä tasainen rengas.
Tavallisella laitteistollamme voidaan suorittaa vain yksi tiivistyskäynti. Tämän vuoksi tiivistysalueen reunan lähellä oleva osa ei tiivistynyt (näkyy näytteessä oikealla puolella tyhjänä renkaana).
|
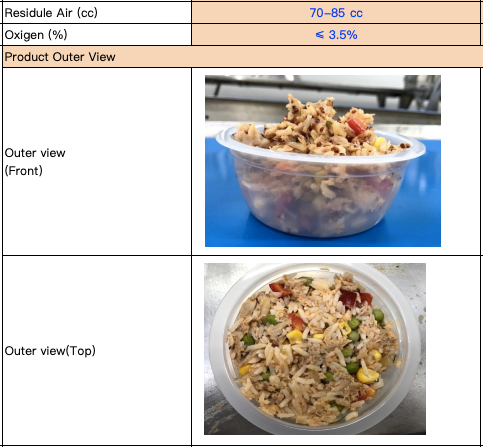
Asiakkaan alkuperäinen kaksivaiheinen tiivistyskuviointi kiinteällä ulkorengasosalla.
|
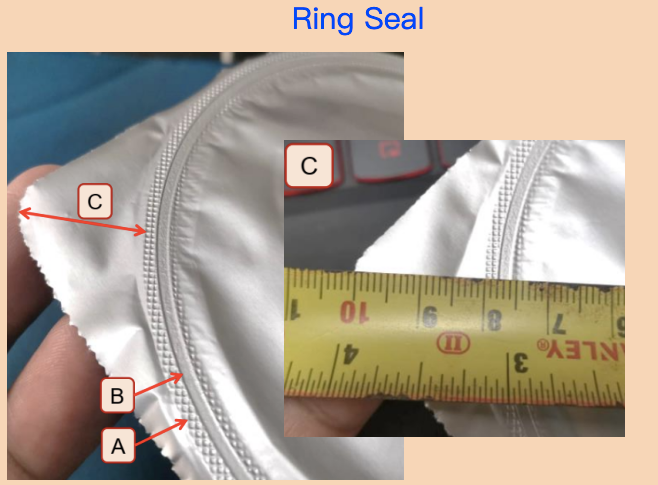
Tavallinen yksikäyntinen kuviointi, jossa näkyy tiivistämätön ulkorengasalue.
|
Asiakkaan pyytämän pinnan saavuttamiseksi insinööriryhmämme muokkasi työkaluja siten, että keskiosa painetaan tasaisesti ja ulkorengas verkkomaisena ruudukkona. Vaikka tämä oli parhaiten mahdollinen fyysinen ratkaisu, ilmoitimme asiakkaalle etukäteen, että todellinen tiivistysteho on varmistettava käyttöönoton aikana.
3. Tekninen haaste 2: Päivitys mallista TA350 malliin TA360
Alkuperäinen ehdotus perustui meidän malliimme TA350, mutta tarkempi analyysi paljasti kriittisen ongelman muottityökaluissa. Mallissa TA350 muotin pituus on lyhyempi, mikä tarkoittaa, että vierekkäisten kuppien välinen etäisyys on pieni. Leikkuuveitset on hitsattu yhdeksi kokonaisuudeksi – jos yksi leikkuuterä epäonnistuu, koko kokoonpano on vaihdettava, mikä johtaa korkeampiin huoltokuluihin ja alhaisempaan työkalutarkkuuteen.
TA350-muotti: tiukka asetteluma, hitsattu leikkuuvesikokoonpano.
Suositelimme aktiivisesti päivitystä meidän malliimme TA360. Mallissa TA360 muotti on pidempi ja kuppien välinen etäisyys suurempi. Jokainen leikkuuvesi on valmistettu erikseen ja vaihdettavissa, mikä tarjoaa huomattavasti paremman mitallisen tarkkuuden ja helpomman huollon.
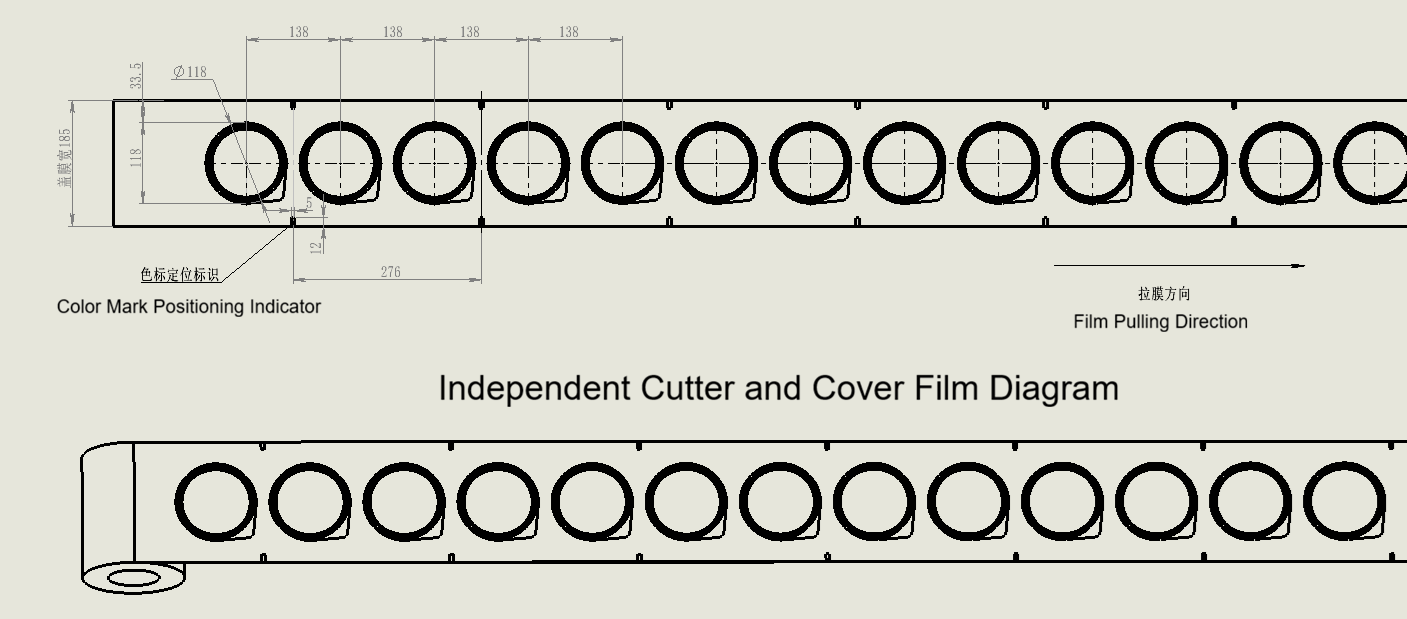
TA360-muotti: laajennettu asetteluma, itsenäiset, tarkasti koneistetut leikkuuvedet.
4. Tekninen haaste 3: Mukautettu kaasusekoitusjärjestelmä
Asiakkaan kaasukehitys vaati 50% CO2- ja 50% N2-päästöjä. Tämä mahdollisti kahden kaasun sekoittamisteknologian välillä:
- Kiinteän suhteellisen kaasun sekoitin: edullisempi mutta joustava.
- Kosketusnäytöllä säädettyä sekoitinta: Kustannukset ovat korkeammat, mutta kaasunvaihtelun (binäärisen tai kolmipuolisen) tarkkuus on mahdollista.
Jotta hanke olisi kustannustehokas, analysoimme molemmat vaihtoehdot: kiinteän vertailujärjestelmän edellyttäisi kaksi erillistä sekoituslaitetta, kun taas yksi kosketusnäytöllä säädettyä kaksois sekoitinta voisi käsitellä molemmat kaasut yhdessä yksikössä.
 Kaasujen sekoitusjärjestelmän konfiguraatiotutkimus: kiinteä suhde (2 yksikköä) vs kosketusnäytön säätö (1 yksikköä).
Yhdistämme kaasun sekoituksen virtauskapasiteetin TA360:n tiivistysnopeuteen, jotta tuotanto ei joudu pullonkauloihin.
5. Mitä? Tekniikan haaste 4: Lämpötila, tyhjiövaikutus ja sulkemisen valmistelu
Kaksi muuta operatiivista haasteita vaati huolellista asiakassuhdetta:
Tuotteen lämpötila verrattuna jääkylpeeseen
Asiakkaan tuote pääsee koneeseen noin 30 °C:n lämpötilassa. Korkeammat lämpötilat voivat heikentää kykyä saavuttaa tiukka < 3,5%:n jääkylväri-tavoite. Kävimme proaktiivisesti konsultoimassa teknistä johtajamme ja ilmoitamme tästä riskistä asiakkaalle ja pyydämme heitä vahvistamaan, että onko olemassa oleva prosessi saavuttanut tämän tämän lämpötilan.
Valmistusmateriaalin käsittely ennen sinetöintiä
Ennen kuin tuote pääsee tarjokuoren sulkijaan, materiaalia ei saa painaa tasaisesti eikä koskaan tasan reunasta ylemmäs. Tämä estää sulkemispinnan saastumisen ja varmistaa ilmatiivisen sulkemisen.
Materiaali on puristettava tasaisesti, eikä sitä saa koskaan ylittää kuppipipiirin tasoa.
6. Mitä? Tekniikan haaste 5: Alumiinifolio-peitto ja tyhjiö
Asiakas käyttää alumiinifolio-peittoainetta. Kun kaasun sekoituksessa on 50% hiilidioksidia, alumiinifolio vajoaa näkyvästi sisäänpäin seuraavana päivänä sulkemisen ja kaasun vaihdon jälkeen ja muodostaa tyhjiön kaltaisen ulkonäön.
Ilmoitimme asiakkaalle tästä kosmeettisesta ilmiöstä aktiivisesti ja selitimme, että kyseessä on normaali fysikaalinen reaktio. Asiakas vahvisti hyväksyvänsä tämän ulkoasun projektin eritelmien osana.

Koteloituksen tiivistämisdiagrammi, jossa näytetään foliokannen tiivistämisprosessi.
Oletko valmis ratkaisemaan monimutkaiset koteloituksen tiivistämisongelmasi?
Tekniikkatiimimme perehtyy mielellään monimutkaisiin teknisiin haasteisiin – olipa kyse mukautetusta tiivistäsmallista, tarkkuusmuottien päivityksestä tai monikaasuisista MAP-järjestelmistä. Ota meihin yhteyttä keskustellaksesi tarkemmista sovellustarpeistasi.

 EN