1. Projekto fonas ir produkto techniniai duomenys
Mūsų klientas AAI kreipėsi į mus su sudėtinga dėžučių sandarinimo užduotimi, kuriai reikėjo ypatingos tikslumo ir specializuoto dujų maišymo. Jų produktui buvo reikalingas modifikuotos atmosferos supakuojamas (MAP) pakavimas su griežta likutinio deguonies kiekio riba, sudėtingais sandarinimo raštais ir didelio našumo išvestimi.
|
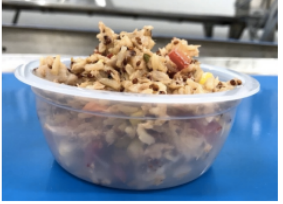
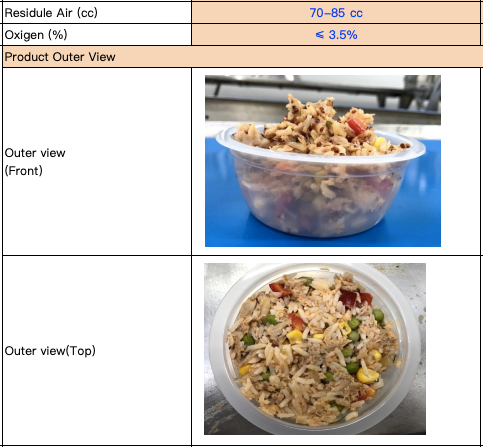
Kliento pateikti produkto mėginiai.
|
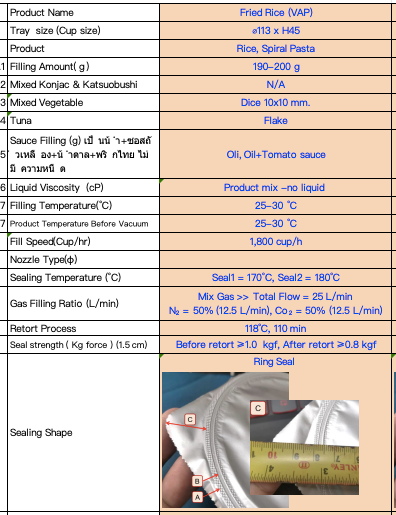
Išsamūs dėžučių matmenys ir techniniai duomenys.
|
Produkto ir proceso reikalavimai:
- Dėžučių specifikacija: indo angos skersmuo < 115 mm; sukonfigūruota 1 iš 5 juostų.
- Našumo tikslas: iki 2400 indų/valandą su likutine deguonimi < 1 %.
- Sandarinimo temperatūra: maksimaliai 200 °C; sandarinama vienu praejimu.
- Plokštelės specifikacija: specializuota 185 mm pločio plokštelė (ankščiau klientas naudojo 150 mm pločio plokštelę, todėl reikėjo perprojektuoti vaizdo išdėstymą, kad jis atitiktų mūsų įrankius).
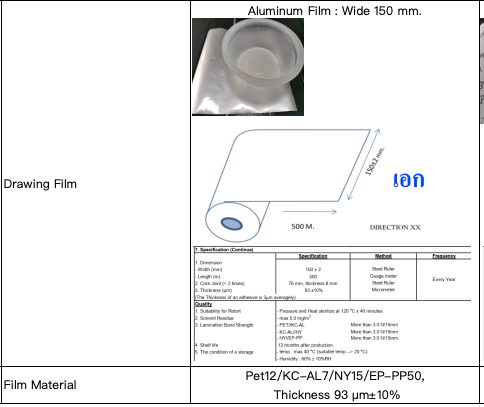
Pradinio 150 mm pločio plėvelės ir reikalaujamo 185 mm pločio plėvelės palyginimas.
2. Inžinerinis iššūkis Nr. 1: Dviejų etapų specialus hermetizavimo raštas
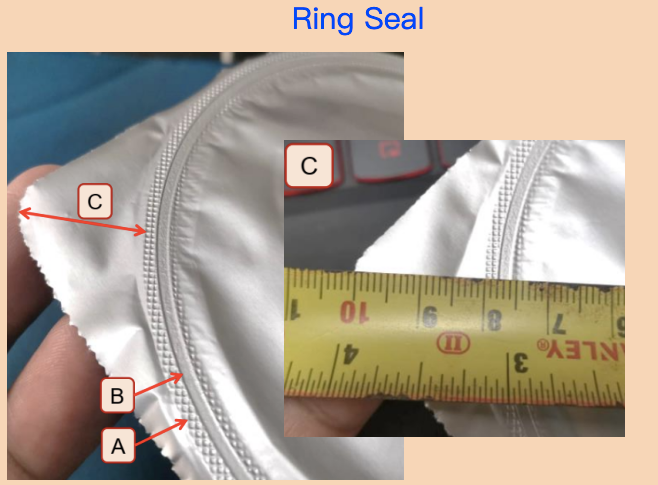
Sudėtingiausias techninis iššūkis kilo iš kliento esamų produktų pavyzdžių. Jų dabartinė pakuotė naudoja unikalų dviejų etapų hermetizavimo raštą: pirma spaudžiamas visiškas tinklelinis tinklas, o po to virš jo – vientisas plokščias žiedas.
Mūsų standartinė įranga gali atlikti tik vieną hermetizavimo eigą. Tai reiškė, kad dalis hermetizavimo srities šalia krašto nebus supresuota (pavyzdyje dešinėje pusėje matomas tuščias žiedas).
|
Kliento pradinis dviejų etapų hermetizavimo raštas su vientisu išoriniu žiedu.
|
Standartinis vieno ciklo raštas, kuriame matyti nehermetizuota išorinio žiedo sritis.
|
Norėdami atitikti kliento pageidaujamą baigtinį rezultatą, mūsų inžinerijos komanda pritaikė įrankius, kad būtų spaudžiamas plokščias centras su tinkleliniu išoriniu žiedu. Nors tai buvo geriausias fizinis sprendimas, mes aktyviai informavome klientą, kad faktinė hermetizavimo našumas turės būti patvirtintas paleidimo metu.
3. Inžinerinė iššūkis Nr. 2: Atnaujinimas nuo TA350 iki TA360
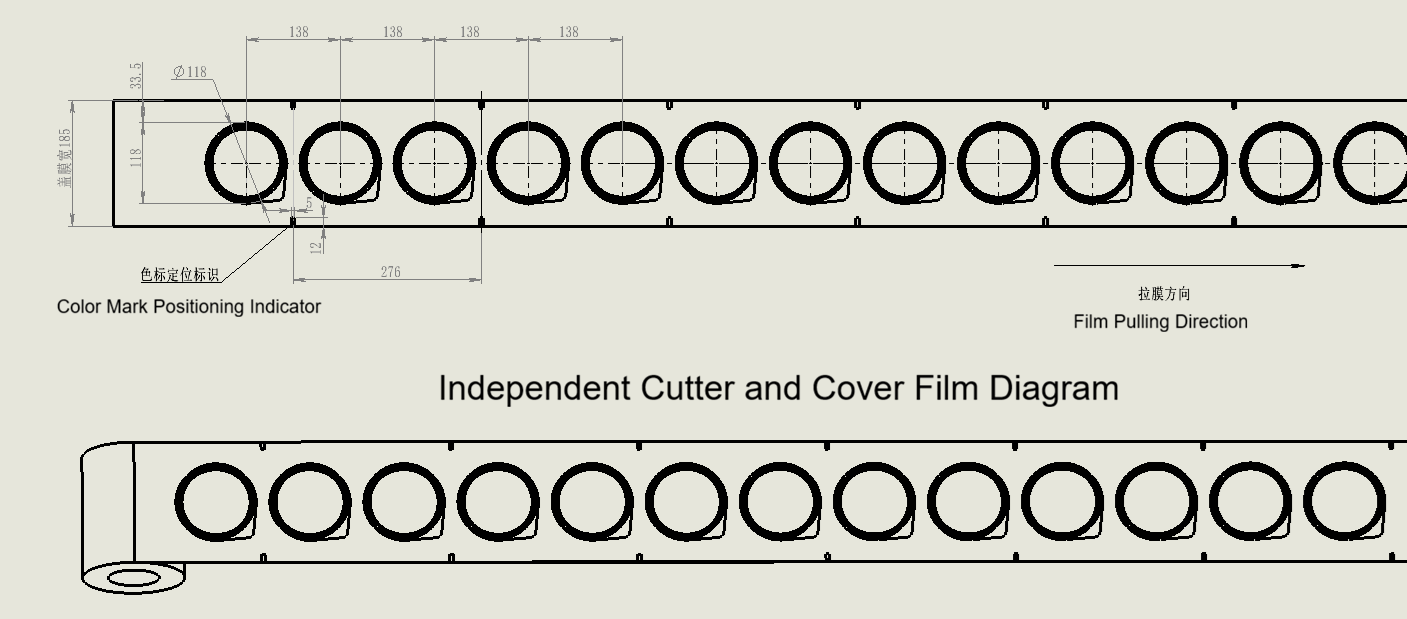
Pradinis pasiūlymas buvo paremtas mūsų TA350 modeliu, tačiau gilesnė analizė atskleidė kritinę klojimo įrankių problemą. TA350 modelyje klojimo ilgis trumpesnis, todėl atstumas tarp gretimų puodelių yra mažas. Pjaustymo peiliai suvirinti į vieną vientisą detalę – jei sugenda vienas pjovimo ašmenų, visą komplektą reikia keisti, dėl ko padidėja priežiūros išlaidos ir sumažėja įrankių tikslumas.
TA350 klojimas: kompaktiška išdėstymo schema su suvirintu pjaustymo peilių komplektu.
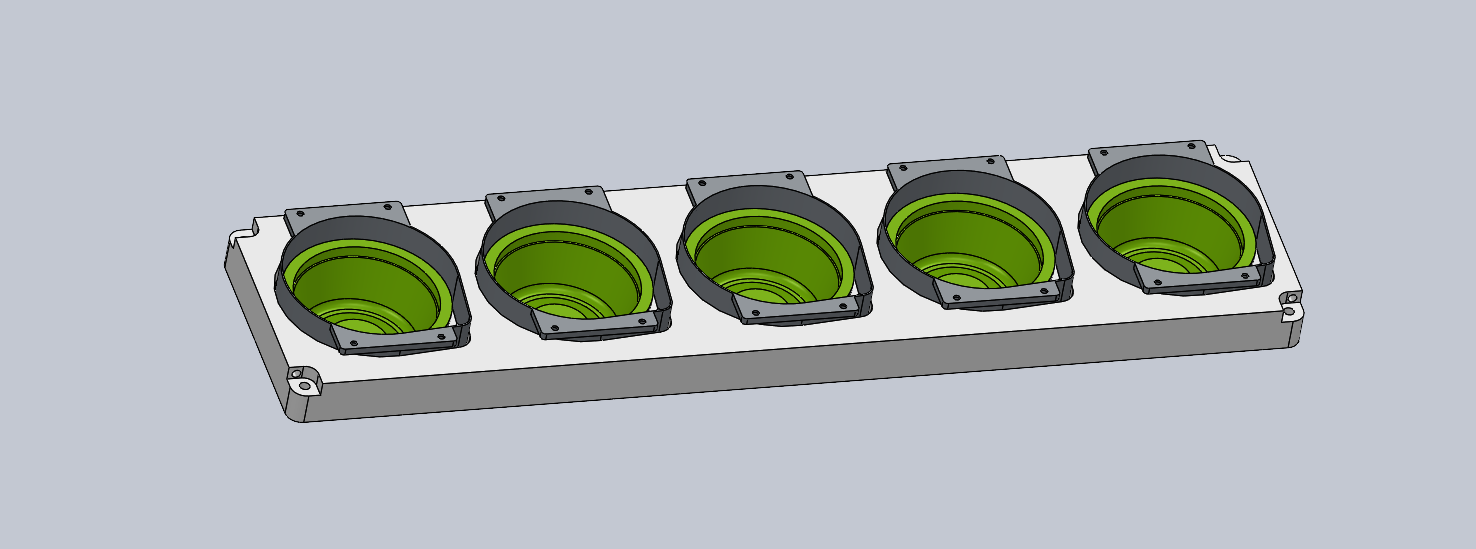
Mes aktyviai rekomendavome atnaujinti į mūsų TA360 modelį. TA360 turi ilgesnį klojimą su didesniu atstumu tarp puodelių. Kiekvienas pjaustymo peilis gamiamas atskirai ir yra pakeičiamas atskirai, užtikrindamas žymiai didesnį matmeninį tikslumą ir lengvesnę priežiūrą.
TA360 klojimas: ištempta išdėstymo schema su atskirais, tiksliai apdirbtais pjaustymo peiliais.
4. Inžinerinė iššūkis Nr. 3: Specializuota dujų maišymo sistema
Kliento dujų mišinys reikalavo 50 % CO2 ir 50 % N2. Tai kėlė pasirinkimą tarp dviejų dujų maišymo technologijų:
- Fiksuoto santykio dujų maišytuvas: žemesnė kaina, bet nepritaikomas kitiems santykiams.
- Lietimo ekranu reguliuojamas maišytuvas: aukštesnė kaina, tačiau leidžia tiksliai reguliuoti daugiajų dujų santykius (dvejetainius arba trijetainius).
Norėdami išlaikyti projektą kainiškai efektyvų, išanalizavome abi parinktis: fiksuoto santykio sistema reikalautų dviejų atskirų maišytuvų vienetų, o vienas lietimo ekranu reguliuojamas dvejetainis maišytuvas galėtų apdoroti abi dujas viename vienete.
 Dujų maišymo sistemos konfigūracijos analizė: fiksuoto santykio (2 vienetai) prieš lietimo ekranu reguliuojamą (1 vienetas).
Priderinome dujų maišytuvo srauto našumą prie TA360 sandarinimo greičio, kad nebūtų gamybos susiaurėjimo.
5. Inžinerinė problema 4: Temperatūra, vakuumo poveikis ir priešsandarinimo paruošimas
Dar dvi papildomos veiklos problemos reikalavo atidžios kliento komunikacijos:
Gaminio temperatūra prieš likutinį deguonies kiekį
Kliento produktas patenka į įrenginį maždaug 30 °C temperatūroje. Aukštesnės temperatūros gali pabloginti galimybę pasiekti griežtą < 3,5 % likutinio deguonies tikslą. Mes iniciatyviai pasitarėme su savo techniniu direktoriumi ir pranešėme šią riziką klientui, paprašydami patvirtinti, ar jų esamas procesas šioje temperatūroje pasiekia šį tikslą.
Prieš užsandarinimą medžiagos tvarkymas
Prieš patenkinant produktą į dėžutės sandarinimo įrenginį, medžiaga turi būti išlyginta – niekada neaukščiau nei dėžutės krašto lygio. Tai neleidžia užteršti sandarinimo paviršiaus ir užtikrina hermetišką sandarinimą.
Medžiaga turi būti išlyginta, bet niekada neviršyti dėžutės krašto plokštumos.
6. Inžinerinis iššūkis Nr. 5: aliuminio folijos dangtelis ir vakuumo pavidalas
Klientas naudoja aliuminio folijos dangčio medžiagą. Naudojant dujų mišinį, kuriame yra 50 % CO2, po sandarinimo ir dujų pakeitimo kitą dieną aliuminio folija akivaizdžiai įsileis į vidų, sukurdama vakuumo pavidalo įspūdį.
Mes aktyviai pranešėme klientui apie šį estetinį poveikį ir paaiškinome, kad tai yra normali fizinė reakcija. Klientas patvirtino, kad priima šį išvaizdos variantą kaip projekto specifikacijos dalį.

Dėžutės sandarinimo schema, kurioje parodytas folijos dangčio sandarinimo procesas.
Pasiruošę išspręsti jūsų sudėtingus dėžučių sandarinimo iššūkius?
Nuo individualių sandarinimo raštų ir tikslaus formos diegimo iki daugiagasių MAP sistemų – mūsų inžinerijos komanda puikiai susitvarko su sudėtingais techniniais iššūkiais. Susisiekite su mumis, kad aptartumėte savo konkrečius taikymo reikalavimus.

 EN