1. Contesto del progetto e specifiche del prodotto
Il nostro cliente, AAI, ci ha contattato per un’applicazione complessa di sigillatura di vassoi che richiedeva un’elevata precisione e una miscelazione personalizzata di gas. Il loro prodotto necessitava di confezionamento in atmosfera modificata (MAP) con limiti rigorosi di ossigeno residuo, schemi di sigillatura complessi e alta velocità di produzione.
|
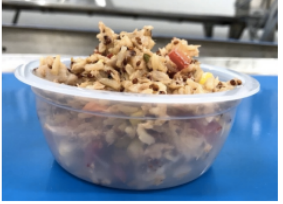
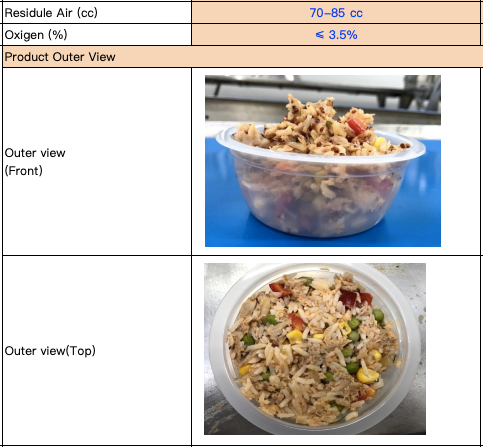
Campioni del prodotto forniti dal cliente.
|
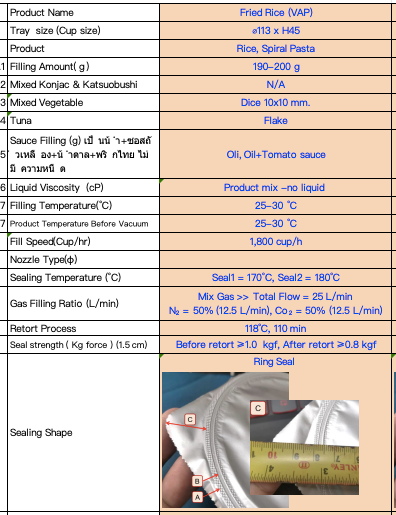
Dimensioni dettagliate e specifiche del vassoio.
|
Requisiti del prodotto e del processo:
- Specifiche del vassoio: diametro dell’apertura del contenitore < 115 mm; configurato per 1 uscita su 5 corsie.
- Obiettivo di velocità: fino a 2.400 contenitori/ora con ossigeno residuo < 1%.
- Temperatura di sigillatura: massimo 200 °C; sigillatura eseguita in un’unica passata.
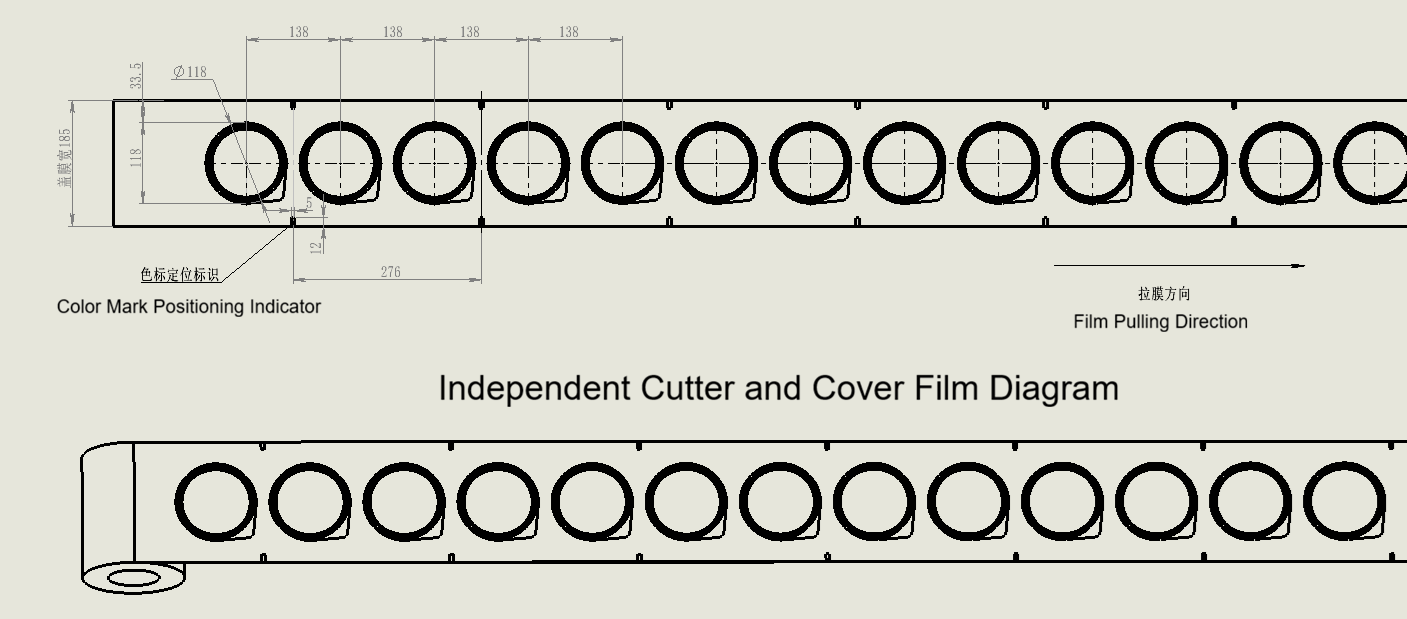
- Specifiche della pellicola: larghezza personalizzata di 185 mm (il cliente aveva precedentemente utilizzato pellicole da 150 mm, pertanto il layout grafico è stato rielaborato per adattarsi alla nostra attrezzatura).
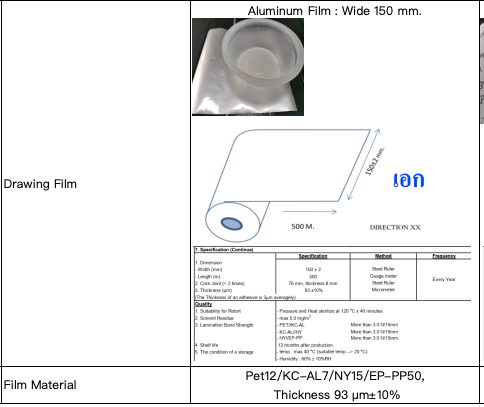
Confronto tra la larghezza originale del film di 150 mm e quella richiesta di 185 mm.
2. Sfida ingegneristica 1: Modello di sigillatura personalizzato a due stadi
La sfida tecnica più complessa derivava dai campioni di prodotto già esistenti del cliente. L’imballaggio attuale utilizza un modello di sigillatura unico a due stadi: prima viene applicato un modello a griglia completa, quindi un anello piatto e compatto viene premuto sopra.
I nostri macchinari standard eseguono un’unica passata di sigillatura. Ciò significava che una porzione dell’area di sigillatura vicina al bordo non sarebbe stata pressata (visibile come un anello vuoto sul lato destro del campione).
|
Modello originale del cliente di sigillatura a due stadi con anello esterno compatto.
|
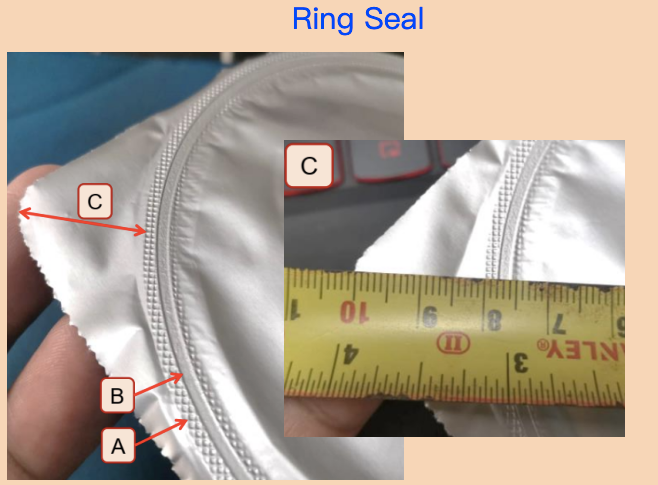
Modello standard a singola passata che evidenzia l’area esterna non sigillata.
|
Per ottenere il finitura richiesta dal cliente, il nostro team di ingegneria ha personalizzato gli utensili per premere un centro piatto con un anello esterno a griglia. Sebbene questa fosse la soluzione fisica migliore, abbiamo comunicato proattivamente al cliente che le prestazioni effettive di sigillatura avrebbero dovuto essere validate durante la fase di collaudo.
3. Sfida ingegneristica 2: Aggiornamento da TA350 a TA360
La proposta originale si basava sul nostro modello TA350, ma un’analisi più approfondita ha rivelato un problema critico relativo agli utensili per lo stampo. Sul TA350, la lunghezza dello stampo è inferiore, il che comporta una distanza ridotta tra le tazze adiacenti. Le lame da taglio sono saldate insieme in un unico pezzo solido: se una lama si guasta, l’intero insieme deve essere sostituito, con conseguenti costi di manutenzione più elevati e minore precisione degli utensili.
Stampo TA350: layout compatto con insieme di lame da taglio saldate.
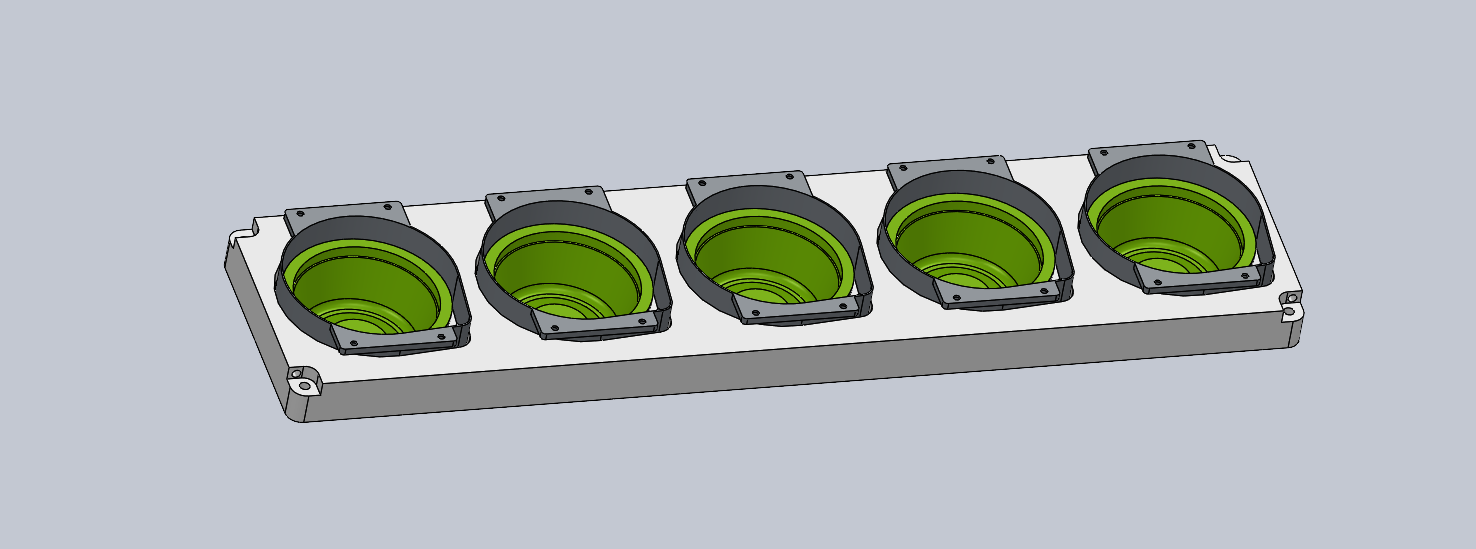
Abbiamo consigliato proattivamente l’aggiornamento al nostro modello TA360. Il TA360 presenta uno stampo più lungo, con maggiore spaziatura tra le tazze. Ogni lama da taglio è realizzata singolarmente ed è sostituibile in modo indipendente, garantendo una precisione dimensionale significativamente superiore e una manutenzione più agevole.
Stampo TA360: layout allungato con lame da taglio indipendenti, lavorate con precisione.
4. Sfida ingegneristica 3: Sistema personalizzato di miscelazione dei gas
Il mix di gas richiesto dal cliente prevedeva il 50% di CO2 e il 50% di N2. Ciò ha comportato una scelta tra due tecnologie di miscelazione dei gas:
- Miscelatore a rapporto fisso: costo inferiore, ma inflessibile.
- Miscelatore regolabile tramite touchscreen: costo superiore, ma consente la regolazione precisa di rapporti multi-gas (binari o ternari).
Per mantenere il progetto economicamente efficiente, abbiamo analizzato entrambe le opzioni: un sistema a rapporto fisso avrebbe richiesto 2 unità di miscelatore separate, mentre un singolo miscelatore binario regolabile tramite touchscreen avrebbe potuto gestire entrambi i gas in un’unica unità.
 Analisi della configurazione del sistema di miscelazione dei gas: rapporto fisso (2 unità) contro regolabile tramite touchscreen (1 unità).
Abbiamo adeguato la capacità di portata del miscelatore di gas alla velocità di sigillatura del TA360, garantendo l’assenza di colli di bottiglia produttivi.
5. Sfida ingegneristica 4: Temperatura, effetto vuoto e preparazione pre-sigillatura
Due ulteriori sfide operative hanno richiesto una comunicazione accurata con il cliente:
Temperatura del prodotto rispetto all’ossigeno residuo
Il prodotto del cliente entra nella macchina a circa 30 °C. Temperature più elevate possono compromettere la capacità di raggiungere l’obiettivo rigoroso di ossigeno residuo < 3,5%. Abbiamo consultato proattivamente il nostro direttore tecnico e comunicato questo rischio al cliente, chiedendogli di confermare se il loro processo attuale raggiunge tale obiettivo a questa temperatura.
Gestione del materiale pre-sigillatura
Prima che il prodotto entri nel sigillatore per vassoi, il materiale deve essere pressato in piano — mai al di sopra del livello del bordo del contenitore. Ciò previene la contaminazione della superficie di sigillatura e garantisce una tenuta ermetica.
Il materiale deve essere pressato in piano, mai oltre il piano del bordo del contenitore.
6. Sfida ingegneristica n. 5: Coperchio in foglio di alluminio e aspetto sottovuoto
Il cliente utilizza un materiale per coperchi in foglio di alluminio. Con il 50% di CO2 nella miscela gassosa, dopo la sigillatura e la sostituzione del gas, il foglio di alluminio si abbasserà visibilmente verso l’interno il giorno successivo, assumendo un aspetto simile a quello di un sottovuoto.
Abbiamo comunicato proattivamente a cliente questo effetto estetico, spiegando che si tratta di una normale reazione fisica. Il cliente ha confermato l'accettazione di tale aspetto come parte delle specifiche del progetto.

Diagramma di sigillatura del vassoio che illustra il processo di sigillatura del coperchio in foglio di alluminio.
Pronti a risolvere le vostre complesse sfide di sigillatura dei vassoi?
Dai pattern personalizzati di sigillatura e dagli aggiornamenti di precisione degli stampi ai sistemi MAP a multi-gas, il nostro team di ingegneria eccelle nelle complesse sfide tecniche. Contattateci per discutere i vostri specifici requisiti applicativi.

 EN