1. у вези са Задње информације о пројекту и спецификације производа
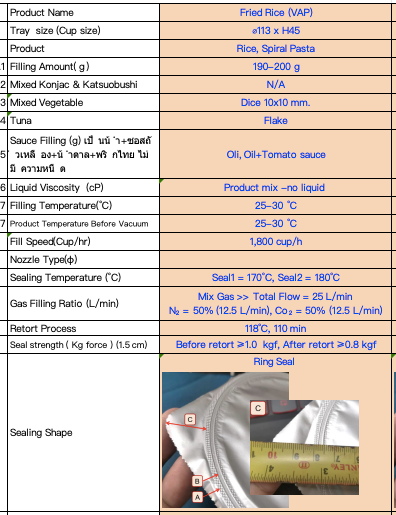
Наш клијент, ААИ, пришао нам је са изазовном апликацијом за запечаћивање подноса која захтева екстремну прецизност и прилагођено мешање гаса. Њихов производ је захтевао МАП (Модификовани паковање атмосфере) са строгим ограничењима остатка кисеоника, сложени обрасци за запечаћивање, и брзи излаз.
|
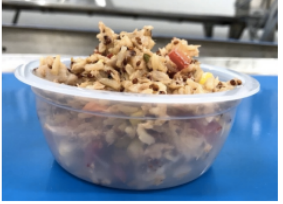
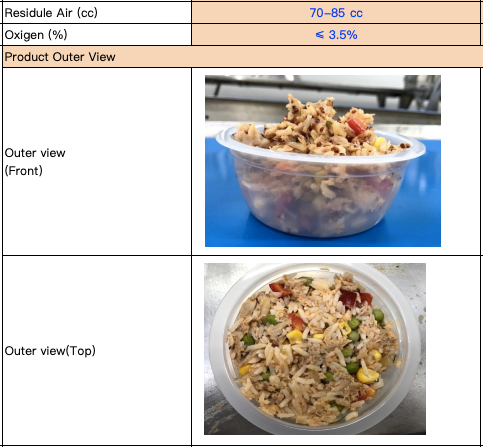
Узори производа које је обезбедио клијент.
|
Детаљне димензије и спецификације табла.
|
Потребе за производ и процес:
- Спецификација подноса: Дијаметар уста чаше < 115 мм; конфигурисан за 1 од 5 лента.
- Циљни брзина: до 2.400 шоља/час са остатком кисеоника < 1%.
- Теплота за запечаћивање: максимум 200°C; запечаћивање се врши у једном пролазу.
- Спецификација филма: Култиматизована 185 мм ширина филма (клијент је раније користио 150 мм, тако да је распоред уметничког дела потребан за реинжиниринг како би одговарао нашој алати).
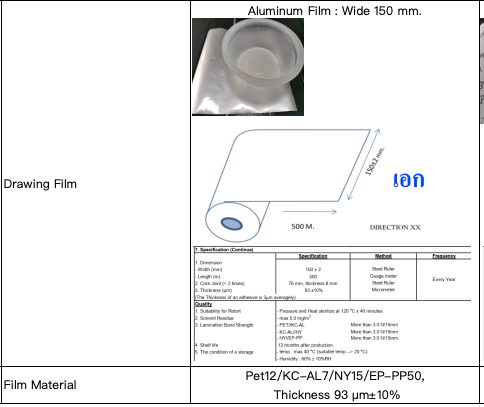
Оригинално 150 мм у односу на захтевну 185 мм филмску ширину.
2. Уколико је потребно. Инжењерски изазов 1: Двостепени модел за запечатање на основу прилагођености
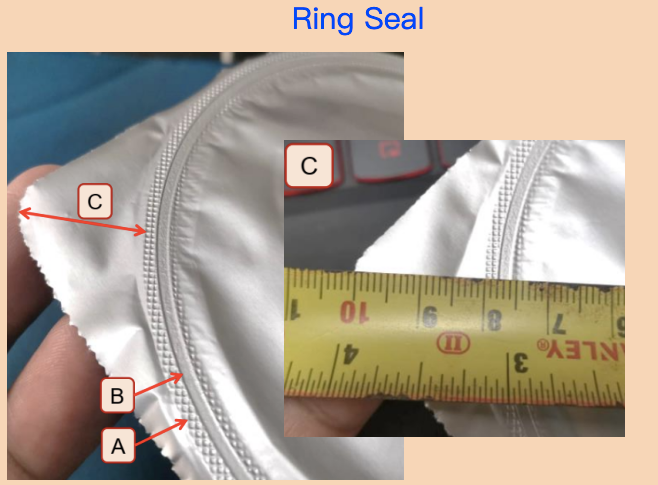
Најсложенији технички изазов долазио је из постојећих узорка производа клијента. Њихова тренутна паковања користе јединствену двостепени образац за запломбивање: прво се притиска образац пуне мреже, а затим се на врху притиска чврсти раван прстен.
Наша стандардна опрема може да изврши само један пролаз за запечаћивање. То значи да се део плочине за запечаћивање близу ивице неће притиснути (видим као празан прстен на десној страни узорка).
|
Оригинални клијентски двостепени образац за запломбивање са чврстим спољним прстеном.
|
Стандардни једнопролазни образац који приказује неодпечаћену спољну зону прстена.
|
Да би се усагласила са захтевом клијента, наш инжењерски тим је прилагодио алате за притискање равна центра са мешовитим спољним прстеном. Иако је ово било најбоље физичко решење, проактивно смо комуницирали са клијентом да ће стварна перформанса за запечаћивање морати бити потврђена током пуштања у рад.
3. Уколико је потребно. Инжењерски изазов 2: Понашање од ТА350 на ТА360
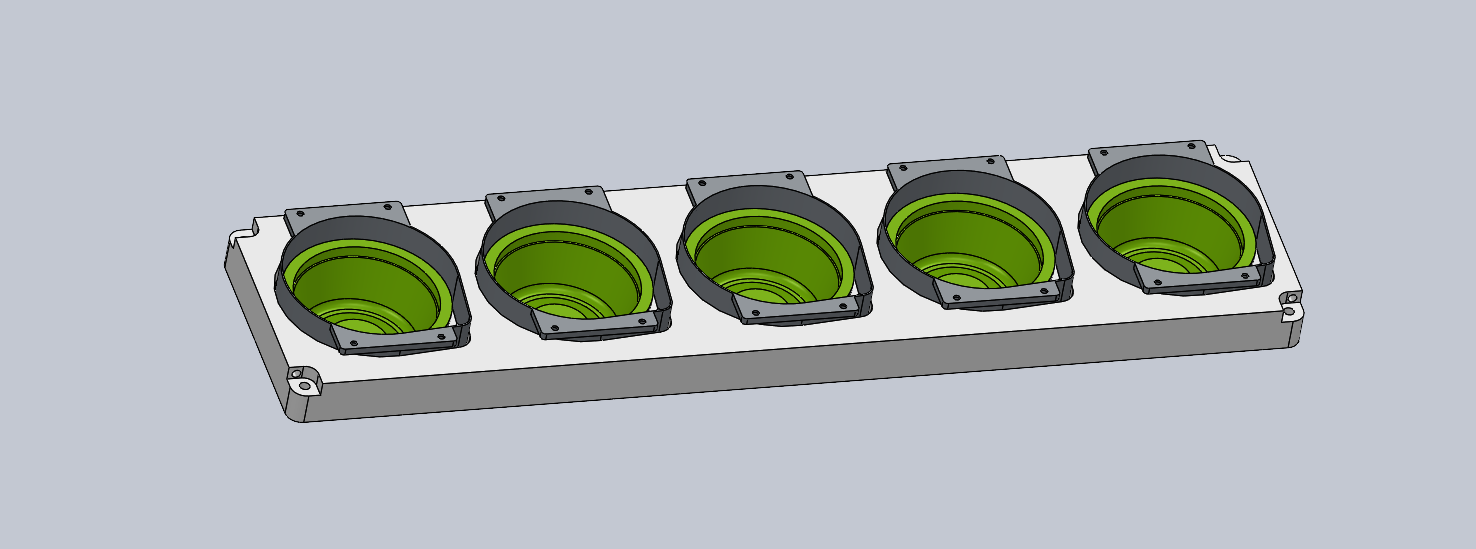
Први предлог је био заснован на нашем моделу TA350, али дубља анализа открила је критичан проблем са алатом за калупу. На ТА350 је дужина калупа краћа, што значи да је удаљеност између суседних чаша чврста. Ножеви за сечење су заваривани заједно као један чврст комадако се један резач одваја, цео скуп мора бити замењен, што доводи до већих трошкова одржавања и мање прецизности алата.
ТА350 калампир: компактен распоред са заваривањем монтажа за резање ножа.
Проактивно смо препоручили надоградњу на наш модел ТА360. TA360 има дуже калупу са већим растојањем између чаша. Сваки нож за сечење је индивидуално произведен и заменив, пружајући знатно већу прецизност димензија и лакше одржавање.
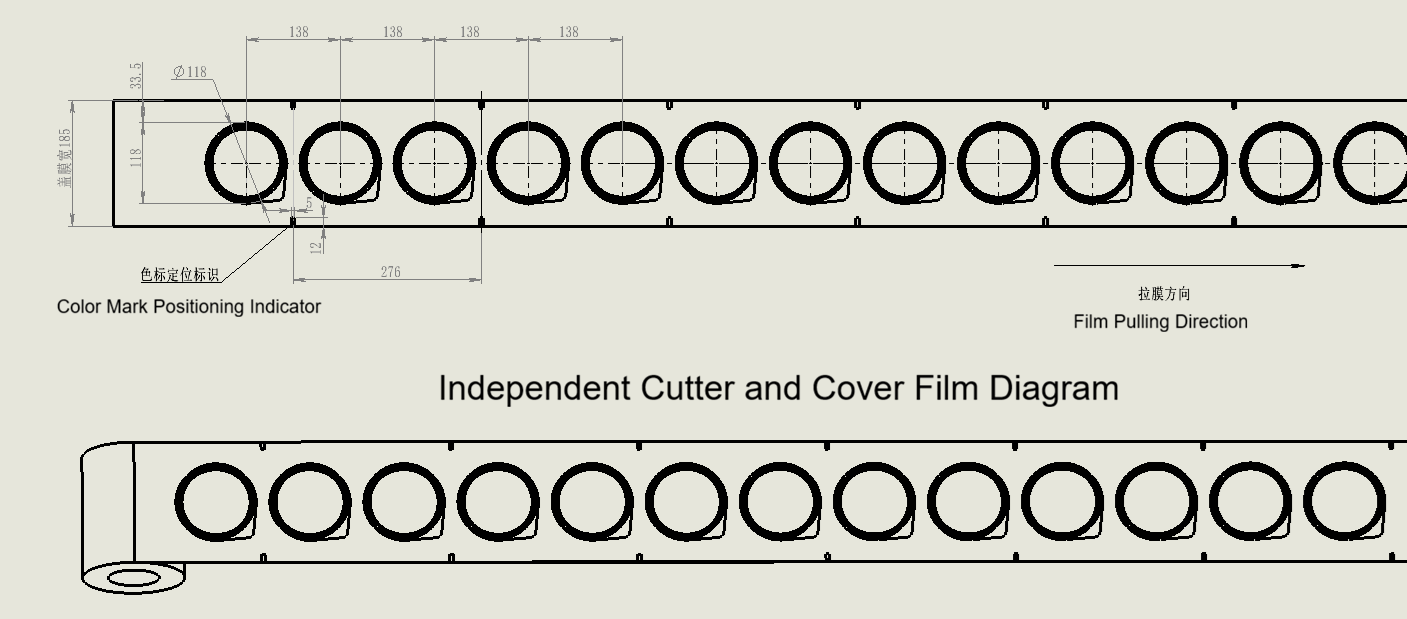
ТА360 калампир: продужен распоред са независним, прецизним обрађивањем сеча.
4. Уколико је потребно. Инжењерски изазов 3: Направљени систем мешања гаса
Микс гаса клијента је захтевао 50% ЦО2 и 50% Н2. Ово је представљало избор између две технологије мешања гаса:
- Миксер за фиксне пропорције гаса: нижа цена, али негибиван.
- Миксер који се регулише сензорним екраном: Виша цена, али омогућава прецизно подешавање односа више гасова (бајнарни или тројни).
Да би се пројекат одржао трошково ефикасно, анализирали смо обе опције: систем фиксних односа захтевао би 2 одвојене јединице за миксер, док би један бинарни миксер који се регулише сензорним екраном могао да управља оба гаса у једној јединици.
 Анализа конфигурације система мешања гаса: фиксни однос (2 јединице) против регулисаног екрана са додирним екраном (1 јединица).
Успоредили смо проток миксера гаса са брзином запљуњавања ТА360, осигуравши да нема производних вузла.
5. Појам Инжењерски изазов 4: Температура, вакуумски ефекат и припрема за предваритно запломбивање
Два додатна оперативна изазова захтевала су пажљиву комуникацију са клијентима:
Температура производа у односу на остатак кисеоника
Производ клијента улази у машину на око 30 °C. Више температура може угрозити способност постизања строгог циља остатка кисеоника < 3,5%. Проактивно смо се консултовали са нашим техничким директором и обавестили клијента о овом ризику, тражећи од њих да потврде да ли њихов постојећи процес постиже ово на овој температури.
Радовање са материјалом пре запломбе
Пре него што производ уђе у затварач подноса, материјал се не сме притиснути равноникад изнад нивоа рама чаше. То спречава контаминацију плочице за запечатање и обезбеђује ваздушно неодступајућу плочу.
Материјал се мора притиснути равно, никада не прелази плоскост рама чаше.
6. Уколико је потребно. Инжењерски изазов 5: Појас алуминијумске фолије и вакуум
Клијент користи алуминијумску фолију као материјал за поклопац. Са 50% СО2 у мешавини гаса, након запљуњавања и замене гаса, алуминијумска фолија ће се следећег дана видљиво потонути унутра, стварајући вакуумски изглед.
Проактивно смо комуницирали овај козметички ефекат са клијентом, објашњавајући му да је то нормална физичка реакција. Купац је потврдио прихватање овог изгледа као дела пројекта.

Дијаграма за затварање подноса која приказује процес затварања поклопака фолије.
Да ли сте спремни да решите сложене проблеме са затварањем подноса?
Од прилагођених обрасца за запломбивање и прецизних надоградњи калупа до мулти-газних МАП система, наш инжењерски тим напредује на сложеним техничким изазовима. Контактирајте нас да бисте разговарали о вашим специфичним захтевима за апликацију.

 EN