1. le nombre de personnes Vue d'ensemble du projet
Notre client exigeait une solution d’emballage clé en main complète pour des **frites surgelées commerciales de 2,5 kg**, l’une des applications alimentaires en vrac les plus exigeantes. La capacité cible était impressionnante : **6 tonnes par heure**, nécessitant une automatisation fluide couvrant le pesage, l’emballage, l’inspection qualité, l’aplatissement, la mise en carton, le codage et la paletteisation.
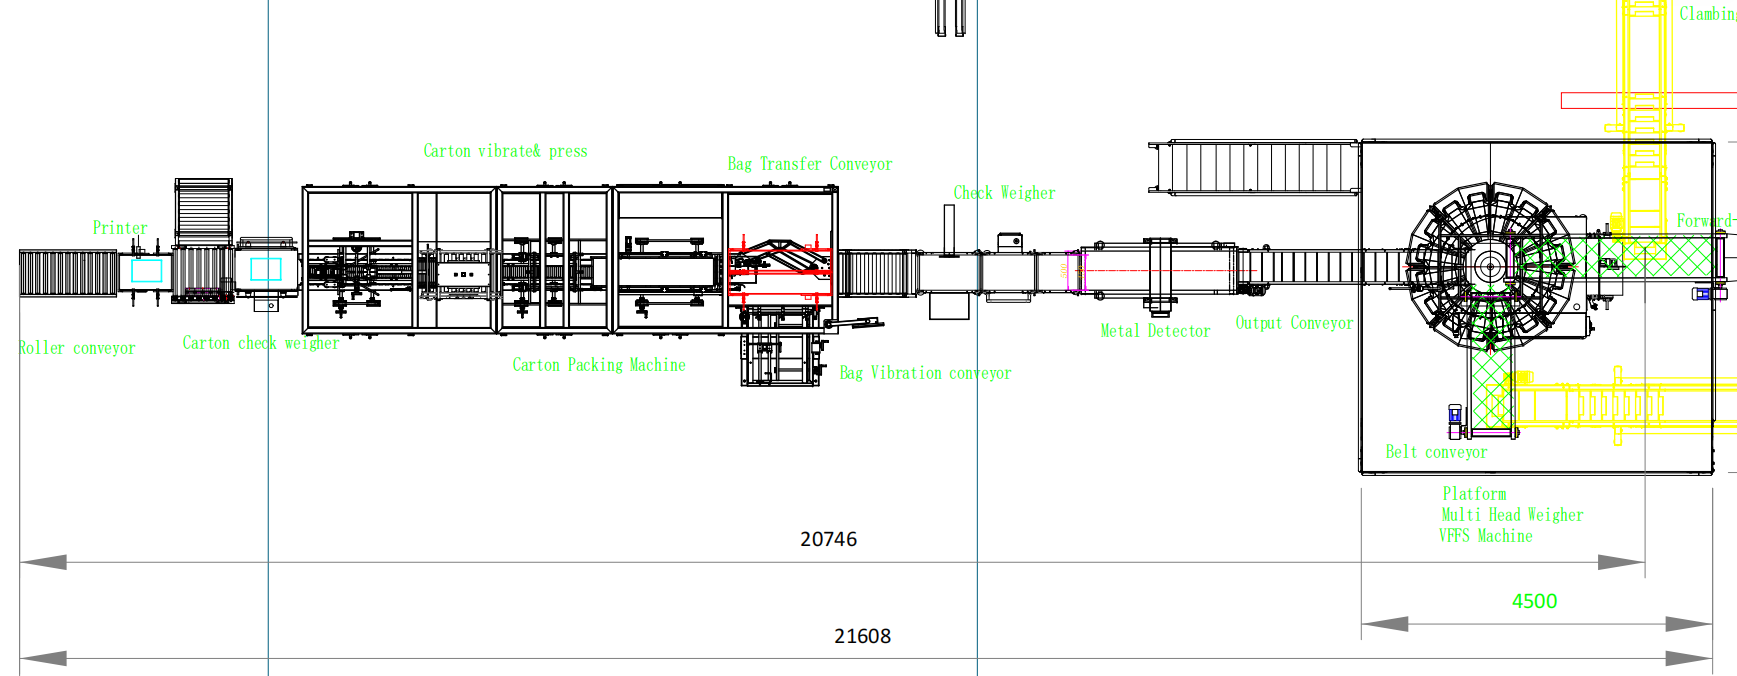
Voici la disposition type d’usine que nous avons conçue pour ce projet.
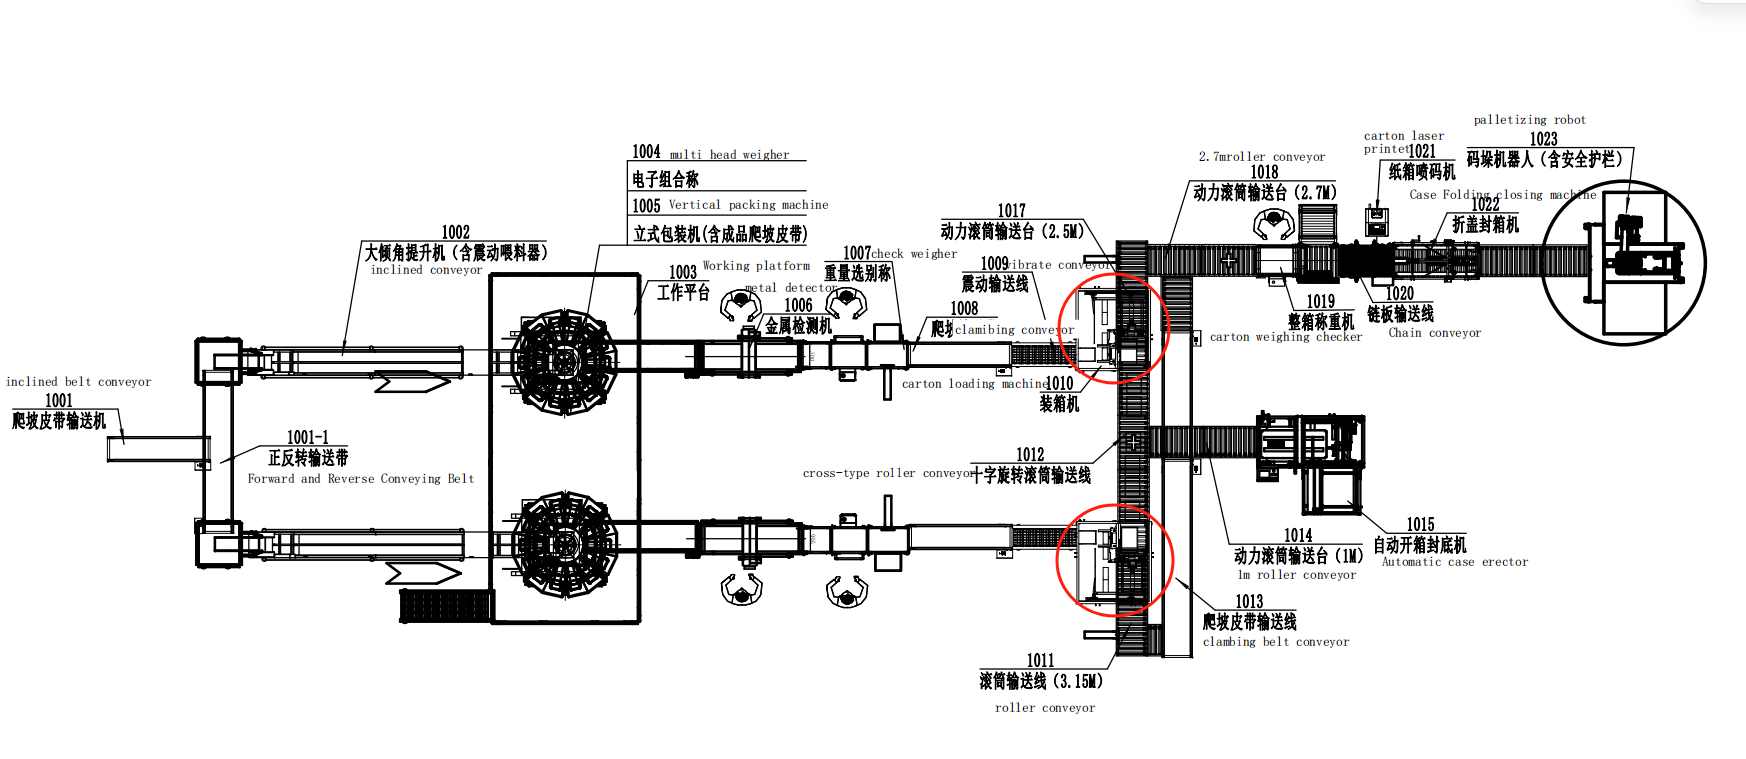
Disposition type d’ingénierie de la ligne complète d’emballage des frites surgelées de 2,5 kg.
Disposition secondaire montrant l’encombrement total de la ligne et le positionnement des équipements.
2. Principaux défis liés à l’emballage
Les frites surgelées conditionnées en sacs de 2,5 kg présentent une combinaison unique de difficultés que les lignes d’emballage standard ne parviennent pas à maîtriser :
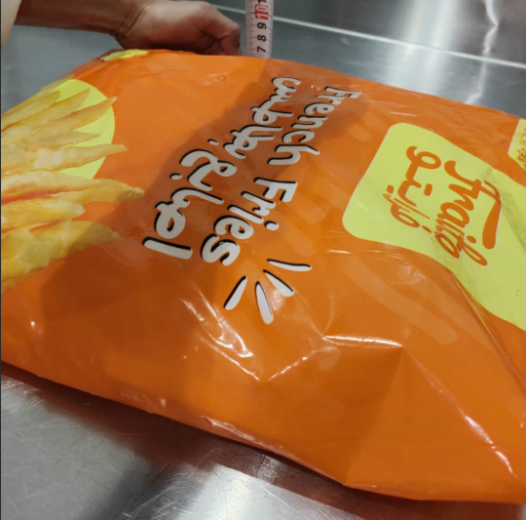
- Vitesse contre intégrité du scellage : la plupart des clients utilisent des sacs en PE, ce qui ralentit fortement l’emballage et entraîne fréquemment des scellages défectueux ou des ruptures de sac.
- Forme du produit fragile : Les frites longues et cassantes se brisent facilement lors de la manutention, ce qui entraîne une répartition incohérente à l’intérieur du sachet et un aspect irrégulier, bosselé.
- Complexité du conditionnement en cartons : Les sachets souples et déformables posent de sérieux problèmes lors du conditionnement — ils s’accrochent, se déchirent ou s’empilent de travers à l’intérieur du carton.
3. Flux de travail intégral
Nous avons conçu une ligne de production entièrement intégrée couvrant toutes les étapes :
- Transport des matériaux → Peseuse multi-têtes → Fabrication des sachets par procédé VFFS avec évacuation d’air → Détection de métaux → Tri pondéral → Aplatissage des sachets → Montage automatique des caisses → Conditionnement automatique en caisses → Fermeture des caisses → Vérification finale du poids → Codage en continu par jet d’encre → Palettisation robotisée
4. Ingénierie fondamentale SOLUTIONS
Pesée haute précision
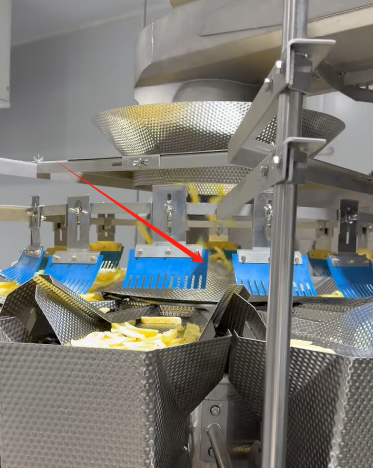
Pour atteindre une précision de ±2,5 kg, la peseuse standard à 10 têtes s’avère insuffisante. Nous avons mis en œuvre une **peseuse à 14 têtes dotée de godets de 5,5 L** (ou une configuration à 16 têtes avec godets de 5,5 L pour une précision encore supérieure), afin de gérer le volume élevé par versement tout en respectant des tolérances de poids très serrées.
balanceur à 14 têtes avec godets de 5,5 L – la base d’un pesage en vrac haute précision.
Conditionneuse VFFS optimisée pour les sacs en PE
Pour résoudre le problème de scellage des sacs en PE, nous avons intégré une série complète de modules sur mesure :
- Mécanisme d’évacuation de l’air : élimine activement l’excès d’air avant le scellage.
- Dispositif de retournement des sacs : garantit que le côté imprimé soit orienté vers le haut lorsque le sac sort de la machine.
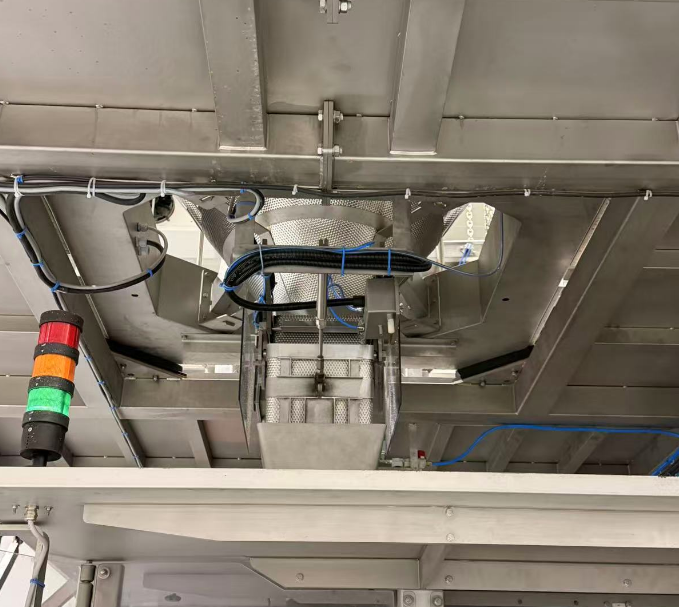
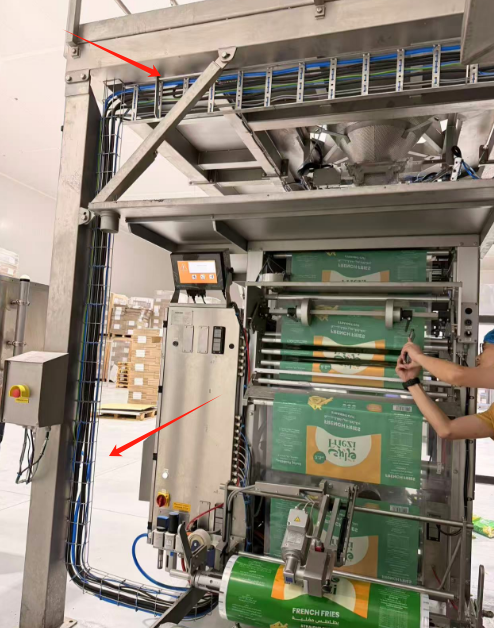
- Armoire électrique étanche : essentielle dans l’environnement froid et humide des zones de congélation.
- Dispositif de micro-perforation : crée de minuscules orifices d’aération permettant à l’air piégé de s’échapper durant le processus d’évacuation.
Machine VFFS modifiée avec évacuation de l’air, retournement des sacs et armoire électrique étanche, conçue pour le conditionnement de sacs en PE à basse température.
Double inspection qualité
Chaque sac passe par une **détection de métaux** afin d’éliminer toute contamination par des corps étrangers, puis par un **contrôle de poids** pour rejeter tout sac hors spécification avant qu’il n’entre en phase de cartonnage.
Détecteur de métaux et contrôle-poids fonctionnant en synergie pour une double assurance qualité.
Aplatissage et mise en forme des sacs — une étape critique
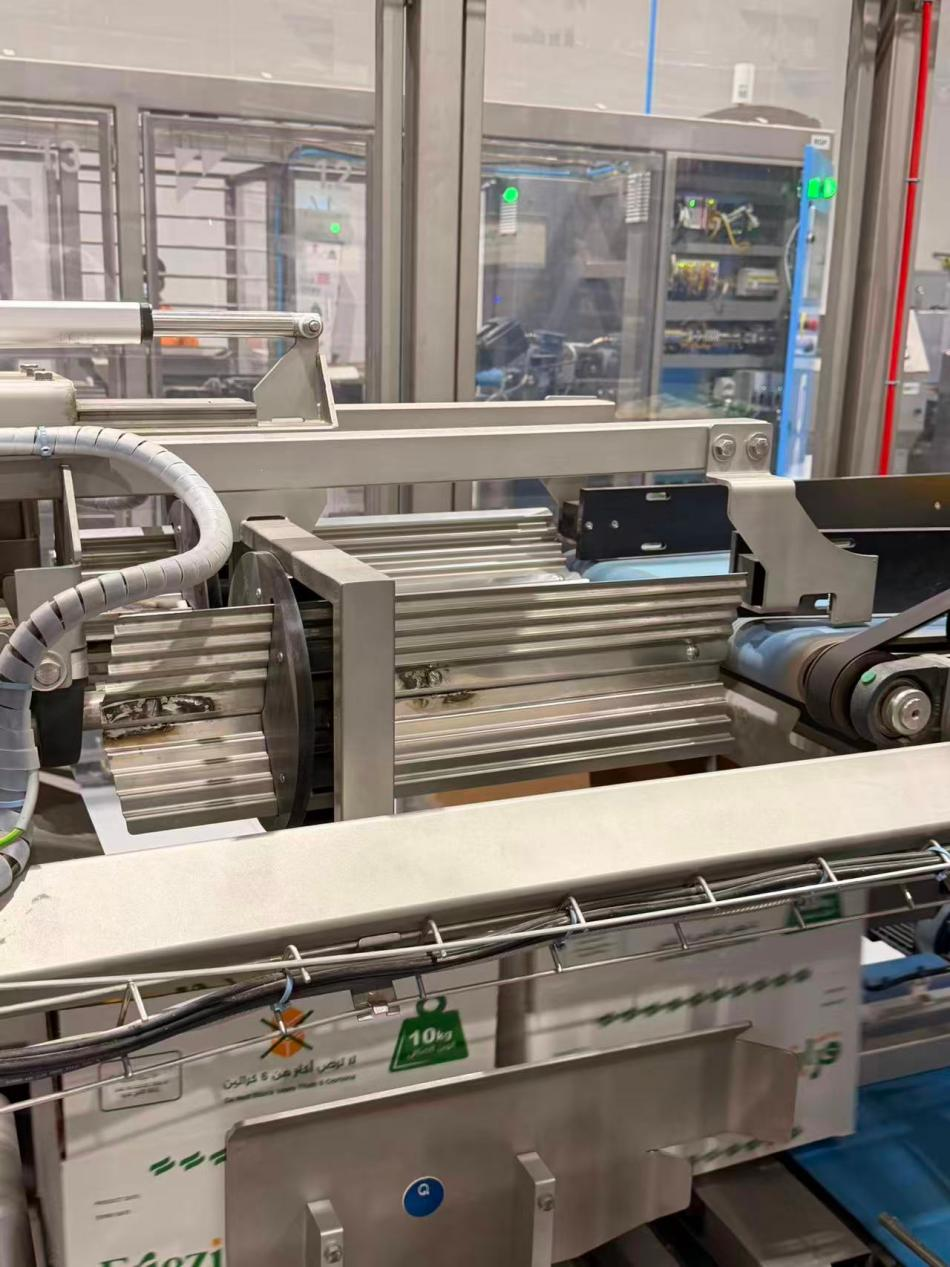
Il s'agit de l'une des étapes les plus cruciales — et souvent négligées. Nous avons conçu un système de convoyeur vibrant à tube carré qui aplatit délicatement les frites et les répartit uniformément à l'intérieur de chaque sac. Cette étape constitue la base d'un emboîtage et d'un palettisation propres et stables en aval.

Convoyeur vibrant à tube carré pour un aplatissage uniforme des sacs et une répartition homogène du produit.
Emboîtage automatique — le défi le plus difficile
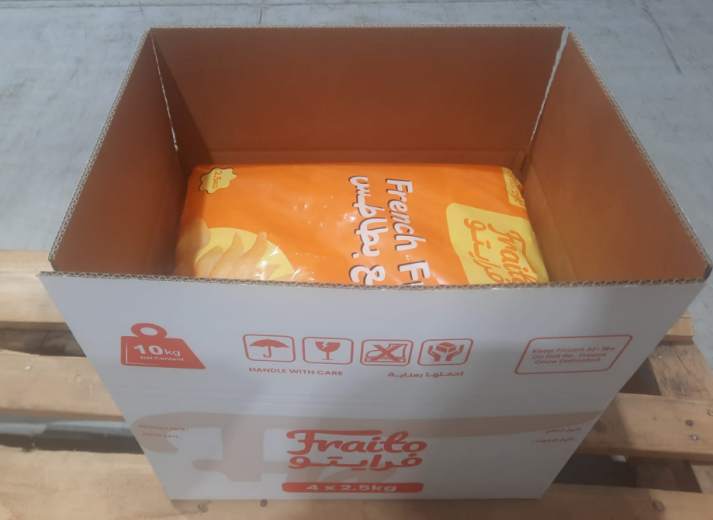
Emboîter des sacs souples et déformables de 2,5 kg sans accrochage, déchirure ni désalignement exige une sélection rigoureuse de la méthode d'insertion. Nous proposons trois solutions éprouvées, adaptées aux échantillons réels du produit, aux dimensions des cartons et aux exigences de débit :
- Emboîtage flexible par poussée latérale : idéal pour les sacs uniformes et plats.
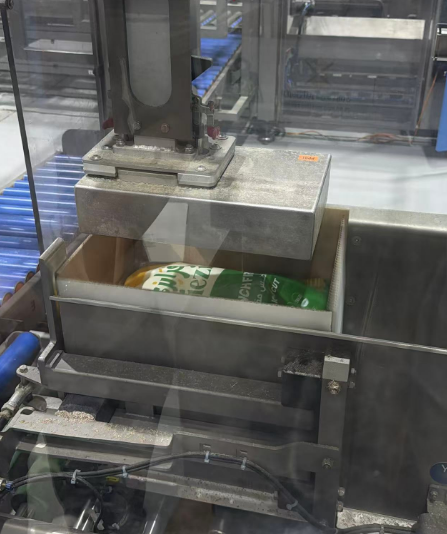
- Emboîtage par chute : adapté aux formes de sacs stables et tolérantes.
- Emboîtage par bras robotisé : flexibilité maximale pour les produits délicats ou irréguliers.
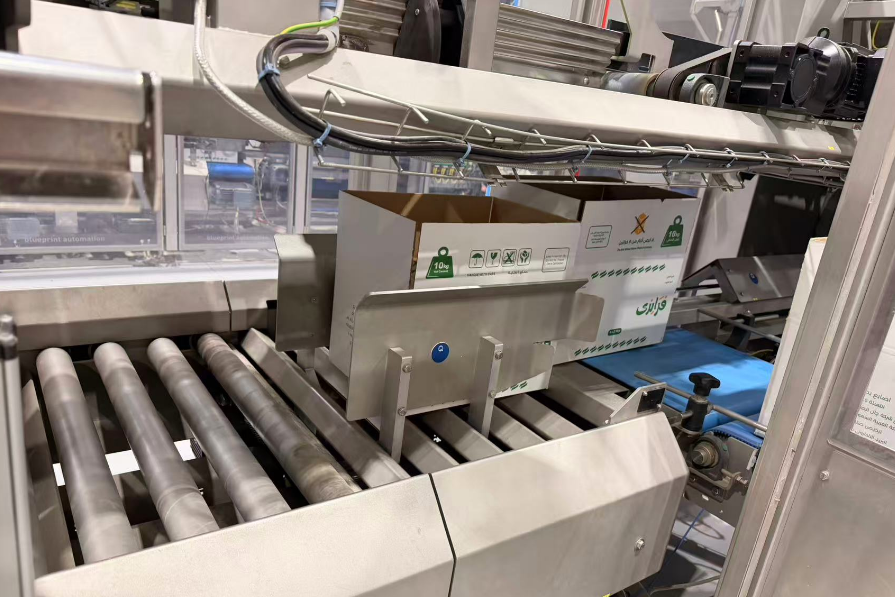
Poste d'assemblage automatique des caisses préparant les cartons vides.
 Insertion latérale des sacs dans le carton.
Insertion de sacs de type « drop » dans les cartons.
Insertion de sacs par bras robotisé pour un manutentionnement optimal.
Codage et palettisation robotisée
Après le scellage, les cartons passent une dernière vérification de poids avant de recevoir un **code à jet d’encre en ligne**. Un **robot collaboratif de palettisation** empile ensuite les cartons finis à une vitesse allant jusqu’à **9 colis par minute** (dans la plage de charge utile de 20 kg).
 Poste de codage à jet d’encre appliquant les codes de lot et de date sur les cartons scellés.
5. Résumé du projet et valeur reproductible
Ce projet a apporté à notre client deux valeurs techniques durables :
- Agencement optimisé de la ligne : La disposition des allées et des équipements a été spécifiquement conçue pour les environnements réfrigérés et l’ergonomie des opérateurs.
- Un modèle reproductible : La même architecture peut être déployée sur pratiquement n’importe quelle catégorie d’aliments surgelés conditionnés en sacs souples en vrac — bâtonnets surgelés, raviolis surgelés, blocs surgelés, et produits similaires nécessitant un conditionnement grand format de 1 à 5 kg.
Robot collaboratif de palettisation empilant les cartons finis à la sortie de la ligne.
Vous avez besoin d’une ligne complète d’emballage pour produits alimentaires en vrac ?
De la tête de dosage individuelle à la palette robotisée complète, nous concevons et intégrons chaque étape de votre ligne d’emballage pour produits surgelés. Contactez-nous pour discuter de vos objectifs de capacité et de vos spécifications produit.

 EN