1. Antecedentes do Proxecto e Especificacións do Produto
O noso cliente, AAI, contactounos cunha aplicación complexa de sellado de bandejas que requiría unha precisión extrema e a mestura personalizada de gases. O seu produto necesitaba MAP (embalaxe en atmosfera modificada) con límites moi estritos de osíxeno residual, patróns de sellado complexos e alta velocidade de produción.
|
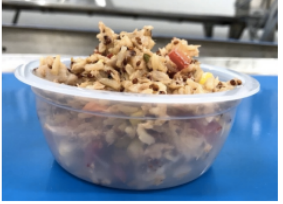
Mostras do produto fornecidas polo cliente.
|
Dimensións e especificacións detalladas das bandejas.
|
Requisitos do Produto e do Proceso:
- Especificación da Bandeja: Diámetro da boca do vaso < 115 mm; configurado para 1 de cada 5 canles.
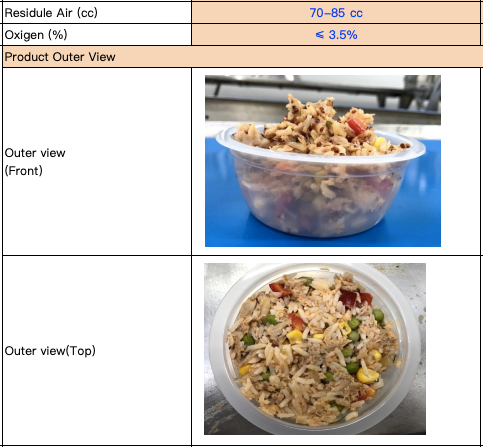
- Obxectivo de Velocidade: Ata 2.400 vasos/hora con osíxeno residual < 1%.
- Temperatura de Sellado: Máximo 200 °C; o sellado realízase nun só paso.
- Especificación da Película: Película personalizada de 185 mm de anchura (anteriormente o cliente usaba 150 mm, polo que foi necesario reenxeñar o deseño gráfico para adaptalo á nosa ferramenta).
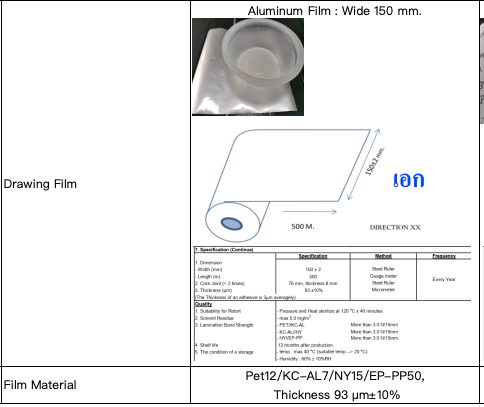
Comparación da largura orixinal da película de 150 mm coa largura requirida de 185 mm.
2. Desafío de enxeñaría 1: Patrón de sellado personalizado de dúas etapas
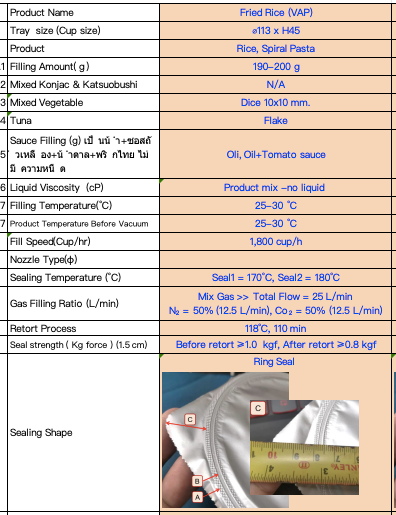
O desafío técnico máis complexo xurdiu das mostras de produto existentes do cliente. A súa empaquetaxe actual emprega un patrón de sellado único de dúas etapas: primeiro imprímese un patrón completo en grella e, despois, superpóñese un anel liso e plano.
O noso equipamento estándar só pode realizar unha pasada única de sellado. Isto significaba que unha parte da zona de sellado preto da beira non quedaría prensada (visible como un anel baleiro no lado dereito da mostra).
|
Patrón orixinal de sellado de dúas etapas do cliente, con anel exterior liso.
|
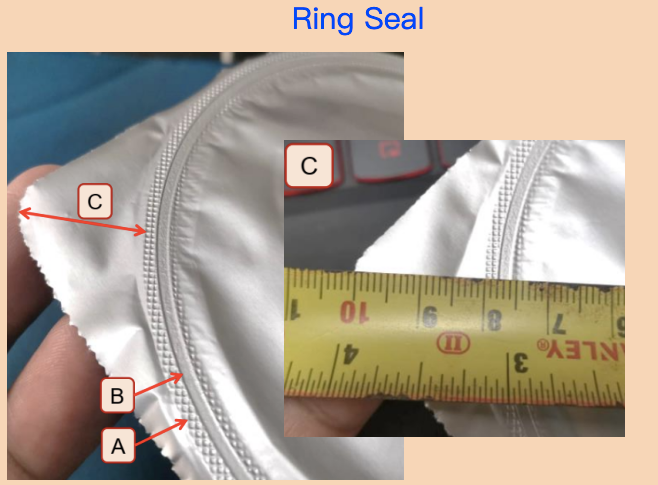
Patrón estándar de unha soa pasada, que amosa a zona do anel exterior sen sellar.
|
Para coincidir co acabado solicitado polo cliente, o noso equipo de enxeñaría personalizou as ferramentas para prensar un centro liso cun anel exterior en grella. Aínda que esta foi a mellor solución física, comunicámoslle proactivamente ao cliente que o rendemento real do sellado tería que validarse durante a posta en marcha.
3. Desafío de enxeñaría 2: Actualización desde o modelo TA350 ao TA360
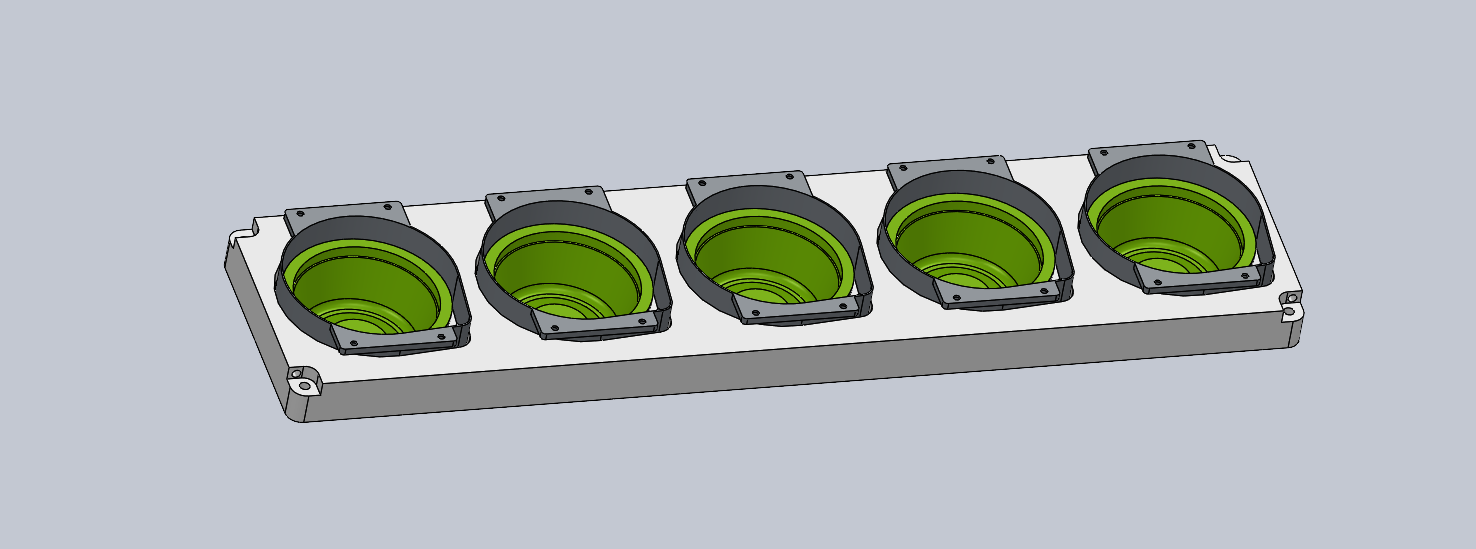
A proposta orixinal baseábase no noso modelo TA350, pero unha análise máis profunda revelou un problema crítico co molde. No TA350, a lonxitude do molde é menor, o que significa que a distancia entre copas adxacentes é reducida. As cuchillas de corte están soldadas xuntas formando unha única peza sólida; se falla unha cuchilla, debe substituírse toda a unidade, o que supón custos de mantemento máis altos e menor precisión no molde.
Molde TA350: disposición compacta con conxunto de cuchillas de corte soldadas.
Recomendamos proactivamente a actualización ao noso modelo TA360. O TA360 dispón dun molde máis longo, con maior separación entre as copas. Cada cuchilla de corte fabricase de forma individual e é substituíble, o que ofrece unha precisión dimensional significativamente superior e facilita o mantemento.
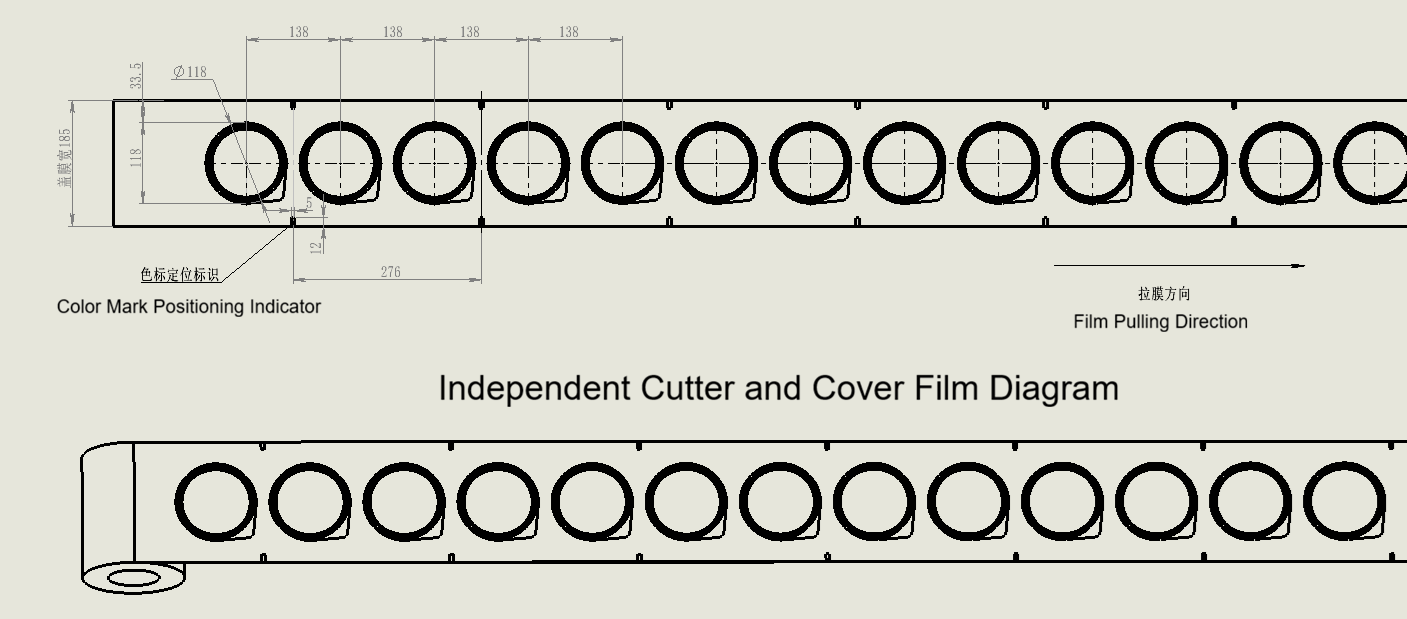
Molde TA360: disposición alongada con cuchillas de corte independentes e mecanizadas con precisión.
4. Desafío de enxeñaría 3: Sistema personalizado de mestura de gases
A mestura de gas do cliente requiría un 50 % de CO2 e un 50 % de N2. Isto supuña a elección entre dúas tecnoloxías de mestura de gases:
- Mesturador de gas de relación fixa: Menor custo, pero inflexible.
- Mesturador axustable por pantalla táctil: Maior custo, pero permite axustar con precisión as proporcións de múltiples gases (binarias ou ternarias).
Para manter o custo do proxecto eficiente, analizamos ambas as opcións: un sistema de relación fixa requeriría 2 unidades separadas de mesturador, mentres que un só mesturador binario axustable por pantalla táctil podería xestionar ambos os gases nunha única unidade.
 Análise da configuración do sistema de mestura de gases: relación fixa (2 unidades) fronte a axustable por pantalla táctil (1 unidade).
Axustamos a capacidade de caudal do mesturador de gases á velocidade de sellado do TA360, garantindo que non se producira ningún estrangulamento na produción.
5. Desafío de enxeñaría 4: Temperatura, efecto de baleiro e preparación previa ao sellado
Dous desafíos operativos adicionais requiriron unha comunicación cuidadosa co cliente:
Temperatura do produto fronte a osíxeno residual
O produto do cliente entra na máquina a unha temperatura aproximada de 30 °C. Temperaturas máis altas poden comprometer a capacidade de acadar o obxectivo estrito de < 3,5 % de osíxeno residual. Consultamos proactivamente o noso director técnico e comunicamos este risco ao cliente, pedíndolle que confirmase se o seu proceso actual alcanza este obxectivo nesta temperatura.
Manexo do material antes do precinto
Antes de que o produto entre no sellador de bandejas, o material debe premerse planamente—nunca por riba do nivel do bordo do vaso. Isto prevén a contaminación da superficie de sellado e garante un sellado hermético.
O material debe premerse planamente, nunca superando o plano do bordo do vaso.
6. Desafío de enxeñaría 5: Tapa de folio de aluminio e aparencia de baleiro
O cliente emprega un material de pechado en folio de aluminio. Co 50 % de CO2 na mestura de gases, despois do sellado e da substitución do gas, o folio de aluminio afundirá visiblemente cara ao interior ao día seguinte, creando unha aparencia semellante á dun baleiro.
Comunicamos proactivamente este efecto cosmético ao cliente, explicando que é unha reacción física normal. O cliente confirmou a aceptación desta aparencia como parte das especificacións do proxecto.

Diagrama de sellado de bandejas que amosa o proceso de sellado da tapa de folio.
Preparados para resolver os seus complexos retos de sellado de bandejas?
Desde patróns de sellado personalizados e actualizacións de moldes de precisión ata sistemas MAP de múltiples gases, o noso equipo de enxeñaría encántase cos retos técnicos complexos. Póntase en contacto connosco para debater as súas necesidades específicas de aplicación.

 EN