1. Огляд проекту та технічні характеристики продукту
Наш клієнт AAI звернувся до нас із викликом щодо герметизації лотків, який вимагав надзвичайної точності й індивідуального газового змішування. Їхній продукт потребував упаковки в модифікованій атмосфері (MAP) із суворими обмеженнями за залишковим киснем, складними шаблонами герметизації та високою продуктивністю.
|
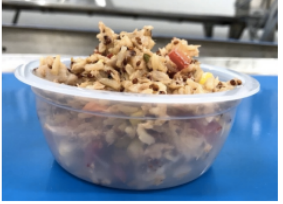
Зразки продукту, надані клієнтом.
|
Детальні розміри та специфікації лотків.
|
Вимоги до продукту та процесу:
- Специфікація лотків: діаметр отвору чашки < 115 мм; налаштовано на 1 із 5 ліній.
- Цільова швидкість: до 2400 чашок/година з залишковим киснем < 1 %.
- Температура герметизації: максимум 200 °C; герметизація виконується за один прохід.
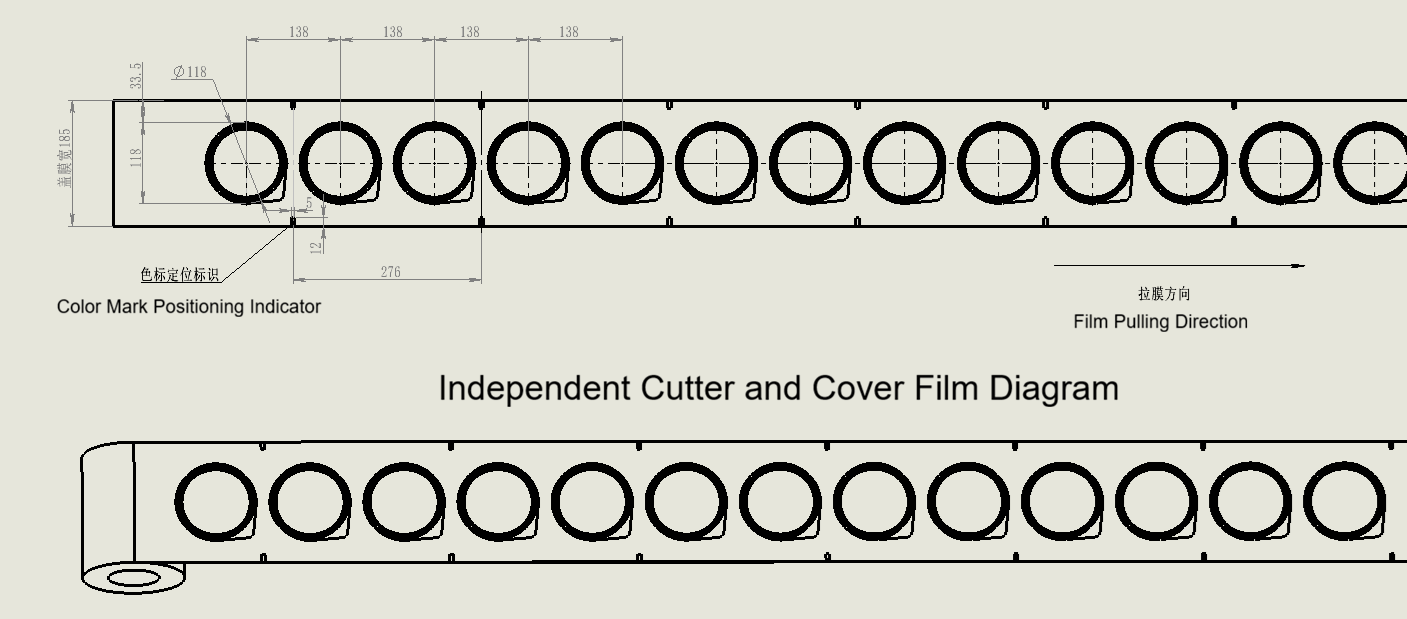
- Специфікація плівки: індивідуальна плівка шириною 185 мм (раніше клієнт використовував плівку шириною 150 мм, тому макет друку потрібно було заново розробити для відповідності нашому інструментарію).
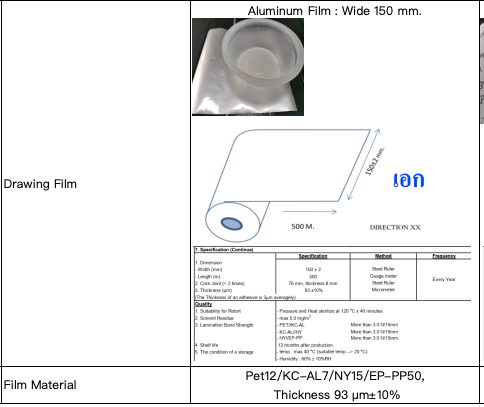
Порівняння оригінальної ширини плівки 150 мм із необхідною шириною 185 мм.
2. Інженерна проблема 1: двоетапний спеціальний узор запайки
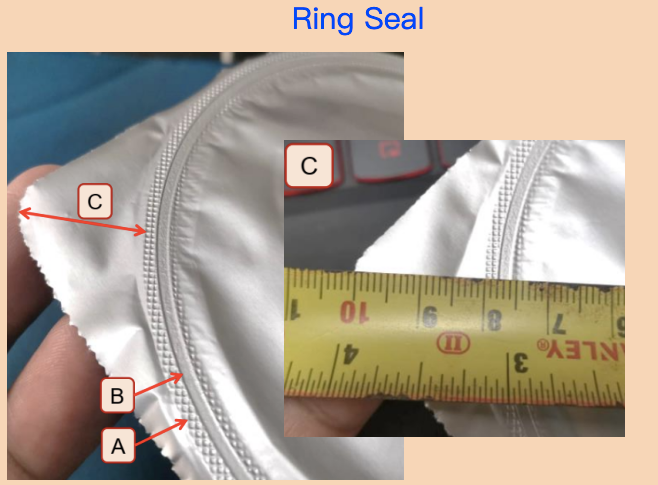
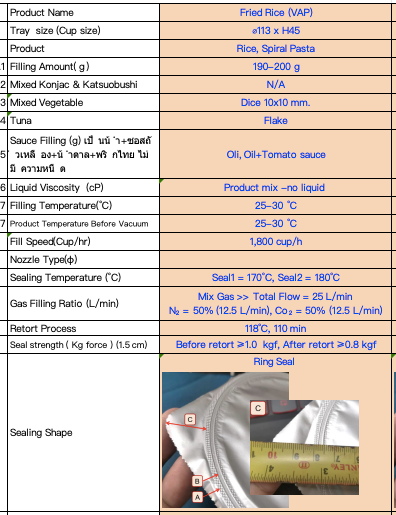
Найскладніша технічна проблема виникла через наявні зразки продукції замовника. У поточному упакуванні використовується унікальний двоетапний узор запайки: спочатку наноситься повний сітчастий візерунок, а потім поверх нього — суцільне рівне кільце.
Наше стандартне обладнання здатне виконувати лише одну операцію запайки. Це означало, що частина зони запайки поблизу краю залишалася незапаяною (на зразку це видно як порожнє кільце праворуч).
|
Оригінальний двоетапний узор запайки замовника із суцільним зовнішнім кільцем.
|
Стандартна однакова схема, що показує відкриту зону зовнішнього кільця.
|
Щоб відповідати вимогам клієнта, наша інженерна команда налаштувала інструментарій для натискання плоського центру з зовнішнім кільцем з сіткою. Хоча це було найкраще фізичне рішення, ми проактивно спілкувалися з клієнтом, що фактичну ефективність герметизації потрібно буде перевірити під час введення в експлуатацію.
3. Інженерна проблема 2: оновлення від моделі TA350 до TA360
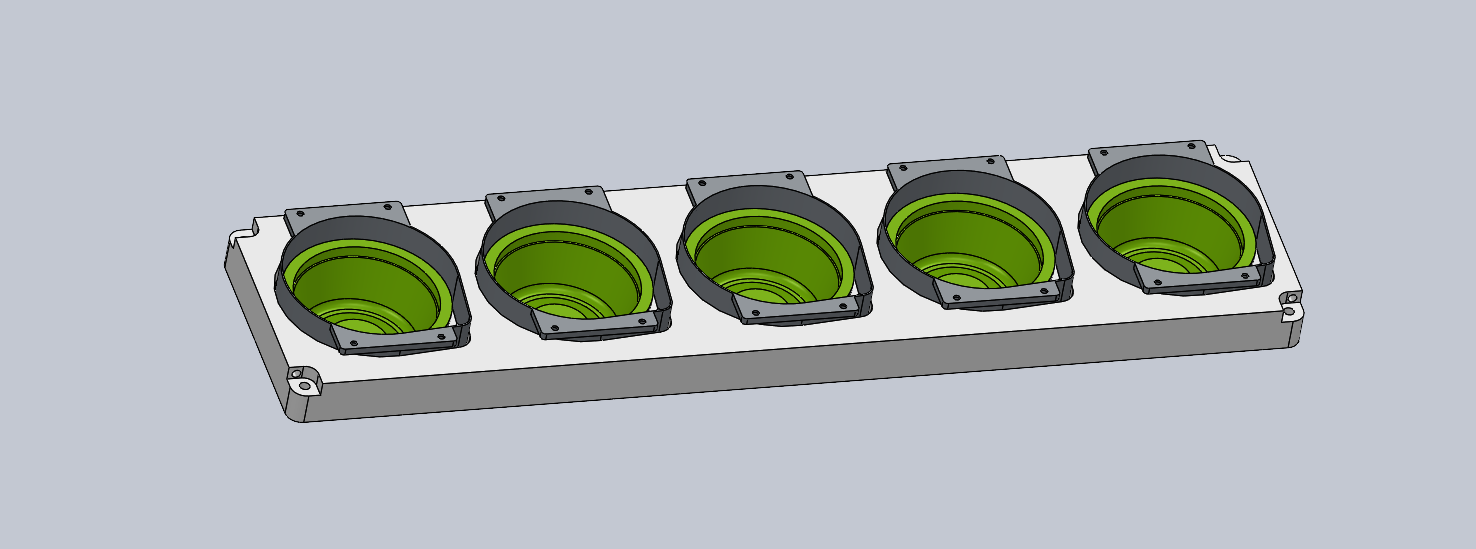
Оригінальне пропозиційне рішення ґрунтувалося на нашій моделі TA350, але глибший аналіз виявив критичну проблему з інструментами для формування. У моделі TA350 довжина форми менша, тобто відстань між сусідніми стаканами обмежена. Різальні ножі зварені в єдиний цільний блок — якщо один різальний елемент виходить із ладу, потрібно замінити весь блок, що призводить до вищих витрат на технічне обслуговування й нижчої точності інструментів.
Форма TA350: компактне розташування зі звареним блоком різальних ножів.
Ми проактивно рекомендували оновлення до нашої моделі TA360. У моделі TA360 форма довша, а відстань між стаканами більша. Кожен різальний ніж виготовлюється окремо й підлягає заміні, що забезпечує значно вищу розмірну точність і спрощує технічне обслуговування.
Форма TA360: розширене розташування з незалежними, точно обробленими різальними ножами.
4. Інженерна проблема 3: спеціалізована система змішування газів
Газова суміш клієнта потребувала 50 % CO2 та 50 % N2. Це поставило перед нами вибір між двома технологіями змішування газів:
- Змішувач із фіксованим співвідношенням: нижча вартість, але негнучкий.
- Змішувач із регулюванням на сенсорному екрані: вища вартість, але дозволяє точно налаштовувати співвідношення багатокомпонентних газових сумішей (бінарних або тернарних).
Щоб зберегти проект економічно ефективним, ми проаналізували обидва варіанти: система з фіксованим співвідношенням потребувала б двох окремих змішувальних блоків, тоді як один змішувач із регулюванням на сенсорному екрані для бінарних сумішей міг обробляти обидва гази в одному блоці.
 Аналіз конфігурації системи змішування газів: з фіксованим співвідношенням (2 блоки) проти регульованого на сенсорному екрані (1 блок).
Ми підібрали пропускну здатність змішувача газів до швидкості герметизації TA360, забезпечивши відсутність вузьких місць у виробництві.
5. Інженерна проблема 4: температура, вакуумний ефект та підготовка до попереднього запечатування
Дві додаткові експлуатаційні проблеми вимагали ретельного спілкування з клієнтом:
Температура продукту проти залишкового кисню
Продукт клієнта надходить у машину приблизно за 30 °C. Вищі температури можуть погіршити здатність досягти суворого цільового показника залишкового кисню < 3,5 %. Ми проактивно проконсультувалися з нашим технічним директором і повідомили клієнта про цей ризик, попросивши його підтвердити, чи досягає його існуючий процес цього показника при такій температурі.
Обробка матеріалу перед герметизацією
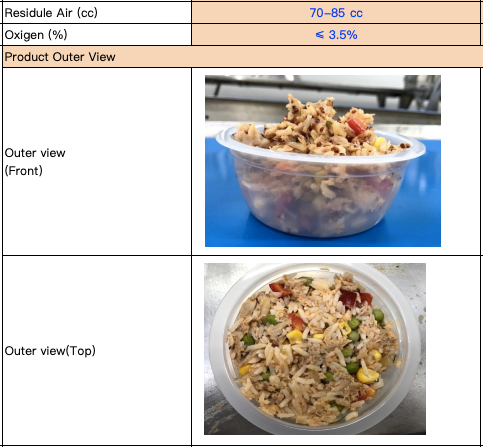
Перед тим як продукт потрапляє в установку для герметизації у лотки, матеріал має бути рівномірно спресованим — ніколи не вище рівня краю стаканчика. Це запобігає забрудненню поверхні герметизації й забезпечує повну герметичність.
Матеріал має бути рівномірно спресованим, але ніколи не перевищувати площину краю стаканчика.
6. Інженерна проблема 5: Кришечка з алюмінієвої фольги та вигляд у вакуумі
Клієнт використовує кришечки з алюмінієвої фольги. За умови, що суміш газів містить 50 % CO₂, після герметизації та заміни газів алюмінієва фольга наступного дня помітно прогинається всередину, створюючи вигляд, схожий на вакуум.
Ми проактивно повідомили клієнта про цей косметичний ефект і пояснили, що це нормальна фізична реакція. Клієнт підтвердив прийняття цього вигляду як частини специфікації проекту.

Діаграма герметизації лотків, що демонструє процес герметизації фольгованою кришкою.
Готові вирішити ваші складні завдання щодо герметизації лотків?
Від індивідуальних шаблонів герметизації та оновлення прес-форм з підвищеною точністю до багатогазових систем MAP — наша інженерна команда спеціалізується на вирішенні складних технічних завдань. Зв’яжіться з нами, щоб обговорити ваші конкретні вимоги до застосування.

 EN