1. Ozadje projekta in tehnične specifikacije izdelka
Naš stranki AAI je predlagal zahteven postopek zapiranja posod, ki zahteva izjemno natančnost in prilagojeno mešanje plinov. Njihov izdelek je zahteval MAP (pakiranje z modificirano atmosfero) z omejitvami ostankov kisika, zapletenimi vzorci zapiranja in visoko hitrostjo izdelave.
|
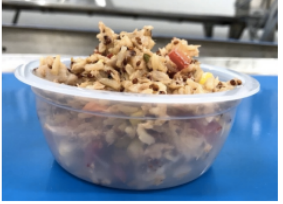
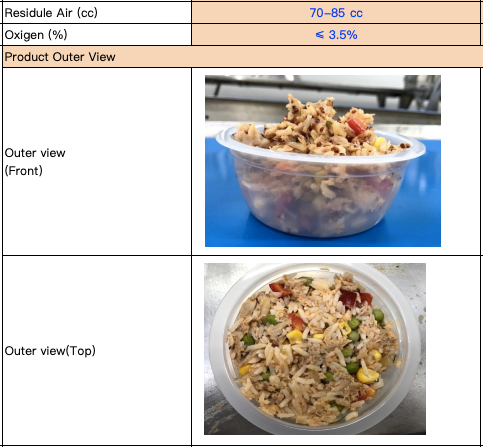
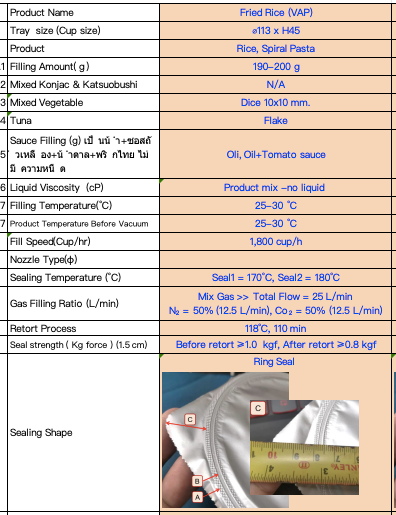
Vzorci izdelkov, ki jih je stranka posredovala.
|
Podrobne mere in specifikacije posod.
|
Zahteve glede izdelka in procesa:
- Specifikacija posode: Premer ustja posode < 115 mm; konfigurirano za 1 od 5 vrstic.
- Ciljna hitrost: Do 2400 posod/uro z ostankom kisika < 1 %.
- Temperatura zapiranja: Največ 200 °C; zapiranje se izvede v enem samem prehodu.
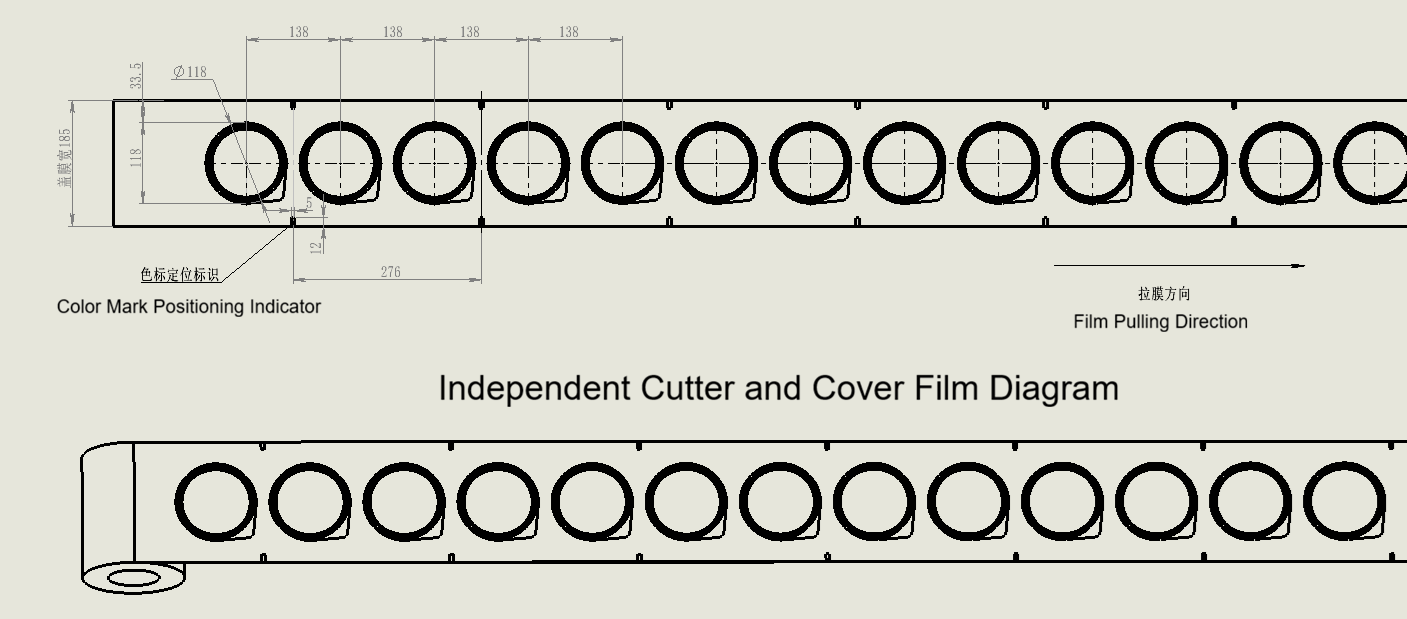
- Specifikacija folije: Prilagojena folija širine 185 mm (stranka je prej uporabljala folijo širine 150 mm, zato je bilo treba ponovno načrtovati razpored slik na foliji, da bo ustrezen naši orodni opremi).
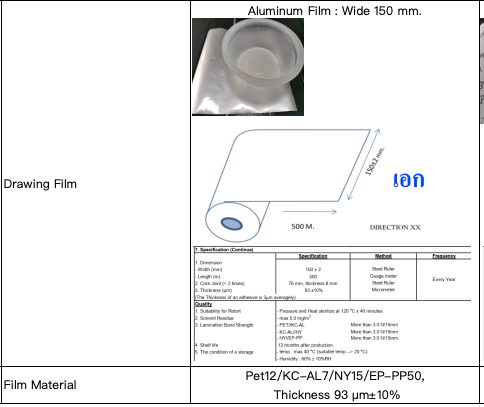
Primer izvirne širine folije 150 mm v primerjavi z zahtevano širino folije 185 mm.
2. Inženirski izziv 1: Dvo-stopenjski prilagojen tesnilni vzorec
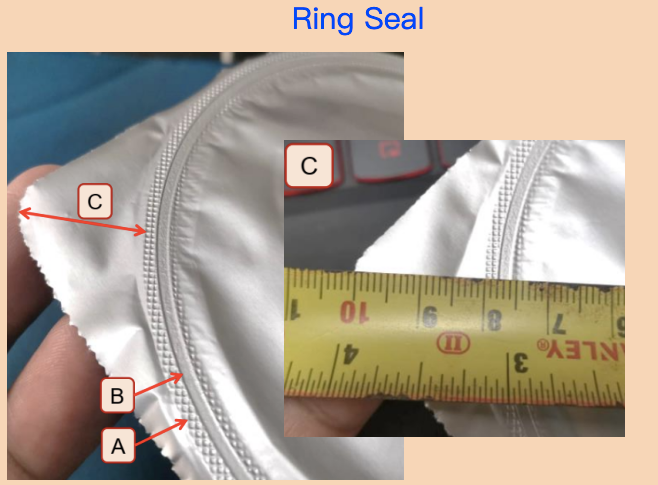
Najzahtevnejši tehnični izziv je izhajal iz obstoječih vzorcev izdelka stranke. Njihovo trenutno embalažo uporablja edinstven dvo-stopenjski tesnilni vzorec: najprej se pritiska poln mrežast vzorec, nato pa na vrh dodatno trdna ravna obročasta površina.
Naša standardna oprema lahko izvede le eno tesnilno operacijo. To pomeni, da bo del tesnilne površine ob robu ostal nepritisnjen (viden kot prazen obroč na desni strani vzorca).
|
Izvirni dvo-stopenjski tesnilni vzorec stranke z trdnim zunanji obročem.
|
Standardni eno-stopenjski vzorec, ki prikazuje nezatesnjeni zunanji obroč.
|
Za doseganje želene končne obdelave po zahtevi stranke je naš inženirski tim prilagodil orodje tako, da pritiska ravno središče z mrežastim zunanjim obročem. Čeprav je to bila najboljša fizična rešitev, smo proaktivno obvestili stranko, da bo dejansko tesnilno delovanje potrebovalo preverjanje med vdelavo.
3. Inženirska izziva 2: Nadgradnja s TA350 na TA360
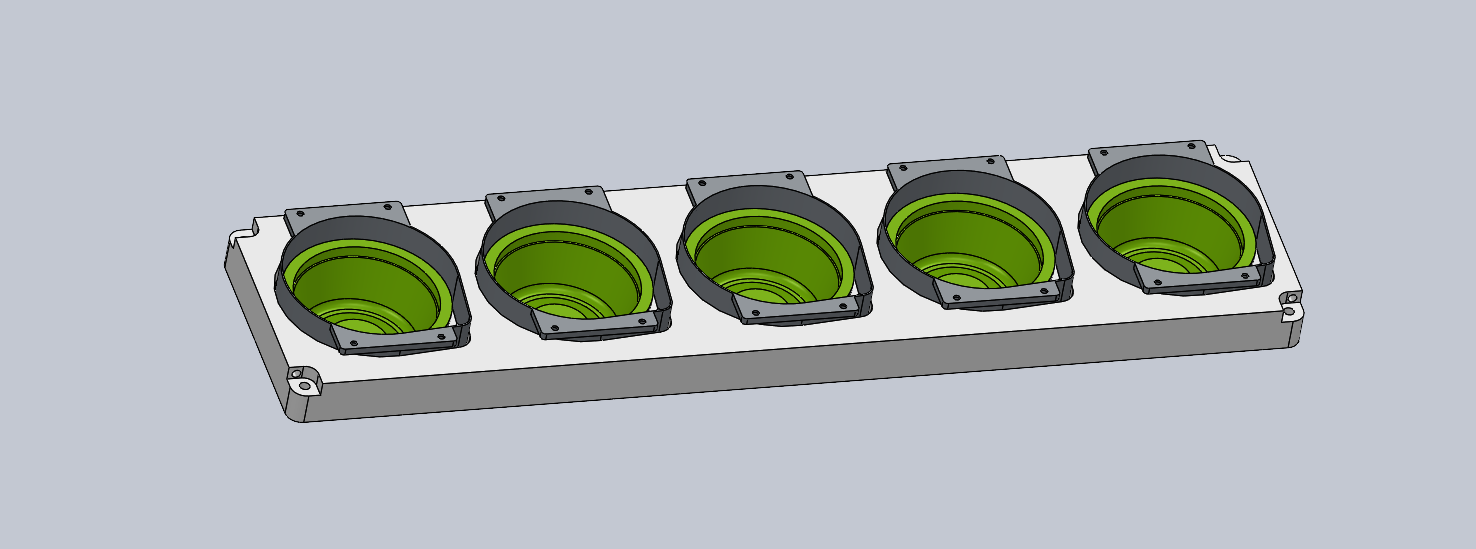
Izvirni predlog je temeljil na našem modelu TA350, a podrobnejša analiza je razkrila kritično težavo z orodji za litje. Pri modelu TA350 je dolžina orodja za litje krajša, kar pomeni, da je razdalja med sosednjimi skledami omejena. Režilne nožice so zvarjene v eno trdno enoto – če odpove ena režilna ostrič, mora biti zamenjana celotna sestava, kar povzroča višje stroške vzdrževanja in nižjo natančnost orodja.
Orodje za litje TA350: kompaktna postavitev z zvarjeno sestavo režilnih nožic.
Aktivno smo priporočili nadgradnjo na naš model TA360. TA360 ima daljše orodje za litje z večjo razdaljo med skledami. Vsaka režilna nožica je izdelana posebej in jo je mogoče posamično zamenjati, kar omogoča znatno višjo dimenzijsko natančnost in lažje vzdrževanje.
Orodje za litje TA360: razširjena postavitev z neodvisnimi, natančno obdelanimi režilnimi nožicami.
4. Inženirska izziva 3: Prilagojen sistem mešanja plinov
Mešanica plinov za stranko je zahtevala 50 % CO2 in 50 % N2. To je predstavljalo izbiro med dvema tehnologijama mešanja plinov:
- Mešalnik z nespremenljivim razmerjem: nižja cena, vendar neprilagodljiv.
- Mešalnik z nastavitvijo prek dotikalnega zaslona: višja cena, vendar omogoča natančno nastavljanje razmerja večplinskih mešanic (dvo- ali troplinskih).
Za ohranitev učinkovitosti projekta glede stroškov smo analizirali obe možnosti: sistem z nespremenljivim razmerjem bi zahteval dve ločeni enoti mešalnika, medtem ko bi ena enota mešalnika z nastavitvijo prek dotikalnega zaslona za dva plina lahko obravnavala oba plina v eni enoti.
 Analiza konfiguracije sistema za mešanje plinov: nespremenljivo razmerje (2 enoti) nasproti nastavitvi prek dotikalnega zaslona (1 enota).
Pretokovno zmogljivost mešalnika plinov smo prilagodili hitrosti zapiranja naprave TA360, da se izognemo omejitvam v proizvodnji.
5. Inženirska težava 4: Temperatura, vakuumski učinek in priprava pred zapiranjem
Dve dodatni operativni težavi sta zahtevali skrbno komunikacijo s stranko:
Temperatura izdelka nasproti ostanku kisika
Izdelek stranke vstopi v napravo pri približno 30 °C. Višje temperature lahko ogrozijo možnost doseganja strogega cilja ostanke kisika < 3,5 %. Aktivno smo posvetovali z našim tehničnim direktorjem in tveganje sporočili stranki ter jo prosili, da potrdi, ali njihov obstoječi proces doseže ta cilj pri tej temperaturi.
Ravnanje z materialom pred zapiranjem
Preden izdelek vstopi v napravo za zapiranje posod, mora biti material stisnjen ravno – nikoli nad ravnino obroča posode. To preprečuje kontaminacijo površine za zapiranje in zagotavlja tesno zaprtje.
Material mora biti stisnjen ravno, nikoli pa ne sme presegati ravnine obroča posode.
6. Inženirski izziv 5: Pokrov iz aluminijaste folije in videz pod vakuumom
Stranka uporablja pokrov iz aluminijaste folije. Pri mešanici plinov z 50 % CO2 se po zaprtju in zamenjavi plinov aluminijasta folija naslednji dan vidno umakne navznoter, kar ustvari videz pod vakuumom.
To učinek smo proaktivno sporočili stranki in ji pojasnili, da gre za običajno fizično reakcijo. Stranka je potrdila sprejem tega videza kot del specifikacije projekta.

Diagram zapiranja pladnja, ki prikazuje postopek zapiranja z folijsko pokrovko.
Ste pripravljeni rešiti vaše zapletene izzive pri zapiranju pladnjev?
Od prilagojenih vzorcev zapiranja in natančnih nadgradenj kalupov do večplinastih MAP-sistemov naš inženirski tim radi rešuje zapletene tehnične izzive. Stopite z nami v stik, da razpravimo o vaših posebnih zahtevah za uporabo.

 EN