1. Loyiha fon va mahsulot parametrlari
Mijozimiz AAI bizga juda aniq qoplamoq talablari va moslashtirilgan gaz aralashmasi kerak bo'lgan murakkab tray qoplamoq vazifasini taklif etdi. Ularning mahsuloti MAP (O'zgartirilgan atmosferali qadoqlash) bilan qadoqlanishi kerak edi, bu esa qoldiq kislorod miqdorini qat'iy cheklovlar bilan belgilaydi, murakkab qoplamoq naqshlari va yuqori tezlikda ishlashni talab qiladi.
|
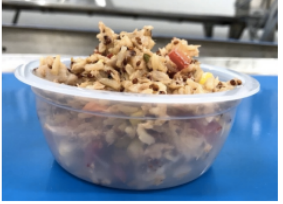
Mijoz tomonidan taqdim etilgan namuna mahsulotlar.
|
Tray o'lchamlari va parametrlari haqida batafsil ma'lumot.
|
Mahsulot va jarayon talablari:
- Tray parametrlari: Idish og'zi diametri < 115 mm; 5 ta lentali konfiguratsiya uchun 1 ta lenta tanlangan.
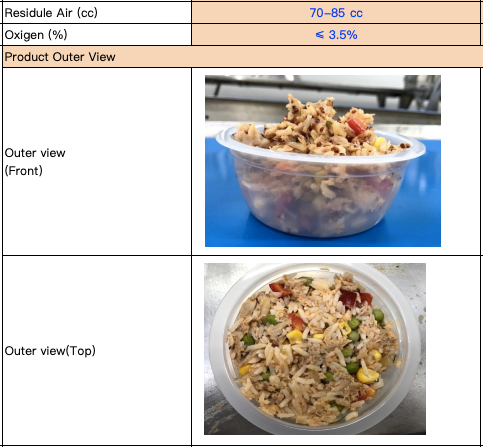
- Tezlik maqsadi: Soatiga 2400 ta idishgacha, qoldiq kislorod < 1%.
- Qoplamoq harorati: Maksimal 200°C; qoplamoq bir bosqichda amalga oshiriladi.
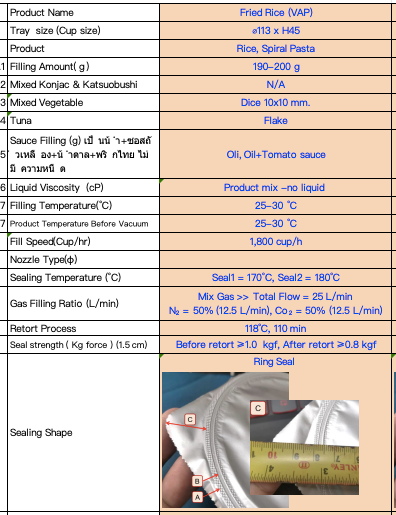
- Plyonka parametrlari: Maxsus 185 mm kenglikdagi plyonka (mijoz avval 150 mm dan foydalangan, shuning uchun bizning asbob-uskunalarimizga mos keladigan dizayn qayta ishlanishi kerak edi).
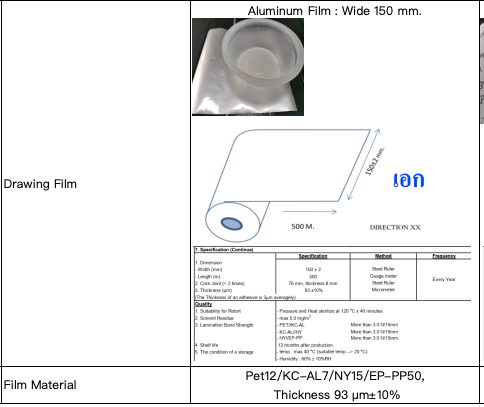
Asl 150 mm va talab qilinayotgan 185 mm plyonka kengligi solishtirilishi.
2. Muhandislik muammosi 1: Ikki bosqichli maxsus germetiklash namunasi
Eng murakkab texnik muammo mijozning mavjud mahsulot namunalari bilan bog'liq edi. Ularning joriy ambalajida noyob ikki bosqichli germetiklash namunasi ishlatiladi: avvalo to'liq tarmoqli tork namunasi siqiladi, so'ngra ustiga yopiq tekis halqa siqiladi.
Bizning standart jihozlarimiz faqat bitta germetiklash o'tishini amalga oshira oladi. Bu shuni anglatadiki, chetda joylashgan germetiklash maydonining bir qismi siqilmaydi (namunaning o'ng tomonidagi bo'sh halqa sifatida ko'rinadi).
|
Mijozning asl ikki bosqichli germetiklash namunasi bilan yopiq tashqi halqa.
|
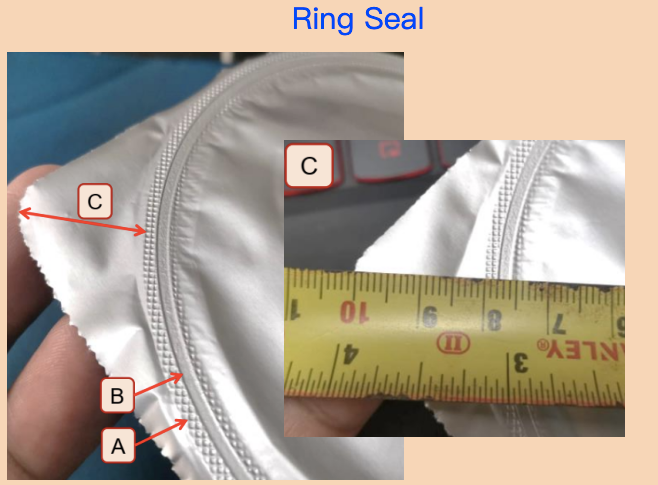
Standart bitta o'tish namunasi, unda germetiklanmagan tashqi halqa maydoni ko'rinadi.
|
Mijozning so'ragan yakuniy natijaga mos kelish uchun bizning muhandislik jamoamiz asbob-uskunalarni moslashtirib, markazda tekis, tashqi halqada tarmoqli tork namunasini siqish imkonini berdi. Bu eng yaxshi jismoniy yechim bo'lsa-da, biz mijoz bilan faol aloqada bo'lib, haqiqiy germetiklash samaradorligi komissiya qilish davrida tekshirilishi kerakligini oldindan bildirdik.
3. Muhandislik qiyinligi 2: TA350 dan TA360 ga yangilash
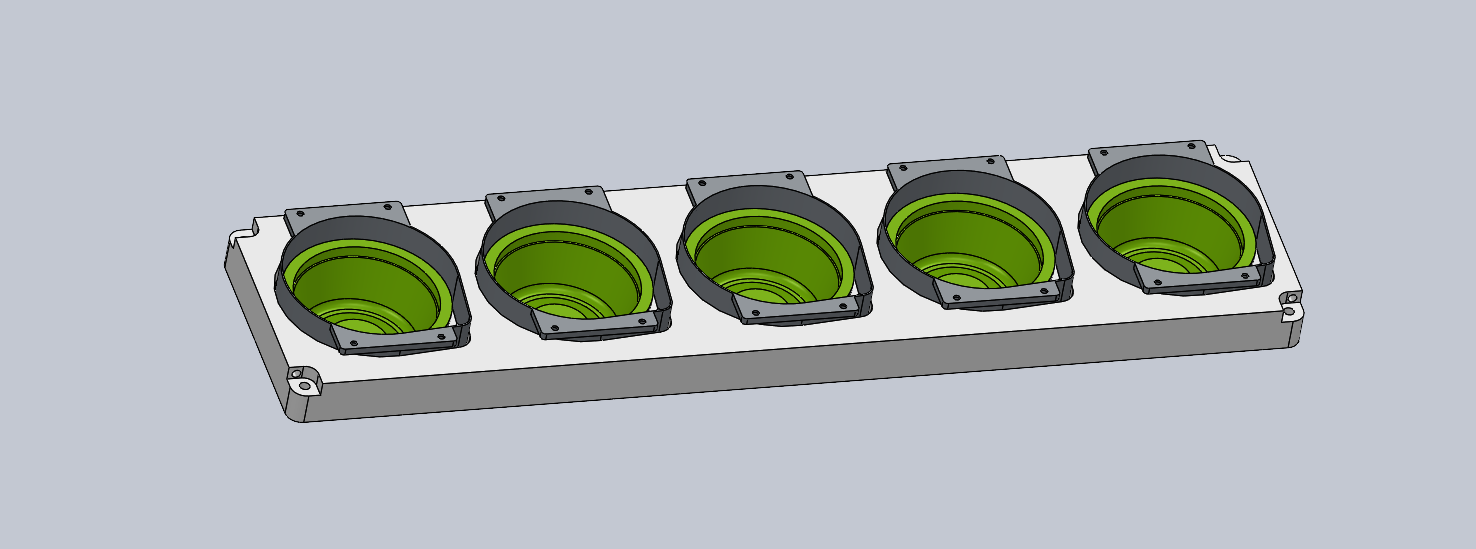
Dastlabki taklif bizning TA350 modelimizga asoslangan edi, lekin chuqurroq tahlil qilish shakllovchi uskunada muhim muammo borligini aniqladi. TA350 da shakllovchi uzunligi qisqa, yaʼni qoʻshni stakanlar orasidagi masofa tor. Kesuvchi pichaklar bir butun qism sifatida payvandlangan — agar bir kesuvchi pichak ishlamasa, butun montajni almashtirish kerak boʻladi; bu esa texnik xizmat koʻrsatish xarajatlarini oshiradi va shakllovchi aniqliigini pasaytiradi.
TA350 shakllovchisi: siqilgan joylashuvda payvandlangan kesuvchi pichaklar montaji.
Biz faol ravishda TA360 modeliga oʻtishni tavsiya qildik. TA360 da uzunroq shakllovchi va stakanlar orasida kengroq masofa mavjud. Har bir kesuvchi pichak alohida ishlab chiqariladi va almashtiriladi; bu aniqroq oʻlchamlarga va osonroq texnik xizmat koʻrsatish imkonini beradi.
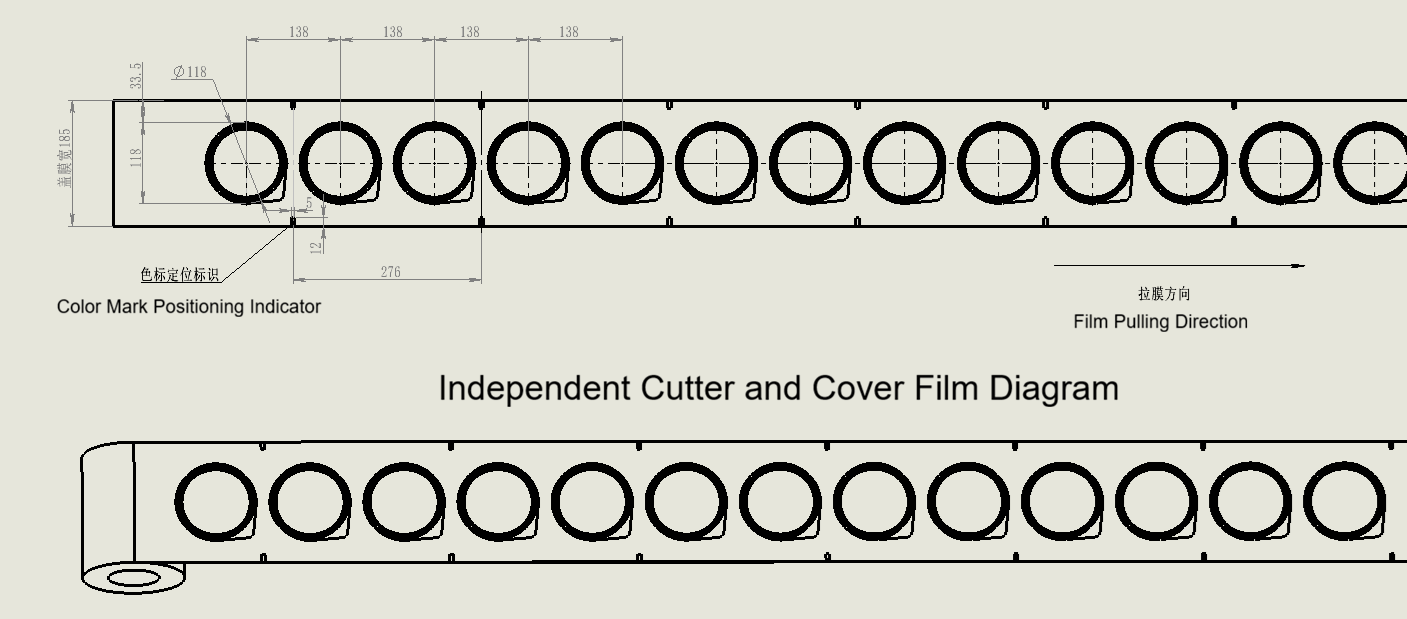
TA360 shakllovchisi: kengaytirilgan joylashuvda mustaqil, aniq ishlab chiqarilgan kesuvchi pichaklar.
4. Muhandislik qiyinligi 3: Maxsus gaz aralashtirish tizimi
Mijozning gaz aralashmasi 50% CO2 va 50% N2 ni talab qildi. Bu ikkita gaz aralashtirish texnologiyasi orasida tanlovni keltirib chiqardi:
- Doimiy nisbatli gaz aralashtirgich: Arzonroq, lekin moslashuvchan emas.
- Ekranli sozlanadigan aralashtirgich: Qimmatroq, lekin ko‘p komponentli gaz nisbati (ikkita yoki uchta gaz)ni aniq sozlash imkonini beradi.
Loyihani iqtisodiy qilish maqsadida ikkala variantni tahlil qildik: doimiy nisbatli tizim uchun ikkita alohida aralashtirgich kerak bo‘lardi, ammo bitta ekranli sozlanadigan ikkita gazli aralashtirgich ikkala gazni bitta qurilmada qayta ishlashi mumkin edi.
 Gaz aralashtirish tizimi konfiguratsiyasining tahlili: Doimiy nisbatli (2 ta qurilma) vs. Ekranli sozlanadigan (1 ta qurilma).
Gaz aralashtirgichning oqim quvvatini TA360 ning germetiklash tezligiga moslashtirdik, shunda ishlab chiqarishda hech qanday to‘siq hosil bo‘lmasin.
5. Muhandislik muammosi 4: Harorat, vakuum ta’siri va oldindan germetiklash tayyorgarligi
Ikkita qo‘shimcha operatsion muammo mijoz bilan ehtiyotkorlik bilan muloqot talab qildi:
Mahsulot harorati va qolgan kislorod
Mijozning mahsuloti taxminan 30°C da apparatga kiradi. Yuqori haroratlar qolgan kislorod miqdorini < 3,5% dan kamroq qilish qobiliyatini buzishi mumkin. Biz texnik direktorimiz bilan oldindan maslahatlashib, mijozga ushbu xavfni eʼtiborga olishni soʻrab, ularning mavjud jarayoni shu haroratda bu koʻrsatkichni qanchalik bajarishini tasdiqlashni soʻradik.
Seal qilishdan avvalgi materialni boshqarish
Mahsulot tray-sealer ga kirishidan oldin material tekis bosilishi kerak — hech qachon stakan yuqorisidan yuqoriga chiqmasligi kerak. Bu seal sirtini ifloslanishdan saqlaydi va havosiz muhit hosil qilishni taʼminlaydi.
Material tekis bosilishi kerak, hech qachon stakan yuqorisidan yuqoriga chiqmasligi kerak.
6. Muhandislik muammosi 5: Alyuminiy folgʻa qopqoq va vakuum koʻrinishi
Mijoz alyuminiy folgʻa qopqoq materialidan foydalanadi. Gaz aralashmasida 50% CO2 mavjud boʻlganda, seal qilish va gaz almashinishdan keyin alyuminiy folgʻa keyingi kuni aniq ichkariga botib ketadi, bu vakuumga oʻxshash koʻrinish hosil qiladi.
Biz ushbu estetik ta'sir haqida mijozga faol ravishda xabar berdik va uni oddiy fizik reaksiya ekanligini tushuntirdik. Mijoz ushbu ko'rinishni loyiha spetsifikatsiyasining bir qismi sifatida qabul qilishini tasdiqladi.

Foil qopqoqni sig'iztirish jarayonini ko'rsatuvchi tayoqcha sig'iztirish sxemasi.
Murakkab tayoqcha sig'iztirish muammolarini hal qilishga tayyormisiz?
Maxsus sig'iztirish naqshlaridan, aniq shakllantirish kalıplarini yangilashgacha va ko'p gazli MAP tizimlarigacha muhandislik jamoamiz murakkab texnik vazifalarga intiladi. Sizning maxsus dastur talablaringizni muhokama qilish uchun biz bilan bog'laning.

 EN