1. Projektbakgrund och produktspecifikationer
Vår kund AAI vände sig till oss med en utmanande brickförseglingsapplikation som krävde extrem precision och anpassad gasblandning. Deras produkt krävde MAP (Modified Atmosphere Packaging) med strikta gränsvärden för restsyre, komplexa förseglingsmönster samt hög produktionshastighet.
|
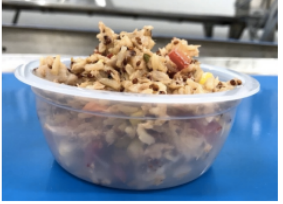
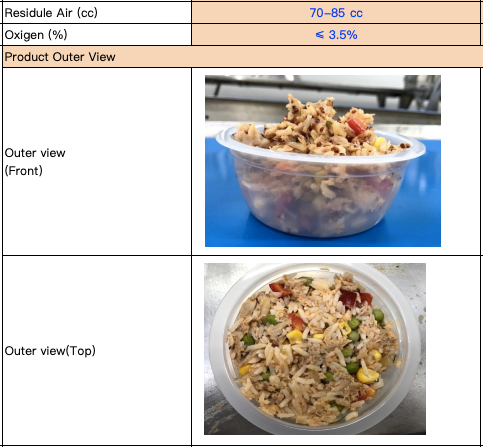
Produktprov som levererades av kunden.
|
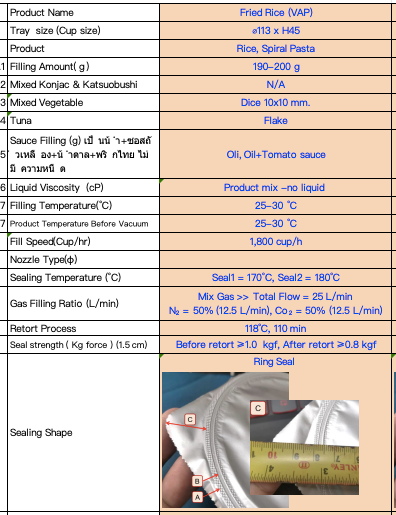
Detaljerade mått och specifikationer för brickorna.
|
Krav på produkt och process:
- Brickspecifikation: Mynningsdiameter < 115 mm; konfigurerad för 1 av 5 banor.
- Hastighetsmål: Upp till 2 400 brickor/timme med restsyre < 1 %.
- Förseglingstemperatur: Maximalt 200 °C; försegling utförs i ett enda steg.
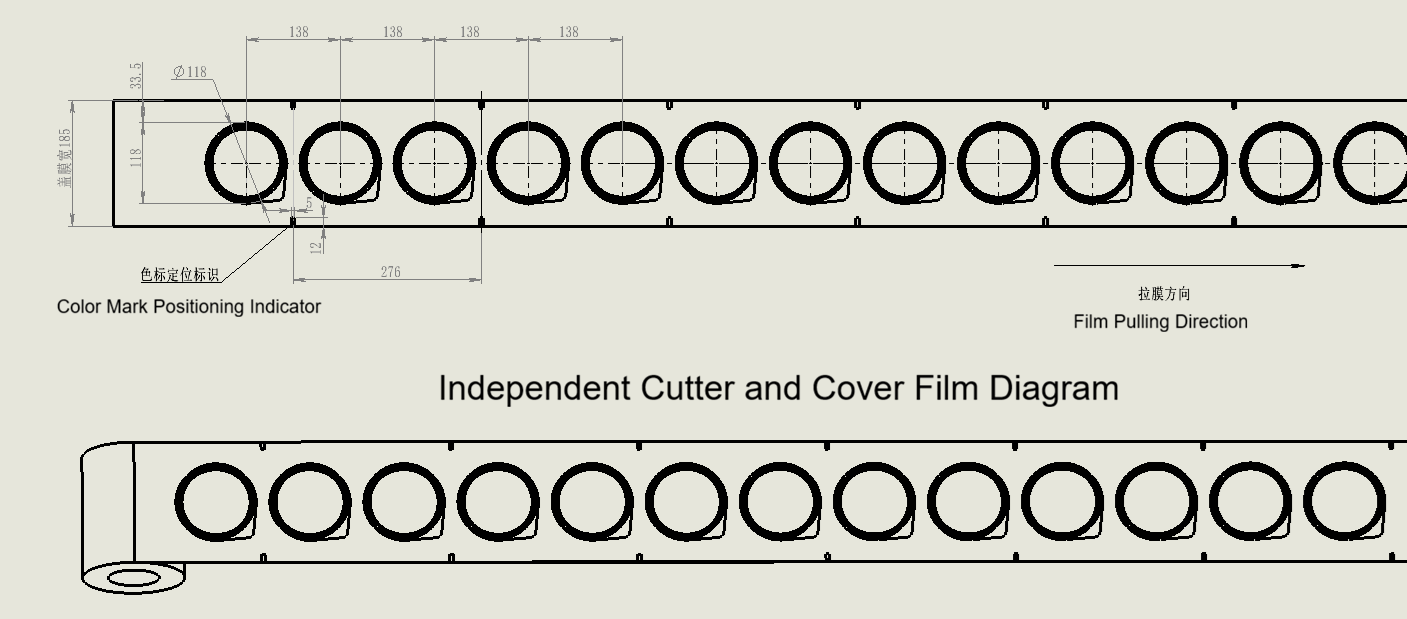
- Folkspecifikation: Anpassad folkbredd på 185 mm (kunden hade tidigare använt 150 mm, så layouten av tryckmotivet krävde omkonstruktion för att passa vår verktygsutrustning).
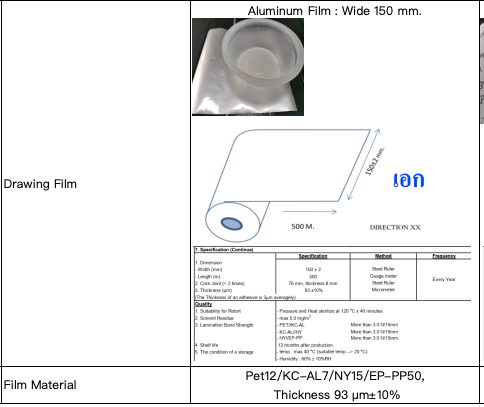
Jämförelse mellan originalbredden på 150 mm och den krävda bredden på 185 mm för filmen.
2. Teknisk utmaning 1: Tvåstegs anpassat förseglingssystem
Den mest komplexa tekniska utmaningen kom från kundens befintliga provexemplar. Deras nuvarande förpackning använder ett unikt tvåstegs förseglingssystem: först trycks ett fullständigt nätmasksmönster, därefter trycks en solid platt ring ovanpå.
Vår standardutrustning kan endast utföra en förseglingspass. Det innebar att en del av förseglingsområdet nära kanten inte skulle tryckas (synlig som en tom ring på höger sida av provexemplet).
|
Kundens ursprungliga tvåstegs förseglingssystem med solid yttre ring.
|
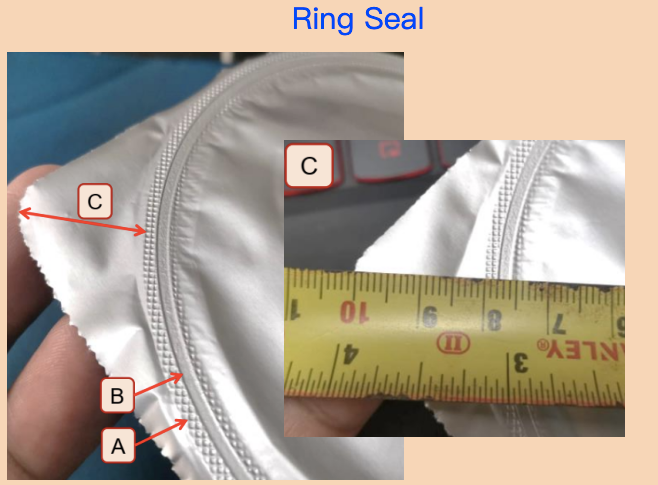
Standardmönster med enkel pass, som visar det outförseglande yttre ringområdet.
|
För att uppnå kundens önskade avslutning anpassade vårt ingenjörsteam verktygen så att en platt mitt del trycktes tillsammans med en nätmasksyttre ring. Även om detta var den bästa fysiska lösningen informerade vi proaktivt kunden om att den faktiska förseglingsprestandan måste valideras under idrifttagningen.
3. Teknisk utmaning 2: Uppgradering från TA350 till TA360
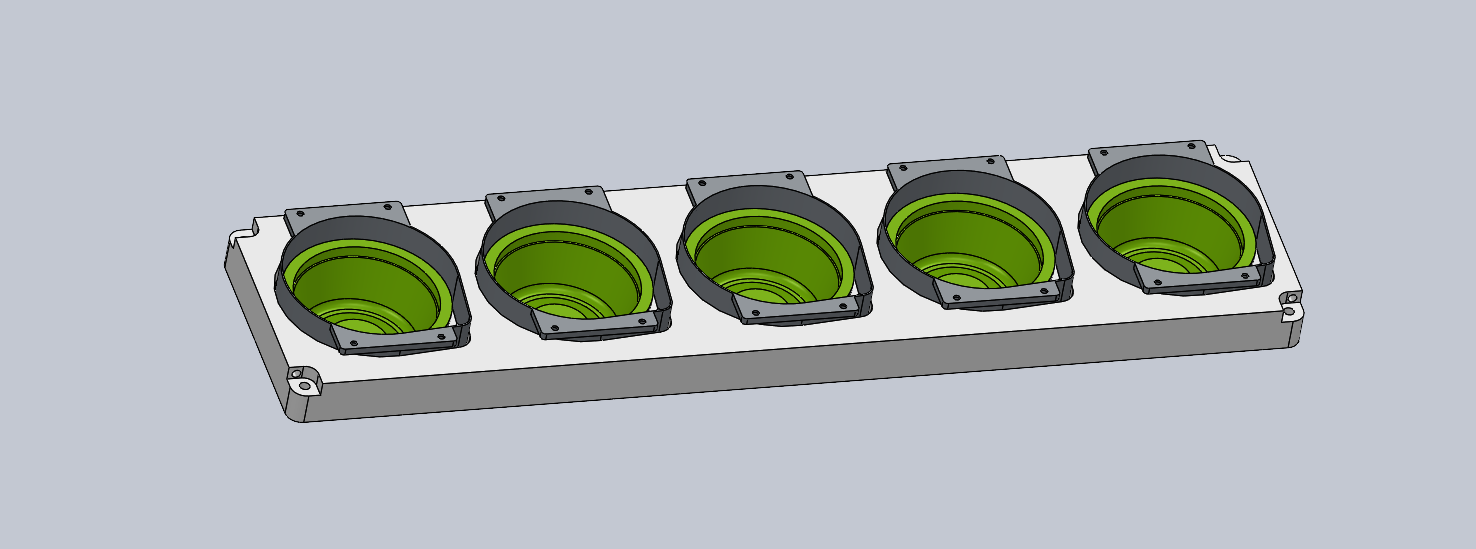
Det ursprungliga förslaget baserades på vår modell TA350, men en djupare analys avslöjade ett kritiskt problem med formverktyget. På TA350 är formens längd kortare, vilket innebär att avståndet mellan angränsande koppar är begränsat. Skärknivarna är svetsade samman till en solid del – om en skärblad går sönder måste hela monteringen bytas ut, vilket leder till högre underhållskostnader och lägre verktygsprecision.
TA350-form: kompakt layout med svetsad skärknivsmontering.
Vi rekommenderade proaktivt en uppgradering till vår modell TA360. TA360 har en längre form med större avstånd mellan koppar. Varje skärkniv tillverkas separat och kan bytas ut individuellt, vilket ger betydligt högre dimensionsprecision och lättare underhåll.
TA360-form: utökad layout med oberoende, precisionsslipade skärknivar.
4. Teknisk utmaning 3: Anpassat gasblandningssystem
Klientens gasblandning krävde 50 % CO2 och 50 % N2. Detta innebar ett val mellan två gasblandningsteknologier:
- Fastförhållande-gasblandare: Lägre kostnad men otillfällig.
- Touchscreen-justerbar blandare: Högre kostnad, men möjliggör exakt justering av flergasblandningsförhållanden (binära eller tertiära).
För att hålla projektet kostnadseffektivt analyserade vi båda alternativen: ett fastförhållande-system skulle kräva 2 separata blandarenheter, medan en enda touchscreen-justerbar binär blandare kunde hantera båda gaserna i en enda enhet.
 Analys av konfigurationen för gasblandningssystemet: Fastförhållande (2 enheter) jämfört med touchscreen-justerbar (1 enhet).
Vi anpassade gasblandarens flödeskapacitet till TA360:s förseglingshastighet för att undvika produktionsspetsar.
5. Ingenjörsutmaning 4: Temperatur, vakuumeffekt och förberedelse inför försegling
Två ytterligare driftsmässiga utmaningar krävde noggrann kommunikation med klienten:
Produkttemperatur jämfört med restsyre
Kundens produkt kommer in i maskinen vid cirka 30 °C. Högre temperaturer kan påverka möjligheten att uppnå det strikta målet på < 3,5 % återstående syre. Vi konsulterade proaktivt vår tekniske direktör och informerade kunden om denna risk, och bad dem bekräfta om deras befintliga process uppnår detta vid denna temperatur.
Förseglingsmaterialhantering
Innan produkten kommer in i brickförseglaren måste materialet tryckas platt – aldrig ovanför kanten på bägaren. Detta förhindrar föroreningar på förseglingsoverytan och säkerställer en lufttät försegling.
Materialet måste tryckas platt, aldrig överstiga kanten på bägaren.
6. Teknisk utmaning 5: Lock av aluminiumfolie och vakuumliknande utseende
Kunden använder ett lock av aluminiumfolie. Med 50 % CO2 i gasblandningen sjunker aluminiumfolien synligt inåt nästa dag efter försegling och gasutbyte, vilket skapar ett vakuumliknande utseende.
Vi kommunicerade proaktivt denna kosmetiska effekt till kunden och förklarade att det är en normal fysisk reaktion. Kunden bekräftade att de godkände detta utseende som en del av projektets specifikationer.

Diagram över brickans försegling som visar processen för försegling med folietäck.
Klar att lösa dina komplexa utmaningar inom brickförsegling?
Från anpassade förseglingsmönster och precisionsskålsuppdateringar till flergas-MAP-system – vårt ingenjörsteam trivs med komplexa tekniska utmaningar. Kontakta oss för att diskutera dina specifika applikationskrav.

 EN