1. परियोजना की पृष्ठभूमि और उत्पाद विशिष्टताएँ
हमारे ग्राहक, एएआई, ने हमसे एक चुनौतीपूर्ण ट्रे सीलिंग अनुप्रयोग के लिए संपर्क किया, जिसमें अत्यधिक सटीकता और अनुकूलित गैस मिश्रण की आवश्यकता थी। उनके उत्पाद के लिए एमएपी (संशोधित वातावरण पैकेजिंग) की आवश्यकता थी, जिसमें अवशेष ऑक्सीजन की सख्त सीमा, जटिल सीलिंग पैटर्न और उच्च गति का आउटपुट शामिल था।
|
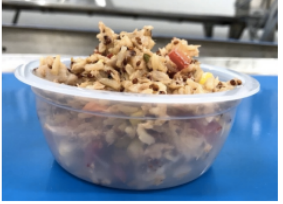
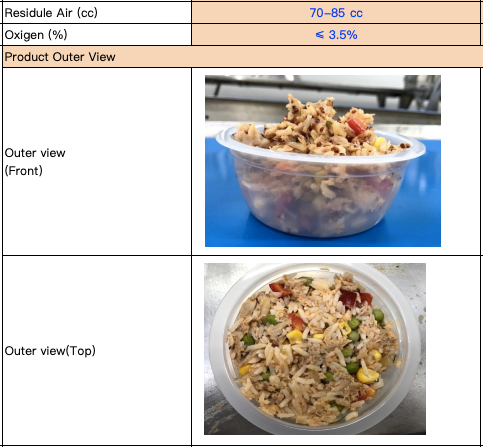
ग्राहक द्वारा प्रदान किए गए उत्पाद के नमूने।
|
ट्रे के विस्तृत आयाम और विशिष्टताएँ।
|
उत्पाद एवं प्रक्रिया आवश्यकताएँ:
- ट्रे विशिष्टता: कप के मुँह का व्यास < 115 मिमी; 5 लेन में से 1 के लिए कॉन्फ़िगर किया गया।
- गति लक्ष्य: प्रति घंटे 2,400 कप तक, जिसमें अवशेष ऑक्सीजन < 1% हो।
- सीलिंग तापमान: अधिकतम 200°C; सीलिंग एकल पास में की जाती है।
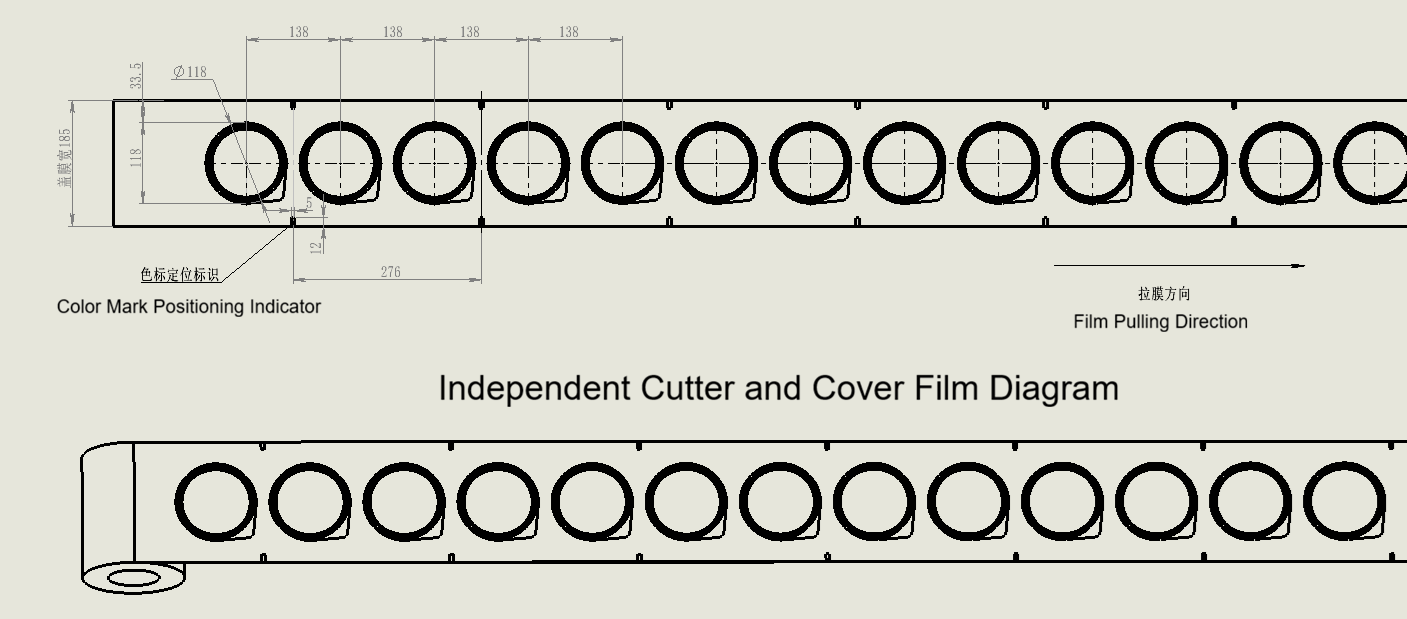
- फिल्म विशिष्टता: अनुकूलित 185 मिमी चौड़ाई की फिल्म (ग्राहक पहले 150 मिमी का उपयोग करता था, इसलिए कलाकृति के लेआउट को हमारे टूलिंग के अनुरूप पुनः इंजीनियर करने की आवश्यकता थी)।
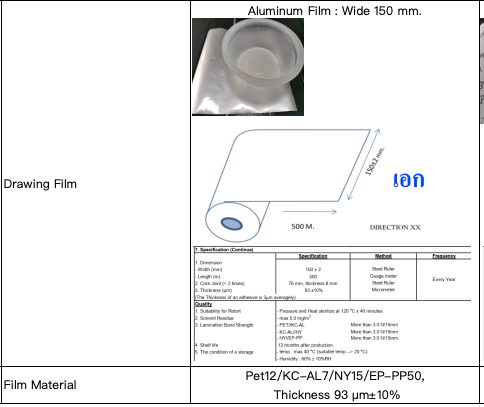
मूल 150 मिमी बनाम आवश्यक 185 मिमी फ़िल्म चौड़ाई की तुलना।
2. इंजीनियरिंग चुनौती 1: दो-चरणीय विशेष सीलिंग पैटर्न
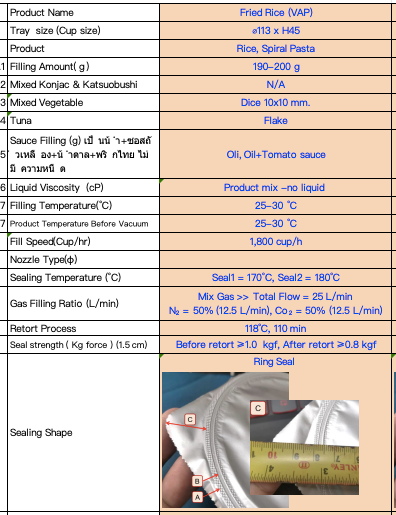
सबसे जटिल तकनीकी चुनौती ग्राहक के मौजूदा उत्पाद नमूनों से उत्पन्न हुई। उनके वर्तमान पैकेजिंग में एक अद्वितीय दो-चरणीय सीलिंग पैटर्न का उपयोग किया जाता है: पहले पूर्ण मेश-ग्रिड पैटर्न को दबाया जाता है, और फिर ऊपर से एक ठोस सपाट वलय को दबाया जाता है।
हमारे मानक उपकरण केवल एकल सीलिंग पास कर सकते हैं। इसका अर्थ था कि किनारे के पास सीलिंग के क्षेत्र का एक हिस्सा दबाया नहीं जाएगा (नमूने के दाईं ओर एक खाली वलय के रूप में दिखाई देता है)।
|
ग्राहक का मूल दो-चरणीय सीलिंग पैटर्न, जिसमें ठोस बाहरी वलय है।
|
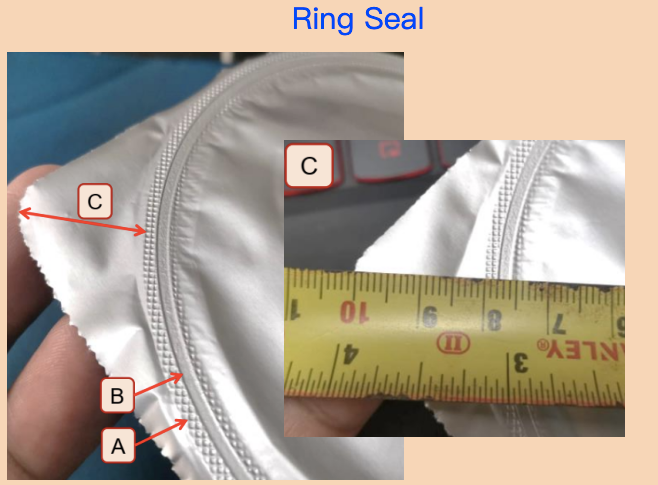
मानक एकल-पास पैटर्न, जिसमें असीलित बाहरी वलय क्षेत्र दिखाया गया है।
|
ग्राहक द्वारा अनुरोधित समाप्ति के अनुरूप बनाने के लिए, हमारी इंजीनियरिंग टीम ने उपकरणों को इस प्रकार अनुकूलित किया कि वह एक सपाट केंद्र के साथ एक मेश-ग्रिड बाहरी वलय को दबाए। यह भौतिक रूप से सबसे अच्छा समाधान था, हालाँकि हमने सक्रिय रूप से ग्राहक को सूचित किया कि वास्तविक सीलिंग प्रदर्शन की जाँच चालू करने के दौरान की जानी चाहिए।
3. इंजीनियरिंग चुनौती 2: टीए350 से टीए360 में अपग्रेड करना
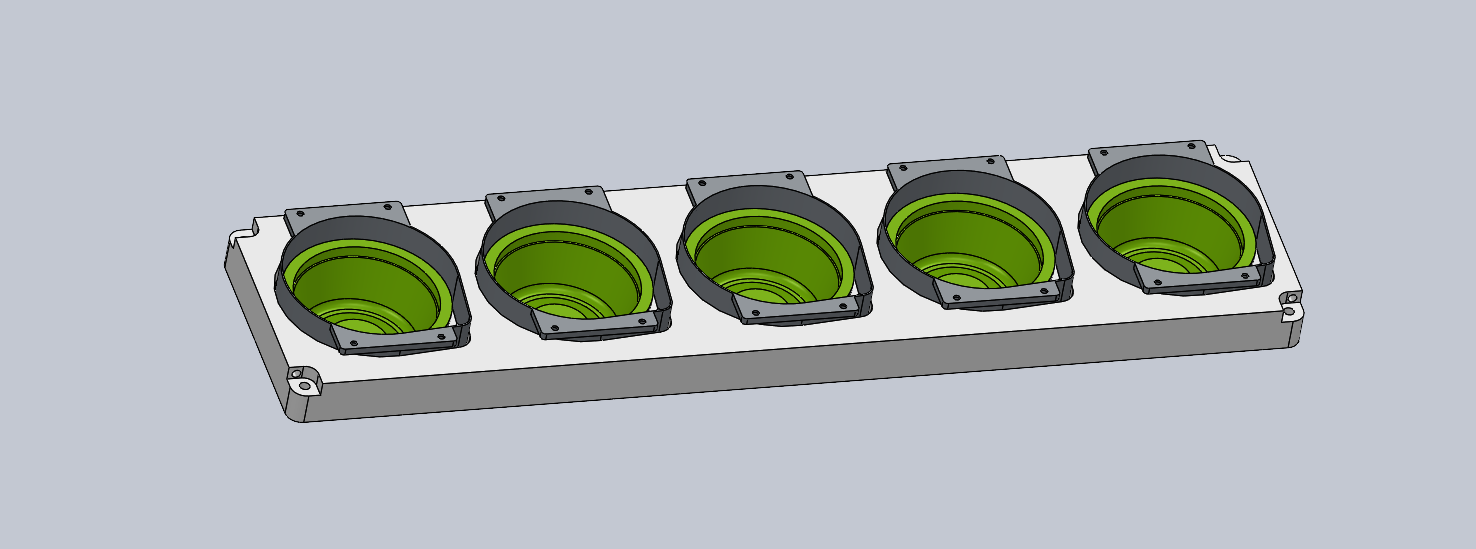
मूल प्रस्ताव हमारे टीए350 मॉडल पर आधारित था, लेकिन गहन विश्लेषण से एक महत्वपूर्ण मोल्ड टूलिंग संबंधी समस्या का पता चला। टीए350 पर, मोल्ड की लंबाई छोटी है, जिसका अर्थ है कि आसन्न कप्स के बीच की दूरी कम है। कटिंग चाकूओं को एक ठोस टुकड़े के रूप में वेल्ड किया गया है—यदि कोई एक कटिंग ब्लेड विफल हो जाता है, तो पूरी असेंबली को बदलना पड़ता है, जिससे रखरखाव लागत बढ़ जाती है और टूलिंग की सटीकता कम हो जाती है।
टीए350 मोल्ड: संक्षिप्त लेआउट के साथ वेल्डेड कटिंग चाकू असेंबली।
हमने स्वतः ही टीए360 मॉडल में अपग्रेड करने की सिफारिश की। टीए360 में लंबा मोल्ड है जिसमें कप्स के बीच अधिक दूरी है। प्रत्येक कटिंग चाकू को अलग से निर्मित किया जाता है और बदला जा सकता है, जिससे आयामी सटीकता काफी बढ़ जाती है और रखरखाव आसान हो जाता है।
टीए360 मोल्ड: विस्तारित लेआउट के साथ स्वतंत्र, उच्च-सटीकता वाले कटिंग चाकू।
4. इंजीनियरिंग चुनौती 3: अनुकूलित गैस मिश्रण प्रणाली
ग्राहक के गैस मिश्रण में 50% CO2 और 50% N2 की आवश्यकता थी। इससे दो गैस मिश्रण प्रौद्योगिकियों के बीच चयन करने की स्थिति उत्पन्न हुई:
- निश्चित-अनुपात गैस मिक्सर: कम लागत, लेकिन अलचनशील।
- टचस्क्रीन-समायोज्य मिक्सर: अधिक लागत, लेकिन बहु-गैस अनुपात (द्विआधारी या त्रिआधारी) को सटीक रूप से समायोजित करने की अनुमति देता है।
परियोजना को लागत-कुशल बनाए रखने के लिए, हमने दोनों विकल्पों का विश्लेषण किया: एक निश्चित-अनुपात प्रणाली के लिए 2 अलग-अलग मिक्सर इकाइयों की आवश्यकता होती, जबकि एकल टचस्क्रीन-समायोज्य द्विआधारी मिक्सर दोनों गैसों को एक ही इकाई में संभाल सकता है।
 गैस मिश्रण प्रणाली कॉन्फ़िगरेशन विश्लेषण: निश्चित-अनुपात (2 इकाइयाँ) बनाम टचस्क्रीन समायोज्य (1 इकाई)।
हमने गैस मिक्सर की प्रवाह क्षमता को TA360 की सीलिंग गति के अनुरूप कर दिया, ताकि कोई उत्पादन बोटलनेक न उत्पन्न हो।
5. इंजीनियरिंग चुनौती 4: तापमान, वैक्यूम प्रभाव और पूर्व-सीलिंग तैयारी
दो अतिरिक्त संचालन चुनौतियाँ थीं जिनके लिए ग्राहक के साथ सावधानीपूर्ण संचार की आवश्यकता थी:
उत्पाद का तापमान बनाम अवशेष ऑक्सीजन
ग्राहक का उत्पाद मशीन में लगभग ३०°से. पर प्रवेश करता है। उच्च तापमान < ३.५% अवशेष ऑक्सीजन लक्ष्य को प्राप्त करने की क्षमता को सीमित कर सकते हैं। हमने पहले से ही अपने तकनीकी निदेशक से परामर्श किया और इस जोखिम के बारे में ग्राहक को सूचित किया, ताकि वे पुष्टि कर सकें कि क्या उनकी वर्तमान प्रक्रिया इस तापमान पर यह लक्ष्य प्राप्त करती है।
पूर्व-सील सामग्री हैंडलिंग
उत्पाद के ट्रे सीलर में प्रवेश करने से पहले, सामग्री को समतल दबाया जाना चाहिए—कभी भी कप के किनारे के स्तर से ऊपर नहीं। इससे सीलिंग सतह के दूषण को रोका जाता है और एक वायुरोधी सील सुनिश्चित की जाती है।
सामग्री को समतल दबाया जाना चाहिए, कभी भी कप के किनारे के समतल से ऊपर नहीं।
६. इंजीनियरिंग चुनौती ५: एल्युमीनियम फॉयल लिड एवं वैक्यूम दिखावट
ग्राहक एल्युमीनियम फॉयल लिडिंग सामग्री का उपयोग करता है। गैस मिश्रण में ५०% CO₂ के साथ, सीलिंग और गैस प्रतिस्थापन के बाद, अगले दिन एल्युमीनियम फॉयल दृश्यता से अंदर की ओर धंस जाती है, जिससे एक वैक्यूम-जैसी दिखावट उत्पन्न होती है।
हमने इस सौंदर्य प्रभाव के बारे में ग्राहक को सक्रिय रूप से सूचित किया, और स्पष्ट किया कि यह एक सामान्य भौतिक प्रतिक्रिया है। ग्राहक ने इस उपस्थिति को परियोजना विनिर्देश के हिस्से के रूप में स्वीकार करने की पुष्टि की।

ट्रे सीलिंग आरेख जो फॉयल ढक्कन सीलिंग प्रक्रिया को दर्शाता है।
क्या आप अपनी जटिल ट्रे सीलिंग चुनौतियों को हल करने के लिए तैयार हैं?
कस्टम सीलिंग पैटर्न और सटीक मोल्ड अपग्रेड से लेकर बहु-गैस MAP प्रणालियों तक, हमारी इंजीनियरिंग टीम जटिल तकनीकी चुनौतियों को सुलझाने में विशेषज्ञता रखती है। अपनी विशिष्ट अनुप्रयोग आवश्यकताओं पर चर्चा करने के लिए हमसे संपर्क करें।

 EN