1. Layihə Arxa Planı və Məhsul Spesifikasiyaları
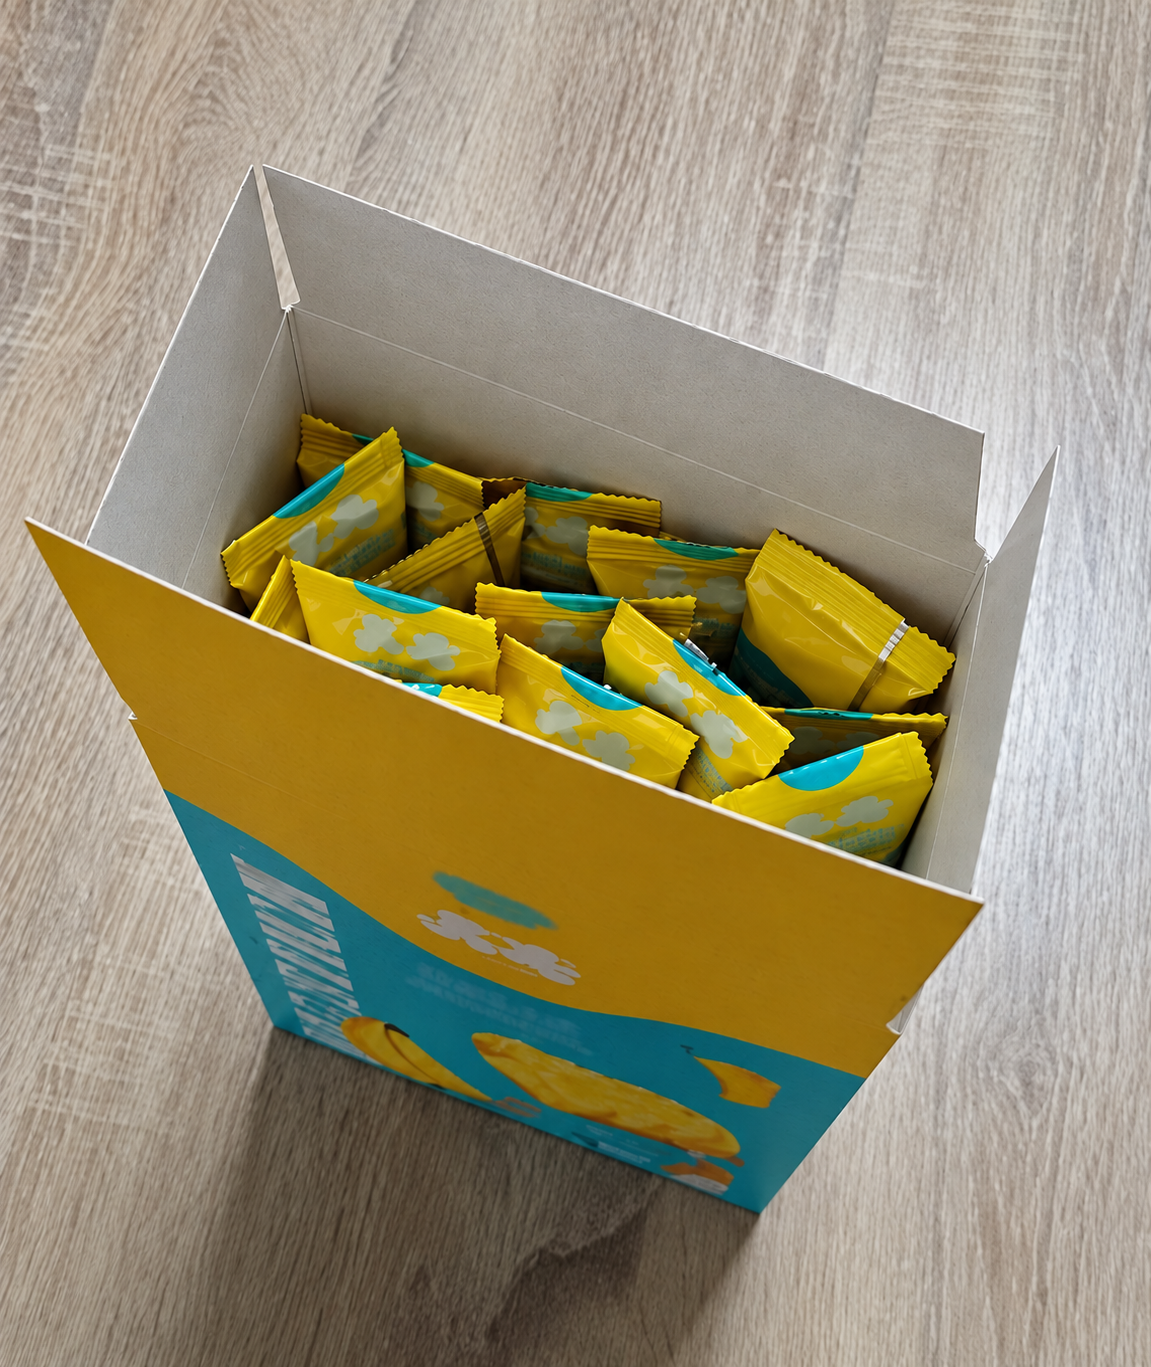
Müştərimiz AAI, son dərəcə dəqiq birləşdirmə və fərdiləşdirilmiş qaz qarışığı tələb edən çətin bir səhnə qabı birləşdirmə tətbiqi ilə bizə müraciət etdi. Onların məhsulu MAP (Dəyişdirilmiş Atmosfer Paketləməsi) tələb edirdi; qalıq oksigen miqdarı çox aşağı səviyyədə olmalı, birləşdirmə naxışları mürəkkəb olmalı və yüksək sürətli istehsal aparılmalı idi.
|
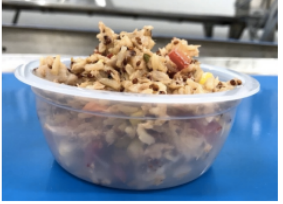
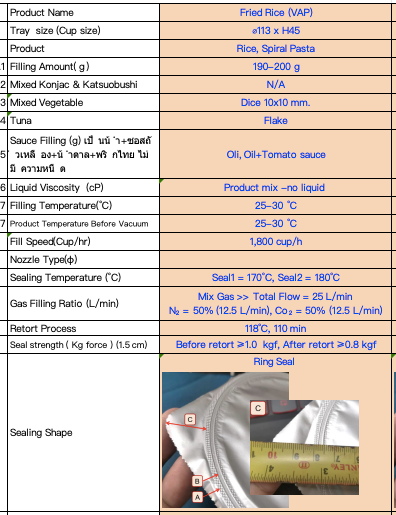
Müştəri tərəfindən təqdim edilən məhsul nümunələri.
|
Səhnə qabı ölçüləri və spesifikasiyaları haqqında ətraflı məlumat.
|
Məhsul və Proses Tələbləri:
- Səhnə Qabı Spesifikasiyası: Kasa ağzı diametri < 115 mm; 5 xəttli konfiqurasiyada 1 xətt aktivdir.
- Sürət Hədəfi: Qalıq oksigen < 1% olmaqla saatda ən çoxu 2400 kasa.
- Birləşdirmə Temperaturu: Ən çoxu 200 °C; birləşdirmə bir dəfəyə tamamlanır.
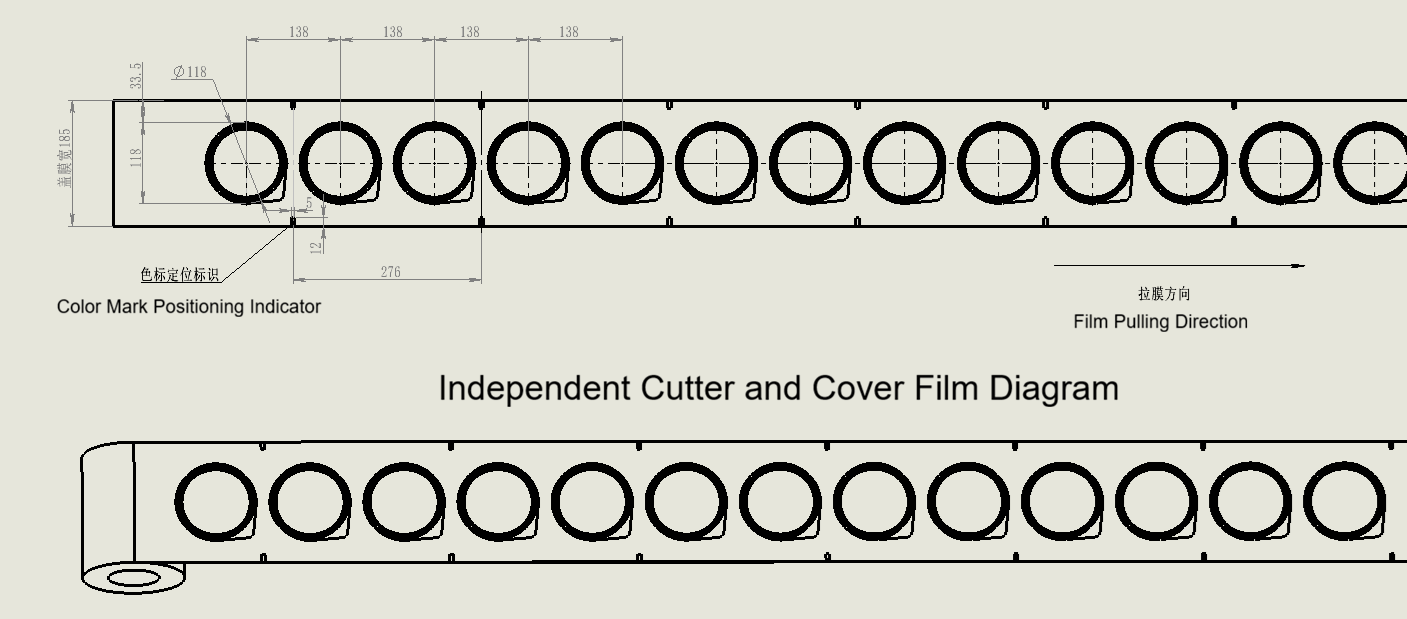
- Film Spesifikasiyası: Fərdiləşdirilmiş 185 mm enində film (müştəri əvvəllər 150 mm istifadə edirdi; buna görə də dizayn layautu bizim alətlərimizə uyğun olaraq yenidən hazırlanmalı idi).
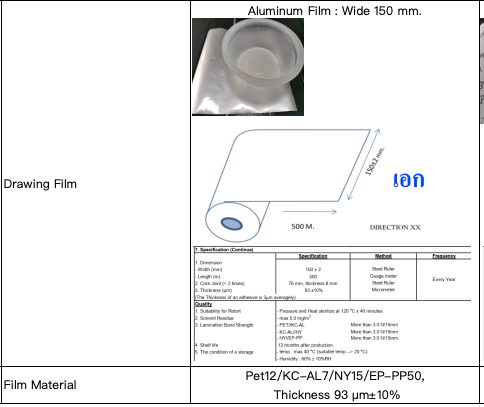
Orijinal 150 mm qalınlığı ilə tələb olunan 185 mm film eni müqayisəsi.
2. Mühəndislik Çətini 1: İki mərhələli xüsusi möhürləmə nüsxəsi
Ən mürəkkəb texniki çətinlik müştərinin mövcud məhsul nümunələrindən yaranıb. Hazırkı paketləmələrində onlar unikal iki mərhələli möhürləmə nüsxəsindən istifadə edirlər: əvvəlcə tam şəbəkə şəklində nüsxə basılır, sonra üzərinə düz, bərk halqə basılır.
Bizim standart avadanlığımız yalnız bir dəfə möhürləmə əməliyyatı yerinə yetirə bilir. Bu o deməkdir ki, kənar yaxın hissədə möhürlənmə sahəsinin bir hissəsi basılmayacaq (nümunənin sağ tərəfində boş halqə kimi görünür).
|
Müştərinin orijinal iki mərhələli möhürləmə nüsxəsi ilə bərk xarici halqə.
|
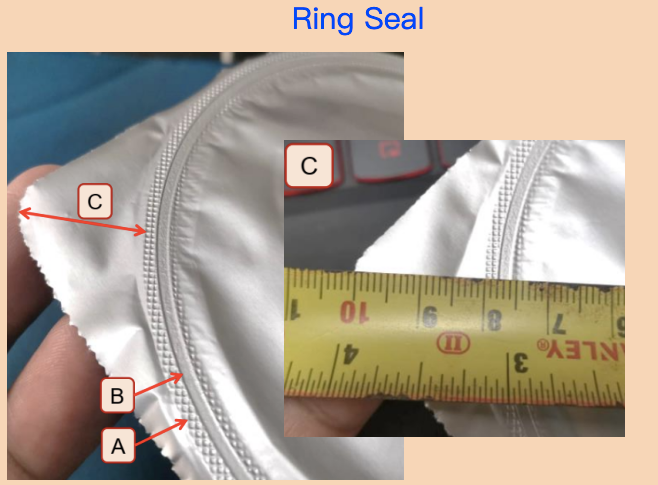
Standart tək keçid nüsxəsi, möhürlənməmiş xarici halqə sahəsini göstərir.
|
Müştərinin tələb etdiyi bitirilməni əldə etmək üçün mühəndislik komandamız alətləri düzəldərək mərkəzdə düz səth və xarici halqədə şəbəkə şəklində nüsxə basmağı təmin edib. Bu fiziki həll kimi ən yaxşısı olsa da, biz müştəri ilə əlaqə saxlayaraq komissiya zamanı faktiki möhürləmə performansının doğrulanması lazım olduğunu qabaqcadan bildirmişik.
3. Mühəndislik Çətinnəyi 2: TA350-dən TA360-a keçid
Orijinal təklif bizim TA350 modelimizə əsaslanırdı, lakin daha dərin təhlil şkalasında kalıp alətləri ilə bağlı kritik bir problem aşkar edildi. TA350-də kalıp uzunluğu qısadır; yəni qonşu stakanlar arasındakı məsafə azdır. Kəsici bıçaqlar bir-birinə qaynaq edilərək tamamilə birləşdirilmiş bir hissə kimi hazırlanmışdır — bir kəsici bıçaq arızalanarsa, bütün qurğu əvəz edilməlidir; bu da daha yüksək texniki xidmət xərcləri və aşağı alət dəqiqliyinə səbəb olur.
TA350 kalıbı: sıx düzülüşlü və qaynaq edilmiş kəsici bıçaq qurğusu.
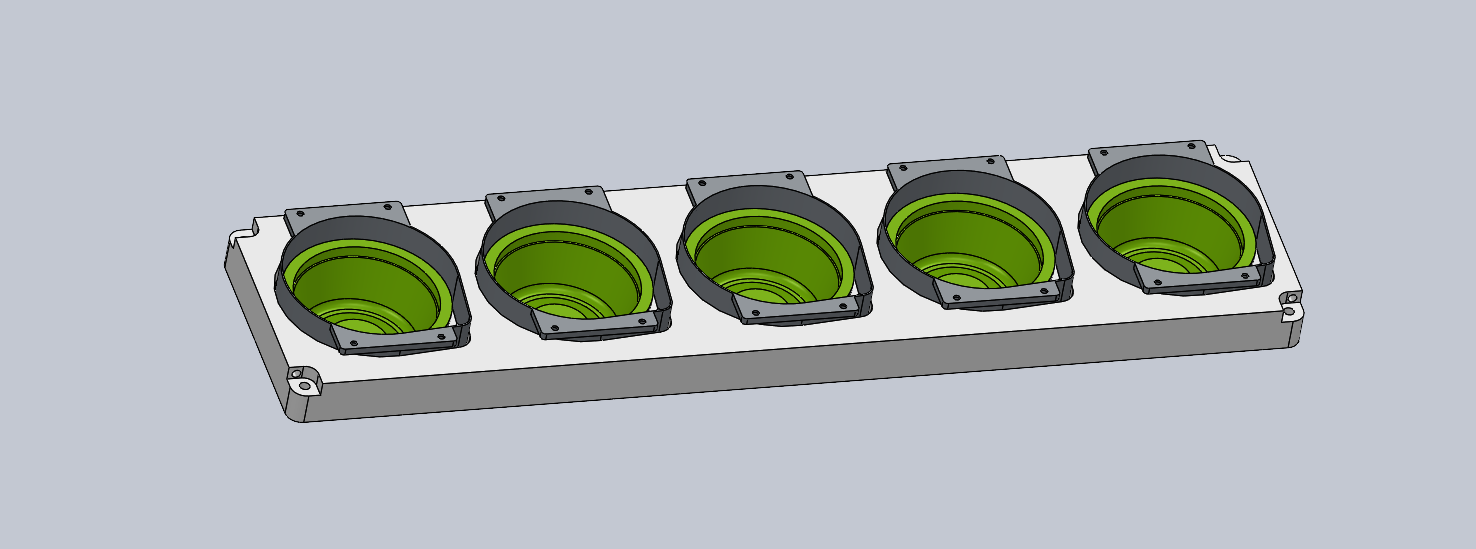
Biz proaktiv olaraq TA360 modelinə keçid etməyi tövsiyə etdik. TA360 daha uzun kalıba malikdir və stakanlar arasındakı məsafə daha böyükdür. Hər bir kəsici bıçaq ayrı-ayrılıqda istehsal olunur və əvəz edilə bilər; bu da əhəmiyyətli dərəcədə daha yüksək ölçülü dəqiqlik və daha asan texniki xidmət imkanı təmin edir.
TA360 kalıbı: uzadılmış düzülüşlü və müstəqil, dəqiq emal edilmiş kəsici bıçaqlar.
4. Mühəndislik Çətinnəyi 3: Fərdiləşdirilmiş Qaz Qarışdırma Sistemi
Müştərinin qaz qarışığı 50% CO2 və 50% N2 tələb edirdi. Bu, iki qaz qarışdırma texnologiyası arasından seçim etməyə səbəb oldu:
- Sabit nisbətli qaz qarışdırıcısı: Daha aşağı qiymətli, lakin çevik deyil.
- Ekranla tənzimlənən qaz qarışdırıcısı: Daha yüksək qiymətli, lakin çoxlu qazların (ikili və ya üçlü) dəqiq nisbətlərini tənzimləməyə imkan verir.
Layihənin dəyər effektivliyini qorumaq üçün hər iki variantı təhlil etdik: sabit nisbətli sistem iki ayrı qarışdırıcı vahid tələb edərdi, halbuki tək ekranla tənzimlənən ikili qarışdırıcı bir vahiddə hər iki qazı idarə edə bilərdi.
 Qaz qarışdırma sisteminin konfiqurasiya təhlili: Sabit nisbətli (2 vahid) qarşıda Ekranla tənzimlənən (1 vahid).
Qaz qarışdırıcısının axın tutumunu TA360-un möhürləmə sürəti ilə uyğunlaşdırdıq ki, istehsalda heç bir darboğaz yaranmasın.
5. Mühəndislik çətinliyi 4: Temperatur, vakuum təsiri və əvvəlcədən möhürləmə hazırlığı
İki əlavə əməliyyat çətinliyi müştəri ilə diqqətlə əlaqə saxlanılmasını tələb edirdi:
Məhsul temperaturu qarşıda qalıq oksigen
Müştərinin məhsulu maşına təxminən 30°C temperaturda daxil olur. Daha yüksək temperaturlar < 3,5% qalıq oksigen hədəfinə çatma qabiliyyətini zədələyə bilər. Biz texniki direktorumuzla qabaqcadan məsləhətləşdik və bu riski müştəriyə bildirdik; onlardan mövcud proseslərinin bu temperaturda bu hədəfə çata biləcəyini təsdiqləmələrini xahiş etdik.
Ön-Qapaq Materialının İdarə Edilməsi
Məhsul tray-sealerə daxil olmazdan əvvəl material mütləq düzəldilməlidir — heç vaxt stakanın kənar səviyyəsindən yuxarı olmamalıdır. Bu, qapanma səthinin çirklənməsini qarşısını alır və havasız qapanmanı təmin edir.
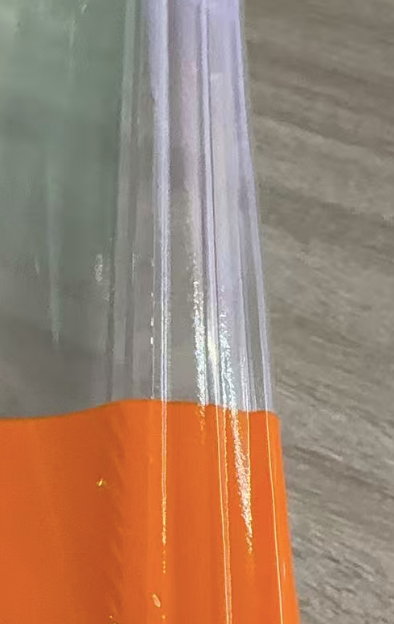
Material mütləq düzəldilməlidir, heç vaxt stakanın kənar səviyyəsindən yuxarı çıxa bilməz.
6. Mühəndislik Çətinliyi 5: Alüminium Folqa Qapağı və Vakuum Görünüşü
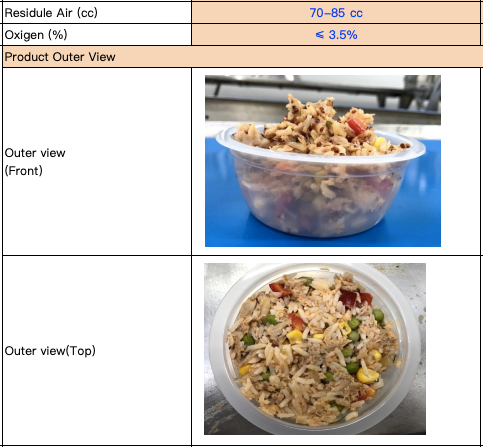
Müştəri alüminium folqa qapaq materialından istifadə edir. Qaz qarışımında 50% CO2 olduqda, qapanmadan və qazın əvəz olunmasından sonra alüminium folqa növbəti gün görünür şəkildə içəri doğru çökür və vakuum kimi görünüş yaradır.
Biz bu kosmetik təsiri müştəriyə qabaqcadan bildirdik və bunun normal fiziki reaksiya olduğunu izah etdik. Müştəri bu görünüşün layihə spesifikasiyasının bir hissəsi kimi qəbul edilməsini təsdiqlədi.

Folqa qapağın möhürlənmə prosesini göstərən tray möhürləmə diaqramı.
Mürəkkəb tray möhürləmə səsvermələrinizi həll etməyə hazırsınız?
Fərdiləşdirilmiş möhürləmə nümunələrindən, dəqiq kalıp yeniləmələrinə və çoxqazlı MAP sistemlərinə qədər mühəndislik komandamız mürəkkəb texniki səsvermələrə həvəslə yanaşır. Xüsusi tətbiq tələbləriniz haqqında danışmaq üçün bizimlə əlaqə saxlayın.

 EN