1. Proje Arka Planı ve Ürün Özellikleri
Müşterimiz AAI, son derece yüksek hassasiyet ve özel gaz karışımları gerektiren zorlu bir tava mühürleme uygulamasıyla bize başvurdu. Ürünleri, kalıntılı oksijen oranları açısından sıkı sınırlamalara sahip MAP (Değiştirilmiş Atmosfer Ambalajı) ile mühürlenmeliydi; karmaşık mühürleme desenleri ve yüksek üretim hızı gerekmekteydi.
|
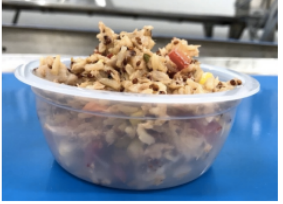
Müşteri tarafından sağlanan ürün numuneleri.
|
Tava boyutları ve özellikleriyle ilgili ayrıntılı bilgiler.
|
Ürün ve Süreç Gereksinimleri:
- Tava Özelliği: Kase ağız çapı < 115 mm; 5 hat üzerinden 1 çıkışlı olarak yapılandırılmış.
- Hız Hedefi: Saatte en fazla 2.400 kase; kalıntılı oksijen < %1.
- Mühürleme Sıcaklığı: En fazla 200 °C; mühürleme tek geçişte gerçekleştirilecek.
- Filim Özelliği: Özel 185 mm genişliğinde filim (müşteri daha önce 150 mm kullanmıştı; bu nedenle baskı düzeni, bizim kalıp ekipmanlarımıza uyacak şekilde yeniden tasarlandı).
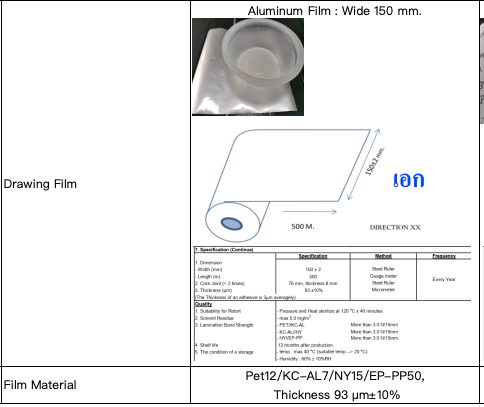
Orijinal 150 mm ile gerekli 185 mm film genişliği karşılaştırması.
2. Mühendislik Zorluğu 1: İki Aşamalı Özel Mühürleme Deseni
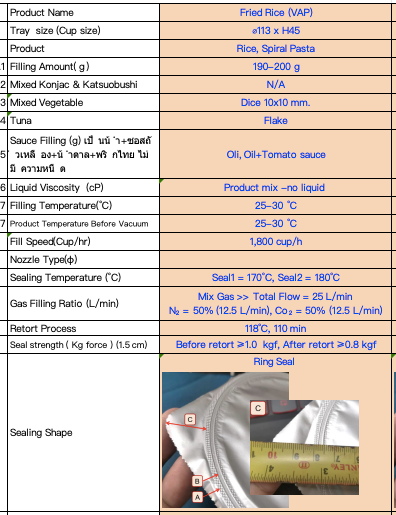
En karmaşık teknik zorluk, müşterinin mevcut ürün örneklerinden kaynaklandı. Mevcut ambalajları, benzersiz bir iki aşamalı mühürleme deseni kullanıyor: Önce tam bir örgü-ızgara deseni basılıyor, ardından üzerine düz, dolu bir halka basılıyor.
Standart ekipmanlarımız yalnızca tek bir mühürleme geçişi gerçekleştirebiliyor. Bu nedenle kenar bölgesindeki mühürleme alanının bir kısmı basılmayacaktı (örnekte sağ tarafta boş bir halka olarak görünüyor).
|
Müşterinin orijinal iki aşamalı mühürleme deseniyle dolu dış halka.
|
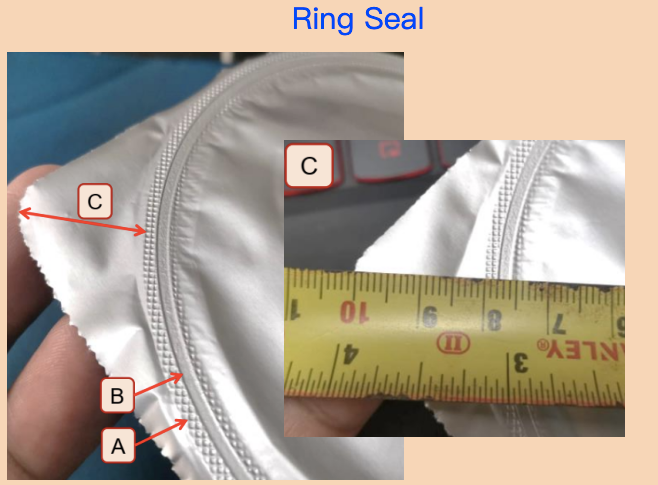
Standart tek geçiş deseni; mühürlenmemiş dış halka alanını gösteriyor.
|
Müşterinin talep ettiği yüzey sonucunu eşleştirmek için mühendislik ekibimiz, düz merkez ile örgü-ızgara dış halka basabilen özel kalıplandırmayı yaptı. Bu fiziksel olarak en iyi çözüm olsa da, mühürleme performansının gerçek işlevsellik testleri sırasında doğrulanması gerektiğini müşteriye önceden bildirdik.
3. Mühendislik Zorluğu 2: TA350’ten TA360’a Yükseltme
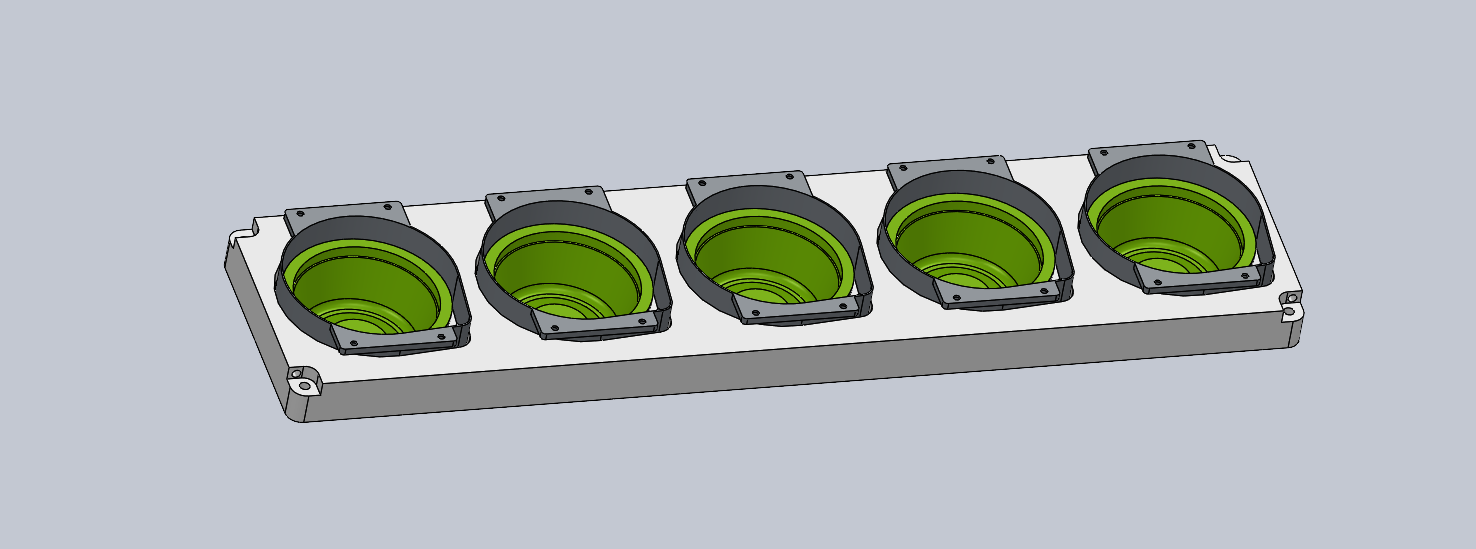
Orijinal öneri, TA350 modelimize dayanmaktaydı; ancak daha derin bir analiz, kalıp takımıyla ilgili kritik bir sorun ortaya çıkardı. TA350’de kalıp uzunluğu daha kısadır; bu da bitişik bardaklar arasındaki mesafenin dar olduğu anlamına gelir. Kesme bıçakları, tek bir sağlam parça olarak kaynaklanmıştır—bir kesme ucu arızalandığında, tüm montajın değiştirilmesi gerekir; bu durum daha yüksek bakım maliyetlerine ve daha düşük kalıp doğruluğuna yol açar.
TA350 kalıbı: kaynaklı kesme bıçağı montajı ile sıkı yerleşim.
TA360 modeline geçiş önerisini proaktif olarak sunduk. TA360, bardaklar arasındaki mesafeyi artıran daha uzun bir kalıba sahiptir. Her kesme bıçağı ayrı ayrı üretilmekte ve değiştirilebilmektedir; bu da boyutsal doğruluğu önemli ölçüde artırır ve bakımı kolaylaştırır.
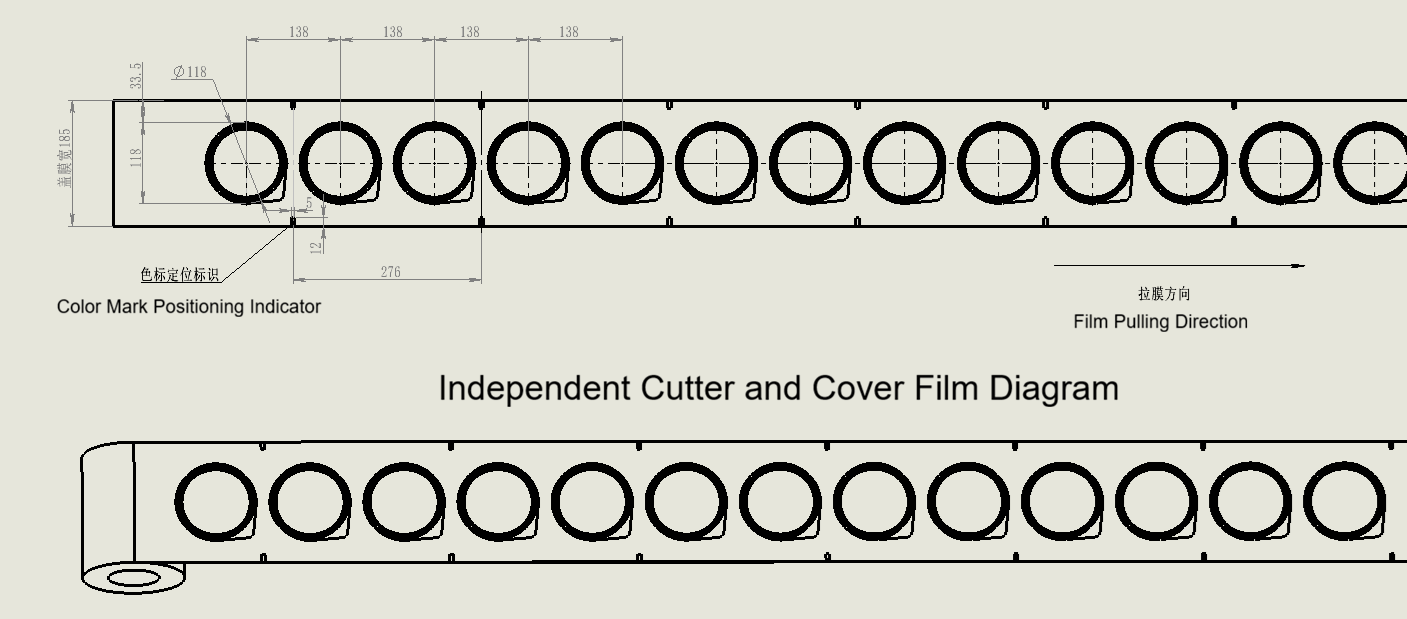
TA360 kalıbı: bağımsız, hassas işlenmiş kesme bıçaklarıyla uzatılmış yerleşim.
4. Mühendislik Zorluğu 3: Özel Gaz Karışım Sistemi
Müşterinin gaz karışımı %50 CO2 ve %50 N2 içermeliydi. Bu durum iki farklı gaz karıştırma teknolojisi arasında seçim yapılmasını gerektiriyordu:
- Sabit Oranlı Gaz Karıştırıcı: Daha düşük maliyetli ancak esnek olmayan.
- Dokunmatik Ayarlanabilir Karıştırıcı: Daha yüksek maliyetli, ancak çoklu gaz oranlarının (ikili veya üçlü) hassas ayarlanmasına izin verir.
Projeyi maliyet açısından verimli tutmak amacıyla her iki seçeneği de analiz ettik: Sabit oranlı bir sistem için 2 ayrı karıştırıcı ünitesi gerekmekteydi; buna karşılık tek bir dokunmatik ayarlanabilir ikili karıştırıcı, her iki gaza da tek ünite içinde hizmet verebiliyordu.
 Gaz karıştırma sistemi konfigürasyonu analizi: Sabit oranlı (2 ünite) karşılaştırması ile dokunmatik ayarlanabilir (1 ünite).
Gaz karıştırıcının debi kapasitesini TA360’ın mühürleme hızına uygun şekilde ayarlayarak üretimde herhangi bir darboğaz oluşumunu önledik.
5. Mühendislik Zorluğu 4: Sıcaklık, Vakum Etkisi ve Önceden Mühürleme Hazırlığı
İki ek işlem zorluğu, dikkatli müşteri iletişimi gerektirmekteydi:
Ürün Sıcaklığı ile Kalıntılı Oksijen
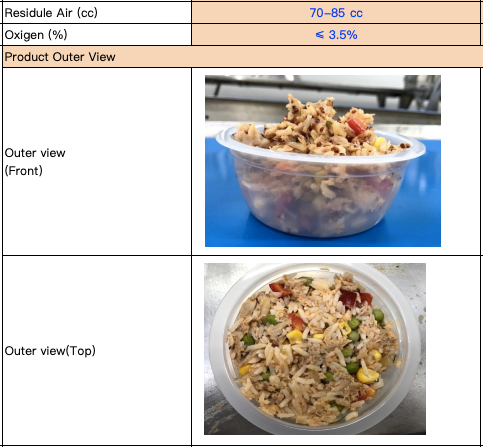
Müşterinin ürünü makineye yaklaşık 30 °C’de girer. Daha yüksek sıcaklıklar, < %3,5’lik kalıntılı oksijen hedefine ulaşma yeteneğini tehlikeye atabilir. Teknik direktörümüzle önceden görüşerek bu riski müşteriye ilettik ve mevcut süreçlerinin bu sıcaklıkta bu hedefe ulaşmasını onaylamalarını istedik.
Ön Mühürleme Malzeme İşleme
Ürün tabak mühürleyiciye girmeden önce malzeme düzleştirilmelidir—hiçbir zaman kabın kenar seviyesinin üzerine çıkmamalıdır. Bu, mühürleme yüzeyinin kirlenmesini önler ve sızdırmaz bir mühür oluşturur.
Malzeme düzleştirilmelidir; kabın kenar düzleminden asla fazla olmamalıdır.
6. Mühendislik Zorluğu 5: Alüminyum Folyo Kapak ve Vakum Görünümü
Müşteri, alüminyum folyo kapak malzemesi kullanmaktadır. Gaz karışımında %50 CO₂ bulunması durumunda, mühürleme ve gaz değiştirme işleminden sonra ertesi gün alüminyum folyo açıkça içe doğru çöker ve vakum benzeri bir görünüm oluşturur.
Bu estetik etkiyi, bunun normal bir fiziksel tepki olduğunu açıklayarak müşteriye proaktif olarak ilettik. Müşteri, bu görünümün projenin teknik şartnamesinin bir parçası olarak kabul edildiğini onayladı.

Folyo kapaklı mühürleme işlemini gösteren tava mühürleme şeması.
Karmaşık Tava Mühürleme Zorluklarınızla Hemen İlgilenecek Misiniz?
Özelleştirilmiş mühürleme desenlerinden, hassas kalıp güncellemelerine ve çoklu gazlı MAP sistemlerine kadar mühendislik ekibimiz karmaşık teknik zorluklarla çalışmaktan zevk alır. Belirli uygulama gereksinimlerinizi tartışmak için bize ulaşın.

 EN