1. პროექტის ფონი და პროდუქტის სპეციფიკაციები
Ჩვენი მომხმარებელი, AAI, მოგვმართა რთული ტრეის დამხურვის ამოცანით, რომელიც მოითხოვდა განსაკუთრებულ სიზუსტეს და მორგებულ გაზების შერევას. მათი პროდუქტისთვის სჭირდებოდა MAP (გარემოს შეცვლილი პაკეტირება) მკაცრი ნარჩენი ჟანგბადის ზღვარით, რთული დამხურვის ნიმუშებით და მაღალი სიჩქარის გამომუშავებით.
|
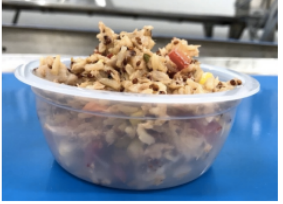
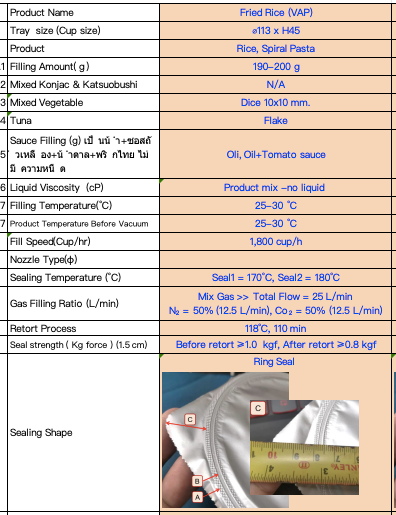
Მომხმარებლის მიერ მოწოდებული პროდუქტის ნიმუშები.
|
Ტრეიების დეტალური განზომილებები და სპეციფიკაციები.
|
Პროდუქტისა და პროცესის მოთხოვნები:
- Ტრეის სპეციფიკაცია: ყოფის დიამეტრი < 115 მმ; განკუთვნილია 5 ლენტიდან 1-ის გამოყენებისთვის.
- Სიჩქარის მიზანი: მაქსიმუმ 2 400 ყოფი საათში ნარჩენი ჟანგბადის მაჩვენებლით < 1%.
- Დამხურვის ტემპერატურა: მაქსიმუმ 200°C; დამხურვა ხდება ერთი გასვლით.
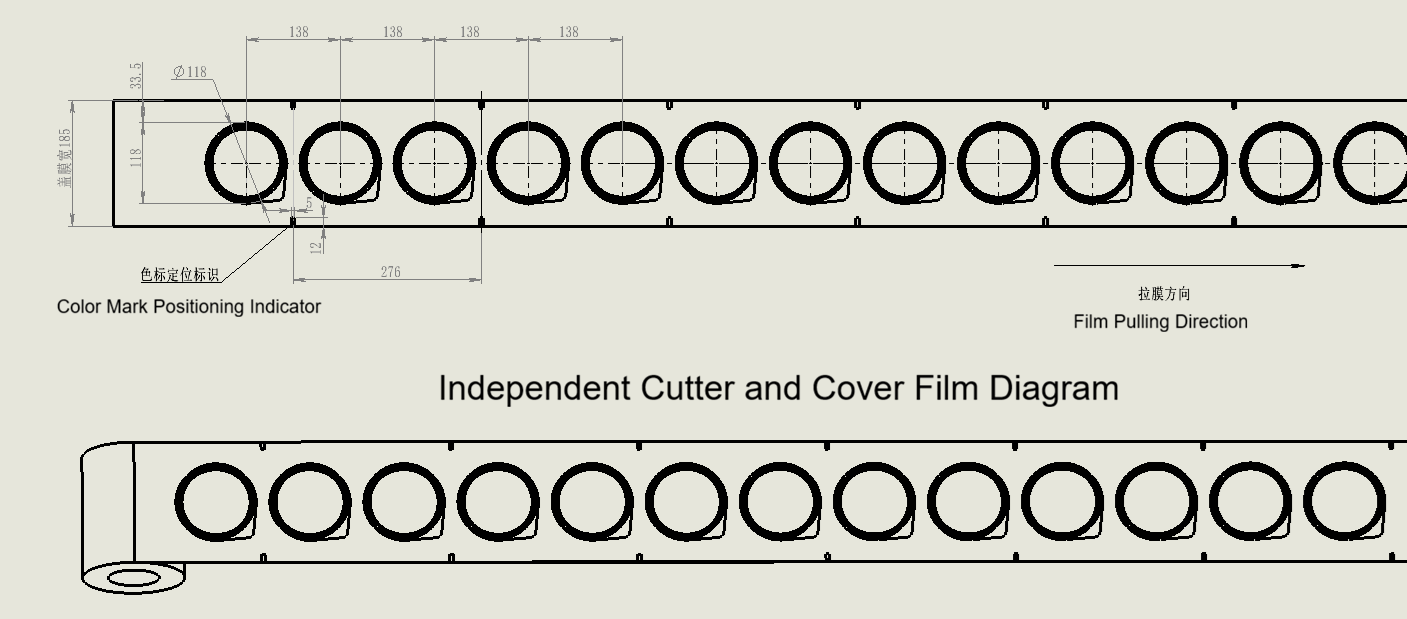
- Ფილმის სპეციფიკაცია: მორგებული 185 მმ სიგანის ფილმი (მომხმარებელი ადრე 150 მმ იყენებდა, ამიტომ ხელოვნური განლაგების ხელახლა დაპროექტება მოუწია ჩვენს ინსტრუმენტებს შესატყოლებლად).
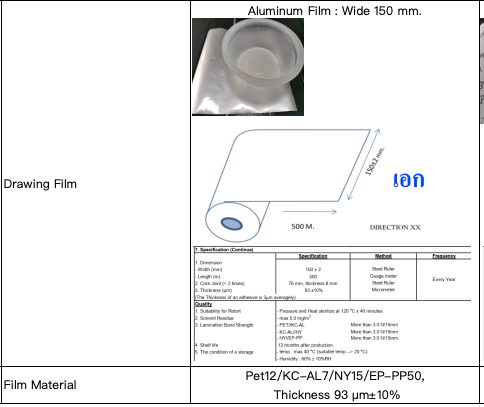
Ორიგინალური 150 მმ-ის და საჭიროების შესაბამად 185 მმ-ის ფილმის სიგანის შედარება.
2. ინჟინერული გამოწვევა 1: ორსტადიული მისახატავი დასახურვის ნიმუში
Ყველაზე რთული ტექნიკური გამოწვევა მომდინარეობდა კლიენტის არსებული ნიმუშებიდან. მათი მიმდინარე პაკეტირება იყენებს უნიკალურ ორსტადიულ დასახურვის ნიმუშს: ჯერ სრული ბალახის ქსელის ნიმუში იჭეკება, შემდეგ მის ზემოთ მყარი ბრტყელი ბეჭედი იჭეკება.
Ჩვენს სტანდარტულ აღჭურვილობას შეუძლია მხოლოდ ერთი დასახურვის გასვლა. ეს ნიშნავს, რომ საზღვრის მიდამოში დასახურვის ზოგიერთი ნაკრები არ იჭეკებოდა (ნიმუშის მარჯვენა მხარეს ცარიელი ბეჭედის სახით ხილვადი).
|
Კლიენტის ორსტადიული დასახურვის ნიმუში მყარი გარე ბეჭედით.
|
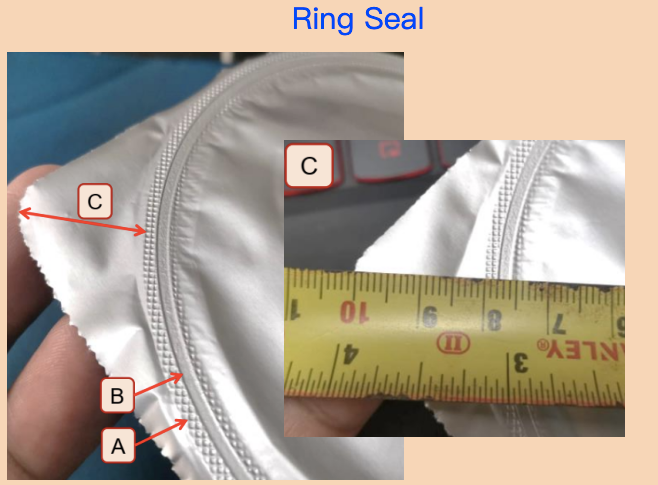
Სტანდარტული ერთსტადიული ნიმუში, რომელიც აჩვენებს დაუსახურებელ გარე ბეჭედის არეალს.
|
Კლიენტის მოთხოვნილი სრულყოფის მისაღებად ჩვენი ინჟინერული გუნდი მოარგო ინსტრუმენტები ისე, რომ ბრტყელი ცენტრი და ბალახის ქსელის გარე ბეჭედი იჭეკებოდეს. მიუხედავად იმისა, რომ ეს იყო საუკეთესო ფიზიკური ამონახსნი, ჩვენ წინასწარ შევატყობინეთ კლიენტს, რომ ფაქტობრივი დასახურვის შესაძლებლობა საკომისიონირებლო ეტაპზე უნდა დადასტურდეს.
3. ინჟინერული გამოწვევა 2: TA350-დან TA360-ზე გადასვლა
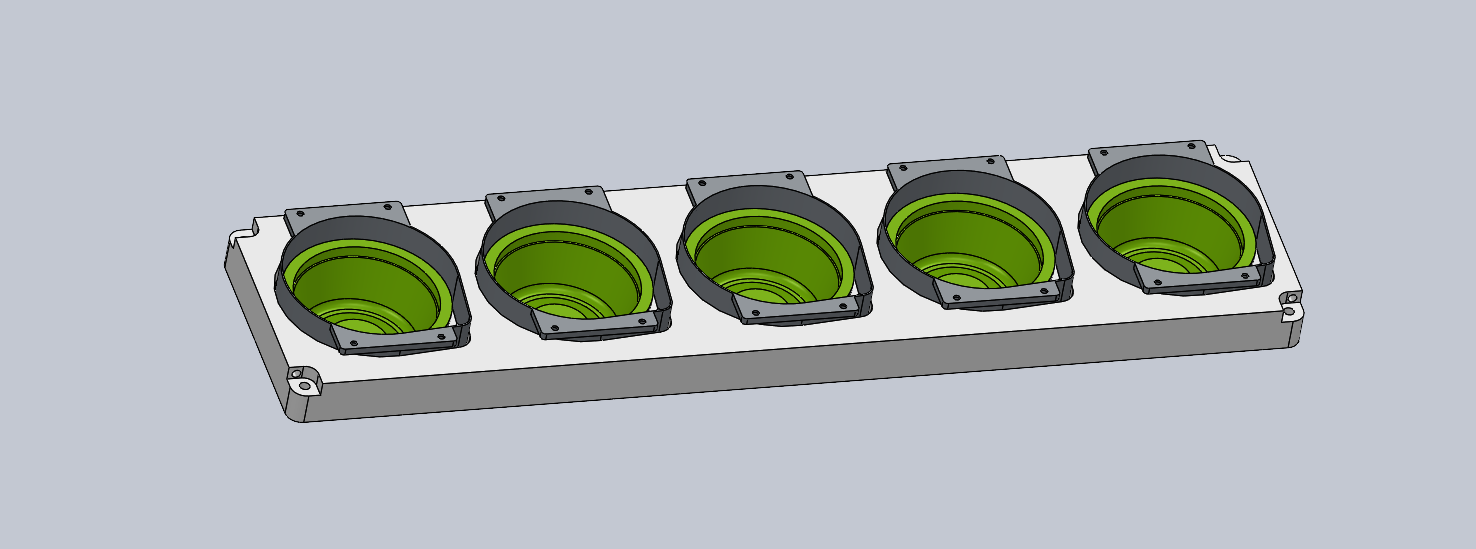
Საწყისი შეთავაზება ჩვენს TA350 მოდელზე იყო დაფუძნებული, მაგრამ სიღრმისეულმა ანალიზმა გამოავლინა ფორმის ინსტრუმენტების მნიშვნელოვანი პრობლემა. TA350-ზე ფორმის სიგრძე მოკლეა, ამიტომ მიმდევრობით განლაგებული ჭიქებს შორის მანძილი შეზღუდულია. კვეთის ხელსაწყოები ერთი მყარი ნაკეთობით არის შეერთებული — თუ ერთ-ერთი კვეთის ძარცვა გამოვიდება გამოყენების გარეშე, მთელი შეკრება უნდა შეიცვალოს, რაც მეტ მომსახურების ხარჯებს და ნაკლებ ინსტრუმენტების სიზუსტეს იწვევს.
TA350 ფორმა: კომპაქტური განლაგება შეერთებული კვეთის ხელსაწყოებით.
Ჩვენ საკუთარი ინიციატივით შევარჩიეთ TA360 მოდელზე გადასვლა. TA360 მოდელს გასტანილი ფორმა აქვს, რომელშიც ჭიქებს შორის მანძილი უფრო გრძელია. თითოეული კვეთის ძარცვა ცალკე წარმოება და ცალკე შეიძლება შეიცვალოს, რაც გაცილებით მაღალ განზომილებით სიზუსტეს და მარტივ მომსახურებას უზრუნველყოფს.
TA360 ფორმა: გასტანილი განლაგება ცალკე წარმოებული, სიზუსტით დამუშავებული კვეთის ძარცვებით.
4. ინჟინერული გამოწვევა 3: ინდივიდუალურად შექმნილი აირების შერევის სისტემა
Კლიენტის აირის ნარევს სჭირდებოდა 50% CO2 და 50% N2. ეს გამოიწვია ორი აირის შერევის ტექნოლოგიის შერჩევის აუცილებლობა:
- Ფიქსირებული თანაფარდობის აირის შერევის მოწყობილობა: დაბალი ღირებულების, მაგრამ მოუხერხებელი.
- Ეკრანზე შესაძლებელი რეგულირების შერევის მოწყობილობა: მაღალი ღირებულების, მაგრამ საშუალებას აძლევს სიზუსტით შევადაროთ მრავალკომპონენტიანი აირის ნარევები (ორკომპონენტიანი ან სამკომპონენტიანი).
Პროექტის ღირებულების ეფექტურობის შესანარჩუნებლად ჩვენ ანალიზირებდით ორივე ვარიანტს: ფიქსირებული თანაფარდობის სისტემას სჭირდებოდა 2 ცალკეული შერევის მოწყობილობა, ხოლო ერთი ეკრანზე შესაძლებელი რეგულირების ორკომპონენტიანი შერევის მოწყობილობა შეძლებდა ორივე აირის დამუშავებას ერთ მოწყობილობაში.
 Აირის შერევის სისტემის კონფიგურაციის ანალიზი: ფიქსირებული თანაფარდობის (2 ერთეული) წინააღმდეგ ეკრანზე შესაძლებელი რეგულირების (1 ერთეული).
Ჩვენ შევადარეთ აირის შერევის მოწყობილობის სიმძლავრეს TA360-ის დასარეგისტრირებლად სიჩქარეს, რათა არ წარმოიქმნას წარმოების შეფერხება.
5. ინჟინერული გამოწვევა 4: ტემპერატურა, ვაკუუმის ეფექტი და წინასარეგისტრირებლად მომზადება
Კიდევა ერთი მომსახურების გამოწვევა მოითხოვდა მკაცრად კლიენტთან კომუნიკაციას:
Პროდუქტის ტემპერატურა წინააღმდეგ დარჩენილი ჟანგბადის
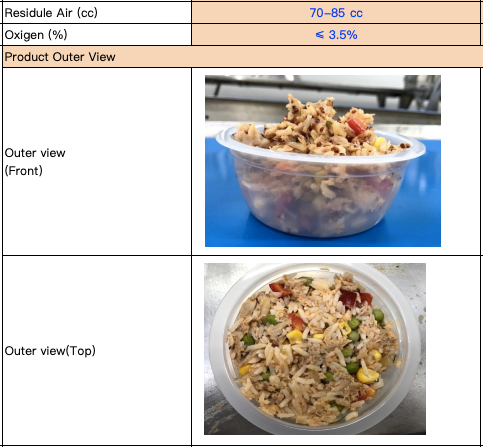
Კლიენტის პროდუქტი მანქანაში შედის დაახლოებით 30°C-ზე. მაღალი ტემპერატურა შეიძლება შეაფერხოს მკაცრი < 3,5 % ნარჩენი ჟანგბადის მიღწევა. ჩვენ წინასწარ მოვულოცავეთ ჩვენს ტექნიკურ დირექტორს და ამ რისკს კლიენტს გავაცნობეთ, მოვუთხროთ, დაედასტურებინა თუ არა მათი არსებული პროცესი ამ ტემპერატურაზე ამ მიზნის მიღწევას.
Წინა-დასელების მასალის მოვლა
Პროდუქტის ტრეის სელერში შესვლამდე მასალა უნდა იყოს გაბრტვილი — არ უნდა აღემატდებოდეს ჭიქის კიდის დონეს. ეს თავიდან აიცილებს სელების ზედაპირის დაბინძურებას და უზრუნველყოფს ჰაერის გამოკლებული სელს.
Მასალა უნდა იყოს გაბრტვილი, არ უნდა აღემატდებოდეს ჭიქის კიდის სიბრტვილს.
6. ინჟინერიული გამოწვევა 5: ალუმინის ფოლგის მოხვევი და ვაკუუმის გარეგნობა
Კლიენტი იყენებს ალუმინის ფოლგის მოხვევის მასალას. 50 % CO₂-ის შემცველობის გაზის ნარევში, სელების შემდეგ და გაზის შეცვლის შემდეგ, ალუმინის ფოლგა მეორე დღეს ხელოვნურად შიგნით ჩაიძაბება და ვაკუუმის მსგავსი გარეგნობას შექმნის.
Ჩვენ ამ კოსმეტიკური ეფექტის შესახებ წინასწარ შევატყობინეთ კლიენტს და ახსნეთ, რომ ეს ნორმალური ფიზიკური რეაქციაა. კლიენტმა დაადასტურა, რომ მიიღებს ამ გარეგნობას პროექტის სპეციფიკაციის ნაკლებად მნიშვნელოვან ნაკრებად.

Ტრეის დასახურვად დიაგრამა, რომელიც აჩვენებს ფოლგის მოხვევის დასახურვის პროცესს.
Მზად ხართ თქვენი რთული ტრეის დასახურვის გამოწვევების გადაჭრას?
Ჩვენი ინჟინერების გუნდი მუშაობს რთული ტექნიკური გამოწვევებზე — მიუხედავად იმისა, რომ ეს მოიცავს ინდივიდუალურად შექმნილ დასახურვის ნიმუშებს, სიზუსტის მაღალი დონის ფორმების განახლებას ან მრავალგაზიან მოდიფიცირებული ატმოსფეროს (MAP) სისტემებს. დაგვიკონტაქტეთ, რათა განვიხილოთ თქვენი კონკრეტული გამოყენების მოთხოვნები.

 EN