1. Contextul proiectului și specificațiile produsului
Clientul nostru, AAI, ne-a contactat cu o aplicație complexă de etanșare a tăvițelor, care necesita o precizie extremă și un amestec personalizat de gaze. Produsul lor necesita ambalarea în atmosferă modificată (MAP), cu limite stricte privind oxigenul rezidual, tipare complexe de etanșare și o viteză ridicată de producție.
|
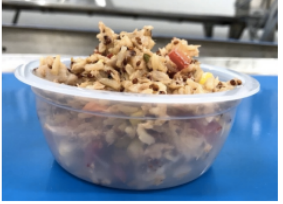
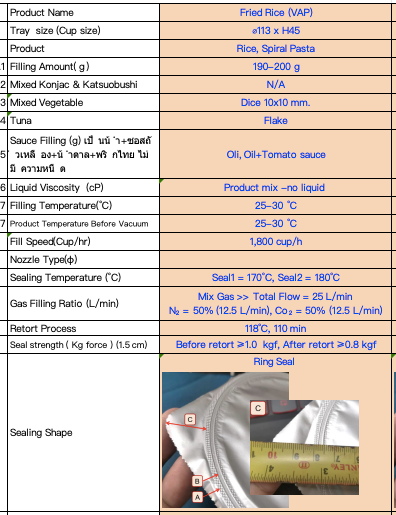
Eșantioane de produs furnizate de client.
|
Dimensiuni și specificații detaliate ale tăvițelor.
|
Cerințe privind produsul și procesul:
- Specificații tăviță: diametrul gurii cupelor < 115 mm; configurată pentru 1 linie din 5.
- Viteză țintă: până la 2.400 de cupe/oră, cu oxigen rezidual < 1%.
- Temperatura de etanșare: maxim 200 °C; etanșarea se realizează într-o singură trecere.
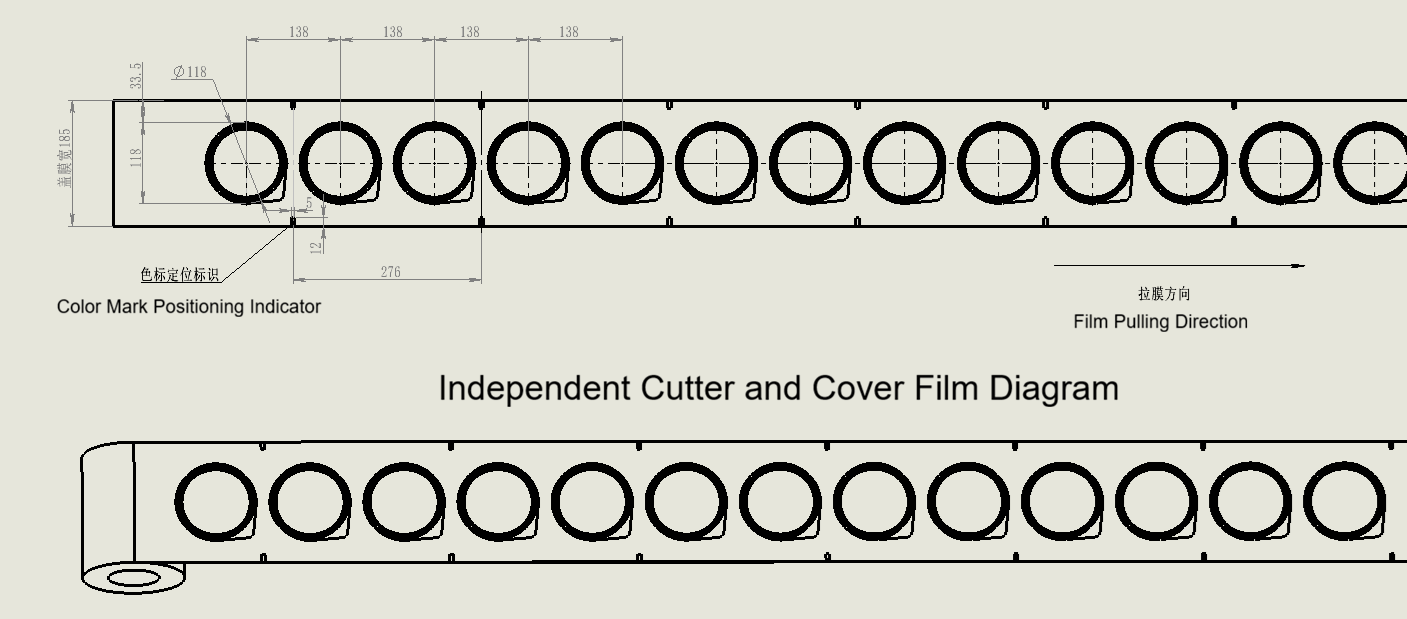
- Specificății film: film personalizat de lățime 185 mm (clientul folosise anterior film de 150 mm, deci aranjamentul grafic a necesitat o reinginerie pentru a se potrivi echipamentului nostru).
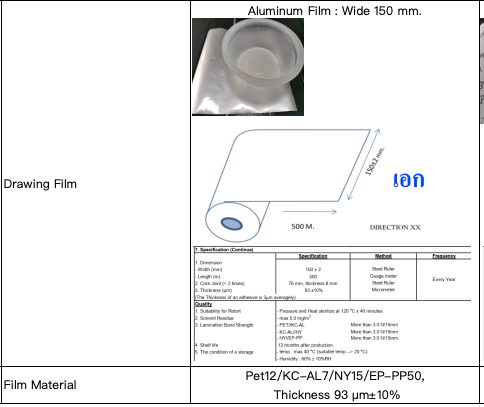
Compararea lățimii filmului originale de 150 mm cu cea necesară de 185 mm.
2. Provocarea inginerescă nr. 1: Model de etanșare personalizat în două etape
Provocarea tehnică cea mai complexă a provenit din mostrele existente ale clientului. Ambalajul lor actual folosește un model unic de etanșare în două etape: mai întâi se aplică un model complet în grilă, apoi se presază un inel solid și plat deasupra acestuia.
Echipamentele noastre standard pot efectua doar o singură trecere de etanșare. Aceasta însemna că o parte a zonei de etanșare din apropierea marginii nu ar fi fost presată (vizibilă ca un inel gol pe partea dreaptă a eșantionului).
|
Modelul original al clientului de etanșare în două etape, cu inel exterior solid.
|
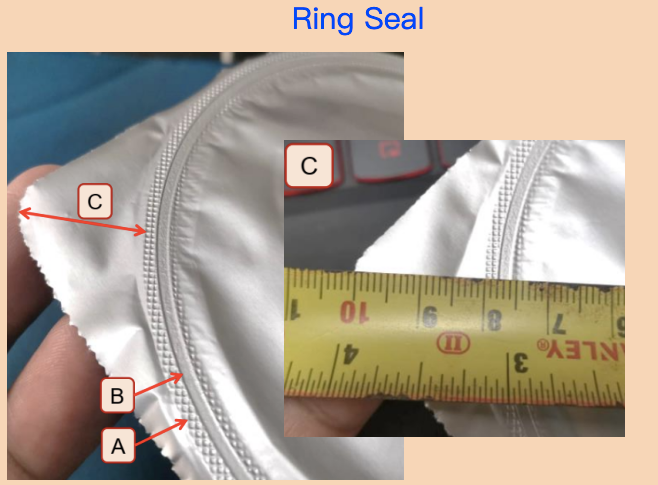
Modelul standard cu o singură trecere, care evidențiază zona exterioară neetanșată.
|
Pentru a corespunde finisajului solicitat de client, echipa noastră de inginerie a personalizat sculele pentru a presa un centru plat împreună cu un inel exterior în grilă. Deși aceasta a reprezentat cea mai bună soluție fizică, am comunicat proactiv cu clientul faptul că performanța reală de etanșare va trebui validată în timpul punerii în funcțiune.
3. Provocarea inginerescă 2: Actualizarea de la modelul TA350 la TA360
Propunerea inițială se baza pe modelul nostru TA350, dar o analiză mai detaliată a evidențiat o problemă critică legată de sculele pentru matrițe. La modelul TA350, lungimea matriței este mai mică, ceea ce înseamnă că distanța dintre cupele adiacente este redusă. Cutiile de tăiere sunt sudate împreună ca o singură piesă masivă — dacă unul dintre cuțitele de tăiere cedează, întreaga asamblare trebuie înlocuită, ceea ce duce la costuri de întreținere mai mari și la o precizie redusă a sculelor.
Matrița TA350: configurație compactă cu asamblare de cuțite de tăiere sudate.
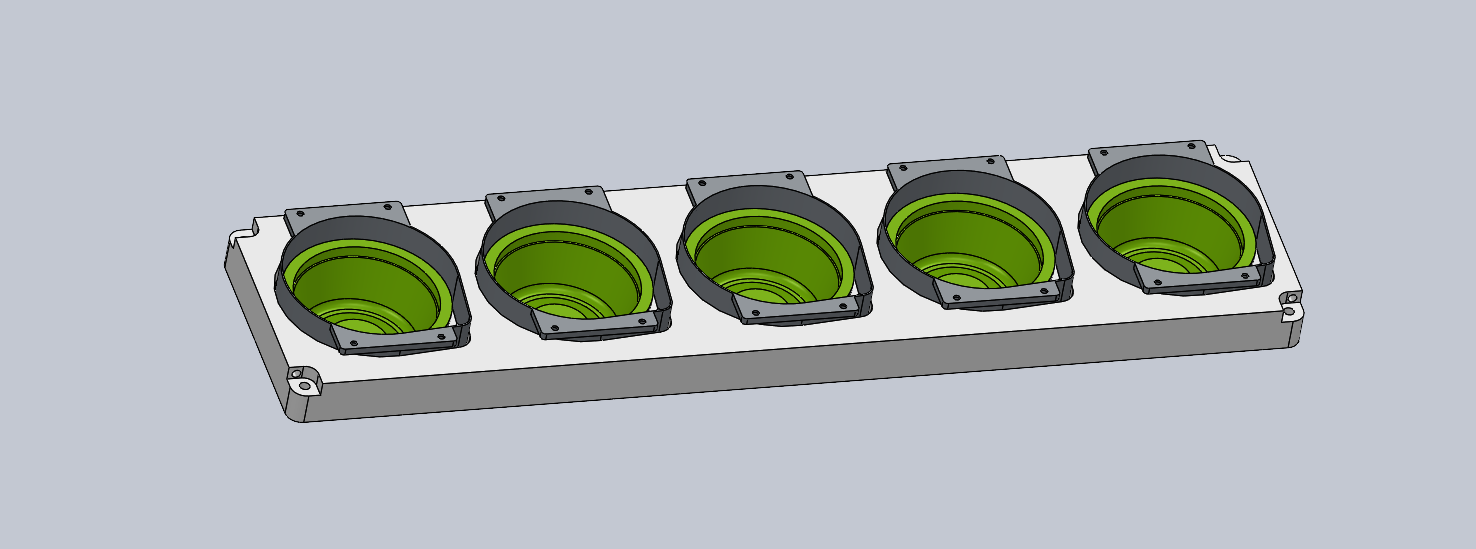
Am recomandat proactiv actualizarea la modelul nostru TA360. Modelul TA360 are o matriță mai lungă, cu spațiere mai mare între cupe. Fiecare cuțit de tăiere este fabricat individual și este înlocuibil, oferind o precizie dimensională semnificativ mai ridicată și o întreținere mai ușoară.
Matrița TA360: configurație extinsă cu cuțite de tăiere independente, prelucrate cu precizie.
4. Provocarea inginerescă 3: Sistem personalizat de amestecare a gazelor
Amestecul de gaze al clientului necesită 50% CO2 și 50% N2. Acest lucru a oferit posibilitatea de a alege între două tehnologii de amestecare a gazelor:
- Mixer de gaze cu raport fix: Cost mai mic, dar inflexibil.
- Mixer reglabil prin ecran tactil: Cost mai mare, dar permite ajustarea precisă a raporturilor multi-gaz (binare sau ternare).
Pentru a menține costurile eficiente ale proiectului, am analizat ambele opțiuni: un sistem cu raport fix ar necesita 2 unități de amestecare separate, în timp ce un singur amestecator binar reglabil prin ecran tactil ar putea gestiona ambele gaze într-o singură unitate.
 Analiza configurației sistemului de amestecare a gazelor: raport fix (2 unități) vs. reglabil prin ecran tactil (1 unitate).
Am potrivit capacitatea de debit a amestecatorului de gaz la viteza de sigilare a TA360, asigurând nici un cugășeol de sticlă de producție.
5. În regulă. Provocarea 4 de inginerie: Temperatura, efectul vidului şi pregătirea pre-soluţiei
Două provocări operaţionale suplimentare au necesitat o comunicare atentă cu clienţii:
Temperatura produsului vs. oxigenul rezidual
Produsul clientului intră în mașină la aproximativ 30°C. Temperaturile mai ridicate pot compromite capacitatea de a atinge ținta strictă de oxigen rezidual < 3,5%. Am consultat proactiv directorul nostru tehnic și am comunicat acest risc clientului, cerându-i să confirme dacă procesul lor actual atinge această țintă la această temperatură.
Manipularea materialelor înainte de etanșare
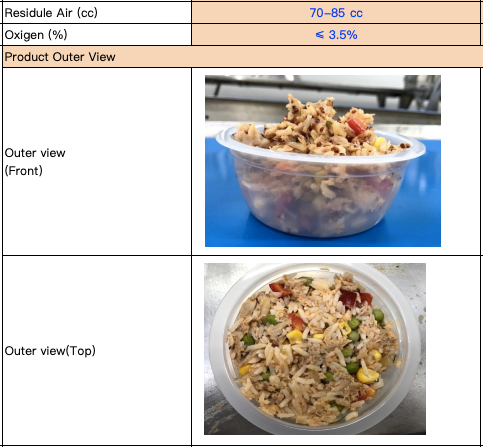
Înainte ca produsul să intre în sigilatorul de tavi, materialul trebuie presat uniform — niciodată deasupra nivelului marginii căniței. Acest lucru previne contaminarea suprafeței de etanșare și asigură o etanșare complet ermetică.
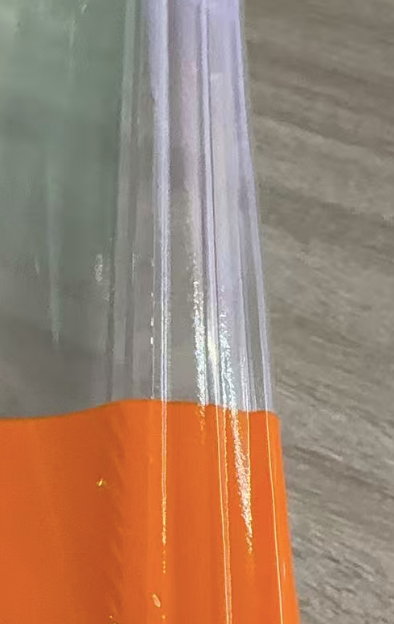
Materialul trebuie presat uniform, fără a depăși planul marginii căniței.
6. Provocarea inginerescă nr. 5: Capac din folie de aluminiu și aspectul sub vid
Clientul utilizează un material de acoperire din folie de aluminiu. Cu 50% CO2 în amestecul de gaze, după etanșare și înlocuirea gazelor, folia de aluminiu se va îndoi vizibil spre interior în ziua următoare, generând un aspect asemănător celui obținut sub vid.
Am comunicat proactiv acest efect cosmetic clientului, explicându-i că este o reacție fizică normală. Clientul a confirmat acceptarea acestei aparențe ca parte a specificațiilor proiectului.

Diagramă de sigilare a tăviței care arată procesul de sigilare a capacului din folie.
Gata să rezolvați provocările complexe legate de sigilarea tăvițelor?
De la tipare personalizate de sigilare și actualizări de precizie ale matrițelor până la sisteme MAP cu mai mulți gaze, echipa noastră de ingineri se specializează în provocări tehnice complexe. Contactați-ne pentru a discuta cerințele specifice ale aplicației dvs.

 EN