1. Tło projektu i specyfikacje produktu
Nasz klient, AAI, skontaktował się z nami w związku z trudnym zastosowaniem zamykania tacki wymagającym najwyższej precyzji oraz spersonalizowanego mieszania gazów. Ich produkt wymagał opakowania MAP (opakowanie w zmodyfikowanej atmosferze) z surowymi limitami tlenu resztkowego, złożonymi wzorami zamykania oraz wysoką wydajnością.
|
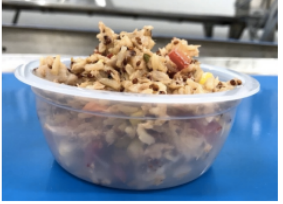
Próbki produktu dostarczone przez klienta.
|
Szczegółowe wymiary tacki i jej specyfikacje.
|
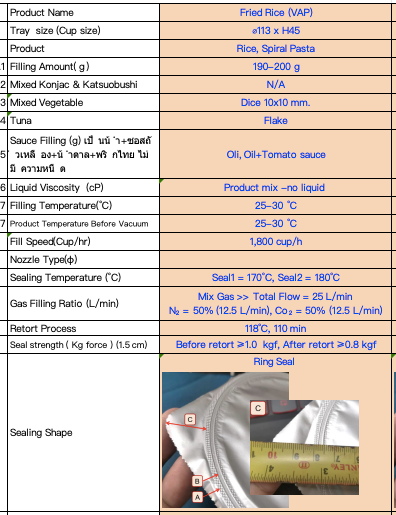
Wymagania dotyczące produktu i procesu:
- Specyfikacja tacki: średnica otworu tacki < 115 mm; skonfigurowana na 1 z 5 linii.
- Docelowa prędkość: do 2400 tacki/godzinę przy tlenu resztkowym < 1%.
- Temperatura zamykania: maksymalnie 200 °C; zamykanie wykonywane w jednym przejściu.
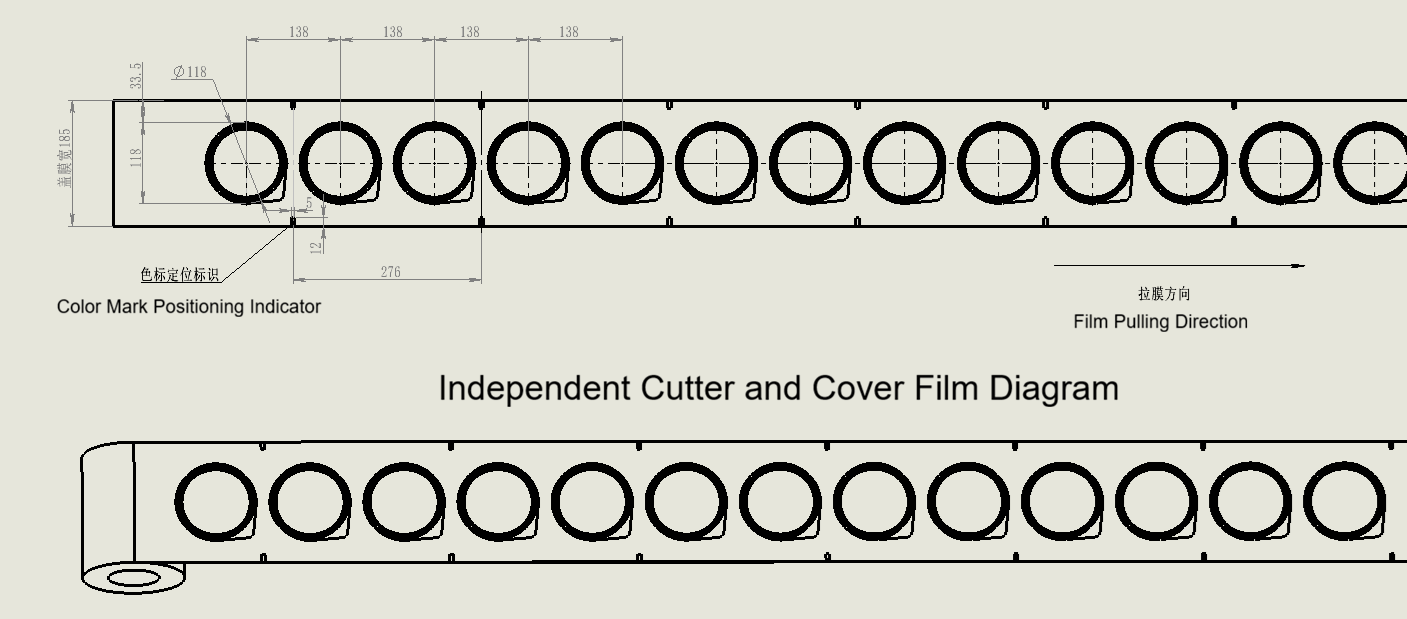
- Specyfikacja folii: spersonalizowana folia o szerokości 185 mm (klient wcześniej stosował folię o szerokości 150 mm, dlatego układ graficzny wymagał ponownego zaprojektowania tak, aby pasował do naszych narzędzi).
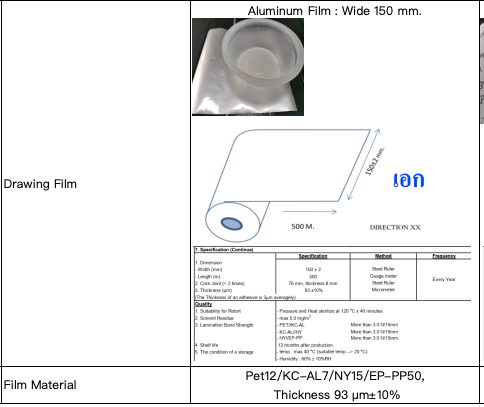
Oryginalna szerokość folii 150 mm w porównaniu z wymaganą szerokością 185 mm.
2. Wyzwanie inżynieryjne 1: Dwuetapowy niestandardowy wzór zgrzewania
Najbardziej złożonym wyzwaniem technicznym okazały się istniejące próbki produktu klienta. Ich obecne opakowanie wykorzystuje unikalny dwuetapowy wzór zgrzewania: najpierw nanoszony jest pełny wzór siatkowy, a następnie na jego szczycie dociskana jest jednolita płaska pierścieniowa warstwa.
Nasze standardowe wyposażenie umożliwia tylko jedno przejście zgrzewania. Oznacza to, że część obszaru zgrzewania przy krawędzi nie zostanie dociskana (jest widoczna jako pusty pierścień po prawej stronie próbki).
|
Oryginalny dwuetapowy wzór zgrzewania klienta z jednolitą zewnętrzną pierścieniową warstwą.
|
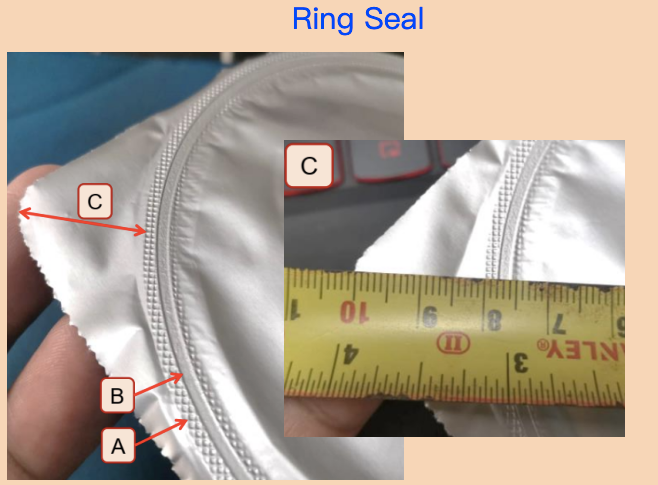
Standardowy jednoetapowy wzór z widocznym niezgrzewanym zewnętrznym obszarem pierścieniowym.
|
Aby osiągnąć żądany przez klienta efekt końcowy, nasz zespół inżynieryjny zoptymalizował narzędzia tak, aby dociskać płaski środek oraz zewnętrzną pierścieniową warstwę w postaci siatki. Choć było to najlepsze możliwe rozwiązanie fizyczne, zainicjowaliśmy proaktywną komunikację z klientem, informując, że rzeczywista skuteczność zgrzewania będzie wymagała weryfikacji podczas uruchamiania.
3. Wyzwanie inżynieryjne 2: Modernizacja z modelu TA350 do TA360
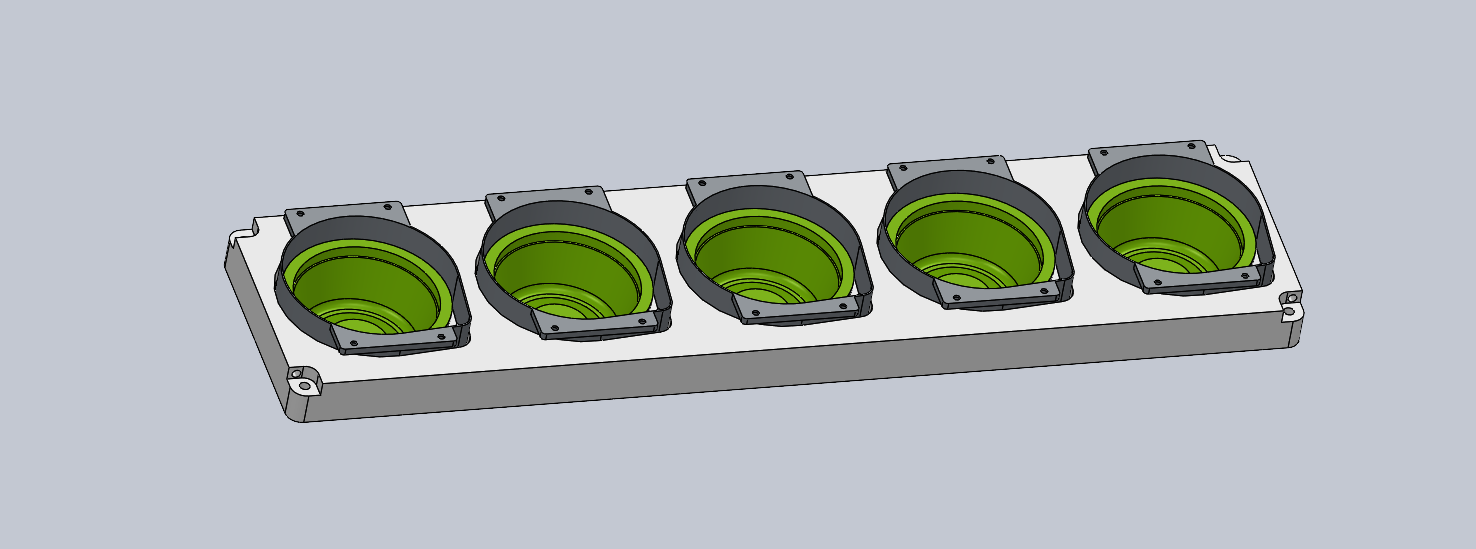
Oryginalna propozycja opierała się na naszym modelu TA350, ale głębsza analiza ujawniła krytyczny problem z matrycą. W modelu TA350 długość matrycy jest krótsza, co oznacza mniejszą odległość między sąsiednimi kubkami. Noże tnące są spawane w jedną solidną całość – w przypadku uszkodzenia jednego ostrza konieczna jest wymiana całego zespołu, co prowadzi do wyższych kosztów konserwacji i niższej precyzji matrycy.
Matryca TA350: zwarta układanka ze zespolem noży tnących wykonanych w całości metodą spawania.
Zaproponowaliśmy proaktywnie modernizację do naszego modelu TA360. TA360 posiada dłuższą matrycę z większą odległością między kubkami. Każdy nóż tnący jest produkowany osobno i podlega wymianie indywidualnej, zapewniając znacznie wyższą precyzję wymiarową oraz łatwiejszą konserwację.
Matryca TA360: rozszerzona układanka z niezależnymi, precyzyjnie frezowanymi nożami tnącymi.
4. Wyzwanie inżynieryjne 3: Dostosowany system mieszania gazów
Mieszanka gazowa klienta wymagała 50% CO2 i 50% N2. Oznaczało to wybór między dwoma technologiami mieszania gazów:
- Mikserem o stałym stosunku mieszania: tańszy, ale nieelastyczny.
- Mikserem regulowanym dotykowo: droższy, ale umożliwiający precyzyjną regulację stosunków wieloskładnikowych (dwuskładnikowych lub trójskładnikowych).
Aby zapewnić opłacalność projektu, przeanalizowaliśmy obie opcje: system o stałym stosunku mieszania wymagałby dwóch oddzielnych jednostek miksera, podczas gdy pojedynczy mikser dwuskładnikowy z regulacją dotykową mógłby obsłużyć oba gazy w jednej jednostce.
 Analiza konfiguracji systemu mieszania gazów: mikser o stałym stosunku (2 jednostki) vs. mikser regulowany dotykowo (1 jednostka).
Dopasowaliśmy przepustowość miksera gazowego do prędkości zgrzewania TA360, zapobiegając powstawaniu wąskich gardeł produkcyjnych.
5. Wyzwanie inżynieryjne 4: temperatura, efekt próżni oraz przygotowanie do wstępnego zgrzewania
Dwa dodatkowe wyzwania operacyjne wymagały starannej komunikacji z klientem:
Temperatura produktu vs. pozostałe tlen
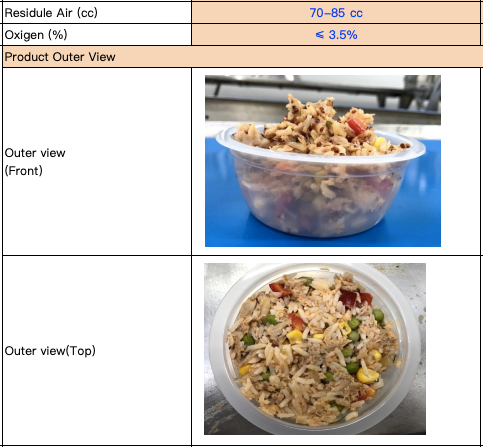
Produkt klienta wchodzi do maszyny w temperaturze około 30°C. Wyższe temperatury mogą utrudnić osiągnięcie surowego celu zawartości tlenu resztkowego poniżej 3,5%. Wcześnie skonsultowaliśmy się z naszym dyrektorem technicznym i poinformowaliśmy klienta o tym ryzyku, prosząc o potwierdzenie, czy jego obecny proces pozwala na osiągnięcie tego celu przy takiej temperaturze.
Obsługa materiału przed zabezpieczeniem
Zanim produkt wejdzie do maszyny do zabezpieczania tacki, materiał musi zostać wypłaszczony – nigdy nie może wystawać ponad krawędź kubka. Zapobiega to zanieczyszczeniu powierzchni zabezpieczającej i zapewnia szczelność hermetyczną.
Materiał musi zostać wypłaszczony, nigdy nie przekraczając płaszczyzny krawędzi kubka.
6. Wyzwanie inżynieryjne nr 5: pokrywka z folii aluminiowej oraz wygląd pod próżnią
Klient stosuje pokrywkę z folii aluminiowej. Przy zawartości 50% CO2 w mieszance gazowej po zabezpieczeniu i wymianie gazu folia aluminiowa będzie widocznie zapadać się wewnątrz już następnego dnia, tworząc wrażenie próżni.
Aktywnie poinformowaliśmy klienta o tym efekcie estetycznym, wyjaśniając, że jest to normalna reakcja fizyczna. Klient potwierdził akceptację tego wyglądu jako części specyfikacji projektu.

Schemat zamykania tacki przedstawiający proces zabezpieczania pokrywki foliowej.
Gotowi rozwiązać Wasze złożone wyzwania związane z zamykaniem tacki?
Od niestandardowych wzorów zamykania i ulepszeń precyzyjnych form po systemy wielogazowe MAP – nasz zespół inżynierów czerpie satysfakcję z rozwiązywania złożonych wyzwań technicznych. Skontaktuj się z nami, aby omówić konkretne wymagania związane z Waszym zastosowaniem.

 EN