1. Projekt-Hintergrund und Produktspezifikationen
Unser Kunde AAI wandte sich mit einer anspruchsvollen Schalenversiegelungs-Anwendung an uns, die höchste Präzision und eine individuelle Gas-Mischung erforderte. Für sein Produkt war MAP (Modified Atmosphere Packaging) mit strengen Restsauerstoff-Grenzwerten, komplexen Versiegelungsmustern und einer hohen Durchsatzleistung erforderlich.
|
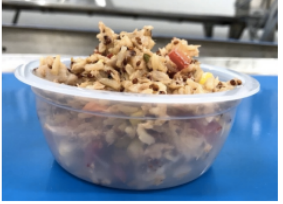
Vom Kunden bereitgestellte Produktmuster.
|
Detaillierte Schalenmaße und -spezifikationen.
|
Anforderungen an Produkt und Prozess:
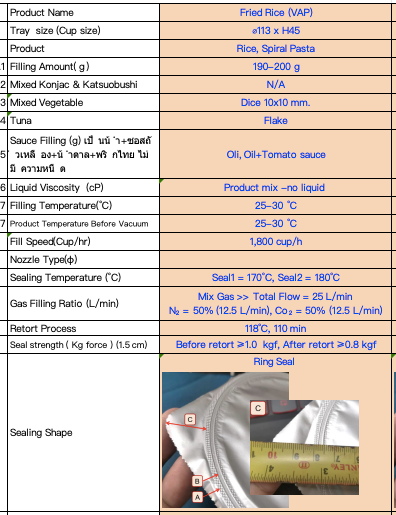
- Schalenspezifikation: Durchmesser der Schalenöffnung < 115 mm; konfiguriert für 1 von 5 Bahnen.
- Geschwindigkeitsziel: Bis zu 2.400 Schalen pro Stunde mit Restsauerstoff < 1 %.
- Versiegelungstemperatur: Maximal 200 °C; Versiegelung erfolgt in einem einzigen Durchlauf.
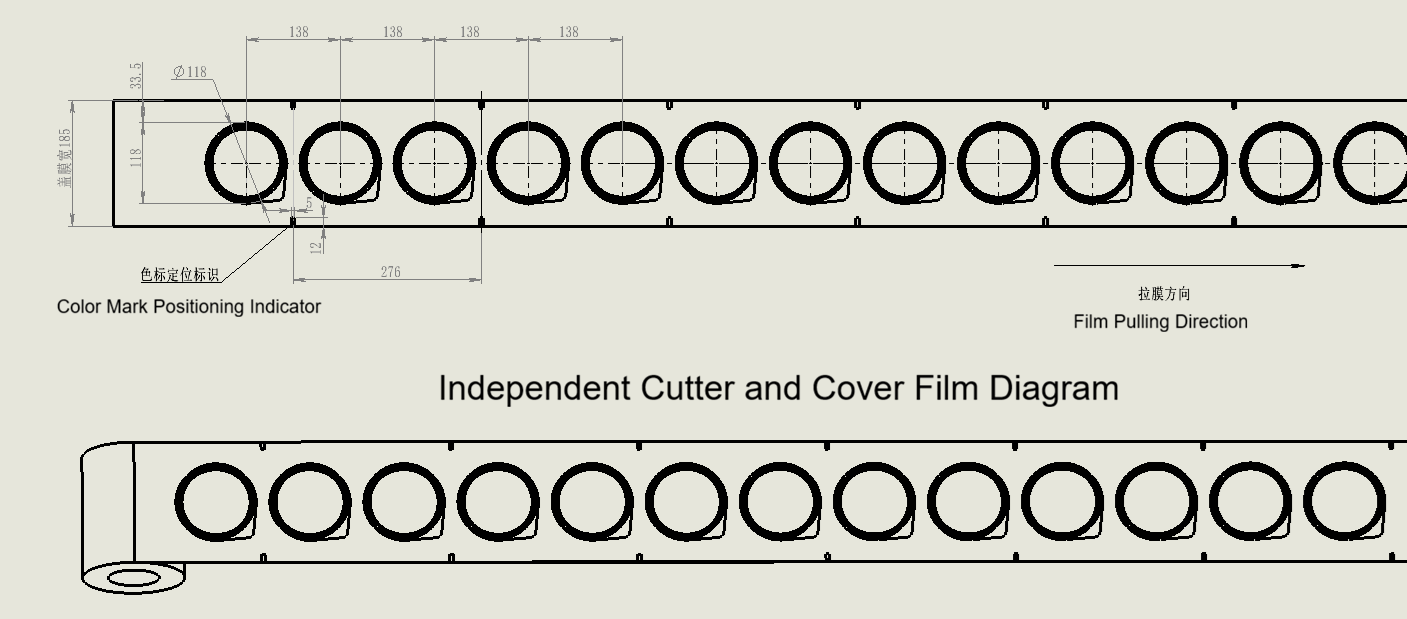
- Folgenspezifikation: Individuelle Folienbreite von 185 mm (der Kunde hatte zuvor 150 mm verwendet, daher war ein Neuentwurf des Drucklayouts erforderlich, um unsere Werkzeuge zu nutzen).
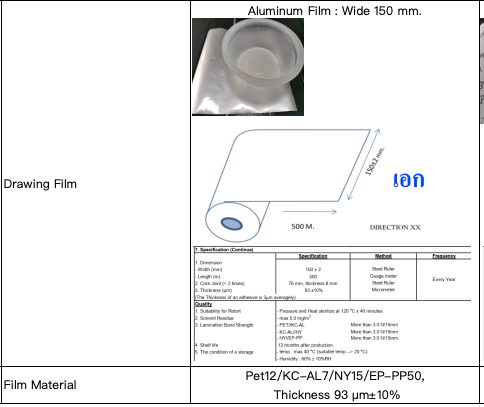
Originaler Folienbreitenvergleich: 150 mm vs. geforderte 185 mm.
2. Technische Herausforderung 1: Zweistufiges, kundenspezifisches Versiegelungsmuster
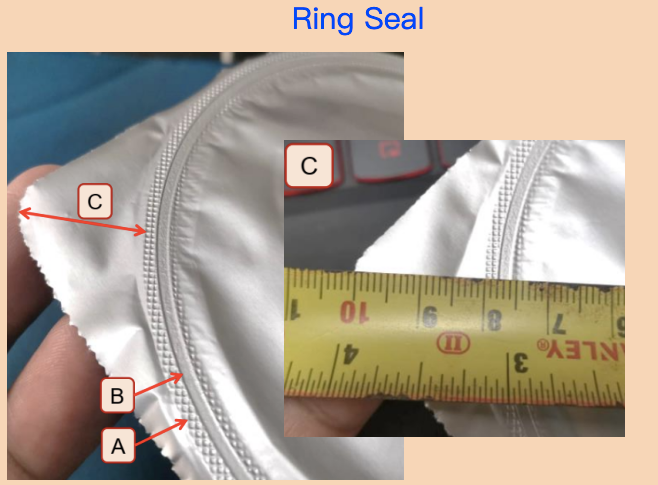
Die komplexeste technische Herausforderung ergab sich aus den vorhandenen Produktmustern des Kunden. Die derzeitige Verpackung des Kunden verwendet ein einzigartiges zweistufiges Versiegelungsmuster: Zunächst wird ein vollständiges Maschenrastermuster aufgebracht, darauf folgt ein durchgehender, ebener Ring.
Unsere Standardausrüstung ermöglicht lediglich einen einzigen Versiegelungsdurchlauf. Dadurch blieb ein Teil des Versiegelungsbereichs in Randnähe ungedrückt (sichtbar als leerer Ring auf der rechten Seite des Musters).
|
Zweistufiges Versiegelungsmuster des Kunden mit durchgehendem äußerem Ring.
|
Standardmäßiges Ein-Durchlauf-Muster mit unversiegeltem äußerem Ringbereich.
|
Um das vom Kunden gewünschte Endergebnis zu erreichen, passte unser Ingenieurteam die Werkzeuge so an, dass ein ebener Mittelbereich mit einem maschenförmigen äußeren Ring geprägt wird. Obwohl dies die beste physikalische Lösung war, informierten wir den Kunden proaktiv darüber, dass die tatsächliche Versiegelungsleistung während der Inbetriebnahme validiert werden muss.
3. Technische Herausforderung 2: Aufrüstung von TA350 auf TA360
Der ursprüngliche Vorschlag basierte auf unserem Modell TA350, doch eine vertiefte Analyse enthüllte ein kritisches Problem mit dem Formwerkzeug. Bei der TA350 ist die Form kürzer, was bedeutet, dass der Abstand zwischen benachbarten Bechern gering ist. Die Schneidmesser sind zu einem festen Stück verschweißt – falls ein Schneidblatt ausfällt, muss die gesamte Baugruppe ersetzt werden, was zu höheren Wartungskosten und geringerer Werkzeugpräzision führt.
TA350-Form: kompakte Anordnung mit verschweißter Schneidmesser-Baugruppe.
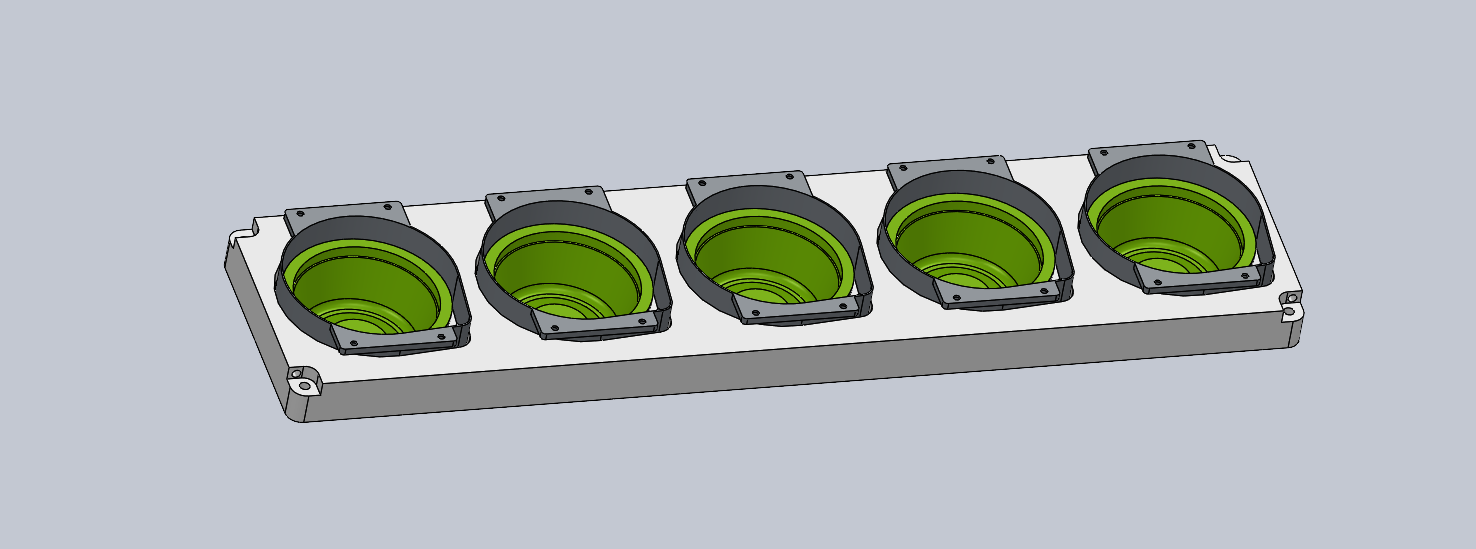
Wir empfahlen proaktiv den Wechsel auf unser Modell TA360. Die TA360 verfügt über eine längere Form mit größerem Abstand zwischen den Bechern. Jedes Schneidmesser wird einzeln gefertigt und ist separat austauschbar, was deutlich höhere Maßgenauigkeit und einfachere Wartung ermöglicht.
TA360-Form: erweiterte Anordnung mit unabhängigen, präzisionsgefertigten Schneidmessern.
4. Technische Herausforderung 3: Kundenspezifisches Gas-Mischsystem
Die Gaszusammensetzung des Kunden erforderte 50 % CO2 und 50 % N2. Dies stellte die Wahl zwischen zwei Gasmischtechnologien dar:
- Festverhältnis-Gasmischer: Geringere Kosten, aber unflexibel.
- Touchscreen-einstellbarer Mischer: Höhere Kosten, ermöglicht jedoch eine präzise Einstellung von Mehrkomponentengasverhältnissen (binär oder ternär).
Um das Projekt kosteneffizient zu halten, analysierten wir beide Optionen: Ein Festverhältnis-System würde zwei separate Mischereinheiten benötigen, während ein einzelner touchscreenschaltbarer binärer Mischer beide Gase in einer Einheit verarbeiten könnte.
 Analyse der Gasmischsystem-Konfiguration: Festverhältnis (2 Einheiten) vs. Touchscreen-einstellbar (1 Einheit).
Wir passten die Durchflusskapazität des Gasmischers an die Versiegelungsgeschwindigkeit des TA360 an, um Engpässe in der Produktion zu vermeiden.
5. Technische Herausforderung 4: Temperatur, Vakuum-Effekt und Vorversiegelungs-Vorbereitung
Zwei weitere betriebliche Herausforderungen erforderten eine sorgfältige Abstimmung mit dem Kunden:
Produkttemperatur vs. Restsauerstoff
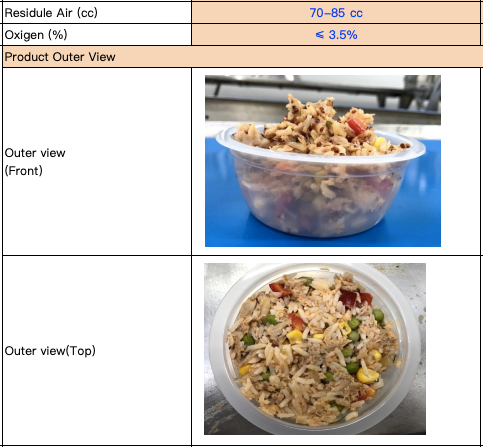
Das Produkt des Kunden gelangt bei etwa 30°C in die Maschine. Höhere Temperaturen können die Erreichung des strengen Zielwerts von < 3,5% Restsauerstoff beeinträchtigen. Wir haben unseren technischen Leiter proaktiv konsultiert und dem Kunden dieses Risiko mitgeteilt und ihn gebeten zu bestätigen, ob sein bestehender Prozess dies bei dieser Temperatur erreichen kann.
Handhabung von Vordichtungsmaterial
Bevor das Produkt in den Tray-Siegeler gelangt, muss das Material flach gedrückt werden, niemals über dem Niveau des Becherrands. Dies verhindert eine Kontamination der Dichtungsfläche und sorgt für eine luftdichte Dichtung.
Das Material muss flach gepresst werden, ohne die Fläche des Becherrandes zu überschreiten.
6. Die Technische Herausforderung 5: Aluminiumfolie Deckel und Vakuum Erscheinung
Der Kunde verwendet ein Aluminiumfolie-Verschließmaterial. Bei 50% CO2 im Gasgemisch sinkt die Aluminiumfolie am nächsten Tag nach Versiegelung und Gaswechsel sichtbar nach innen und erzeugt so ein Vakuum.
Wir haben diesen kosmetischen Effekt dem Kunden proaktiv mitgeteilt und erklärt, dass es sich um eine normale physikalische Reaktion handelt. Der Kunde bestätigte die Akzeptanz dieses Erscheinungsbildes als Teil der Projektspezifikation.

Diagramm zur Schalenversiegelung, das den Versiegelungsprozess mit der Folienabdeckung zeigt.
Bereit, Ihre komplexen Herausforderungen bei der Schalenversiegelung zu lösen?
Von kundenspezifischen Versiegelungsmustern und präzisen Form-Upgrade-Lösungen bis hin zu Mehr-Gas-MAP-Systemen: Unser Ingenieurteam meistert gerne komplexe technische Herausforderungen. Kontaktieren Sie uns, um Ihre spezifischen Anwendungsanforderungen zu besprechen.

 EN