 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/02

縦型バッグ製造機におけるシール不良は 縦型バッグ製造機 現代の包装工場において、最も厄介な運用課題の一つです。縦型バッグ製造機でシール不良が発生すると、生産が停止し、製品の汚染リスクが高まり、売上損失が急速に拡大します。縦型バッグ製造機のシール不具合を迅速かつ正確に特定・対応する知識は、継続的な包装運転に依存する保守担当者、オペレーター、生産管理者にとって不可欠です。シール不良の原因を的確に診断し、早期に解決できる力があれば、ダウンタイムを最小限の支障に抑え、包装ラインを効率的に稼働させ続けられます。
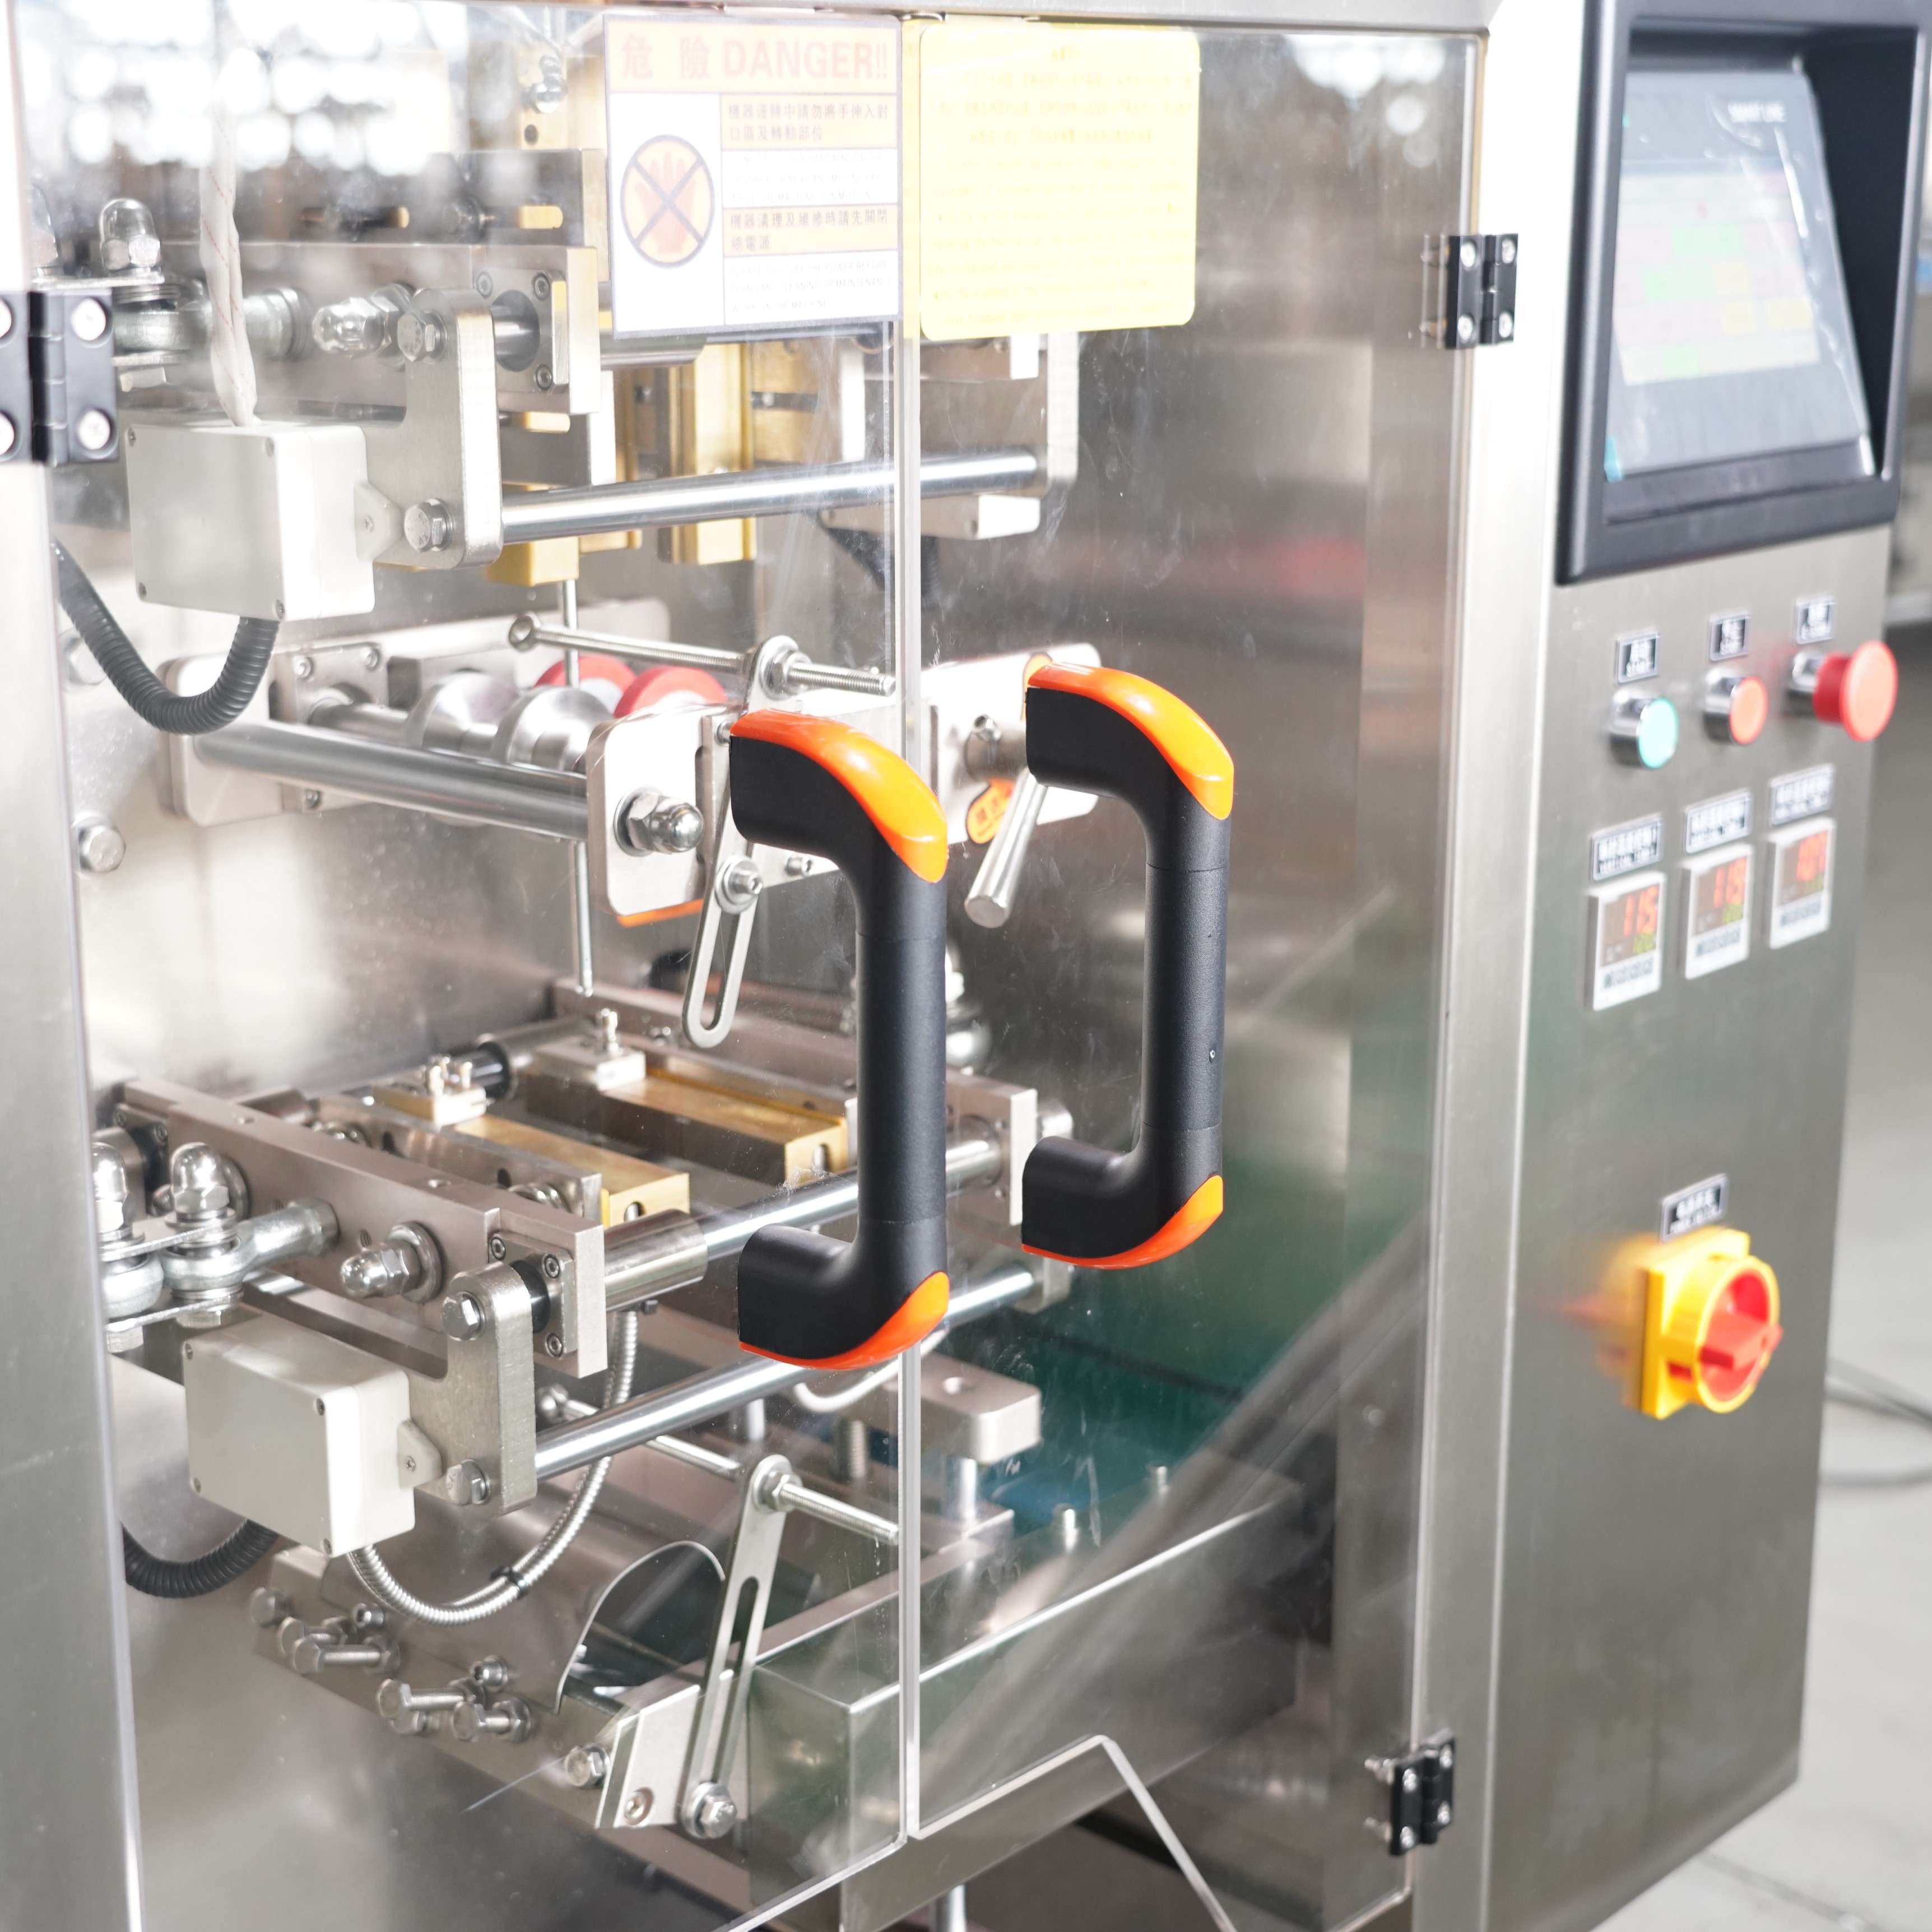
すべての縦型バッグ充填包装機(VFFS)は、製品の品質を守り、陳列時の魅力を維持するための確実で気密性の高い包装を実現するために、高精度な熱シール技術に依存しています。シール品質が低下すると、その原因は通常、機械部品の摩耗、加熱温度のばらつき、包装材料との相性不良、または機器のキャリブレーション不備などに起因します。本ガイドでは、これらの要因を体系的に特定・診断するための手順を解説します。具体的には、シール不良が温度設定のずれ、圧着圧力の不適正、異物混入、あるいは部品の劣化のいずれに起因しているかを明確に判別する方法をご案内します。この診断手順に従うことで、シール性能を速やかに回復させ、生産スケジュールを妨げるVFFSのトラブルを未然に防ぐことができます。
縦型バッグ製造機におけるシール不良は、トラブルシューティングの手がかりとなる、予測可能な視覚的パターンで現れます。バッグの端に隙間が残る不完全なシールは、シール工程中の加熱不足または圧着圧力の不十分さを示しています。わずかな引張力でも剥離する弱いシールは、縦型バッグ製造機のヒーターが最適温度に達していないか、あるいは加熱時間(ドウェルタイム)が短すぎる可能性を示唆します。焦げや焼き跡のあるシールラインは、過剰な加熱を示しており、フィルムの強度が低下し、もろくなってシール破損を招く原因となります。バッグ幅方向にシールの均一性が欠ける場合は、通常、縦型バッグ製造機のシールジャワの位置ずれ、あるいはシール面の汚染により、均一な接触が確保できていないことを意味します。
縦型バッグ製造機のシール品質は、加熱温度と加圧力という2つの変数を正確に調整することに大きく依存します。シールが弱いにもかかわらず、加熱部品は正常に動作しているように見える場合、フィルム層を分子レベルで結合させるのに必要な加圧力が不足している可能性があります。逆に、シールの端が焦げたり、薄くてもろいシールができたりする場合は、加熱温度が高すぎてフィルム素材そのものが劣化している可能性があります。多くのオペレーターが見落としがちなのは、縦型バッグ製造機の熱的性能が、周囲の室温や投入される材料の湿度によって変化するという点です。寒冷な生産環境では、補償のためにより高い加熱出力が必要になります。また、湿度が高い環境では、水分がシール形成を妨げないよう、加圧力を調整する必要があります。
縦型バッグ充填機のシール不具合のトラブルシューティングを始める際は、まず加熱ヒーターの実際の温度を機械の表示設定と照合します。多くの縦型バッグ充填機オペレーターは、制御パネルに表示される温度値が正確であると想定しがちですが、加熱ヒーターは使用に伴って劣化し、キャリブレーションのずれも頻繁に発生します。赤外線温度計を用いて、シール幅全体にわたり複数のポイントでジャワ部の実温度を測定してください。シール領域内で10~15℃以上の温度ばらつきが確認された場合、加熱ヒーターの交換または再アライメントが必要となる可能性が高いです。シール不良の原因解消を確認するため、調整前後におけるこれらの測定値を記録しておいてください。
圧力の不均一性は、 intermittent 垂直バッグ封止機のシール不良を引き起こす主な原因であり、トラブルシューティングを困難にします。垂直バッグ封止機の空気圧または油圧計を確認し、シール工程全体で指定されたバーまたは PSI の圧力を維持できているかを検証してください。空気配管の漏れ、圧力作動器内の摩耗したシール、あるいは劣化した圧力調整弁などにより圧力が低下すると、シール品質が損なわれます。垂直バッグ封止機を連続10回のシール工程で稼働させながら圧力値をモニタリングしてください。圧力値にわずかでも変動が見られた場合、それは即時の対応が必要なシステム異常を示しています。垂直バッグ封止機の圧力システムに異常がない場合は、次にシールジョーのアライメントと表面状態を評価してください。
縦型バッグ充填密封機のシール不良は、機械そのものではなく、包装フィルムの互換性の欠如や劣化が原因である場合があります。フィルムの材質によって最適なシール温度は異なります。たとえば、あるフィルム種別に合わせて機器の設定を調整した後、設定変更を行わずに別の材質のフィルムに切り替えると、直ちにシール不良が発生します。ポリエチレン(PE)フィルムは、ポリプロピレン(PP)フィルムや積層構造フィルムに比べて低温でシールできます。したがって、あるフィルム種別に最適化された縦型バッグ充填密封機は、他の種別では正常に動作しません。入荷したフィルムについては、もろさ、経年劣化、湿気吸収など、シール性を損なう要因を点検してください。保管状態が不適切であったり、長期間放置されたフィルムは、熱と圧力に対する応答性が低下し、たとえ機器の設定が正しくてもシール不良を引き起こすことがあります。加工を始める前に、必ずフィルムの仕様および熱的特性が、ご使用の縦型バッグ充填密封機の設定条件と一致していることを確認してください。
周囲の環境条件は、縦型バッグ充填機のシール性能に大きく影響しますが、トラブルシューティングの際にこの要因が見落とされがちです。相対湿度65%を超えると、フィルム表面が水分を吸収し、シール時の分子結合が正しく形成されなくなることがあります。また、15℃未満の低温環境では熱効率が低下し、適切なシール温度を得るために縦型バッグ充填機が過剰に負荷を受けることになります。逆に、高温環境では加熱部品が設定温度を大幅に上回り、焦げたようなシールが生じる場合があります。工場内の温度および湿度は、メーカー推奨範囲(通常は18~25℃、相対湿度40~60%)内に安定させるよう努めてください。環境条件を制御できない場合は、縦型バッグ充填機のシールパラメーターをそれに応じて調整してください。
体系的な保守手順を確立することで、生産工程の中断を招く縦型バッグ充填機のシール不良の多くを未然に防ぐことができます。予防保守計画の一環として、加熱部品、圧力システム、シール用ジョーの位置合わせについて、毎月点検を行うようスケジュールしてください。すべての測定値および調整内容は、該当する縦型バッグ充填機の製造番号および機種仕様と紐付けた保守記録簿に記録してください。加熱部品は、完全な故障や緊急停止を待つことなく、劣化の兆候が見られた時点で積極的に交換してください。多くの経験豊富なオペレーターは、縦型バッグ充填機の設備に対して四半期ごとの徹底清掃を実施しており、長期間にわたって蓄積したフィルム残渣や異物を除去し、シール品質の低下を防いでいます。このような縦型バッグ充填機への積極的保守アプローチにより、突発的な故障を減らし、設備の寿命を大幅に延ばすことができます。
トラブルシューティングで摩耗した部品が特定された場合、早めに交換することで、縦型バッグ充填機のシール不良(上下方向)が再発するのを防げます。ヒーター素子の劣化は、運転時間(デューティ・サイクル)に基づいて予測可能です。故障前に素子を交換すれば、シール品質のばらつきを抑え、安定した性能を維持できます。シールジョーの交換キットは、ほとんどの縦型バッグ充填機に対応しており、取り付けも比較的簡単です。また、アクチュエーターやレギュレーター、空圧シールなど、圧力システムの各部品には定められた寿命があり、メーカーの保守ガイドラインに従って定期的に交換する必要があります。近年のヒート技術や圧力制御システムは、旧式の縦型バッグ充填機と比べて制御精度が向上しており、部品のアップグレードによって、元の仕様を超えた信頼性の高いシールが実現できる場合があります。ご使用の縦型バッグ充填機の運転時間や生産量をもとに、どの部品を予防的に交換すべきかについては、機器付属の取扱説明書またはメーカーのサポート窓口をご確認ください。
弱いシールは、通常、加熱温度が不十分、圧力が不足、シーリングジョー( sealing jaws )の汚染、または縦型バッグ充填機のジョー面のずれによって引き起こされます。まず、制御パネルの表示に頼るのではなく、赤外線温度計を用いて加熱ヒーターの実際の温度を確認してください。また、空気圧または油圧の圧力計をチェックし、シーリング工程全体で圧力が一定であることを確認します。圧力と温度の測定値が正常な場合、シーリングジョーを点検・清掃したうえで、定規などを用いてジョーの平行度(アライメント)を確認してください。これらの点検すべてに問題がなければ、加熱ヒーターは長期間使用による熱劣化のため、交換が必要かもしれません。
通常の生産スケジュールでは、縦型バッグ製造機のシーリングジョーを月1回清掃してください。粘着性や汚染性の高い材料を加工する場合は、週1回の清掃が必要です(これらの材料は残留物を付着させやすい)。ジョー表面への汚れの蓄積は、シール不良の主な原因であり、生産を重ねるごとに悪化します。ジョーの材質に適した柔らかいブラシと溶剤を用いて清掃し、シーリング面を傷つける研磨性の工具は使用しないでください。また、毎回の清掃時にジョーの完全なアライメントチェックを行い、ずれの問題を早期に発見してください。さらに、縦型バッグ製造機の生産量に連動した予防保全カレンダーを導入しましょう。高生産量の運用では、低生産量のパッケージングラインよりも頻繁なジョー点検・整備が必要になる場合があります。
はい、縦型バッグ製造機の設定を調整せずにフィルム材質を変更することは、多くのオペレーターが予期せず遭遇するシール不良の一般的な原因です。ポリエチレン、ポリプロピレン、積層構造など、異なるフィルム種類では、信頼性の高いシールを得るために必要なシール温度や圧力プロファイルが異なります。縦型バッグ製造機に投入するフィルム材質を変更する際は、フィルムメーカーが提供する技術資料(データシート)を参照し、適切なシール条件を確認してください。本格的な量産開始前に、少量の試験ロットで新しいフィルムを実際に機械で試運転し、シール品質を確認しながら検証を行ってください。また、一部の縦型バッグ製造機オペレーターは、使用するフィルム材質ごとにあらかじめ最適化された温度・圧力プロファイルを登録・管理しており、推測や試行錯誤を伴わず素早く切り替えることができるようになっています。







