Αποτελούν κατακόρυφος σακούλας ένα από τα πιο ενοχλητικά λειτουργικά προβλήματα σε σύγχρονες εγκαταστάσεις συσκευασίας. Όταν ένα κατακόρυφο μηχάνημα συσκευασίας αντιμετωπίζει προβλήματα σφράγισης, η παραγωγή διακόπτεται, υπάρχει κίνδυνος μόλυνσης του προϊόντος και οι απώλειες εσόδων αυξάνονται γρήγορα. Η κατανόηση του τρόπου αντιμετώπισης προβλημάτων σφράγισης κατακόρυφου μηχανήματος συσκευασίας είναι απαραίτητη για ομάδες συντήρησης, χειριστές και διευθυντές παραγωγής που εξαρτώνται από συνεχείς λειτουργίες συσκευασίας. Η ικανότητα διάγνωσης και γρήγορης επίλυσης ελαττωμάτων σφράγισης κατακόρυφου μηχανήματος συσκευασίας μετατρέπει τον χρόνο αδράνειας σε ελάχιστη διαταραχή και διατηρεί τη γραμμή συσκευασίας σας να λειτουργεί αποτελεσματικά.
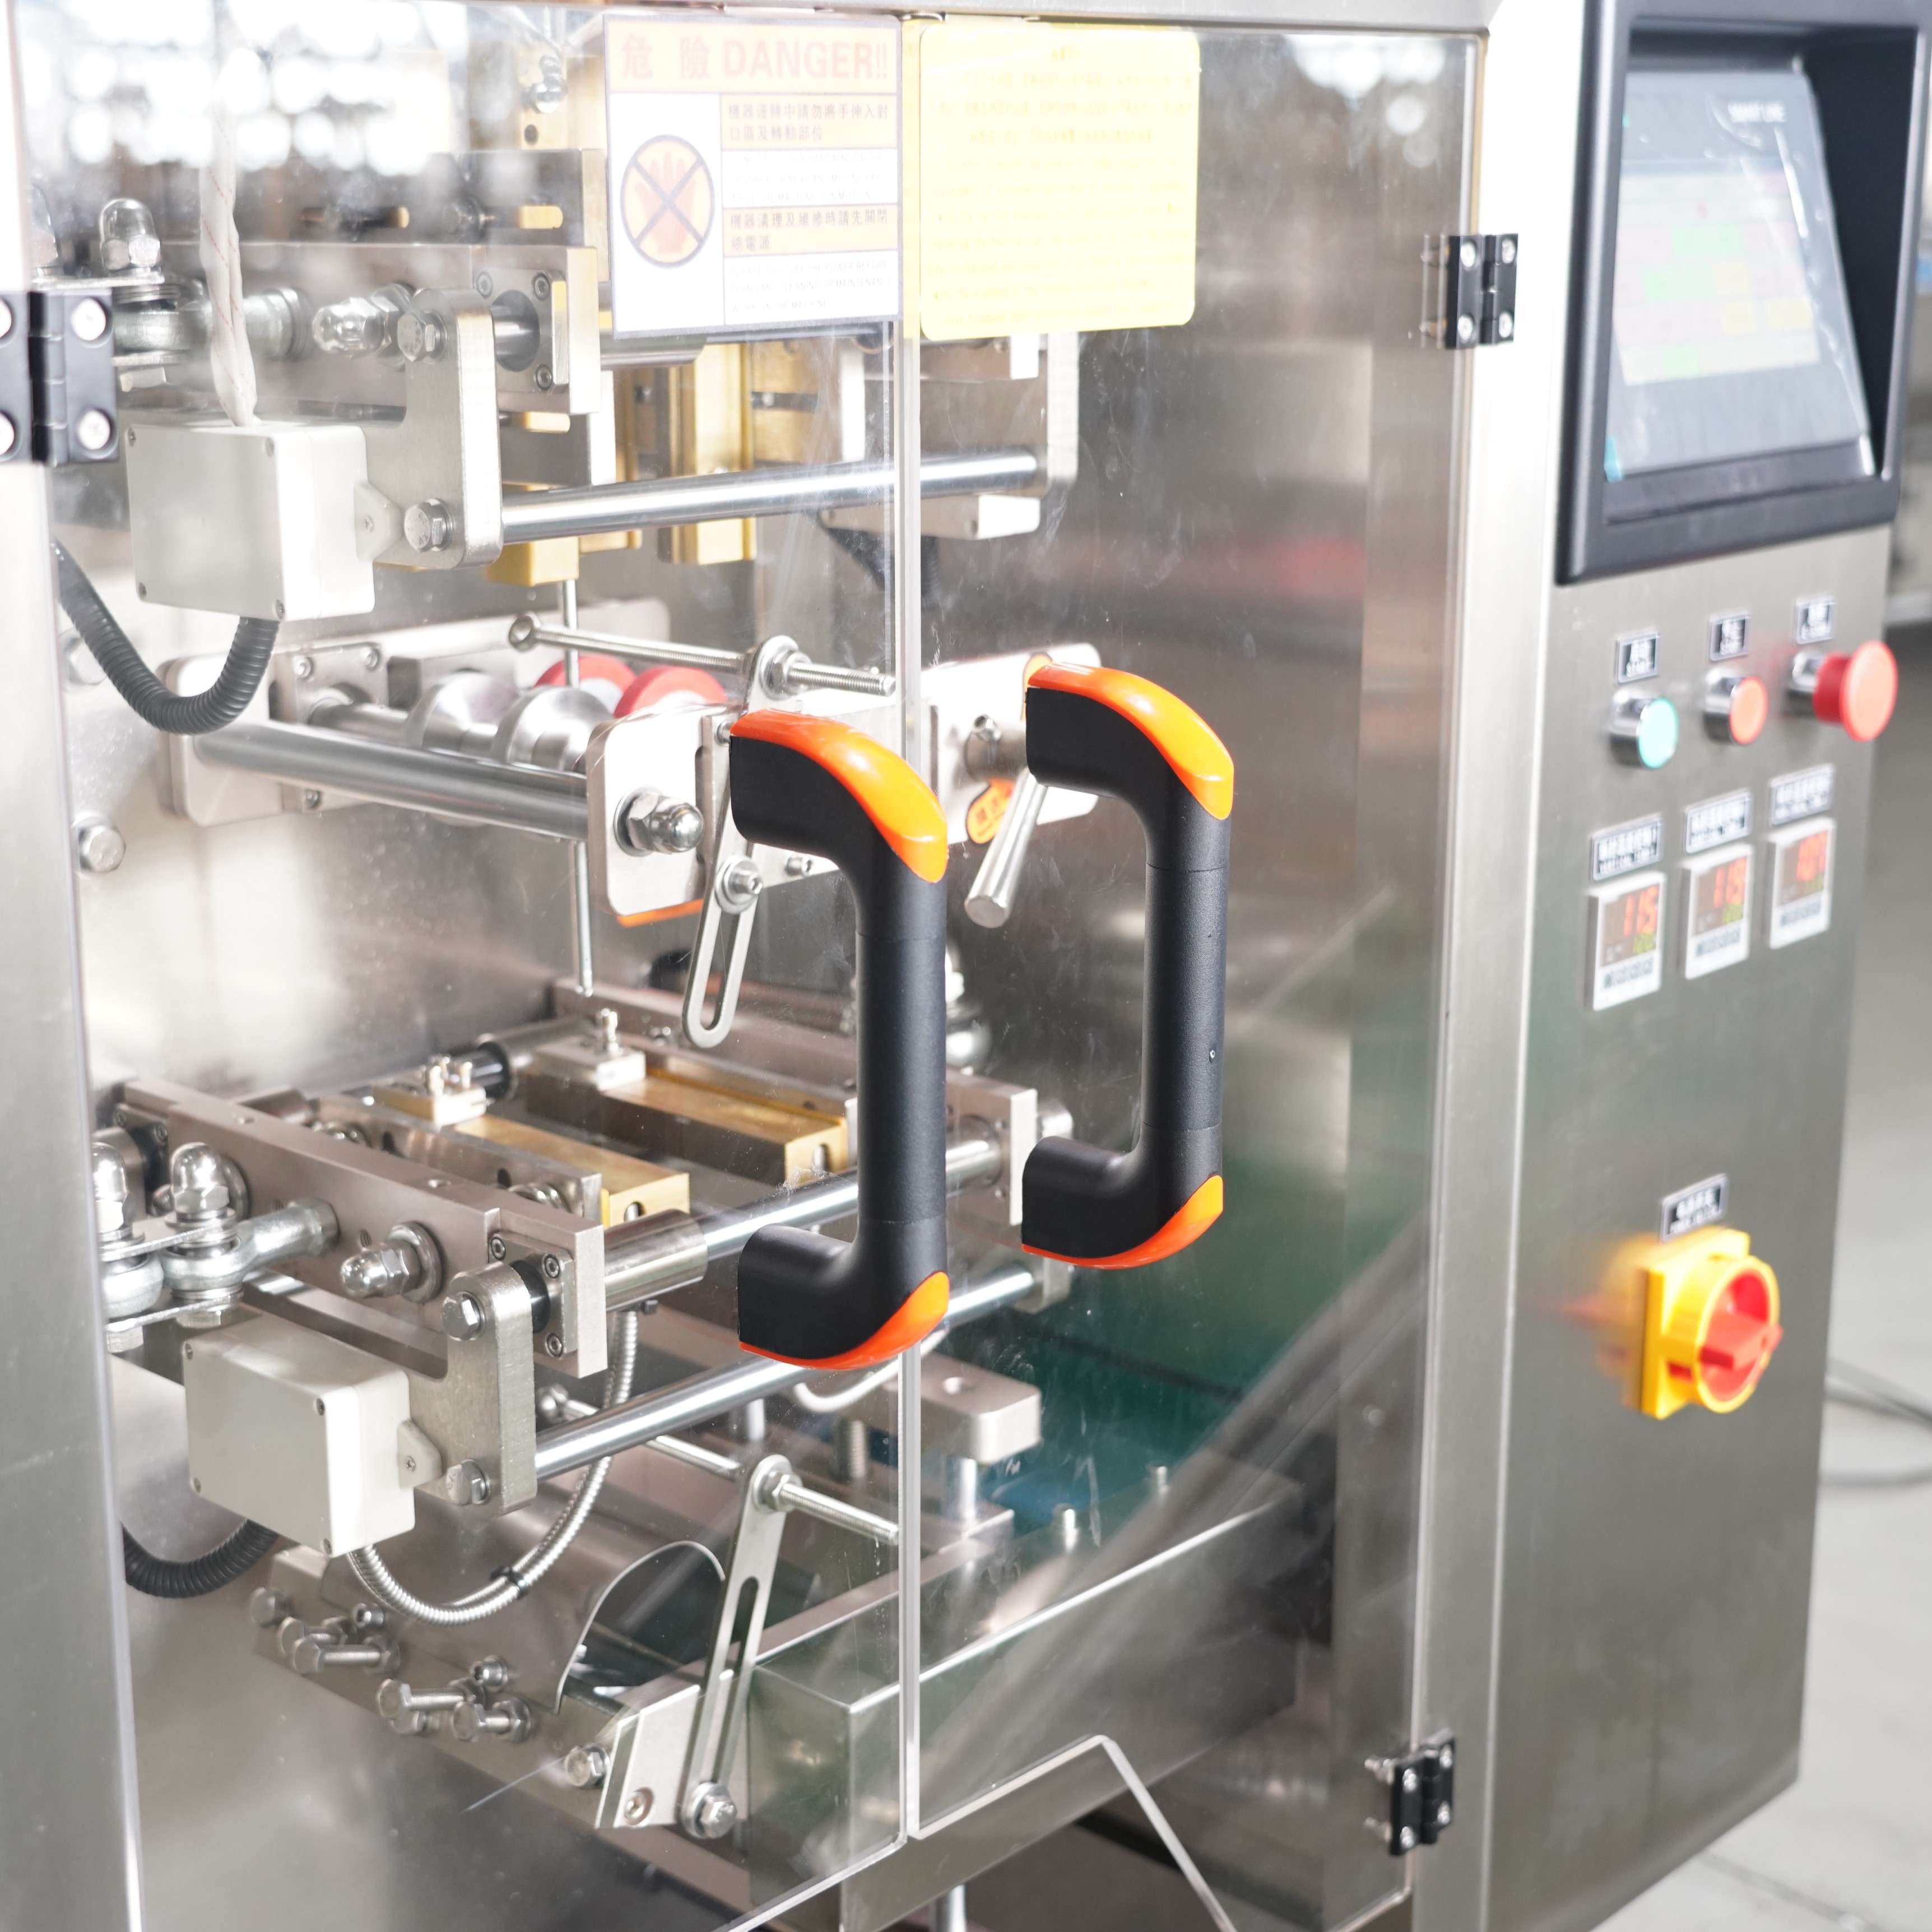
Κάθε μηχάνημα κατακόρυφης συσκευασίας βασίζεται στην ακριβή θερμική σφράγιση για να δημιουργήσει ασφαλή, αεροστεγή συσκευασία που προστατεύει την ακεραιότητα του προϊόντος και διατηρεί την ελκυστικότητά του στα ράφια. Όταν η ποιότητα της σφράγισης επιδεινώνεται, η βασική αιτία είναι συνήθως μηχανική φθορά, θερμική αστάθεια, ασυμβατότητα υλικών ή εσφαλμένη βαθμονόμηση του μηχανήματος. Αυτός ο οδηγός σας καθοδηγεί μέσω συστηματικών τεχνικών αντιμετώπισης προβλημάτων, βοηθώντας σας να προσδιορίσετε εάν η αποτυχία σφράγισης της κατακόρυφης συσκευασίας σας οφείλεται σε βαθμονόμηση θερμοκρασίας, ρυθμίσεις πίεσης, μόλυνση ή φθορά εξαρτημάτων. Ακολουθώντας αυτά τα διαγνωστικά πρωτόκολλα, μπορείτε να αποκαταστήσετε την απόδοση σφράγισης και να προλάβετε μελλοντικά προβλήματα κατακόρυφης συσκευασίας που θα διαταράσσουν το πρόγραμμα παραγωγής σας.
Προσδιορισμός συνηθισμένων ελλειμμάτων σφράγισης κατακόρυφης συσκευασίας
Κατανόηση ορατών προτύπων αποτυχίας σφράγισης
Οι ελαττωματικές σφραγίδες σε μια κάθετη συσκευή συσκευασίας εμφανίζονται με προβλέψιμα οπτικά μοτίβα που καθοδηγούν τη διαδικασία αντιμετώπισης προβλημάτων. Οι ατελείς σφραγίδες που αφήνουν κενά κατά μήκος των άκρων της σακούλας υποδεικνύουν ανεπαρκή θερμότητα ή ανεπαρκή πίεση κατά τον κύκλο σφράγισης. Οι αδύναμες σφραγίδες που χωρίζονται με ελάχιστη τραβηχτή δύναμη υποδεικνύουν ότι τα θερμαινόμενα στοιχεία της κάθετης συσκευής συσκευασίας δεν φτάνουν στη βέλτιστη θερμοκρασία ή ότι ο χρόνος παραμονής είναι πολύ σύντομος. Οι καμένες ή μαυρισμένες γραμμές σφράγισης αποκαλύπτουν υπερβολική έκθεση σε θερμότητα, η οποία εξασθενεί την ακεραιότητα του φιλμ και δημιουργεί ευθραυστότητα που οδηγεί σε αποτυχία σφράγισης. Η ανομοιόμορφη σφράγιση κατά μήκος του πλάτους της σακούλας υποδεικνύει συχνά μη ευθυγράμμιση των γνάθων της κάθετης συσκευής συσκευασίας ή μόλυνση των επιφανειών σφράγισης, πράγμα που εμποδίζει την ομοιόμορφη επαφή.
Αξιολόγηση της Επίδρασης Πίεσης και Θερμοκρασίας
Η ποιότητα της σφράγισης του κατακόρυφου σακουλοποιητή εξαρτάται κρίσιμα από τη συντονισμένη ρύθμιση δύο μεταβλητών: της θερμοκρασίας θέρμανσης και της εφαρμοζόμενης πίεσης. Εάν ο κατακόρυφος σακουλοποιητής σας παρουσιάζει αδύναμες σφραγίδες, αλλά τα στοιχεία θέρμανσης φαίνονται λειτουργικά, η πίεση ενδέχεται να είναι ανεπαρκής για να επιβάλει τη μοριακή σύνδεση των στρωμάτων του φιλμ. Αντιθέτως, εάν ο κατακόρυφος σακουλοποιητής παράγει καμένες άκρες ή λεπτές, εύθραυστες σφραγίδες, η υπερβολική θερμοκρασία καταστρέφει το ίδιο το υλικό του φιλμ. Πολλοί χειριστές παραβλέπουν το γεγονός ότι η θερμική απόδοση ενός κατακόρυφου σακουλοποιητή μεταβάλλεται με την αμφιέντροπη θερμοκρασία του χώρου και την υγρασία του εισερχόμενου υλικού. Οι ψυχρές συνθήκες παραγωγής απαιτούν υψηλότερη ισχύ θέρμανσης για αντιστάθμιση, ενώ οι υγρές συνθήκες ενδέχεται να απαιτούν προσαρμογές της πίεσης για να αποτραπεί η παρεμπόδιση της δημιουργίας της σφραγίδας από την υγρασία.
Βήματα Διάγνωσης για την Αντιμετώπιση Προβλημάτων Σφραγίδας Κατακόρυφου Σακουλοποιητή
Επαλήθευση και Βαθμονόμηση Θερμοκρασίας
Ξεκινήστε τη διάγνωση ενός προβλήματος σφράγισης σε κάθετο μηχάνημα σακουλών επαληθεύοντας την πραγματική θερμοκρασία του στοιχείου θέρμανσης σε σύγκριση με τις ρυθμίσεις εμφάνισης της μηχανής. Πολλοί χειριστές κάθετων μηχανημάτων σακουλών υποθέτουν ότι η ένδειξη θερμοκρασίας στον πίνακα ελέγχου είναι ακριβής, αλλά τα στοιχεία θέρμανσης εξασθενούν με τον καιρό και η απόκλιση βαθμονόμησης είναι συνηθισμένη. Χρησιμοποιήστε θερμόμετρο υπέρυθρων για να μετρήσετε την πραγματική θερμοκρασία των γνάθων σε πολλαπλά σημεία κατά μήκος του πλάτους σφράγισης. Εάν το κάθετο μηχάνημα σακουλών σας εμφανίζει σημαντική διακύμανση θερμοκρασίας (πάνω από 10–15 βαθμούς Κελσίου) σε όλη την περιοχή σφράγισης, είναι πιθανό να απαιτείται αντικατάσταση ή επαναρύθμιση του στοιχείου θέρμανσης. Καταγράψτε αυτές τις μετρήσεις πριν και μετά από οποιεσδήποτε ρυθμίσεις για να επιβεβαιώσετε ότι η διόρθωση της θερμοκρασίας του κάθετου μηχανήματος σακουλών σας επιλύει το ελάττωμα σφράγισης.
Επιθεώρηση και δοκιμή του συστήματος πίεσης
Η ασυνέπεια στην πίεση είναι μία από τις κύριες αιτίες της εναλλασσόμενης αποτυχίας της σφράγισης σε κάθετους σακούλες, γεγονός που δυσχεραίνει τη διάγνωση προβλημάτων. Ελέγξτε τα μανόμετρα πνευματικής ή υδραυλικής πίεσης στον κάθετο σακουλοποιητή σας για να επιβεβαιώσετε ότι το σύστημα διατηρεί τα καθορισμένα επίπεδα bar ή PSI καθ’ όλη τη διάρκεια του κύκλου σφράγισης. Διαρροές αέρα στις πνευματικές γραμμές, φθαρμένα σφραγίσματα στους ενεργοποιητές πίεσης ή υποβαθμισμένοι ρυθμιστές πίεσης προκαλούν απώλεια πίεσης, η οποία επηρεάζει αρνητικά την ποιότητα της σφράγισης. Λειτουργήστε τον κάθετο σακουλοποιητή σας για 10 διαδοχικούς κύκλους σφράγισης παρακολουθώντας ταυτόχρονα τις ενδείξεις πίεσης· κάθε διακύμανση υποδηλώνει βλάβη του συστήματος που απαιτεί άμεση παρέμβαση. Εάν το σύστημα πίεσης του κάθετου σακουλοποιητή λειτουργεί σωστά, προχωρήστε στην αξιολόγηση της στοίχισης των σφιγκτήρων σφράγισης και της κατάστασης της επιφάνειάς τους.
Συμβατότητα Υλικών και Περιβαλλοντικά Παράγοντες
Αξιολόγηση Υλικού Φιλμ και Συμβατότητα
Μια αποτυχία σφράγισης κάθετου συσκευάσματος προέρχεται μερικές φορές όχι από τη μηχανή, αλλά από ασυμβατό ή υποβαθμισμένο φιλμ συσκευασίας. Διαφορετικά υλικά φιλμ απαιτούν διαφορετικές θερμοκρασίες σφράγισης· εάν οι ρυθμίσεις του κάθετου συσκευάσματος είχαν ρυθμιστεί για ένα συγκεκριμένο τύπο φιλμ και αλλάξετε υλικό χωρίς να προσαρμόσετε τις ρυθμίσεις, η αποτυχία σφράγισης επακολουθεί αμέσως. Τα φιλμ πολυαιθυλενίου (PE) σφραγίζονται σε χαμηλότερες θερμοκρασίες από τα φιλμ πολυπροπυλενίου (PP) ή τις λαμιναρισμένες δομές, και ένα κάθετο συσκεύασμα που έχει ρυθμιστεί για μία κατηγορία φιλμ θα αποτύχει με μία άλλη. Ελέγξτε το εισερχόμενο φιλμ για ευθραυστότητα, φθορά λόγω ηλικίας ή απορρόφηση υγρασίας, η οποία επηρεάζει την ικανότητα σφράγισης. Παλιό ή κακώς αποθηκευμένο φιλμ γίνεται λιγότερο ανταποκριτικό σε θερμότητα και πίεση, ακόμα και όταν οι ρυθμίσεις του κάθετου συσκευάσματος είναι σωστές. Επαληθεύστε πάντα ότι οι προδιαγραφές και οι θερμικές ιδιότητες του φιλμ αντιστοιχούν στις παραμέτρους της μηχανής κάθετου συσκευάσματος πριν από την επεξεργασία.
Διαχείριση Υγρασίας και Θερμοκρασίας του Περιβάλλοντος
Οι περιβαλλοντικές συνθήκες επηρεάζουν σημαντικά την απόδοση της σφράγισης στους κατακόρυφους σακοκλείστες, ωστόσο αυτός ο παράγοντας συχνά παραβλέπεται κατά τη διάγνωση προβλημάτων. Υγρασία πάνω από 65 % σχετική υγρασία μπορεί να προκαλέσει την απορρόφηση υγρασίας από τις επιφάνειες του φιλμ, εμποδίζοντας τη σωστή μοριακή σύνδεση κατά τη σφράγιση. Ψυχρά περιβάλλοντα παραγωγής κάτω των 15 βαθμών Κελσίου μειώνουν τη θερμική απόδοση, αναγκάζοντας τον κατακόρυφο σακοκλείστη σας να καταβάλλει μεγαλύτερη προσπάθεια για να επιτύχει επαρκείς θερμοκρασίες σφράγισης. Αντιθέτως, υπερβολικά ζεστά περιβάλλοντα μπορεί να προκαλέσουν τα θερμαινόμενα στοιχεία του κατακόρυφου σακοκλείστη να υπερβούν τις στόχο-θερμοκρασίες, παράγοντας καμένες σφραγίδες. Σταθεροποιήστε τη θερμοκρασία και την υγρασία του χώρου σας εντός των κατασκευαστικών συνιστώμενων ορίων, συνήθως 18–25 βαθμούς Κελσίου και 40–60 % σχετική υγρασία. Όταν οι περιβαλλοντικές συνθήκες δεν μπορούν να ελεγχθούν, προσαρμόστε ανάλογα τις παραμέτρους σφράγισης του κατακόρυφου σακοκλείστη σας.
Προληπτική συντήρηση και μακροπρόθεσμη αξιοπιστία
Κανονικά προγράμματα επιθεώρησης για συστήματα κατακόρυφων σακοκλειστών
Η θέσπιση συστηματικών διαδικασιών συντήρησης προλαμβάνει πολλές αποτυχίες σφράγισης των κατακόρυφων σακουλών προτού διαταράξουν την παραγωγή. Προγραμματίστε μηνιαίες επιθεωρήσεις των στοιχείων θέρμανσης, των συστημάτων πίεσης και της στοίχισης των σφιγκτήρων σφράγισης ως μέρος του προληπτικού σχεδίου συντήρησής σας. Καταγράψτε όλες τις μετρήσεις και τις ρυθμίσεις σε ημερολόγιο συντήρησης που συνδέεται με τον σειριακό αριθμό και τις προδιαγραφές μοντέλου της κατακόρυφης σακουλοποιητικής μηχανής σας. Αντικαταστήστε προληπτικά τα στοιχεία θέρμανσης όταν εμφανίζουν σημάδια γήρανσης, αντί να περιμένετε την πλήρη αποτυχία και την έκτακτη διακοπή λειτουργίας. Πολλοί έμπειροι χειριστές διοργανώνουν τριμηνιαίες συνεδρίες ενδελεχούς καθαρισμού για τον εξοπλισμό της κατακόρυφης σακουλοποιητικής μηχανής τους, αφαιρώντας τη συσσωρευμένη υπόλειμμα φιλμ και τους ρύπους που εξασθενούν σταδιακά την ποιότητα της σφράγισης. Αυτή η προληπτική προσέγγιση στη συντήρηση της κατακόρυφης σακουλοποιητικής μηχανής σας μειώνει τις απρόσμενες αποτυχίες και επεκτείνει σημαντικά τη διάρκεια ζωής του εξοπλισμού.
Αντικατάσταση Εξαρτημάτων και Διαδρομές Βελτίωσης
Όταν η διάγνωση προβλημάτων αναδεικνύει φθαρμένα εξαρτήματα, η εγκαίρως πραγματοποιούμενη αντικατάστασή τους αποτρέπει την επανεμφάνιση προβλημάτων στη σφράγιση των κατακόρυφων σακουλών. Η εξασθένιση του στοιχείου θέρμανσης είναι προβλέψιμη με βάση τις ώρες λειτουργίας· η αντικατάσταση των στοιχείων πριν από την αποτυχία τους διασφαλίζει συνεπή ποιότητα σφράγισης. Τα κιτ αντικατάστασης των γνάθων σφράγισης είναι συνήθως διαθέσιμα και απλά στην εγκατάσταση στα περισσότερα μοντέλα κατακόρυφων σακουλών. Τα εξαρτήματα του συστήματος πίεσης, συμπεριλαμβανομένων των ενεργοποιητών, των ρυθμιστών και των πνευματικών σφραγίδων, έχουν καθορισμένη διάρκεια ζωής και πρέπει να αντικαθίστανται σύμφωνα με τις οδηγίες του κατασκευαστή. Οι νεότερες τεχνολογίες θέρμανσης και τα συστήματα πίεσης προσφέρουν βελτιωμένη ακρίβεια σε σύγκριση με τα παλαιότερα μοντέλα κατακόρυφων σακουλών, επομένως η αναβάθμιση εξαρτημάτων μπορεί να ενισχύσει την αξιοπιστία της σφράγισης πέραν των αρχικών προδιαγραφών. Ανατρέξτε στην τεχνική τεκμηρίωση της κατακόρυφης σακούλας ή στην υποστήριξη του κατασκευαστή για να προσδιορίσετε ποια εξαρτήματα απαιτούν προληπτική αντικατάσταση, με βάση τις ώρες λειτουργίας και τον όγκο παραγωγής του εξοπλισμού σας.
Συχνές Ερωτήσεις
Τι προκαλεί ασθενείς σφραγίσεις σε μηχάνημα κατακόρυφης σακούλας;
Οι αδύναμες σφραγίδες προκύπτουν συνήθως από ανεπαρκή θερμοκρασία θέρμανσης, ανεπαρκή πίεση, μολυσμένες γνάθους σφράγισης ή μη ευθυγραμμισμένες επιφάνειες γνάθων στον κατακόρυφο εξοπλισμό σας για τη συσκευασία σε σακούλες. Αρχίστε επαληθεύοντας την πραγματική θερμοκρασία του στοιχείου θέρμανσης με θερμόμετρο υπέρυθρων αντί να βασίζεστε αποκλειστικά στην οθόνη του πίνακα ελέγχου. Ελέγξτε τα μανόμετρα πνευματικής ή υδραυλικής πίεσης για να επιβεβαιώσετε τη σταθερότητα της πίεσης καθ’ όλη τη διάρκεια του κύκλου σφράγισης. Εάν οι μετρήσεις πίεσης και θερμοκρασίας είναι φυσιολογικές, εξετάστε και καθαρίστε τις γνάθους σφράγισης, και στη συνέχεια επαληθεύστε την ευθυγράμμισή τους χρησιμοποιώντας ένα ευθύγραμμο όργανο. Εάν όλοι αυτοί οι έλεγχοι δώσουν ικανοποιητικά αποτελέσματα, ίσως χρειαστεί να αντικατασταθεί το στοιχείο θέρμανσης του κατακόρυφου εξοπλισμού σας λόγω θερμικής αποδόμησης με την πάροδο του χρόνου.
Πόσο συχνά πρέπει να καθαρίζω και να συντηρώ τις γνάθους σφράγισης του κατακόρυφου εξοπλισμού για τη συσκευασία σε σακούλες;
Καθαρίζετε τις σφιγκτήρες σφράγισης της κατακόρυφης συσκευής σακουλώματος μηνιαίως κατά τους κανονικούς χρόνους παραγωγής, ή εβδομαδιαίως εάν επεξεργάζεστε κολλώδη ή μολυσματικά υλικά που αφήνουν υπολείμματα. Η συσσώρευση μολύνσεων στις επιφάνειες των σφιγκτήρων της κατακόρυφης συσκευής σακουλώματος αποτελεί κύρια αιτία αποτυχίας της σφράγισης, η οποία επιδεινώνεται με κάθε παραγωγικό κύκλο. Χρησιμοποιείτε μαλακές βούρτσες και διαλύτες κατάλληλους για το υλικό των σφιγκτήρων σας, αποφεύγοντας αποξεστικά εργαλεία που μπορούν να γρατσουνιάσουν τις επιφάνειες σφράγισης. Εκτελέστε έναν πλήρη έλεγχο στοίχισης των σφιγκτήρων κατά τη διάρκεια κάθε κύκλου καθαρισμού για να εντοπίσετε εγκαίρως προβλήματα στη στοίχιση. Εφαρμόστε ένα πρόγραμμα προληπτικής συντήρησης που να συνδέεται με τον όγκο παραγωγής της κατακόρυφης συσκευής σακουλώματος· οι εγκαταστάσεις υψηλής παραγωγικότητας ενδέχεται να απαιτούν συχνότερη συντήρηση των σφιγκτήρων από τις γραμμές συσκευασίας με χαμηλότερο όγκο.
Μπορούν οι αλλαγές του υλικού της μεμβράνης να προκαλέσουν προβλήματα σφράγισης στην κατακόρυφη συσκευή σακουλώματος;
Ναι, η αλλαγή των υλικών φιλμ χωρίς προσαρμογή των ρυθμίσεων της κατακόρυφης συσκευής συσκευασίας είναι μια συνηθισμένη αιτία αποτυχίας σφράγισης με την οποία πολλοί χειριστές συναντώνται απρόσμενα. Διαφορετικοί τύποι φιλμ — πολυαιθυλένιο, πολυπροπυλένιο, στρωματοποιημένες δομές — απαιτούν διαφορετικές θερμοκρασίες σφράγισης και προφίλ πίεσης για να επιτευχθούν αξιόπιστες σφραγίδες. Όταν αλλάζετε το εισερχόμενο υλικό φιλμ της κατακόρυφης συσκευής συσκευασίας, συμβουλευτείτε το φύλλο τεχνικών προδιαγραφών του προμηθευτή φιλμ για να προσδιορίσετε τις σωστές παραμέτρους σφράγισης. Δοκιμάστε το νέο φιλμ στην κατακόρυφη συσκευή συσκευασίας με μικρά δείγματα, παρακολουθώντας την ποιότητα της σφράγισης, προτού προχωρήσετε σε πλήρεις παραγωγικές διαδικασίες. Ορισμένοι χειριστές κατακόρυφων συσκευών συσκευασίας διατηρούν προκαθορισμένα προφίλ θερμοκρασίας και πίεσης για διαφορετικά υλικά φιλμ, επιτρέποντας γρήγορη αλλαγή χωρίς εικασίες.

 EN








