 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/02

Sinetöintiviat a:ssa pystysuuntainen pussitin edustavat yhtä suurimmista turhauttavista toiminnallisista haasteista nykyaikaisissa pakkaustehdaslaitoksissa. Kun pystysuuntainen pussikone kohtaa sinetöintiongelmia, tuotanto pysähtyy, tuotteen saastuminen voi tapahtua ja tulojen menetykset kertyvät nopeasti. Pystysuuntaisen pussikoneen sinetöintiongelmien vianetsintätaidot ovat välttämättömiä huoltotiimeille, käyttäjille ja tuotantopäälliköille, jotka luottavat jatkuvan pakkaustoiminnan varaan. Kyky diagnosoida ja ratkaista pystysuuntaisen pussikoneen sinetöintiviat nopeasti muuttaa pysäytykset vähäiseksi häiriöksi ja pitää pakkauslinjan tehokkaasti käynnissä.
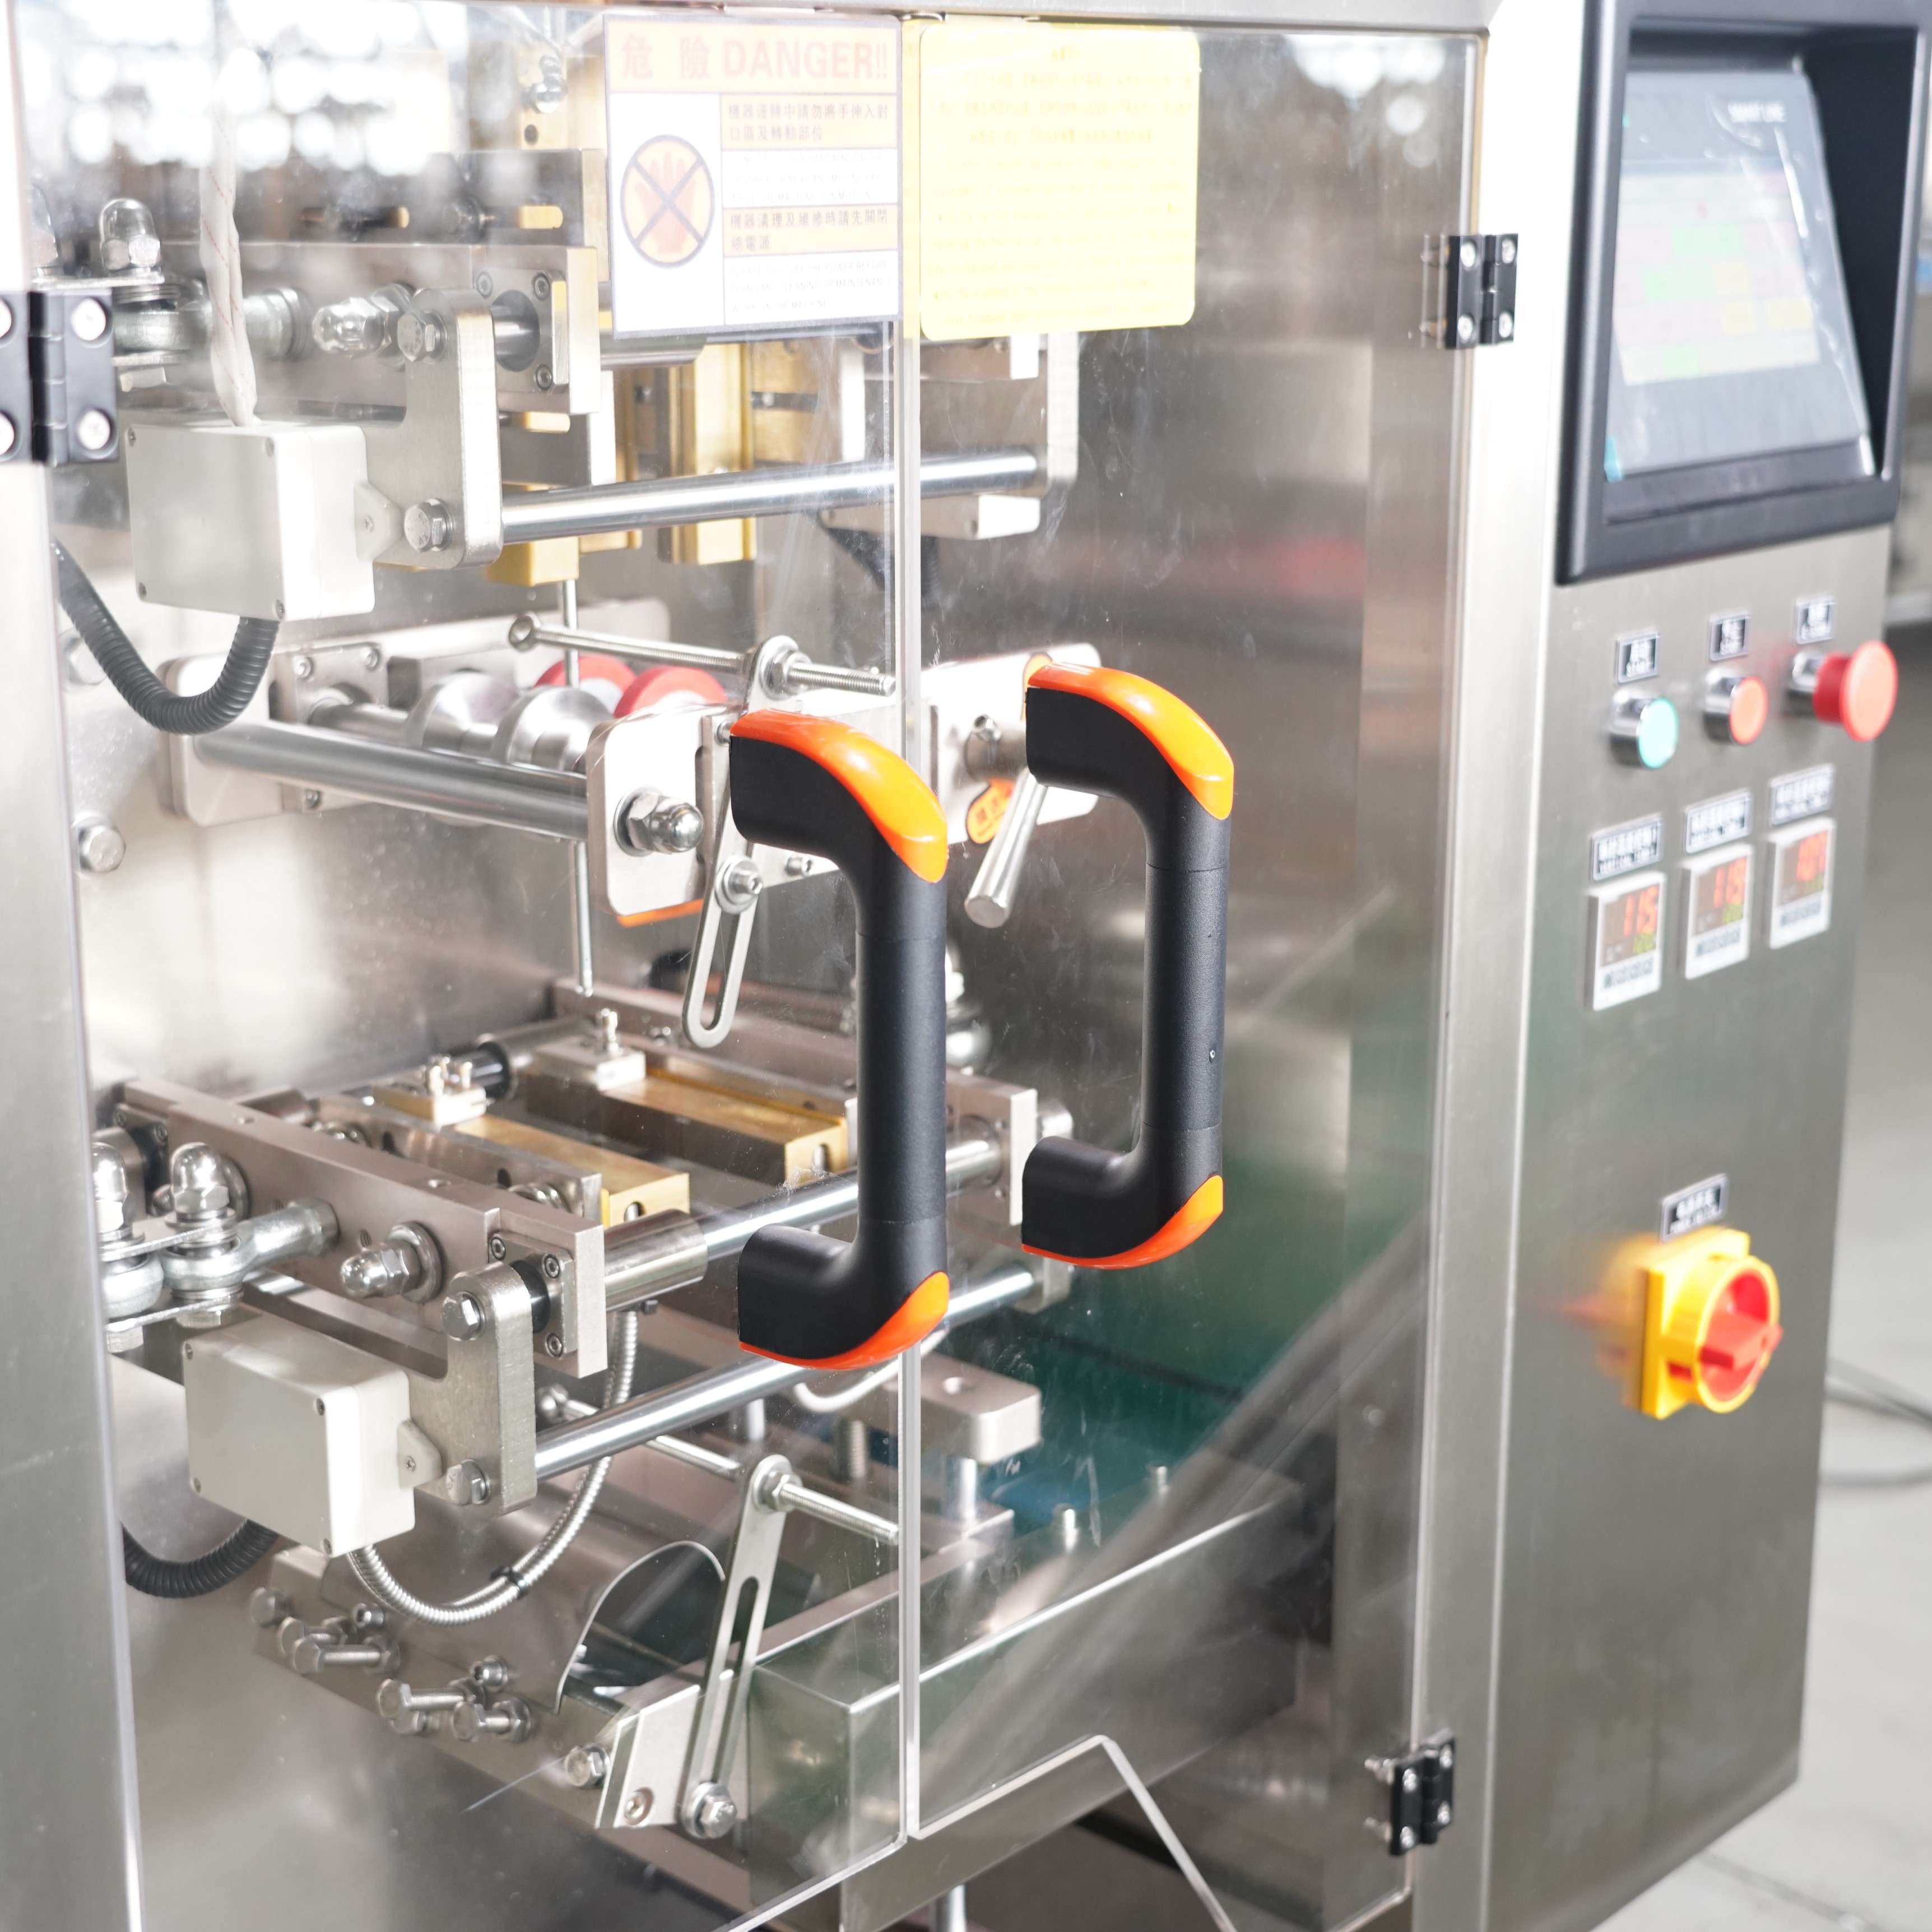
Jokainen pystysuuntainen pussittajakone vaatii tarkkaa lämpötiivistystä turvallisten, ilmatiukkujen pakkausten luomiseen, jotta tuotteen laatu säilyy ja kauppaan sopiva ulkoasu säilyy. Kun tiivistyksen laatu heikkenee, sen yleisin syy on yleensä mekaaninen kulumisilmiö, lämpötilan epätasaisuus, materiaalin epäyhteensopivuus tai koneen virheellinen kalibrointi. Tässä opaskirjassa käydään läpi systemaattisia vianetsintämenetelmiä, joiden avulla voit tunnistaa, johtuuko pystysuuntaisen pussittajakoneesi tiivistyksen epäonnistuminen lämpötilan kalibroinnista, paine-asetuksista, saastumisesta vai komponenttien kulumisesta. Noudattamalla näitä diagnostiikkaprotokollia voit palauttaa tiivistystehon ja estää tulevia pystysuuntaisen pussittajakoneen ongelmia, jotka voisivat häiritä tuotantoa.
Tiukkumisvirheet pystysuorassa pussikoneessa ilmenevät ennakoitavissa olevina visuaalisina kuvioina, jotka ohjaavat vianetsintää. Epätäydelliset tiukkumiset, joissa pussin reunoille jää aukkoja, viittaavat riittämättömään lämpöön tai liian heikkoan paineen käyttöön tiukkumisvaiheen aikana. Heikot tiukkumiset, jotka aukeavat pienellä vetovoimalla, viittaavat siihen, että pystysuoran pussikoneen lämmityselementit eivät saavuta optimaalista lämpötilaa tai että lämpötilan vaikutusaika on liian lyhyt. Palaneet tai hiiltyneet tiukkumisviivat osoittavat liiallista lämpöä, mikä heikentää kalvon kestävyyttä ja aiheuttaa haurautta, joka johtaa tiukkumisvirheisiin. Epätasainen tiukkuminen pussin leveyden suunnassa viittaa usein virheellisesti asennettuihin pystysuoran pussikoneen leuanosien sijaintiin tai likaantuneisiin tiukkumispintoihin, jotka estävät yhtenäistä kosketusta.
Pystysuuntaisen pussikoneen tiivistyksen laatu riippuu ratkaisevasti kahden muuttujan koordinaatiosta: lämmityslämpötilasta ja kohdistetusta paineesta. Jos pystysuuntainen pussikone tuottaa heikkoja tiukkuuksia, mutta lämmityselementit näyttävät toimivan normaalisti, paine saattaa olla liian alhainen, jotta kalvojen kerrokset saadaan muodostumaan molekulaarisesti kiinni toisiinsa. Toisaalta, jos pystysuuntainen pussikone tuottaa palaneita reunoja tai ohuita, hauraita tiukkuuksia, liiallinen lämpötila heikentää itse kalvomateriaalia. Monet käyttäjät unohtavat, että pystysuuntaisen pussikoneen lämpösuorituskyky vaihtelee ympäröivän huoneen lämpötilan ja tulevan materiaalin kosteuden mukaan. Kylmässä tuotantoympäristössä tarvitaan korkeampaa lämmitystehoa kompensoimaan lämpötilaa, kun taas kosteissa olosuhteissa saattaa olla tarpeen säätää painetta estääkseen kosteuden häiritsemästä tiukkuuden muodostumista.
Aloita pystysuoran pussikoneen tiivistystason ongelman selvittäminen tarkistamalla todellinen lämmityselementin lämpötila koneen näyttöasetusten vastaan. Monet pystysuoran pussikoneen käyttäjät olettavat, että ohjauspaneelin lämpötilan lukema on tarkka, mutta lämmityselementit heikkenevät ajan myötä ja kalibrointipoikkeama on yleistä. Mittaa todellinen leuan lämpötila infrapunalämpömittarilla useissa kohdissa tiivistysleveyden yli. Jos pystysuorassa pussikoneessasi on merkittävää lämpötilavaihtelua (yli 10–15 astetta Celsius) tiivistysalueella, lämmityselementin vaihto tai uudelleenalustus on todennäköisesti tarpeen. Kirjaa nämä mittaukset ennen ja jälkeen kaikki säädöt varmistaaksesi, että pystysuoran pussikoneen lämpötilakorjaus ratkaisee tiivistysvirheen.
Paineen epäjohdonmukaisuus on yleisin syy välittömiin pystysuorien pussikoneiden tiivistysten epäonnistumiseen, mikä vaikeuttaa vianetsintää. Tarkista pystysuoran pussikoneesi pneumatiikka- tai hydrauliikkapainemittarit varmistaaksesi, että järjestelmä säilyttää määritellyt baari- tai PSI-tasot koko tiivistyskierroksen ajan. Ilmavuodot pneumatiikkalinjoissa, kuluneet tiivisteet painetoimilaitteissa tai heikentyneet painesäätimet aiheuttavat painehäviötä, joka heikentää tiivistyksen laatua. Käytä pystysuoraa pussikonetta 10 peräkkäistä tiivistyskierrosta seuraten paineita; mikään vaihtelu ei ole sallittu ja viittaa järjestelmävikaan, joka vaatii välitöntä huomiota. Jos pystysuoran pussikoneesi painejärjestelmä toimii oikein, siirry tiivistyspuristimen sijoittelun ja pinnan kunnon arviointiin.
Pystysuoran pussikoneen tiivistämisvirhe johtuu joskus ei itse koneesta vaan yhteensopimattomasta tai heikentynestä pakkauskalvosta. Erilaiset kalvomateriaalit vaativat eri tiivistystämperatureita; jos pystysuoran pussikoneen asetukset on kalibroitu yhdelle kalvotyypille ja vaihdat materiaalia ilman säätöä, tiivistämisvirhe seuraa välittömästi. Polyeteeni- (PE-) kalvot tiivistyvät alemmilla lämpötiloilla kuin polypropyleeni- (PP-) tai laminoidut rakenteet, ja pystysuora pussikone, joka on kalibroitu yhdelle kalvoluokalle, ei toimi toisella kalvolla. Tarkista saapuva kalvo haurauden, ikääntymisen tai kosteuden absorboitumisen varalta, sillä nämä tekijät heikentävät tiivistettävyyttä. Vanha tai väärin varastoitua kalvoa ei voida tiivistää tehokkaasti lämmöllä ja paineella, vaikka pystysuoran pussikoneen asetukset olisivatkin oikein. Varmista aina ennen käsittelyä, että kalvon tekniset tiedot ja lämmönkestävyys vastaavat pystysuoran pussikoneen koneparametreja.
Ympäristön olosuhteet vaikuttavat merkittävästi pystysuuntaisen pussituskoneen tiivistystehoon, mutta tätä tekijää ei usein oteta huomioon vianetsinnässä. Ilmankosteus yli 65 prosenttia suhteellista kosteutta voi aiheuttaa kalvojen pintojen kosteuden absorboitumisen, mikä estää molekulaarisen sidoksen muodostumisen tiivistyksen aikana. Kylmät tuotantoympäristöt alle 15 celsiusastetta vähentävät lämmöntuottoa, jolloin pystysuuntainen pussituskone joutuu työskentelemään kovemmin saavuttaakseen riittävän tiivistystämperaturen. Toisaalta liian kuuma ympäristö voi aiheuttaa pystysuuntaisen pussituskoneen lämmityselementtien ylikuumenemisen, mikä johtaa palaneisiin tiukistuksiin. Säädä tehdasympäristön lämpötila ja kosteus valmistajan suosittelemaan alueeseen, yleensä 18–25 celsiusastetta ja 40–60 prosenttia suhteellista kosteutta. Kun ympäristöolosuhteita ei voida säädellä, sovita pystysuuntaisen pussituskoneen tiivistysparametrit vastaavasti.
Järjestelmällisten huoltotoimintojen perustaminen estää monia pystysuuntaisen pussittimen tiivistysten vikoja ennen kuin ne häiritsevät tuotantoa. Suunnittele kuukausittaiset tarkastukset lämmityselementeistä, painejärjestelmistä ja tiivistyspuristinten kohdistuksesta osana ennakoivan huollon protokollaa. Kirjaa kaikki mittaukset ja säädöt huoltolokiin, joka on sidottu pystysuuntaisen pussittimen sarjanumeroon ja mallitietoihin. Vaihda lämmityselementit ennakoivasti, kun niissä ilmenee ikääntymisen merkkejä, eikä odota täydellistä vikaantumista ja hätähuoltotaukoa. Monet kokemukseen perustuvat käyttäjät järjestävät neljännesvuosittain syväpuhdistusistuntoja pystysuuntaiselle pussittimelleen poistaakseen kertyneen kalvojäämän ja epäpuhtauudet, jotka heikentävät tiivistyksen laatua ajan myötä. Tämä ennakoiva lähestymistapa pystysuuntaisen pussittimen huoltoon vähentää yllättäviä vikoja ja pidentää merkittävästi laitteiston käyttöikää.
Kun vianmäärityksessä havaitaan kuluneita komponentteja, niiden ajoissa tapahtuva vaihto estää toistuvia pystysuuntaisen pussikoneen tiivistysteknisten ongelmien syntymisen. Lämmityselementtien heikkeneminen on ennakoitavissa käyttötuntien perusteella; elementtien vaihto ennen vikaantumista varmistaa tasaisen tiivistyslaatutason. Tiivistysleuan vaihtopaketit ovat yleisesti saatavilla ja niiden asennus on suoraviivaista useimmissa pystysuuntaisen pussikoneen malleissa. Painejärjestelmän komponentit, kuten toimilaitteet, säätimet ja pneumatiikkan tiivistykset, ovat määriteltyjä käyttöikäisiä ja niiden vaihto tulee tehdä valmistajan ohjeiden mukaisesti. Uudemmat lämmitysteknologiat ja painejärjestelmät tarjoavat parannettua tarkkuutta vanhempiin pystysuuntaisen pussikoneen malleihin verrattuna, joten komponenttien päivitykset voivat parantaa tiivistyksen luotettavuutta alkuperäisiä spesifikaatioita paremmin. Tarkista pystysuuntaisen pussikoneesi käyttöohjeet tai ota yhteyttä valmistajan tukeen määrittääksesi, mitkä komponentit tulisi vaihtaa ennaltaehkäisevästi laitteesi käyttötuntien ja tuotantomäärän perusteella.
Heikot tiivistykset johtuvat yleensä riittämättömästä kuumennuslämpötilasta, riittämättömästä paineesta, likaantuneista tiivistysleukoista tai pystysuoran pussikoneen tiivistysleukojen epäsuorasta sijoituksesta. Aloita tarkistamalla todellinen kuumennuselementin lämpötila infrapunalämpömittarilla eikä pelkästään luottamalla ohjauspaneelin näyttöön. Tarkista ilman- tai hydraulipainemittarit varmistaaksesi paineen vakaus koko tiivistyskierroksen ajan. Jos paine- ja lämpötilalukemat ovat normaalit, tarkista ja puhdista tiivistysleukojen pinnat, ja tarkista leukojen suorasuuntaisuus suoralla viivaimella. Jos kaikki nämä tarkistukset menevät läpi, pystysuoran pussikoneen kuumennuselementti saattaa vaatia vaihtoa lämpöhäviön vuoksi ajan myötä.
Puhdista pystysuuntaisen pussikoneen sulkuhihnat kuukausittain normaalin tuotannon aikana tai viikoittain, jos käsittelet liimaavia tai saastuttavia materiaaleja, jotka jättävät jäämiä. Saastumisen kertyminen pystysuuntaisen pussikoneen hihnojen pinnalle on yksi tärkeimmistä syyistä tiivistyksen epäonnistumiseen, ja ongelma pahenee jokaisen tuotantokerran myötä. Käytä pehmeitä harjoja ja hihnojen materiaalille sopivia liuottimia, ja vältä karheita työkaluja, jotka naarmuuttavat tiivistyspintoja. Suorita täydellinen hihnojen asennontarkistus jokaisen puhdistuskerran yhteydessä, jotta mahdolliset asennoviat voidaan havaita varhain. Ottaa käyttöön ennaltaehkäisevän huollon kalenteri, joka on sidottu pystysuuntaisen pussikoneen tuotantomäärään; suuritehoisissa toiminnoissa voi olla tarpeen suorittaa hihnojen huoltoa useammin kuin pienemmän tuotantomäärän pakkauslinjoilla.
Kyllä, eri kalvoaineistojen vaihtaminen ilman pystysuuntaisen pussikoneen asetusten säätöä on yleinen tiivistyksen epäonnistumisen syy, johon monet käyttäjät törmäävät yllättäen. Eri kalvotyypit – polyeteeni, polypropyleeni, laminoidut rakenteet – vaativat erilaisia tiivistystämperatureita ja paineprofiileja luotettavien tiivistysten saavuttamiseksi. Kun vaihdat pystysuuntaisen pussikoneen käytettävää kalvoaineistoa, tarkista kalvon toimittajan tekninen tietolehti, jotta löydät oikeat tiivistysparametrit. Testaa uutta kalvoa pystysuuntaisella pussikoneellasi pienillä näyteerillä ja seuraa tiivistysten laatua ennen kuin siirryt täyteen tuotantoon. Joissakin pystysuuntaisissa pussikoneissa käyttäjät pitävät kirjaa eri kalvoaineistoille määritellyistä lämpötila- ja paineprofiileista, mikä mahdollistaa nopean vaihdon ilman arvaamista.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

