Los fallos de sellado en una embolsadora vertical representan uno de los desafíos operativos más frustrantes en las instalaciones modernas de empaque. Cuando una empacadora vertical experimenta problemas de sellado, la producción se detiene, aumenta el riesgo de contaminación del producto y las pérdidas de ingresos se acumulan rápidamente. Comprender cómo solucionar problemas de sellado en una empacadora vertical es fundamental para los equipos de mantenimiento, los operadores y los gerentes de producción que dependen de operaciones continuas de empaque. La capacidad de diagnosticar y resolver con rapidez los defectos de sellado en empacadoras verticales convierte el tiempo de inactividad en una interrupción mínima y mantiene su línea de empaque funcionando de forma eficiente.
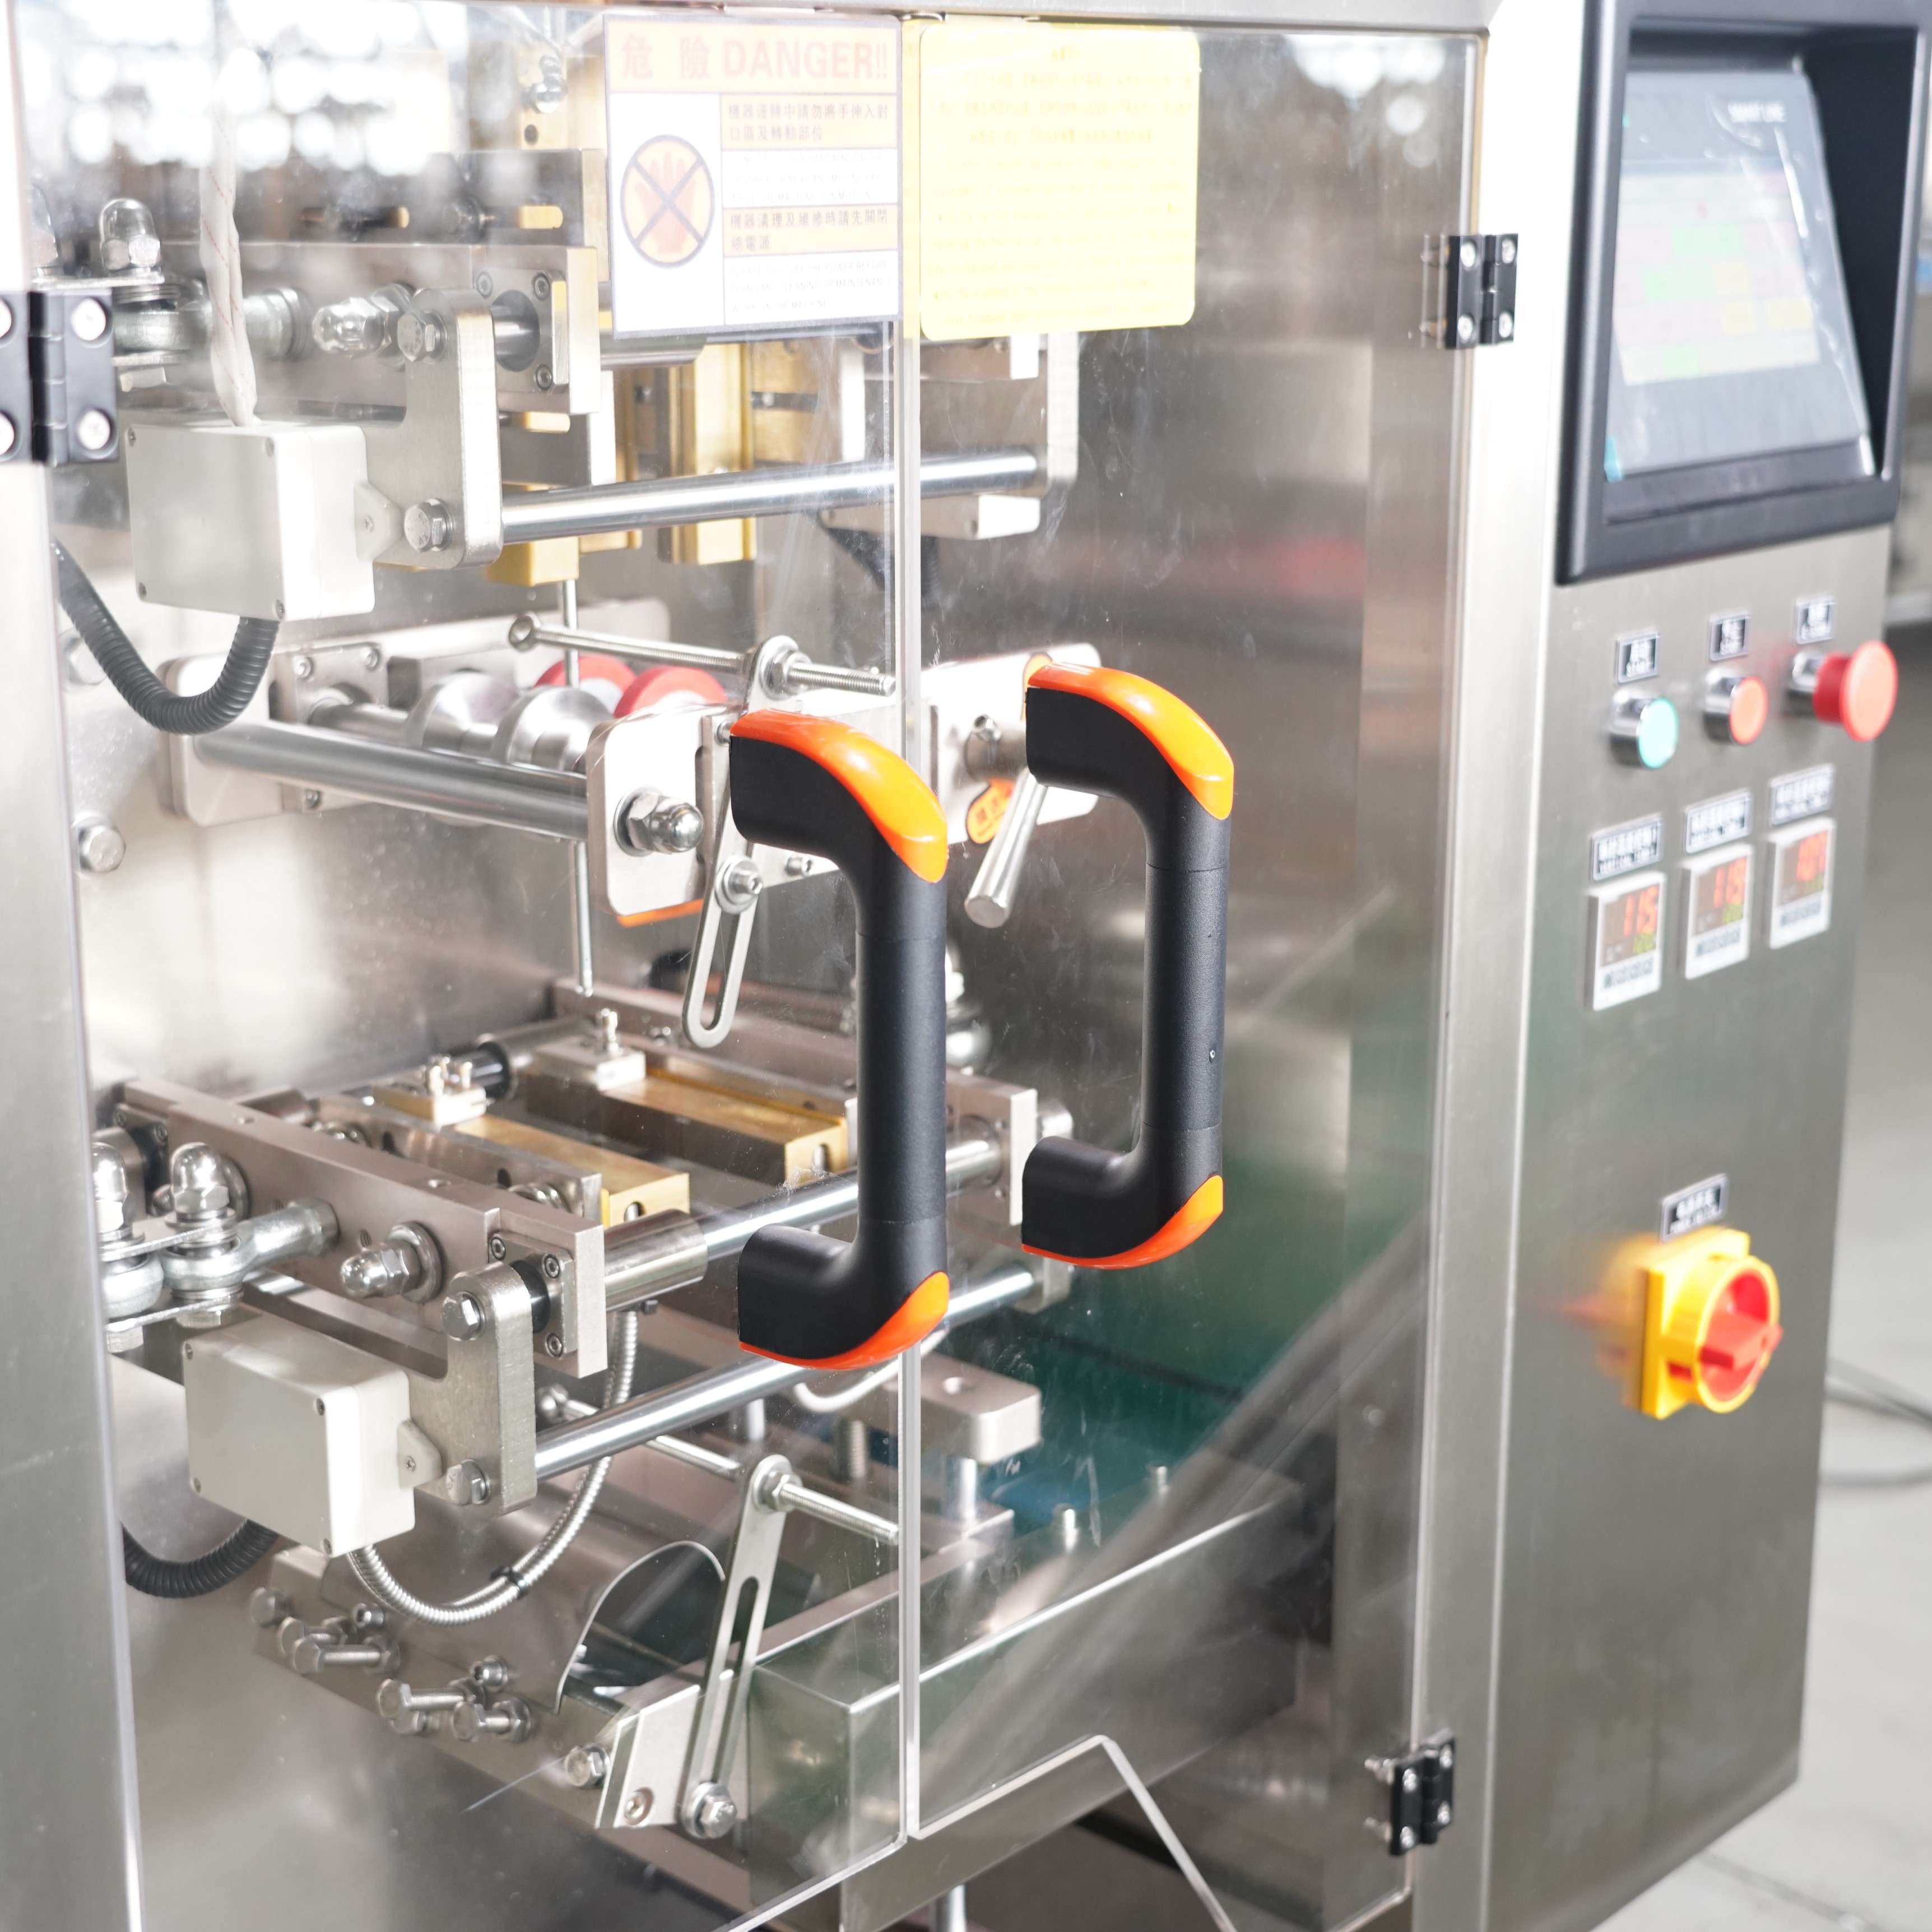
Cada máquina empacadora vertical depende de un sellado térmico de precisión para crear empaques seguros y herméticos que protejan la integridad del producto y mantengan su atractivo en el anaquel. Cuando la calidad del sello se deteriora, la causa principal suele ser desgaste mecánico, inconsistencia térmica, incompatibilidad de materiales o calibración inadecuada de la máquina. Esta guía le explica técnicas sistemáticas de solución de problemas, ayudándole a determinar si el fallo del sello en su empacadora vertical se debe a la calibración de temperatura, a los ajustes de presión, a contaminación o a la degradación de componentes. Al seguir estos protocolos de diagnóstico, podrá restablecer el rendimiento del sellado y prevenir futuros problemas con su empacadora vertical que interrumpan su programa de producción.
Identificación de defectos comunes en los sellos de empacadoras verticales
Comprensión de los patrones visibles de fallo del sello
Los defectos en los sellos de una envasadora vertical se manifiestan en patrones visuales predecibles que orientan su enfoque de resolución de problemas. Los sellos incompletos, que dejan huecos a lo largo de los bordes de la bolsa, indican calor insuficiente o presión inadecuada durante el ciclo de sellado. Los sellos débiles, que se separan con una tracción mínima, sugieren que los elementos calefactores de la envasadora vertical no alcanzan la temperatura óptima o que el tiempo de permanencia es demasiado breve. Las líneas de sello quemadas o chamuscadas revelan una exposición excesiva al calor, lo que degrada la integridad de la película y genera fragilidad que conduce al fallo del sello. El sellado irregular a lo ancho de la bolsa suele indicar unas mordazas de la envasadora vertical mal alineadas o superficies de sellado contaminadas, lo que impide un contacto uniforme.
Evaluación del impacto de la presión y la temperatura
La calidad del sellado de la envasadora vertical depende críticamente de la coordinación de dos variables: la temperatura de calentamiento y la presión aplicada. Si su envasadora vertical produce sellos débiles pero los elementos calefactores parecen funcionar correctamente, es posible que la presión sea insuficiente para forzar la unión molecular de las capas de la película. Por el contrario, si la envasadora vertical genera bordes quemados o sellos finos y frágiles, una temperatura excesiva está degradando directamente el material de la película. Muchos operadores pasan por alto que el rendimiento térmico de una envasadora vertical varía según la temperatura ambiente de la sala y la humedad del material entrante. Los entornos de producción fríos requieren mayor potencia de calentamiento para compensar, mientras que las condiciones húmedas pueden requerir ajustes de presión para evitar que la humedad interfiera con la formación del sello.
Pasos diagnósticos para la resolución de problemas de sellado en envasadoras verticales
Verificación y Calibración de Temperatura
Comience la resolución de problemas relacionada con el sellado en una empaquetadora vertical verificando la temperatura real del elemento calefactor frente a los ajustes mostrados en la pantalla de la máquina. Muchos operadores de empaquetadoras verticales suponen que la lectura de temperatura del panel de control es precisa, pero los elementos calefactores se degradan con el tiempo y la desviación de calibración es frecuente. Utilice un termómetro infrarrojo para medir la temperatura real de las mordazas en varios puntos a lo ancho de la zona de sellado. Si su empaquetadora vertical muestra una variación significativa de temperatura (más de 10–15 grados Celsius) a lo largo del área de sellado, probablemente sea necesario reemplazar o volver a alinear el elemento calefactor. Registre estas mediciones antes y después de cualquier ajuste para verificar que la corrección de temperatura de su empaquetadora vertical resuelve el defecto de sellado.
Inspección y ensayo del sistema de presión
La inconsistencia de la presión es una causa principal de fallos intermitentes en el sellado de las envasadoras verticales, lo que complica los esfuerzos de diagnóstico. Compruebe los manómetros neumáticos o hidráulicos de su envasadora vertical para confirmar que el sistema mantiene los niveles especificados de bar o PSI durante todo el ciclo de sellado. Las fugas de aire en las líneas neumáticas, las juntas deterioradas dentro de los actuadores de presión o los reguladores de presión degradados provocan pérdidas de presión que comprometen la calidad del sellado. Ejecute su envasadora vertical durante 10 ciclos consecutivos de sellado mientras monitorea las lecturas de presión; cualquier fluctuación indica un fallo del sistema que requiere atención inmediata. Si el sistema de presión de su envasadora vertical funciona correctamente, pase a evaluar la alineación y el estado de la superficie de las mordazas de sellado.
Compatibilidad de Materiales y Factores Ambientales
Evaluación del material de la película y su compatibilidad
Un fallo en el sellado de una embolsadora vertical a veces no se origina en la máquina, sino en una película de empaque incompatible o degradada. Distintos materiales de película requieren distintas temperaturas de sellado; si los ajustes de su embolsadora vertical se calibraron para un tipo de película y usted cambia de material sin realizar los ajustes correspondientes, el fallo en el sellado ocurre inmediatamente. Las películas de polietileno (PE) se sellan a temperaturas más bajas que las de polipropileno (PP) o las estructuras laminadas, y una embolsadora vertical calibrada para una clase de película fallará al procesar otra. Inspeccione la película entrante en busca de fragilidad, deterioro por edad o absorción de humedad, factores que comprometen la capacidad de sellado. Una película antigua o almacenada de forma inadecuada responde menos eficazmente al calor y a la presión, incluso cuando los ajustes de su embolsadora vertical son correctos. Verifique siempre que las especificaciones y las propiedades térmicas de la película coincidan con los parámetros de su embolsadora vertical antes de iniciar el procesamiento.
Gestión de la humedad y la temperatura ambientales
Las condiciones ambientales del lugar afectan significativamente el rendimiento del sellado en las envasadoras verticales, aunque este factor suele pasarse por alto durante la resolución de problemas. Una humedad superior al 65 % de humedad relativa puede hacer que las superficies de la película absorban humedad, impidiendo la unión molecular adecuada durante el sellado. Los entornos de producción fríos, por debajo de 15 grados Celsius, reducen la eficiencia térmica, lo que obliga a su envasadora vertical a trabajar con mayor esfuerzo para alcanzar temperaturas de sellado adecuadas. Por el contrario, los entornos excesivamente calurosos pueden provocar que los elementos calefactores de la envasadora vertical superen las temperaturas objetivo, generando sellos quemados. Estabilice la temperatura y la humedad del lugar dentro de los rangos recomendados por el fabricante, normalmente entre 18 y 25 grados Celsius y entre el 40 y el 60 % de humedad relativa. Cuando no sea posible controlar las condiciones ambientales, ajuste los parámetros de sellado de su envasadora vertical en consecuencia.
Mantenimiento Preventivo y Confiabilidad a Largo Plazo
Programas regulares de inspección para sistemas de envasadoras verticales
Establecer rutinas sistemáticas de mantenimiento evita muchos fallos en los sellos de las embolsadoras verticales antes de que interrumpan la producción. Programa inspecciones mensuales de los elementos calefactores, los sistemas de presión y la alineación de las mordazas de sellado como parte de tu protocolo de mantenimiento preventivo. Registra todas las mediciones y ajustes en un registro de mantenimiento vinculado al número de serie y a las especificaciones del modelo de tu embolsadora vertical. Reemplaza los elementos calefactores de forma proactiva cuando comiencen a mostrar signos de envejecimiento, en lugar de esperar a su fallo total y a una parada de emergencia. Muchos operadores experimentados programan sesiones trimestrales de limpieza profunda de sus equipos de embolsadora vertical, eliminando los residuos acumulados de película y otros contaminantes que, con el tiempo, degradan la calidad del sellado. Este enfoque proactivo del mantenimiento de tu embolsadora vertical reduce considerablemente los fallos inesperados y prolonga significativamente la vida útil del equipo.
Vías para el reemplazo y la actualización de componentes
Cuando la solución de problemas identifica componentes desgastados, su sustitución oportuna evita que se repitan los problemas con el sellado de las bolsas verticales. La degradación del elemento calefactor es predecible según las horas de ciclo de trabajo; sustituir los elementos antes de su fallo garantiza una calidad de sellado constante. Los kits de sustitución de mordazas de sellado están comúnmente disponibles y son sencillos de instalar en la mayoría de los modelos de máquinas embolsadoras verticales. Los componentes del sistema de presión —incluidos los actuadores, reguladores y sellos neumáticos— tienen una vida útil definida y deben sustituirse conforme a las indicaciones del fabricante. Las tecnologías calefactoras y los sistemas de presión más recientes ofrecen una mayor precisión que los modelos antiguos de embolsadoras verticales, por lo que actualizar dichos componentes puede mejorar la fiabilidad del sellado más allá de las especificaciones originales. Consulte la documentación de su embolsadora vertical o el soporte técnico del fabricante para determinar qué componentes requieren sustitución preventiva, según las horas de funcionamiento y el volumen de producción de su equipo.
Preguntas frecuentes
¿Qué provoca sellados débiles en una máquina embolsadora vertical?
Los sellos débiles suelen deberse a una temperatura de calentamiento insuficiente, presión inadecuada, mandíbulas de sellado contaminadas o superficies de mandíbulas desalineadas en su equipo empacador vertical. Comience verificando la temperatura real del elemento calefactor mediante un termómetro infrarrojo, en lugar de confiar únicamente en la pantalla del panel de control. Revise los manómetros neumáticos o hidráulicos para confirmar la consistencia de la presión durante todo el ciclo de sellado. Si las lecturas de presión y temperatura son normales, inspeccione y limpie las mandíbulas de sellado, y luego verifique su alineación con una regla recta. Si todas estas comprobaciones resultan satisfactorias, es posible que deba reemplazar el elemento calefactor del empacador vertical debido a su degradación térmica con el tiempo.
¿Con qué frecuencia debo limpiar y mantener las mandíbulas de sellado del empacador vertical?
Limpie las mordazas de sellado de su embolsadora vertical una vez al mes durante los horarios normales de producción, o una vez por semana si procesa materiales pegajosos o contaminantes que dejan residuos. La acumulación de contaminantes en las superficies de las mordazas de la embolsadora vertical es una causa principal de fallos de sellado, y empeora con cada turno de producción. Utilice cepillos suaves y disolventes adecuados para el material de sus mordazas, evitando herramientas abrasivas que rayen las superficies de sellado. Realice una verificación completa del alineamiento de las mordazas en cada ciclo de limpieza para detectar tempranamente problemas de desalineación. Implemente un calendario de mantenimiento preventivo vinculado al volumen de producción de su embolsadora vertical; las operaciones de alto rendimiento pueden requerir un mantenimiento más frecuente de las mordazas que las líneas de empaque de menor volumen.
¿Pueden los cambios de material de la película causar problemas de sellado en la embolsadora vertical?
Sí, cambiar los materiales de película sin ajustar los parámetros de su empaquetadora vertical es una causa frecuente de fallos en las soldaduras que muchos operadores encuentran inesperadamente. Distintos tipos de película —polietileno, polipropileno, estructuras laminadas— requieren perfiles diferentes de temperatura y presión para lograr soldaduras fiables. Al cambiar el material de película entrante en su empaquetadora vertical, consulte la hoja técnica del proveedor de la película para identificar los parámetros de soldadura correctos. Pruebe la nueva película en su empaquetadora vertical con pequeños lotes de muestra mientras supervisa la calidad de las soldaduras antes de iniciar series completas de producción. Algunos operadores de empaquetadoras verticales mantienen perfiles preestablecidos de temperatura y presión para distintos materiales de película, lo que permite cambiar rápidamente sin tener que adivinar.

 EN








