 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/02

Noslēguma atteices vertikāls maisītājs ir viena no visfrustrējošākajām operatīvajām problēmām modernajās iepakošanas rūpnīcās. Kad vertikālā maisiņu iepakošanas aparātā rodas noslēguma problēmas, ražošana apstājas, pastāv iespēja produktu piesārņojumam un zaudējumi strauji pieaug. Vertikālā maisiņu iepakošanas aparāta noslēguma problēmu diagnostizēšanas un novēršanas prasme ir būtiska apkopas komandām, operatoriem un ražošanas vadītājiem, kuriem ir jānodrošina nepārtraukta iepakošanas darbība. Spēja ātri diagnosticēt un novērst vertikālā maisiņu iepakošanas aparāta noslēguma defektus pārvērš ekspluatācijas pārtraukumu par minimālu traucējumu un nodrošina efektīvu iepakošanas līnijas darbību.
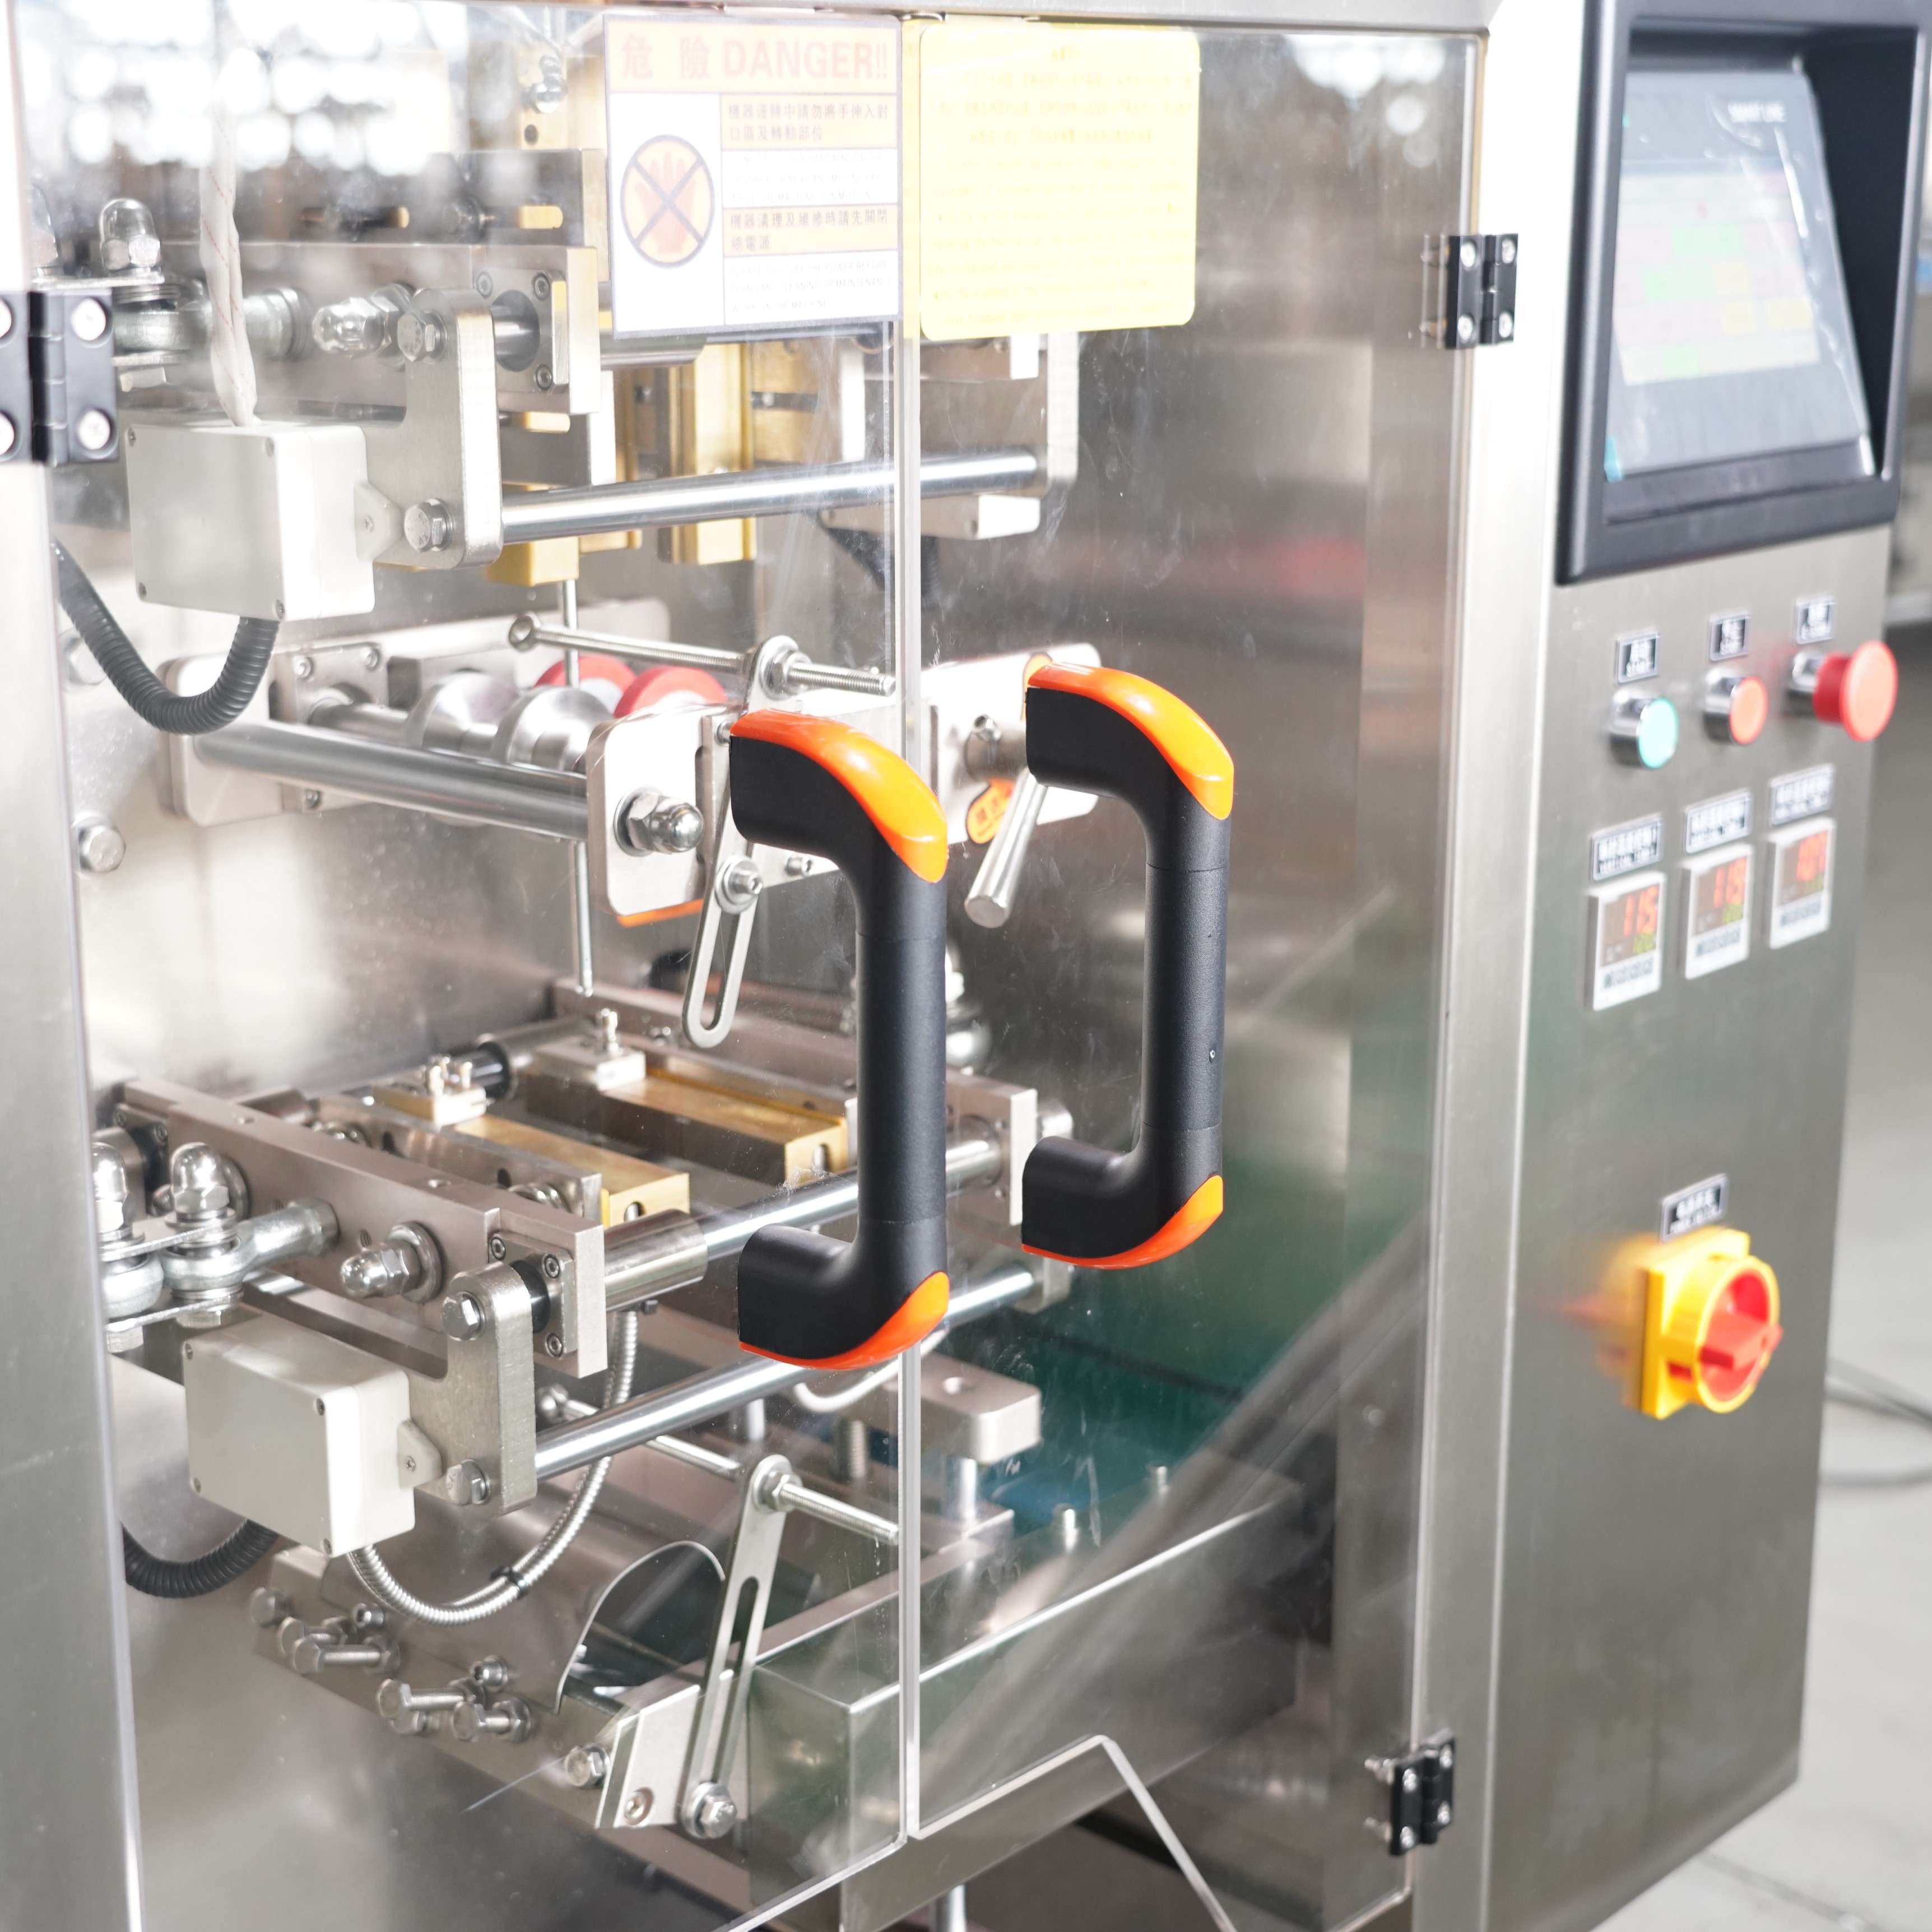
Katrs vertikālās iepakošanas aparāts balstās uz precīzu karstuma noslēgšanu, lai izveidotu drošu, gaisnepieejamu iepakojumu, kas aizsargā produkta integritāti un saglabā tā pievilcību preču plauktos. Kad noslēguma kvalitāte pasliktinās, parasti galvenā iemesla ir mehāniskais nodilums, temperatūras nestabilitāte, materiālu nesaderība vai nepareiza mašīnas kalibrēšana. Šis norādījums sniedz sistēmiskas problēmu novēršanas metodes, palīdzot jums noteikt, vai jūsu vertikālās iepakošanas aparāta noslēguma atteice rodas no temperatūras kalibrēšanas, spiediena iestatījumiem, piesārņojuma vai komponentu nodiluma. Sekojot šiem diagnostikas protokoliem, jūs varat atjaunot noslēgšanas veiktspēju un novērst nākotnē vertikālās iepakošanas aparāta problēmas, kas traucē jūsu ražošanas grafiku.
Ciešinājuma defekti vertikālā maisītājā parādās prognozējamās vizuālās raksturīgās pazīmēs, kas norāda uz problēmu novēršanas pieeju. Nepilnīgi ciešinājumi, kas atstāj spraugas maisa malās, norāda uz nepietiekamu siltumu vai neatbilstošu spiedienu ciešināšanas cikla laikā. Vāji ciešinājumi, kas atveras pat minimāla vilciena ietekmē, liecina, ka vertikālā maisītāja sildīšanas elementi nesasniedz optimālo temperatūru vai ka uzturēšanas laiks ir pārāk īss. Apdegtas vai izdedzinātas ciešinājuma līnijas norāda uz pārmērīgu siltuma iedarbību, kas pasliktina plēves integritāti un rada trauslumu, kas izraisa ciešinājuma atteici. Nevienmērīgs ciešinājums pa maisa platumu bieži norāda uz neizlīdzinātām vertikālā maisītāja žokļiem vai piesārņotām ciešināšanas virsmām, kas kavē vienmērīgu kontaktu.
Vertikālās iepakošanas iekārtas noslēguma kvalitāte kritiski atkarīga no divu mainīgo lielumu koordinācijas: sildīšanas temperatūras un pielietotā spiediena. Ja jūsu vertikālā iepakošanas iekārta veido vājus noslēgumus, bet sildīšanas elementi šķiet funkcionējoši, iespējams, ka spiediens nav pietiekams, lai piespiestu plēves kārtas molekulāri savienoties. Otrādi, ja vertikālā iepakošanas iekārta rada sadegušus malu vai plānus, trauslus noslēgumus, pārmērīgā temperatūra paša plēves materiāla kvalitāti pasliktina. Daži operatori neievēro, ka vertikālās iepakošanas iekārtas termiskā darbība mainās atkarībā no apkāpjējās telpas temperatūras un ieejošā materiāla mitruma. Aukstās ražošanas vidē nepieciešams augstāks sildīšanas jaudas līmenis kompensācijai, kamēr mitrās apstākļos var būt nepieciešamas spiediena pielāgošanas, lai novērstu mitruma ietekmi uz noslēguma veidošanos.
Sāciet vertikālā maisītāja hermētiskuma problēmu novēršanu, pārbaudot faktisko sildīšanas elementa temperatūru pret mašīnas displeja iestatījumiem. Daži vertikālā maisītāja operatori pieņem, ka vadības paneļa temperatūras rādījums ir precīzs, taču sildīšanas elementi laika gaitā degradējas un kalibrēšanas nobīde ir bieži sastopama. Izmantojiet infrasarkano termometru, lai izmērītu faktisko žokļa temperatūru vairākās vietās pa visu hermētiskuma platumu. Ja jūsu vertikālais maisītājs rāda būtisku temperatūras svārstību (vairāk nekā 10–15 grādi Celsija) pa hermētiskuma zonu, iespējams, nepieciešams nomainīt sildīšanas elementu vai veikt tā reaizvietošanu. Dokumentējiet šos mērījumus pirms un pēc jebkādām pielāgošanām, lai apstiprinātu, ka jūsu vertikālā maisītāja temperatūras korekcija novērš hermētiskuma defektu.
Spiediena neatbilstība ir viena no galvenajām iemeslu, kas izraisa pārtrauktu vertikālā maisītāja noslēguma bojājumus un sarežģī kļūdu novēršanas pasākumus. Pārbaudiet pneimatisko vai hidraulisko spiediena manometrus uz sava vertikālā maisītāja, lai pārliecinātos, ka sistēma uztur norādītos bāru vai PSI līmeņus visā noslēguma cikla laikā. Gaisa noplūdes pneimatiskajās caurulēs, nodilušas blīves spiediena darbinātājos vai degradējušies spiediena regulatori izraisa spiediena zudumu, kas pasliktina noslēguma kvalitāti. Palaidiet savu vertikālo maisītāju caur 10 secīgiem noslēguma cikliem, vienlaikus uzraudzot spiediena rādījumus; jebkādas svārstības norāda uz sistēmas defektu, kam nepieciešama nekavējoties pievērst uzmanību. Ja jūsu vertikālā maisītāja spiediena sistēma darbojas pareizi, turpiniet ar noslēguma zobenu izlīdzinājuma un virsmas stāvokļa novērtēšanu.
Vertikāla maisītāja noslēguma atteice dažreiz rodas nevis no pašas iekārtas, bet gan no nesaderīgas vai degradējušās iepakojuma plēves. Dažādām plēves materiālu veidām nepieciešamas dažādas noslēgšanas temperatūras; ja jūsu vertikālā maisītāja iestatījumi ir kalibrēti vienam plēves veidam un jūs bez pielāgošanas pārslēdzaties uz citu materiālu, noslēguma atteice notiek nekavējoties. Polietilēna (PE) plēves noslēdzas zemākās temperatūrās nekā polipropilēna (PP) vai laminētas struktūras, un vertikāls maisītājs, kas ir kalibrēts vienam plēves veidam, nevar pareizi darboties ar citu. Pārbaudiet ienākošo plēvi uz trauslumu, vecuma izraisītu kvalitātes pasliktināšanos vai mitruma absorbciju, kas samazina tās noslēgšanas spēju. Veca vai nepareizi uzglabāta plēve kļūst mazāk reaģējoša pret siltumu un spiedienu pat tad, ja jūsu vertikālā maisītāja iestatījumi ir pareizi. Pirms apstrādes vienmēr pārbaudiet, vai plēves specifikācijas un termiskās īpašības atbilst jūsu vertikālā maisītāja mašīnas parametriem.
Ambientās telpu apstākļi ietekmē vertikālā maisītāja noslēgšanas veiktspēju, tomēr šo faktoru bieži neievēro, meklējot problēmu cēloņus. Mitruma līmenis virs 65 procentiem relatīvā mitruma var izraisīt plēves virsmas mitruma absorbciju, kas kavē pareizu molekulāro saistīšanos noslēgšanas laikā. Aukstas ražošanas telpas zem 15 grādiem pēc Celsija samazina siltuma efektivitāti, tādēļ jūsu vertikālajam maisītājam ir jāstrādā intensīvāk, lai sasniegtu piemērotu noslēgšanas temperatūru. Savukārt pārāk karstas telpas var izraisīt vertikālā maisītāja sildīšanas elementu pārkarsēšanos, kas rada sadegušus noslēgumus. Stabilizējiet telpu temperatūru un mitrumu ražotāja ieteiktajos robežas apstākļos — parasti 18–25 grādi pēc Celsija un 40–60 procenti relatīvā mitruma. Ja vides apstākļus nav iespējams kontrolēt, pielāgojiet vertikālā maisītāja noslēgšanas parametrus atbilstoši.
Sistēmisku apkopju rutīnu ieviešana novērš daudzas vertikālo maisītāju noslēguma kļūmes, pirms tās traucē ražošanu. Iekļaujiet savā preventīvās apkopas protokolā mēneša pārbaudes sildīšanas elementiem, spiediena sistēmām un noslēguma zobenu izlīdzināšanai. Visus mērījumus un pielāgojumus reģistrējiet apkopas žurnālā, kas saistīts ar jūsu vertikālā maisītāja sērijas numuru un modeļa specifikācijām. Sildīšanas elementus nomainiet proaktīvi, kad tie rāda novecošanās pazīmes, nevis gaidiet pilnīgu atteici un ārkārtas apstāšanos. Daži pieredzējuši operatori katru ceturksni organizē dziļu tīrīšanu savam vertikālajam maisītājam, noņemot uzkrājušos plēves atlikumus un piesārņojumus, kas laika gaitā pasliktina noslēguma kvalitāti. Šis proaktīvais pieeja vertikālā maisītāja apkopei samazina negaidītas kļūmes un būtiski pagarināt iekārtas kalpošanas laiku.
Kad diagnostikā tiek konstatēti nodiluši komponenti, laikus veikta to nomaiņa novērš atkārtotus vertikālo maisītāju noslēguma problēmu. Sildīšanas elementu degradācija ir paredzama, pamatojoties uz darba cikla stundām; elementu nomainīšana pirms to bojāšanās nodrošina vienmērīgu noslēguma kvalitāti. Noslogošanas žokļu nomaiņas komplekti parasti ir viegli pieejami un vienkārši uzstādāmi lielākajā daļā vertikālo maisītāju modeļu. Spiediena sistēmas komponenti, tostarp aktuatori, regulatori un pneimatiskie blīvējumi, ir ar noteiktu kalpošanas ilgumu un jānomaina saskaņā ar ražotāja norādījumiem. Jaunākās sildīšanas tehnoloģijas un spiediena sistēmas piedāvā uzlabotu precizitāti salīdzinājumā ar vecākiem vertikālo maisītāju modeļiem, tāpēc komponentu modernizācija var uzlabot noslēguma uzticamību pat virs oriģinālo specifikāciju līmeņa. Lai noskaidrotu, kuri komponenti jānomaina preventīvi, pamatojoties uz jūsu iekārtas darbības stundām un ražošanas apjomu, skatiet vertikālā maisītāja dokumentāciju vai sazinieties ar ražotāja atbalsta servisu.
Vāji hermētiski savienojumi parasti rodas, ja temperatūra ir pārāk zema, ja spiediens ir nepietiekams, ja hermētizācijas uzgriežņi ir piesārņoti vai ja uzgriežņu virsmas nav pareizi izlīdzinātas vertikālajā maisīšanas iekārtā. Sāciet ar to, ka faktisko sildīšanas elementa temperatūru pārbaudāt, izmantojot infrasarkano termometru, nevis tikai uzticoties vadības paneļa displejam. Pārbaudiet pneimatisko vai hidraulisko spiediena manometrus, lai pārliecinātos, ka spiediens paliek nemainīgs visā hermētizācijas ciklā. Ja spiediena un temperatūras rādījumi ir normāli, pārbaudiet un notīriet hermētizācijas uzgriežņus, pēc tam pārbaudiet uzgriežņu izlīdzinājumu, izmantojot taisnu lineālu. Ja visas šīs pārbaudes ir veiksmīgas, iespējams, ka vertikālajai maisīšanas iekārtai jānomaina sildīšanas elements, jo laika gaitā notiek tā termiskā degradācija.
Tīriet vertikālās maisītājiekārtas noslēgšanas žokļus reizi mēnesī parastā ražošanas grafikā vai reizi nedēļā, ja apstrādā lipīgus vai piesārņojošus materiālus, kas atstāj nogulsnis. Netīrumu uzkrāšanās uz vertikālās maisītājiekārtas žokļu virsmām ir viena no galvenajām noslēguma atteices cēlonīm, un tā pasliktinās katrā nākamajā ražošanas ciklā. Izmantojiet mīkstas sukas un šķīdinātājus, kas piemēroti jūsu žokļu materiālam, izvairoties no abrazīviem rīkiem, kas var iegriezties noslēgšanas virsmās. Katrā tīrīšanas ciklā veiciet pilnu žokļu izlīdzināšanas pārbaudi, lai agrīnā stadijā noteiktu izlīdzinājuma problēmas. Ieviesiet profilaktisko apkopi saistībā ar jūsu vertikālās maisītājiekārtas ražošanas apjomu; augsta ražības darbībām var būt nepieciešama biežāka žokļu apkope nekā zemākas ražošanas iepakošanas līnijām.
Jā, filmu materiālu maiņa, nepielāgojot vertikālā maisītāja iestatījumus, ir bieža noslēguma bojājumu cēlonis, ar kuru daudzi operatori nesagatavoti saskaras. Dažādiem plēves veidiem — polietilēnam, polipropilēnam, laminētām struktūrām — ir nepieciešami atšķirīgi noslēgšanas temperatūras un spiediena režīmi, lai panāktu uzticamus noslēgumus. Kad maināt vertikālā maisītāja ieejošo plēvi, apskatiet plēves piegādātāja tehnisko datu lapu, lai noteiktu pareizos noslēgšanas parametrus. Pirms pārejas uz pilnu ražošanu, izmēģiniet jauno plēvi uz vertikālā maisītāja, izmantojot mazas paraugu partijas, vienlaikus novērojot noslēguma kvalitāti. Daži vertikālā maisītāja operatori saglabā iepriekš iestatītus temperatūras un spiediena režīmus dažādiem plēves materiāliem, kas ļauj ātri pārslēgties bez minēšanās.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

