Representan un dos desafíos operativos máis frustrantes nas instalacións modernas de empaquetado. Cando unha empacadora vertical experimenta problemas de sellado, a produción detense, aumenta o risco de contaminación do produto e as perdas de ingresos acumúlanse rapidamente. Comprender como diagnosticar e resolver un problema de sellado nunha empacadora vertical é esencial para os equipos de mantemento, os operarios e os xestores de produción que dependen de operacións de empaquetado ininterrompidas. A capacidade de identificar e corrixir defectos no sellado dunha empacadora vertical de forma rápida transforma o tempo de inactividade nunha interrupción mínima e mantén a liña de empaquetado funcionando de maneira eficiente. envasadora vertical os fallos no sellado nunha
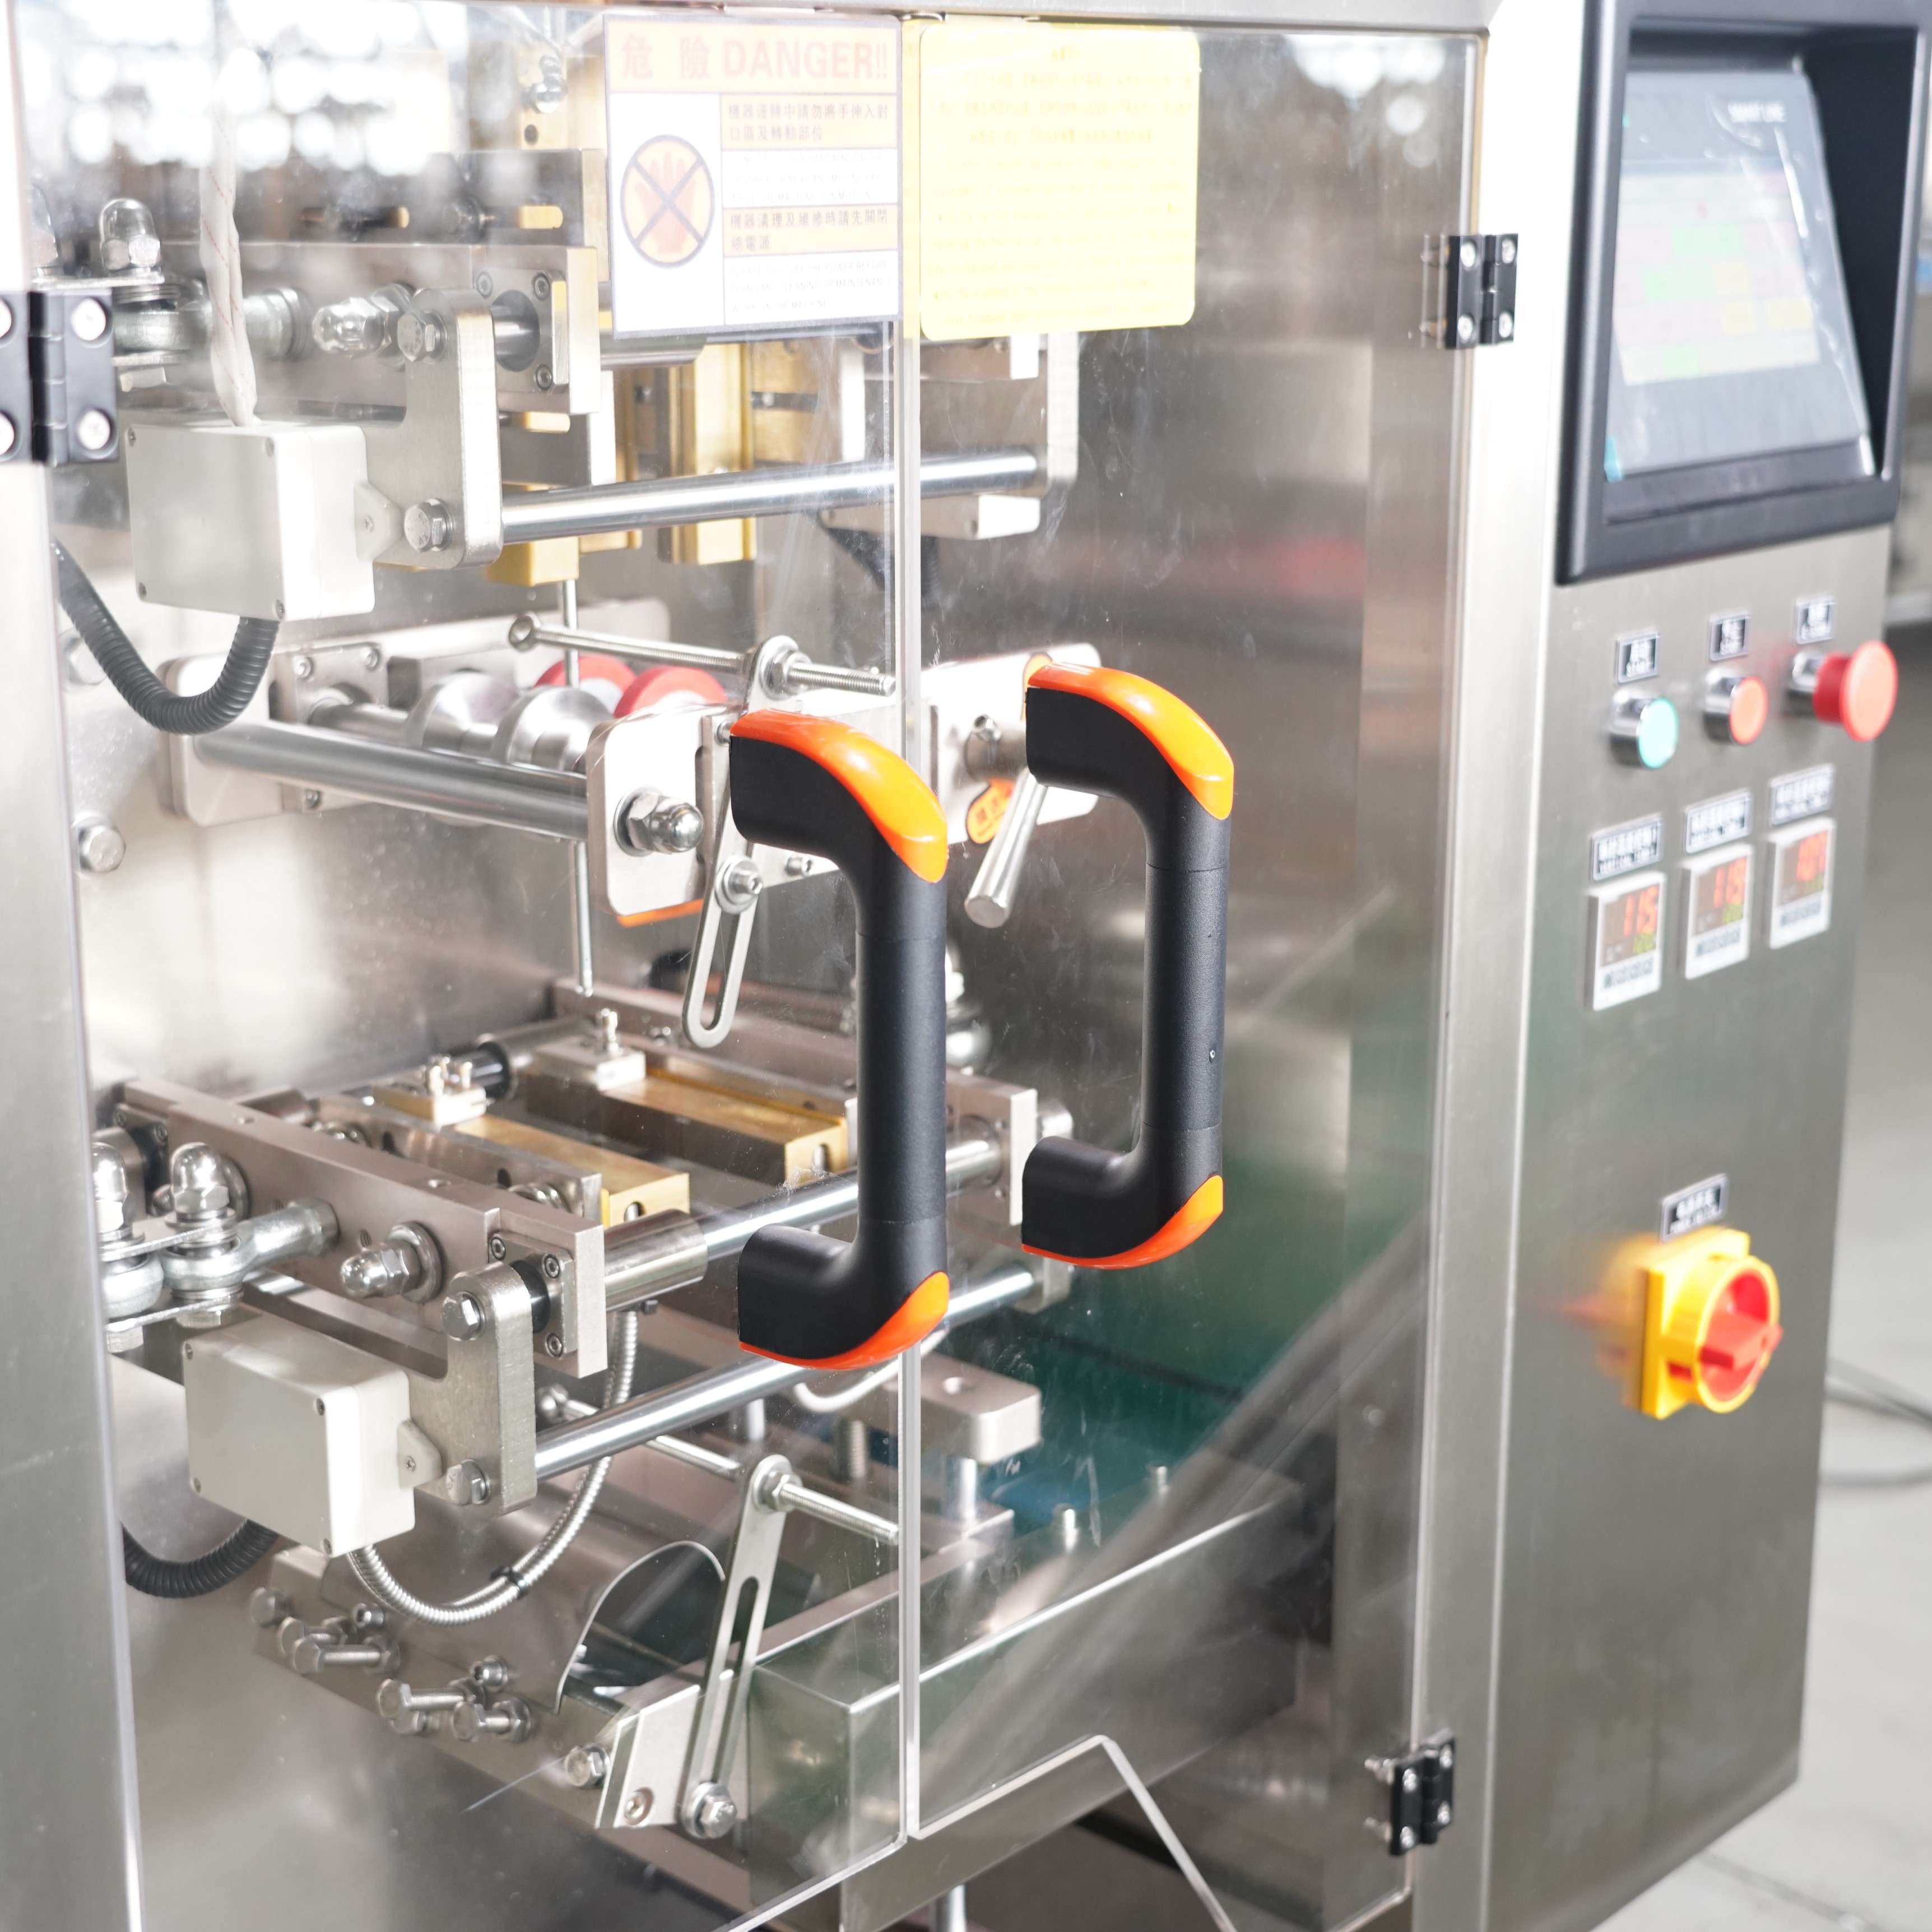
Toda máquina empacadora vertical depende da soldadura térmica de precisión para crear envases seguros e estancos que protexan a integridade do produto e manteñan o seu atractivo no expositor. Cando a calidade da soldadura se deteriora, a causa principal é normalmente o desgaste mecánico, a inconsistencia térmica, a incompatibilidade dos materiais ou unha calibración incorrecta da máquina. Esta guía explica paso a paso técnicas sistemáticas de resolución de problemas, axudándoo a determinar se a falla na soldadura da súa empacadora vertical se debe a unha calibración incorrecta da temperatura, aos axustes de presión, á contaminación ou á degradación dos compoñentes. Ao seguir estes protocolos de diagnóstico, poderá restablecer o rendemento da soldadura e evitar que futuros problemas coa empacadora vertical interrumpan o seu programa de produción.
Identificación das fallas máis comúns nas soldaduras das empacadoras verticais
Comprensión dos patróns visibles de falla nas soldaduras
Os defectos nas selas dun envasador vertical manifestanse en patróns visuais predecibles que orientan a súa estratexia de resolución de problemas. As selas incompletas que deixan baleiros ao longo das beiras da bolsa indican calor insuficiente ou presión inadecuada durante o ciclo de sellado. As selas débiles que se separan cunha forza de tracción mínima suxiren que os elementos calefactores do envasador vertical non están alcanzando a temperatura óptima ou que o tempo de permanencia é demasiado curto. As liñas de sela chamuscadas ou queimadas revelan unha exposición excesiva ao calor, o que degrada a integridade da película e crea fragilidade que leva ao fallo da sela. O sellado desigual ao longo da anchura da bolsa apunta frecuentemente a mordazas desalineadas do envasador vertical ou a superficies de sellado contaminadas que impiden un contacto uniforme.
Avaliación do impacto da presión e da temperatura
A calidade do selo da envasadora vertical depende criticamente da coordinación de dúas variables: a temperatura de calefacción e a presión aplicada. Se a súa envasadora vertical presenta selos débiles pero os elementos calefactores parecen funcionar correctamente, pode ser que a presión sexa insuficiente para forzar a unión molecular das capas da película. Por outra banda, se a envasadora vertical produce bordos chamuscados ou selos finos e fráxiles, unha temperatura excesiva está a degradar o propio material da película. Moitos operarios pasan por alto que o rendemento térmico dunha envasadora vertical varía coa temperatura ambiente da sala e coa humidade do material de entrada. Os ambientes de produción fríos requiren unha potencia de calefacción máis alta para compensar, mentres que as condicións húmidas poden requiren axustes de presión para evitar que a humidade interfira na formación dos selos.
Pasos diagnósticos para a resolución de problemas cos selos da envasadora vertical
Verificación e calibración da temperatura
Comece a resolución de problemas dunha falla na selladura dun envasador vertical comprobando a temperatura real do elemento calefactor fronte ás configuracións mostradas na máquina. Moitos operadores de envasadores verticais supoñen que a lectura da temperatura no panel de control é precisa, pero os elementos calefactores deterióranse co tempo e é común que se produza un desvío na calibración. Use un termómetro infravermello para medir a temperatura real das mordazas en varios puntos ao longo da anchura de selladura. Se o seu envasador vertical mostra unha variación significativa de temperatura (máis de 10–15 graos Celsius) na zona de selladura, probablemente sexa necesario substituír ou realinxar o elemento calefactor. Documente estas medidas antes e despois de calquera axuste para validar que a corrección da temperatura do seu envasador vertical resolve o defecto na selladura.
Inspección e probas do sistema de presión
A inconsistencia de presión é unha das principais causas da falla intermitente das selas verticais das envasadoras, o que complica os esforzos de resolución de problemas. Comprobe os manómetros neumáticos ou hidráulicos da súa envasadora vertical para confirmar que o sistema mantén os niveis especificados de bar ou PSI durante todo o ciclo de sellado. As fugas de aire nas liñas neumáticas, as guarnicións desgastadas nos actuadores de presión ou os reguladores de presión degradados provocan perda de presión, o que compromete a calidade da sela. Ponha en marcha a súa envasadora vertical durante 10 ciclos consecutivos de sellado mentres supervisa as lecturas de presión; calquera fluctuación indica un fallo do sistema que require atención inmediata. Se o sistema de presión da súa envasadora vertical funciona correctamente, pase a avaliar o alineamento e o estado da superficie das mandíbulas de sellado.
Compatibilidade dos materiais e factores ambientais
Avaliación e compatibilidade do material da película
Unha falla no sellado dun embalaxe vertical ás veces non procede da máquina, senón dun filme de embalaxe incompatible ou degradado. Distintos materiais de filme requiren distintas temperaturas de sellado; se os axustes da súa embalaxe vertical foron calibrados para un tipo de filme e cambia de material sen axustar, a falla no sellado prodúcese inmediatamente. Os filmes de polietileno (PE) selan a temperaturas máis baixas que os de polipropileno (PP) ou as estruturas laminadas, e unha embalaxe vertical calibrada para unha clase de filme fallará cunha outra. Inspeccione o filme entrante en busca de fragilidade, deterioración por idade ou absorción de humidade que comprometa a capacidade de sellado. O filme vello ou almacenado incorrectamente responde menos ao calor e á presión, incluso cando os axustes da súa embalaxe vertical son correctos. Verifique sempre que as especificacións do filme e as súas propiedades térmicas coincidan cos parámetros da súa máquina de embalaxe vertical antes de procesar.
Xestión da humidade e da temperatura ambiental
As condicións ambientais do local inflúen de maneira significativa no rendemento da soldadura das bolsas verticais, aínda que este factor se descuida con frecuencia durante a resolución de problemas. A humidade superior ao 65 % de humidade relativa pode provocar que as superficies da película absorban humidade, impedindo a unión molecular adecuada durante a soldadura. Os ambientes fríos de produción por debaixo dos 15 graos Celsius reducen a eficiencia térmica, o que fai que a máquina de bolsas verticais teña que traballar máis para acadar temperaturas adecuadas de soldadura. Por outra banda, os ambientes excesivamente quentes poden facer que os elementos calefactores da máquina de bolsas verticais superen as temperaturas obxectivo, producindo soldaduras chamuscadas. Estabilice a temperatura e a humidade do seu local dentro das gamas recomendadas polo fabricante, normalmente entre 18 e 25 graos Celsius e entre o 40 e o 60 % de humidade relativa. Cando non se poidan controlar as condicións ambientais, axuste os parámetros de soldadura da súa máquina de bolsas verticais en consecuencia.
Mantemento Preventivo e Fiabilidade a Longo Prazo
Calendarios regulares de inspección para sistemas de máquinas de bolsas verticais
Estabelecer rutinas sistemáticas de mantemento prevén moitos fallos nas selas das envasadoras verticais antes de que interrumpan a produción. Programa inspeccións mensuais dos elementos calefactores, dos sistemas de presión e do alinhamento das mordazas de sellado como parte do teu protocolo de mantemento preventivo. Documenta todas as medicións e axustes nun rexistro de mantemento vinculado ao número de serie e ás especificacións do modelo da túa envasadora vertical. Substitúe os elementos calefactores de forma preventiva cando amosen sinais de envellecemento, en vez de esperar a un fallo total e a unha parada de emerxencia. Moitos operarios experimentados establecen sesións trimestrais de limpeza profunda do seu equipo de envasadoras verticais, eliminando os residuos acumulados de película e contaminantes que degradan a calidade da sela co tempo. Esta aproximación preventiva ao mantemento das envasadoras verticais reduce os fallos inesperados e estende considerablemente a vida útil do equipo.
Substitución de compoñentes e vías de actualización
Cando a resolución de problemas identifica compoñentes desgastados, a substitución oportuna impide que se repitan os problemas co selo do embalador vertical. A degradación do elemento calefactor é previsible en función das horas de ciclo de traballo; substituír os elementos antes de que fallen garante unha calidade constante do selo. Os kits de substitución das mordazas de sellado están comúnmente dispoñíbeis e son sinxelos de instalar na maioría dos modelos de embaladores verticais. Os compoñentes do sistema de presión, incluídos os actuadores, reguladores e selos neumáticos, teñen unha vida útil definida e deben substituírse segundo as directrices do fabricante. As tecnoloxías calefactoras e os sistemas de presión máis novos ofrecen unha maior precisión comparados cos modelos máis antigos de embaladores verticais, polo que a actualización dos compoñentes pode mellorar a fiabilidade do selo máis aló das especificacións orixinais. Consulte a documentación do seu embalador vertical ou o soporte do fabricante para determinar qué compoñentes requiren substitución preventiva en función das horas de funcionamento e do volume de produción do seu equipo.
Preguntas frecuentes
Que causa selos débiles nunha máquina embaladora vertical?
As vedrías débiles xeralmente resultan dunha temperatura de calefacción insuficiente, presión inadecuada, mandíbulas de sellado contaminadas ou superficies das mandíbulas desalineadas no seu equipo de envasado vertical. Comece verificando a temperatura real do elemento calefactor usando un termómetro infravermello, en vez de confiar só na pantalla do panel de control. Comprobe os manómetros de presión neumática ou hidráulica para confirmar a consistencia da presión durante todo o ciclo de sellado. Se as lecturas de presión e temperatura son normais, inspeccione e limpe as mandíbulas de sellado, e logo verifique o alineamento das mandíbulas usando unha regra recta. Se todas estas comprobacións son satisfactorias, pode ser necesario substituír o elemento calefactor do envasador vertical debido á degradación térmica co paso do tempo.
Cada cantos tempos debo limpar e manter as mandíbulas de sellado do envasador vertical?
Limpe as mandíbulas de sellado da envasadora vertical cada mes durante os horarios normais de produción, ou cada semana se está a procesar materiais pegajosos ou contaminantes que deixan residuos. A acumulación de contaminantes nas superficies das mandíbulas da envasadora vertical é unha das principais causas de fallo de sellado, e empeora con cada ciclo de produción. Use escovas brandas e disolventes apropiados para o material das súas mandíbulas, evitando ferramentas abrasivas que poidan rascar as superficies de sellado. Realice unha comprobación completa do aliñamento das mandíbulas en cada ciclo de limpeza para detectar cedo problemas de desaliñamento. Implemente un calendario de mantemento preventivo vinculado ao volume de produción da súa envasadora vertical; as operacións de alta produtividade poden requiren un mantemento máis frecuente das mandíbulas ca as liñas de envasado de menor volume.
Poden os cambios no material da película causar problemas de sellado na envasadora vertical?
Si, cambiar os materiais da película sen axustar a configuración da envasadora vertical é unha causa frecuente de fallo nas soldaduras coa que moitos operarios se atopan inesperadamente. Distintos tipos de película—polietileno, polipropileno, estruturas laminadas—requiren distintas temperaturas de soldadura e perfís de presión para lograr soldaduras fiables. Cando cambie o material da película que entra na envasadora vertical, consulte a ficha técnica do fornecedor da película para identificar os parámetros de soldadura correctos. Probe a nova película na súa envasadora vertical con pequenas mostras mentres supervisa a calidade das soldaduras antes de pasar á produción completa. Algúns operarios de envasadoras verticais mantén perfís preestablecidos de temperatura e presión para distintos materiais de película, o que permite cambiar rapidamente sen ter que adiviñar.

 EN








