 EN
Бүтээдгүй сав-хайрцагийн машинаар бүрхүүлийн хаягдлыг хэрхэн багасгах вэ?
2026/09/20
Бүтээдгүй сав-хайрцагийн машинууд: бүрхүүлийн хаягдлыг багасгах, нийт өртгийг бүүрдүүлэх, хурдан ROI-г оршин тогтоох

2026/10/02

Хаягт хүрэх салхин босоо багер орчин үеийн баглаа бүрээсийн үйлдвэрт хамгийн сүүдлүүт үйлдвэрлэлийн дүрсүүдийн нэг болой. Хэвтүү баглаа бүрээсийн шовготоос гомдож байх үед үйлдвэрлэл зогсож, бүтээгдэхүүний бохирдож байх нь болой, орлогын алдагдал хурдан нэмэгдэж байна. Хэвтүү баглаа бүрээсийн шовготоос гомдож байх үед яаж шүүмжлэхийг ойлгох нь үйлдвэрлэлийн үйл ажиллагааны тасралтгүй бүтээмжтүүдийн дүрсүүдийн хувьд техник засварчид, үйлдэгчид, үйлдвэрлэлийн менежерүүдийн хувьд онцгой чухал. Хэвтүү баглаа бүрээсийн шовготоос гомдож байх үед шүүмжлэх, шийдвэрлэх чадвар нь тасралтыг хамгийн бага зүйлд хөөрвүүлж, таны баглаа бүрээсийн шугамыг үр дүнтүүн ажиллуулж байна.
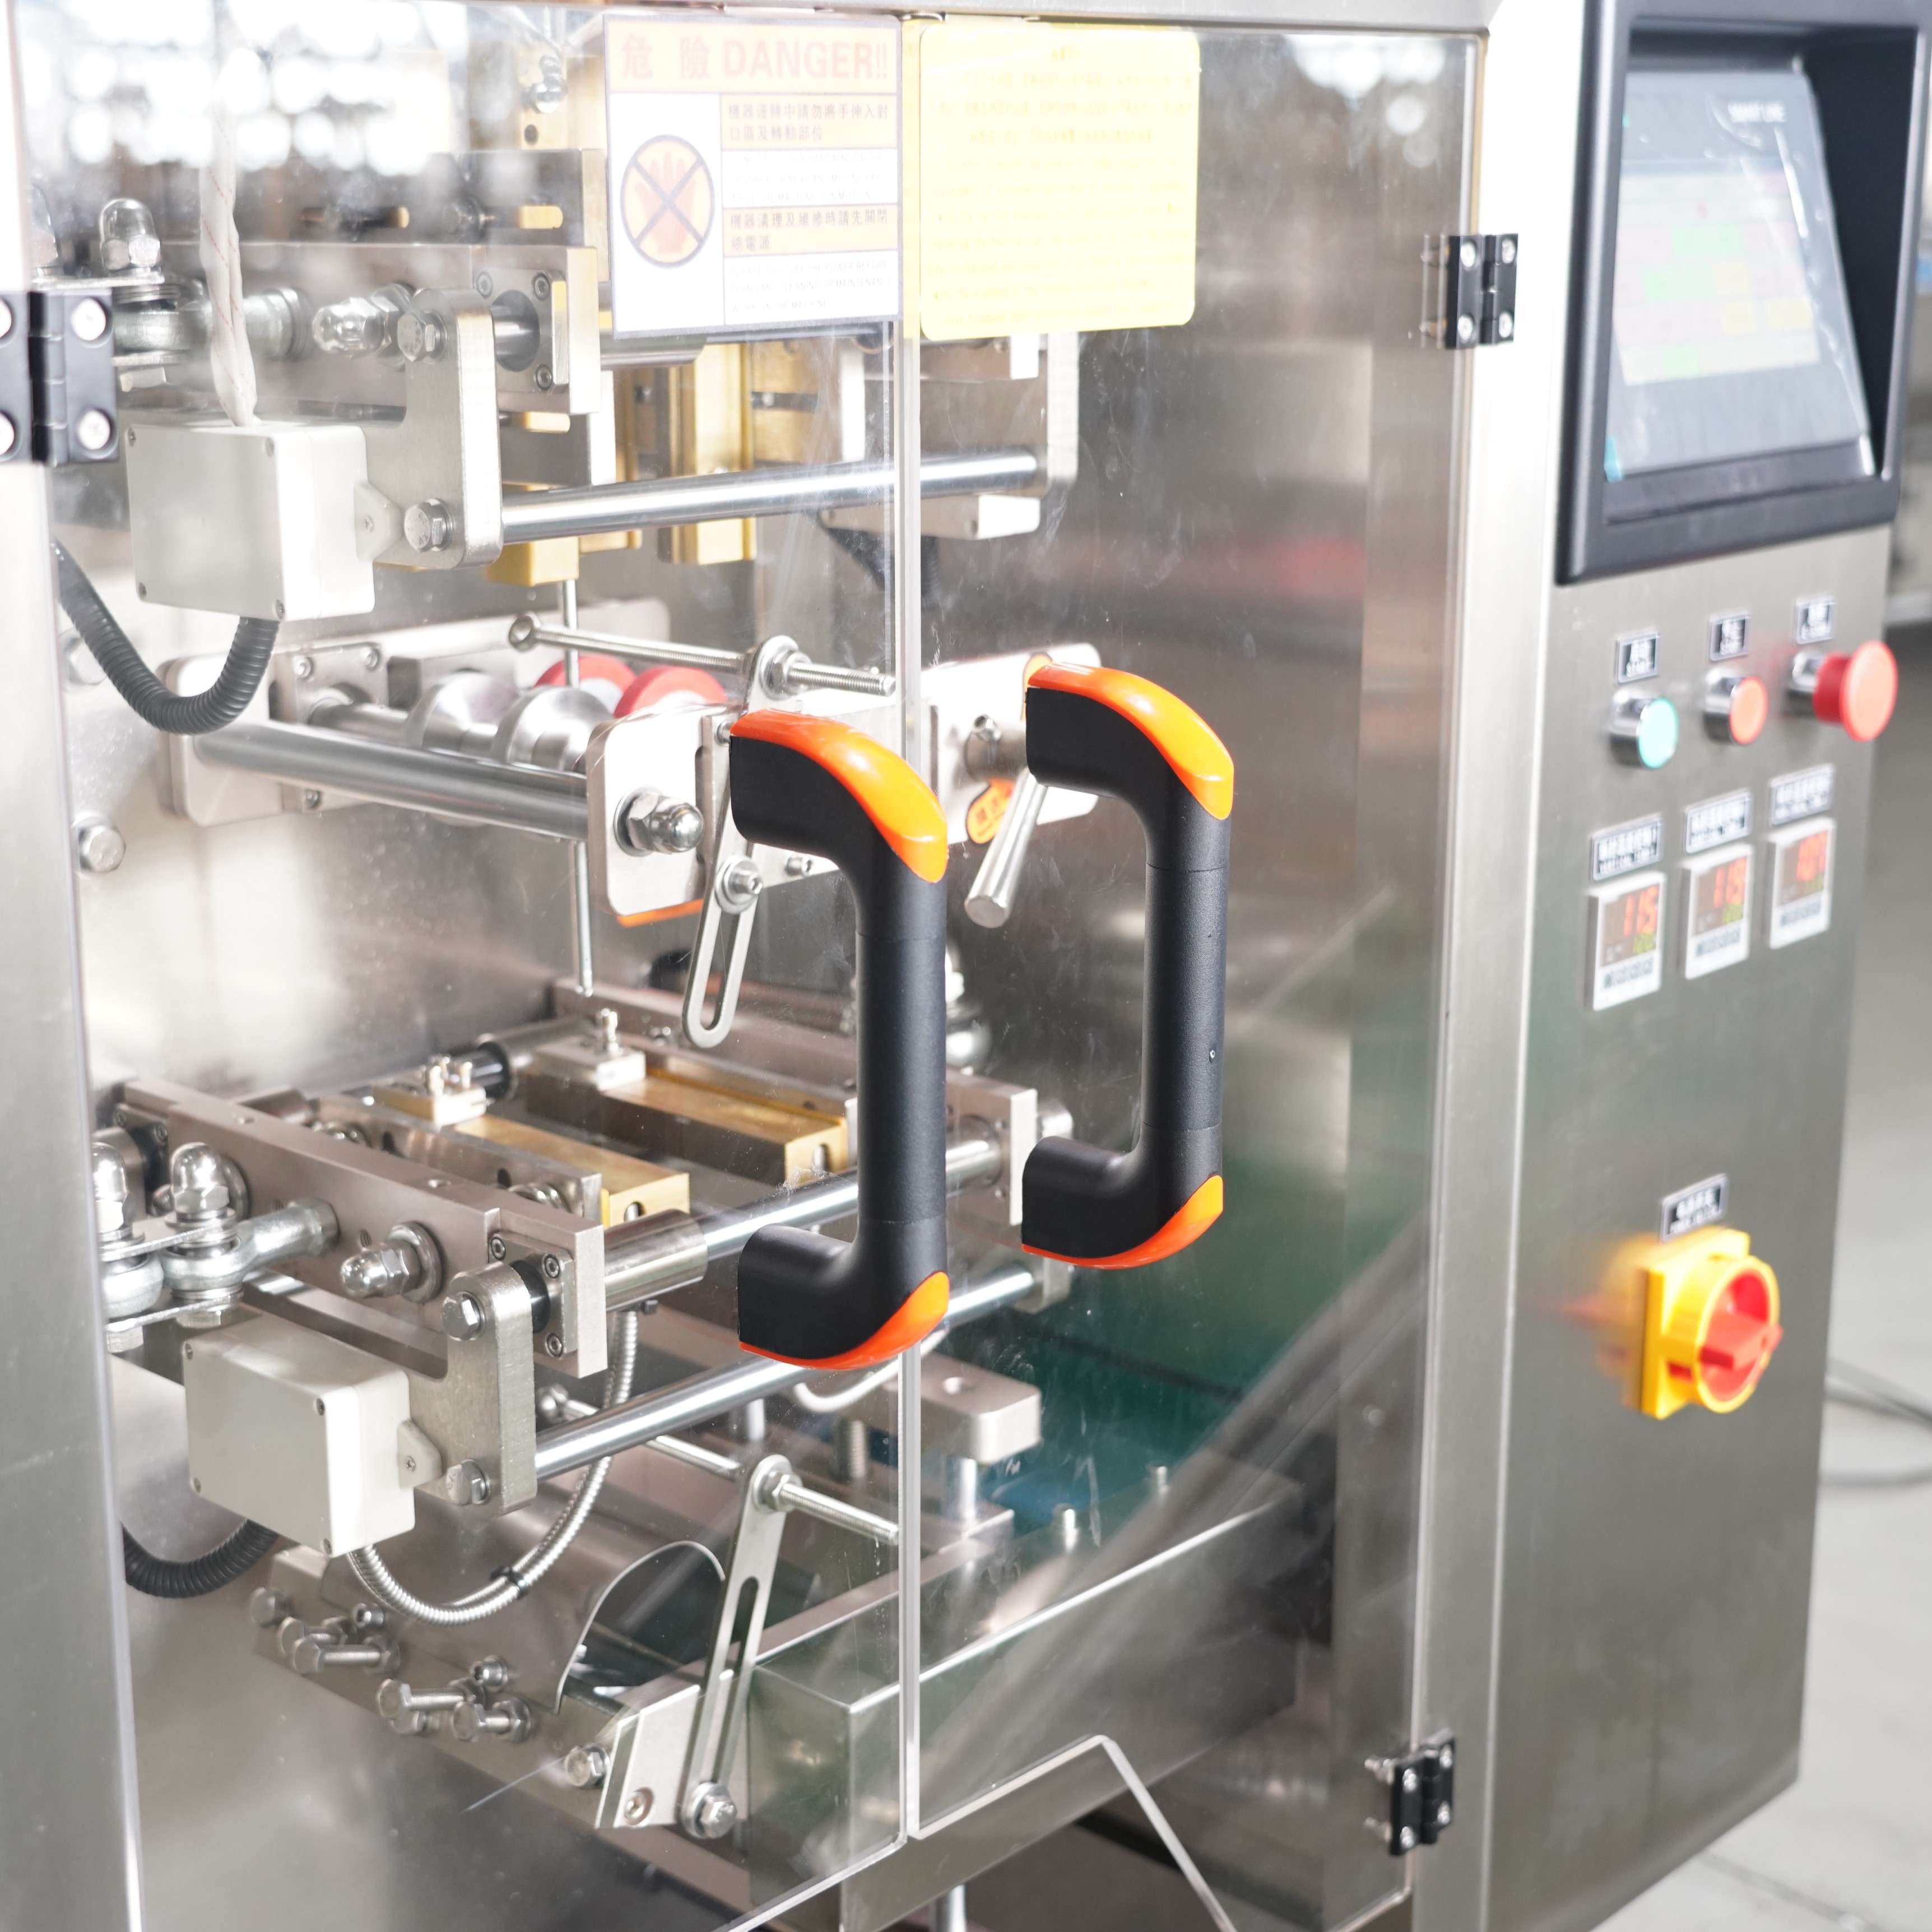
Бүх босоо савлагч машина нь бүтээгдэхүүний бүтэц хадгалагдах, дэлгүүрт үзүүрлэх чанар хадгалагдах үүрэгтэй, тогтоох, агаарын шүүрэлгүй савлалтыг үүсгэхийн тулд нарийн халуун хатгаж бүтээх технологид үндэслэн ажилладаг. Хатгаж бүтээх чанар муудах үед үүний шалтгаан нь ихэвчлэн механик хүртэм, дулааны тогтмур бус байдал, материалдын хоорондын тааралдахгүй байдал юм, эсвэл машин зөвхөн тохируулагдахгүй байдал. Энэ заавар нь та нарын босоо савлагч машины хатгаж бүтээх гэмтлийн шалтгааныг температур тохируулалт, даралт тохируулалт, боолойн хагас бүтэц, юмс хориглолт юм уу детальд хувиралт гэдгийг системтэй шалгаж тодорхойлох арга замыг тайлбарлана. Эдгээр оношлогооны протоколуудыг дагаж бид хатгаж бүтээх чанарыг сэргээж, босоо савлагч машины ирээдүйн асуудлыг үйлдвэрлэлийн графикт саад учруулахыг саархуулж чадмуй.
Босоо багаж хийх төхөөрөмжид шүүрэлтүүд нь ажилбарын шүүрэлтийн арга зүйг тодорхойлж, үзүүрлүүд нь та нарын гомдлын шалгах арга зүйг удирдмуй. Багажны ирмүүд дээр хоосон зай үлдэж, бүтэн шүүрэлт үлдсэн тохиолдолд шүүрэлтүүдний циклд дулааны хүч бүтэн биш юм, эсвэл шүүрэлтүүдний даралт бүтэн биш. Хамгийн бага сунгалт хүчтнүүд дээр шүүрэлтүүд салж, сул шүүрэлтүүд үлдсэн тохиолдолд босоо багаж хийх төхөөрөмжид дулааны элементүүд хүртэл оптимал температурт хүрж, үлдсэн хугацаа бүтэн биш. Шүүрэлтүүд дээр шархлан, шархлан шүүрэлтүүд үлдсэн тохиолдолд дулааны хүч их бүтэн биш, фольмийн бүтцүүд гэмтж, хатуу бүтцүүд үлдсэн, шүүрэлтүүд салж, гомдлоо үлдсэн. Багажны өргөн дагуу төвөнх шүүрэлтүүд нь босоо багаж хийх төхөөрөмжид шүүрэлтүүдний хамгийн ойрхон байрлалын алдаа юм, эсвэл шүүрэлтүүдний гадаргуу загасмуй, төвөнх хавсаргын хавсарга бүтэн биш.
Босоо багерийн хайрцагны халтруулалтын чанар нь хоёр хувьсагчдын: халуун хэмжээ ба үйлчилж буй даралтын зохицуулалтад их тулгуурлаж буй. Хэрэв таны босоо багерийн халтруулалт сул бөгөөд халуун элементүүд функциональ бөгөөд, даралт хүрэлцэхүйц биш бөгөөд, иймд халтруулалтын шүүрт хоёр давхарга нь молекулар холбоод орохын тулд даралт хүрэлцэхүйц биш бөгөөд. Харин хэрэв таны босоо багерийн халтруулалт дүүрэн шархлан, түүн дотор тун зүйл бүтээд, тун хялбар газар халтруулалт үүсд, халуун хэмжээ хэтрүүд, халтруулалтын материал үүн дотор үхрүүд. Олон оператор халтруулалтын техник ажиллах чадвар нь орчин температур ба орж буй материал-ын чийглэгт хамаарахыг хаяж үлдэд. Хүйтэн үйлдвэрлэлийн нөхцөлд халуун хэмжээг нөхөхийн тулд илүү халуун хүч шребүүд, харин чийглэг нөхцөлд халтруулалт үүсд хүчирхүүлэх даралт үүсд, чийглэг нь халтруулалт үүсд саад болой.
Босоо багерийн хаягт холбогдох асуудлыг шийдвэрлэхийн тулд халуун хүчдүүрт бодит температурыг машины дисплейн тохиргоотой харьцуулж, үүнийг баталгаажуулж. Олон босоо багерийн үйлдэгчид удирдлагын самбарын температур уншлага нь нарийн бөлгөөнтэй гэж үздэг, гэтэд халуун хүчдүүртүүд хугацаа өнгөрөх тусам муудаж, калибровка зөрүүд нь тархмуйц. Хаягт халуун хүчдүүртүүдийн бодит температурыг хаягт өргөн хүрээнд олон цэгт инфраулаан термометр ашиглан хэмж. Хэрэв таны босоо багерийн хаягт температур хүрээ (хаягт талбай дагуу) илүү 10–15 градус Цельсийн зөрүүтэй бол, халуун хүчдүүртүүдийн солилцоо ёстой эсвэл дахин төвдүүрлүүлэх шаардлагатай. Хаягт температур зөрүүг арилгах үйлдлүүдийн өмнө ба дараа хэмжилтийн үр дүнг бүртгэж, босоо багерийн температур зөрүүг арилгах үйлдлүүдийн үр дүнг баталгаажуулж.
Дарлалын тогтвортой бус байдал нь босоо савлагчийн хагас хугацааны хүрээлэн төврүүлэх гэрэлд үүсгэдэг гол шалтгаан бөлүүр, ажилтнуудын гомдлын шалтгааныг тодорхойлохыг хүндэтгүүр. Босоо савлагчийн дарлалын манометрүүд (пневматик эсвэл гидравлик) дээрх утгыг шалгаж, систем нь хүрээлэн төврүүлэх цикл дурьдсан бар эсвэл PSI түвшнийг хадгалж буйг баталгаажуул. Пневматик шугамд агаарын зүүр, дарлалын актюаторуудын дүүрэн хүртүүр, дарлалын регуляторуудын чанарын муудалт нь хүрээлэн төврүүлэх чанарыг муудуулдэг дарлалын алдагдалд шалтгаан болдóг. Босоо савлагчийн 10 дараалан хүрээлэн төврүүлэх циклд дарлалын утгыг хянах замаар системийн гомдлыг илрүүл: ямар нэг колебраци бүхнүүр системийн гомдлын тэмдэг бөлүүр, түүнийг хүндэтгүүр. Хэрэв босоо савлагчийн дарлалын систем зөв ажиллаж буйг баталгаажуулж, дараа нь хүрээлэн төврүүлэх хонхорын төврүүлэх түвшин ба гадаргуугийн нөхцлийг үнэл.
Босоо багерийн хайрцагны халтруулын гэмтэл заримдаа машинд бүү, харин нийцгүй юм уу хуучирч хүчнийг алдаж буй хайрцагны зуурхайнаас үүдшүү. Өөр өөр зуурхайны материалын халтруулалтын температур өөр өөр бөлгөө. Хэрэв та босоо багерийн тохиргоог нэг зуурхайны төрлийн дагуу хийж, материал солихдоо тохиргоог өөрчлөхгүй үлдээвэл, халтруулалтын гэмтэл шууд үүснүү. Полиэтилен (PE) зуурхайн халтруулалтын температур полипропилен (PP) юм уу давхарлагдсан бүтцүүдтүүнсүүн бүү, босоо багерийн тохиргоо нэг зуурхайны төрлийн дагуу хийгдсүүн, нөгөө төрлийн зуурхайтай ажиллахдоо гэмтнүү. Ирж буй зуурхайг хатуушилт, нас бүү, чийг шингээх чадварын бүү, халтруулалтын чадварын бүү үүдшүү шалгах. Хуучирч юм уу буруу хадгалж буй зуурхай халтруулалтын хүчнүүн ба даралтунд хариу үзүүлж бүү, та босоо багерийн тохиргоо зөв бөлгөө. Бүх процессын өмнө зуурхайны техникийн үзүүлэлтүүн ба дулааны шинж чанарууд босоо багерийн машины параметртүүнтүүн нийцгүй бөлгөө.
Дундаж нөхцөлүүд вертикал багерийн хайрцагны халтруулын үр дүнд ихэд нөлөөлдөг, гэтгэхдээ түүнийг шинжилж буй үед ихэд хаягддаг. Харьцангуй чийгшлээс дээш 65 процент нь зургаас гадна хөвчний гадаргууг чийг шингээхүүн үүсгэдөг, халтруулалтын үед молекуларын холбоо үүсгэхүүн хориглодөг. 15 градус Цельсийн доорх хүйтэн үйлдвэрлэлийн нөхцөлүүд дулааны үр ашиглалтыг бууруулдөг, вертикал багерийн халтруулалтын температурт хүрэхүүн илүү их ачаалалд оруулдөг. Харин илүү дулаан нөхцөлүүд вертикал багерийн халтруулалтын элементүүдийн температурыг зорилтот утгаас дээш үүсгэдөг, халтруулалт харанхуй болдөг. Таны үйлдвэрлэлийн газрын температур ба чийгшлээс үйлдвэрлэгчид зөвлөж буй хязгаарууд (ихэвчлэн 18–25 градус Цельсий ба 40–60 процент харьцангуй чийгшл) дотор тогтвортой байлгагтун. Хэрэв дундаж нөхцөлүүдийг хянах боломжгүй бол, вертикал багерийн халтруулалтын тохиргоог харгалзан өөрчлөгтун.
Системт засвар үйлдэлд зориулан дараалал тогтоох нь вертикал хайрцагчийн бөглөрүүлэх хавчуурт үүсдэг олон гэмтэлд урьдчилан саака тавихыг хангана, түүн дотор үйлдвэрлэлд саад учруулж болзошгүй гэмтэл. Таны урьдчилан засварлах арга хэмжээнд халуун үүсгүүр, даралт систем, бөглөрүүлэх хавчуурт төвдөөс хазайд хазайхыг сард нь шалгахыг төлөвлөх. Бүх хэмжилт ба засварлах ажилд хамаарах бүх мэдээллийг вертикал хайрцагчийн дугаар ба загварын техникийн үзүүлэлттүүдтэй холбоотой засварлах бүртгэлд бүртгэх. Халуун үүсгүүрт нас бүрдүүлэх шинж түүшнүүд илрүүлснүүдтэй хамт түүнийг урьдчилан солих — бүтнэд нь гэмтэх, аварга засварын цаг үүсэх хүртэл хүлээх биш. Олон туршлагатай ажилчид вертикал хайрцагчийн тоног төхөөрөмж дээр кварталд нь гүн засварлах удаа тогтоодог, хугацаа үүрд нь хуримтлагдаж, бөглөрүүлэх чанарыг муудуулж буй пленка үлдэц ба бохирдогчдыг ариутгаж. Вертикал хайрцагчийн засварлах ажилд урьдчилан хандаж, гэмтлийн үүсэлд саака тавих нь төхөөрөмжийн үйлдлийн хугацааг их хэмжээний уртасгаж, гэмтлийн тоог багасгаж өгөөрүүлдүүр.
Хоолойн хайрцаг хийх төхөөрөмжид гэмтсэн деталейнүүдийг олж илрүүлэх үед цаг тухайд нь солих нь босоо хайрцаг хийх төхөөрөмжид хайрцагны бүрхүүлийн даралтын асуудлыг дахин үүсэхийг саатуулж үлдээдэг. Дулааны элементийн чанар муудах нь ажиллах цагаас хамаарч тодорхой таамаглаж болдог; түүнийг гэмтэх үед солих нь хайрцагны бүрхүүлийн чанарыг тогтмол хадгалахыг хангаж үлдээдэг. Хайрцагны бүрхүүлийн хавчуур солих комплектүүд нь ихэнх босоо хайрцаг хийх төхөөрөмжид хялбархан олдож, суулгах нь хялбар. Даралтын системийн деталейнүүд — үйлдэлд оруулагчид, зохицуулагчид, пневматик бүрхүүлүүд — тодорхой үйлдэлд оруулагч хугацаа бүхий, үйлдвэрлэгчийн зааврын дагуу солих ёстой. Шинэ дулааны технологи ба даралтын системүүд нь хуучин босоо хайрцаг хийх төхөөрөмжидээс илүү нарийн хяналт үзүүлдэг, түүнд харгалзан деталейнүүдийг шинэчлэх нь хайрцагны бүрхүүлийн найдвартай байдлыг анхны техникийн шаардлагад харьцуулж сайжруулж үлдээдэг. Таны босоо хайрцаг хийх төхөөрөмжийн баримт бүтээгчийн дэмжлэгт хандаж, таны төхөөрөмжийн ажиллах цаг ба үйлдвэрлэлийн хэмжээс хамаарч аль деталейнүүдийг урьдчилан солих ёстойг тодорхойлж үлдээдэг.
Суулгах хавтасны сул халтруулалт нь ихэвчлэн халуун хүртүүлэх температурын дутагдал, даралтын дутагдал, халтруулах хавтаснуудын бохирдол юм уу вертикал багажин хөдөлгүүр дээрх хавтаснуудын төвд бүүрхийлж буй байдалд үүсдэг. Халтруулах элементийн бодит температурыг инфраулаан термометр ашиглан шалгахаас өмнө, зөвхөн хяналтын панелийн дисплейн заалтаа итгэх нь зүйтүү. Силумд буюу гидравлик даралтын манометрүүдийг шалгаж, халтруулалтын цикл дурт бүх үед даралт тогтвортой байдлыг баталгаажуул. Хэрэв даралт ба температур уншлугаа нормаль бөлгөө, халтруулах хавтаснуудыг шалгаж, цэвэрлэж, дараа нь шулуун хавтас ашиглан хавтаснуудын төвд бүүрхийлж буй байдалд шалгах. Хэрэв бүх шалгах ажилууд амжилттай дуусжээ, вертикал багажин хөдөлгүүрт халтруулах элемент солих шаардлагатай болой, учир нь хугацаа өнгөрөхтүүн халуун нөлөөнд орж, халтруулах элементийн чанар мууддэг.
Товчхон савжуулагчныхаа хатуужуулын ямааг хэвийн үйлдвэрлэлийн цагийн хуваарийн үеэр сар бүр, эсвэл үлдэгдэл хадгалагддаг хуурай эсвэл бохирлуулсан материалыг боловсруулж байгаа бол долоо хоног бүр цэвэрлэх. Дээрх хуудас дээр халдвар үүссэн нь үйлдвэрлэлийн үе шаттайгаар улам хүндэрч байгаа цогцолборын алдааны гол шалтгаан юм. Угаасаа танай шүдний материалд тохиромжтой зөөлөн шүрш, бодисыг хэрэглэж, хатуу хэрэгсэл хэрэглэхгүйгээр, хатуу хуурайшилттай хэрэглэж байгаарай. Цэвэрлэхын үеэр ясны хэсгийг бүрэн шалгаж, хэсгээс хоцрох асуудлыг эрт илрүүлнэ. Дээрх байдлаар, танай сувгийн үйлдвэрлэлийн хэмжээг хамааралтай урьдчилан сэргийлэх засварын хуваарийг хэрэгжүүлнэ үү; өндөр гүйцэтгэлийн үйл ажиллагаа нь бага хэмжээний багтаан хийх шугамд илүү их удаа засвар хийх шаардлагатай байж болно.
Тийм, вертикал багерийн тохиргоог өөрчлөхгүйгээр нь цаасны материал солих нь олон ажилтнуудын хүлээдүгүй тулгардаг шовгор хайлахын нэг түүндүүл. Полиэтилен, полипропилен, давхаргат бүтцүүд гэх мэт өөр өөр цаасны төрлүүд нь найдвартай хайлахын тулд өөр өөр хайлахын температур ба даралтын хөдөлгөөнийг шаарддаг. Та вертикал багерийн орж ирж буй цаасны материалаа солихдоо цаасны нийлүүлэгчийн техникийн үзүүлэлтүүдийн хуудсанд хандаж, зөв хайлахын параметрүүдийг тодорхойлж, жижиг туршилтын нэмрүүд дээр шинэ цаасны хайлахын чанарыг хяналтанд держин, бүтэн үйлдвэрлэлд оролт өгөхөөс өмнө туршилт хийж үзэх ёстой. Зарим вертикал багерийн ажилтнууд өөр өөр цаасны материалаар ажиллахын тулд урьдчилан тохируулж өгсөн температур ба даралтын хөдөлгөөнийг хадгалдаг, ингэж цаасны материалаа солихдоо таамаглал хийхгүйгээр хурдан солих боломжтой.

2026/09/20
Бүтээдгүй сав-хайрцагийн машинууд: бүрхүүлийн хаягдлыг багасгах, нийт өртгийг бүүрдүүлэх, хурдан ROI-г оршин тогтоох

2026/09/20
Баталгаажуулсан дээд практикт тулгуурлан бүтээдгүй сав-хайрцагийн машины шилжилтийн хугацааг 40%-иар бүүрдүүлэх

2026/09/20
Бүтээдгүй сав-хайрцагийн машинууд: ачаалалд нөмрөх, хаягдлыг багасгах, ROI-г сайжруулах

2026/09/20
Эргүүлэх vs мөрөн дагуу бүтээдгүй сав-хайрцагийн машинууд: хурд, ROI, масштабируемость – харьцуулалт

2026/09/20
Бүтээдгүй сав-хайрцагийн машинауд: ачаалалд нөмрөх, хүч хөдөлмөрийн зардлыг багасгах, хайрцагийн хорхойн бат бүтээмжийг сайжруулах

2026/09/21
Урьдчилан бэлтгэсэн уутны машин: уутны төрөл, материал ба дүүргэлтийн гарын авлага

