 EN
Wie lässt sich Folienabfall mit einer Fertigbeutel-Verpackungsmaschine reduzieren?
2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/10/02

Stellen eine der frustrierendsten betrieblichen Herausforderungen in modernen Verpackungsanlagen dar. vertikaltütenmaschine wenn eine vertikale Beutelmaschine Dichtungsprobleme aufweist, kommt die Produktion zum Stillstand, eine Kontamination des Produkts wird möglich und Umsatzeinbußen häufen sich rasch an. Das Verständnis, wie man Dichtungsprobleme an einer vertikalen Beutelmaschine systematisch behebt, ist unverzichtbar für Wartungsteams, Maschinenbediener und Produktionsleiter, die auf kontinuierliche Verpackungsprozesse angewiesen sind. Die Fähigkeit, vertikale Beutelmaschinen-Dichtungsfehler zügig zu diagnostizieren und zu beheben, verwandelt Ausfallzeiten in minimale Störungen und hält Ihre Verpackungslinie effizient am Laufen.
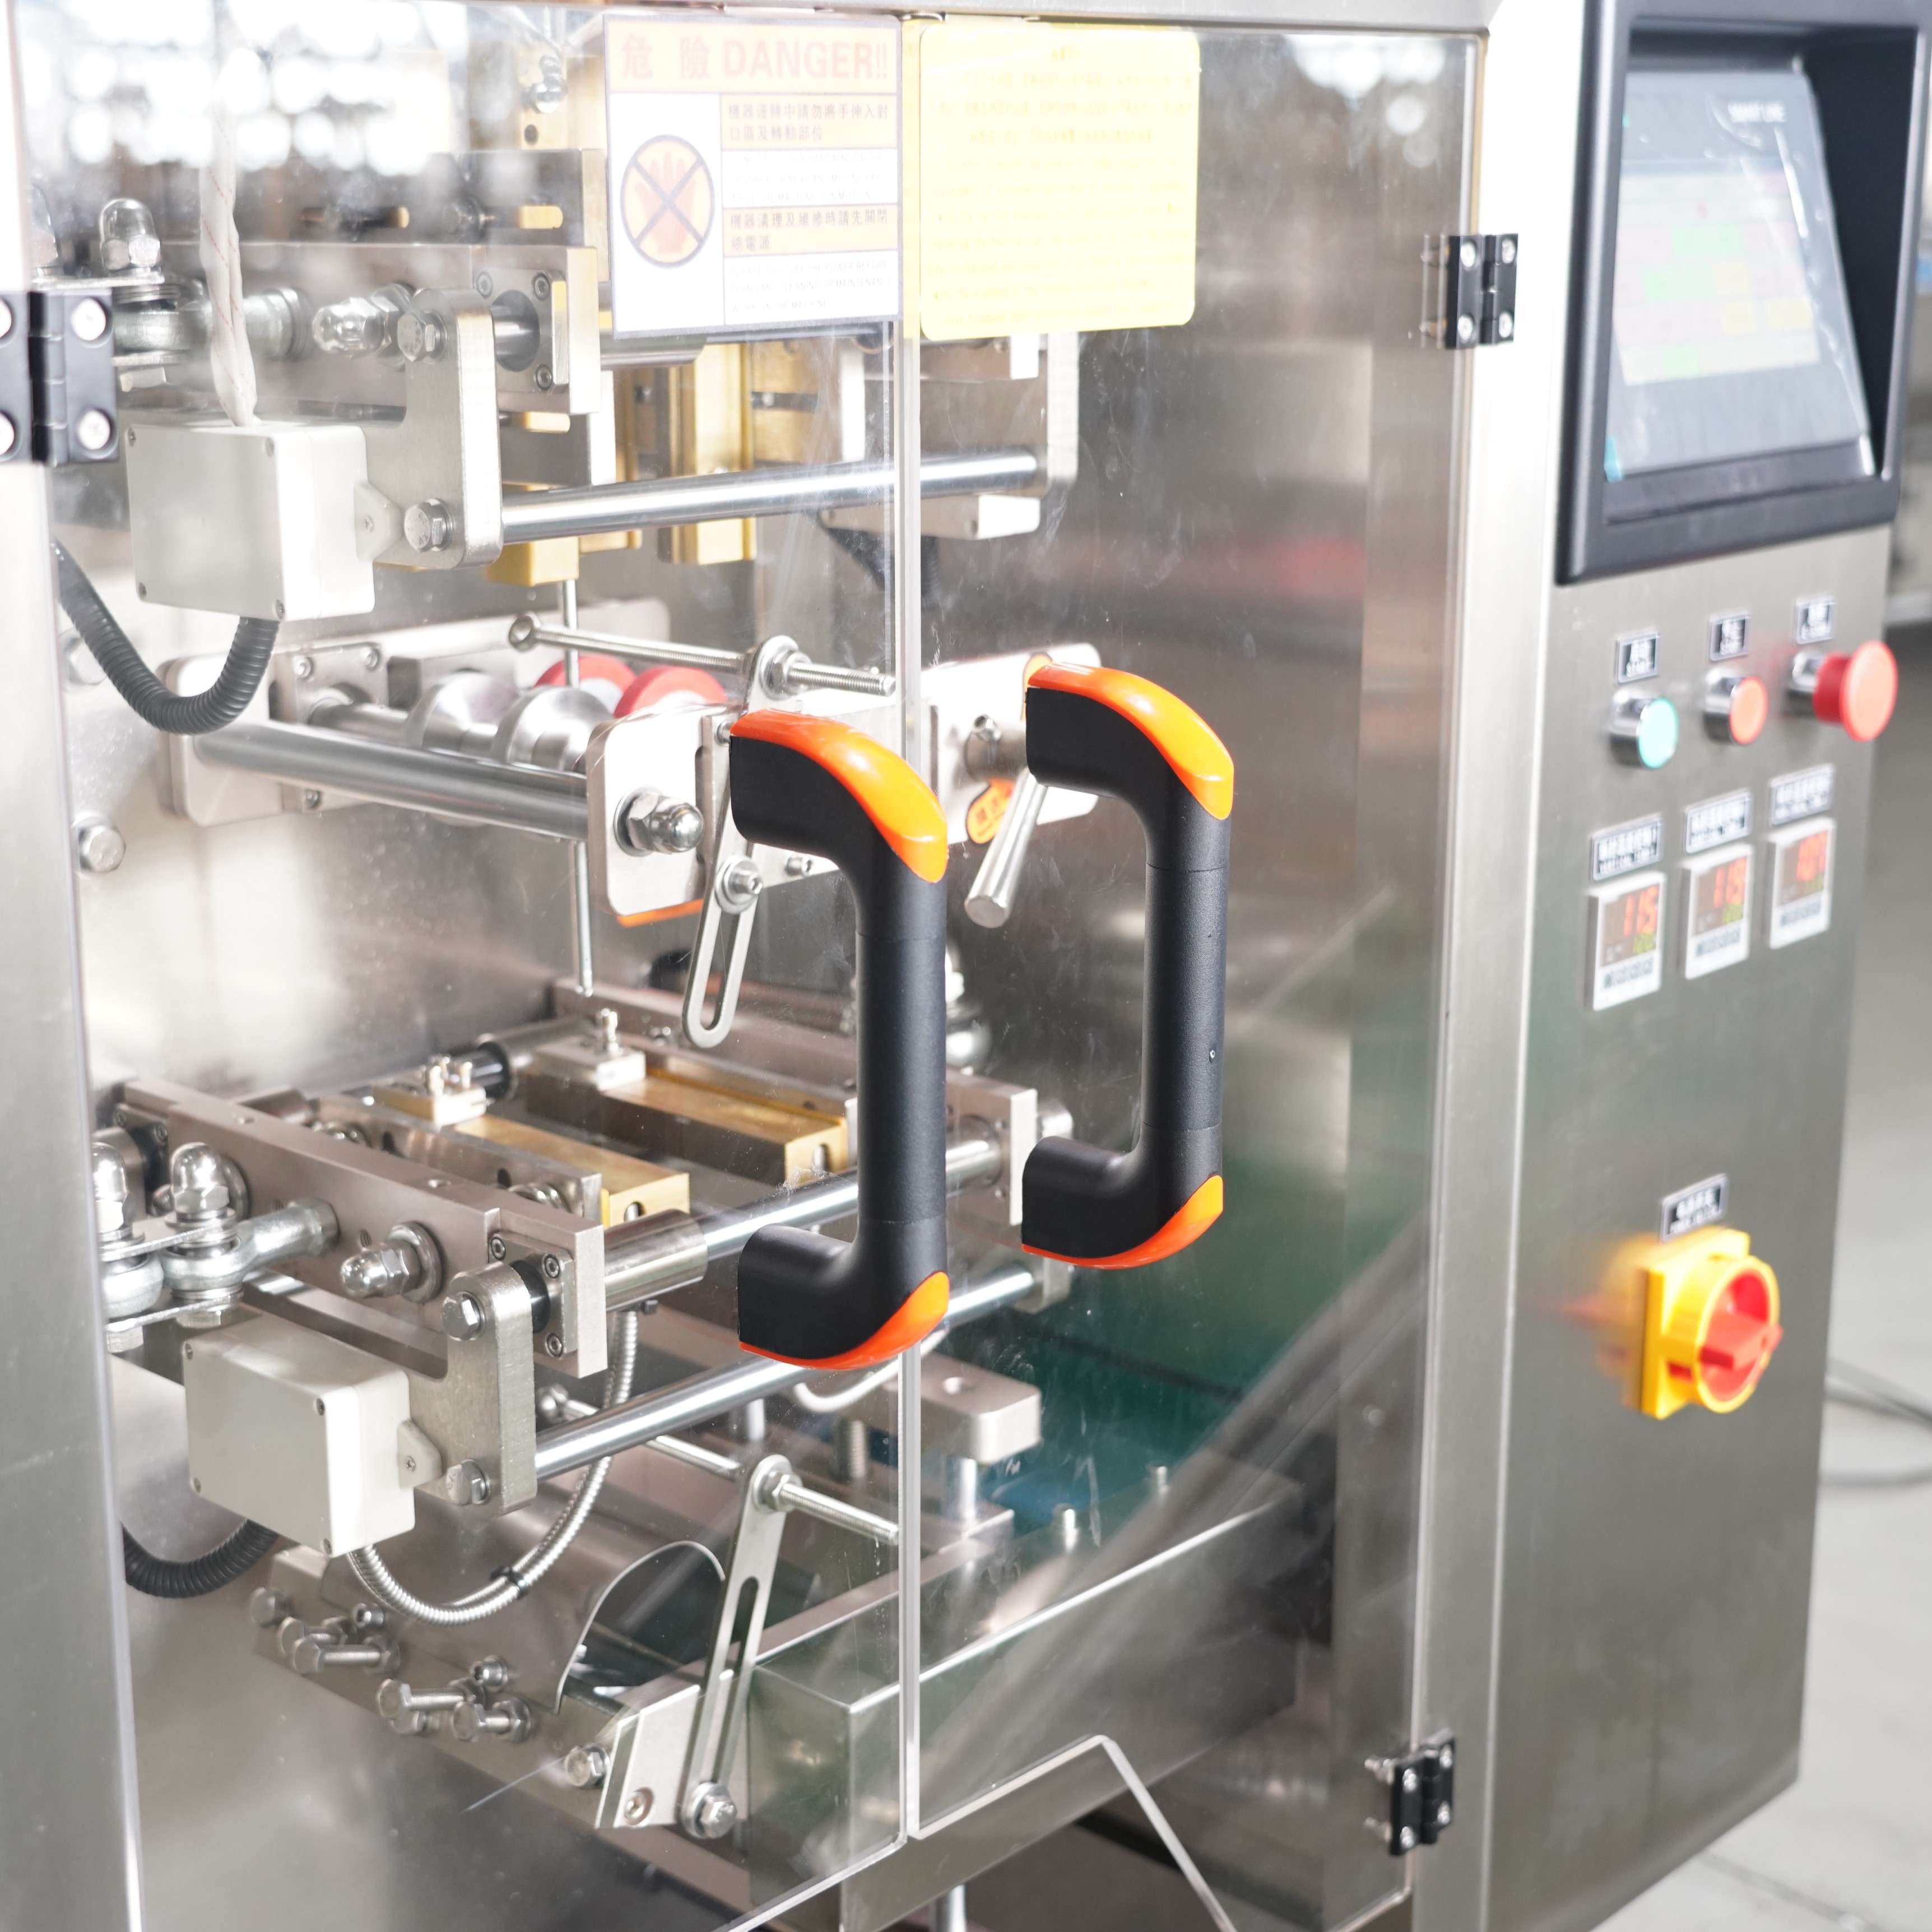
Jede Vertikal-Beutelmaschine ist auf präzises Heißsiegeln angewiesen, um sichere, luftdichte Verpackungen zu erzeugen, die die Produktintegrität schützen und die optische Attraktivität im Regal bewahren. Wenn die Siegelqualität nachlässt, liegt die Ursache meist in mechanischem Verschleiß, thermischer Unbeständigkeit, Materialunverträglichkeit oder einer falschen Maschinenkalibrierung. Diese Anleitung führt Sie Schritt für Schritt durch systematische Fehlersuchverfahren und hilft Ihnen dabei zu erkennen, ob Ihr Vertikal-Beutelmaschinen-Siegelversagen auf Temperaturkalibrierung, Druckeinstellungen, Kontamination oder Komponentenverschleiß zurückzuführen ist. Durch die Anwendung dieser Diagnoseprotokolle können Sie die Siegleistung wiederherstellen und zukünftige Störungen durch Vertikal-Beutelmaschinenprobleme in Ihrem Produktionsablauf vermeiden.
Dichtungsfehler an einer Vertikalbeutelmaschine zeigen sich in vorhersehbaren visuellen Mustern, die Ihre Fehlersuche leiten. Unvollständige Dichtungen mit Lücken entlang der Beutelkanten weisen auf unzureichende Wärmezufuhr oder ungenügenden Druck während des Versiegelungszyklus hin. Schwache Dichtungen, die bereits bei geringer Zugbelastung auseinanderbrechen, deuten darauf hin, dass die Heizelemente der Vertikalbeutelmaschine nicht die optimale Temperatur erreichen oder die Verweilzeit zu kurz ist. Verbrannte oder verkohlte Dichtungslinien zeigen eine übermäßige Wärmebelastung an, die die Folienintegrität beeinträchtigt und Sprödigkeit verursacht, was zu Dichtungsversagen führt. Eine ungleichmäßige Versiegelung über die gesamte Beutelbreite deutet häufig auf falsch ausgerichtete Versiegelungsklauen der Vertikalbeutelmaschine oder verschmutzte Dichtflächen hin, die einen gleichmäßigen Kontakt verhindern.
Die Dichtqualität der Vertikal-Beutelmaschine hängt entscheidend von der Abstimmung zweier Variablen ab: der Heiztemperatur und dem aufgebrachten Druck. Wenn Ihre Vertikal-Beutelmaschine schwache Versiegelungen erzeugt, die Heizelemente jedoch funktionsfähig erscheinen, könnte der Druck unzureichend sein, um die Folienlagen zur molekularen Bindung zu zwingen. Umgekehrt führt eine zu hohe Temperatur – erkennbar an verbrannten Rändern oder dünnen, spröden Versiegelungen – zu einer Schädigung des Folienmaterials selbst. Viele Bediener übersehen, dass die thermische Leistung einer Vertikal-Beutelmaschine mit der Umgebungstemperatur des Raums und der Feuchtigkeit des zugeführten Materials variiert. Kalte Produktionsumgebungen erfordern eine höhere Heilleistung zur Kompensation, während feuchte Bedingungen möglicherweise Druckanpassungen notwendig machen, um zu verhindern, dass Feuchtigkeit die Versiegelungsbildung stört.
Beginnen Sie die Fehlersuche bei einem Dichtungsproblem einer vertikalen Beutelmaschine, indem Sie die tatsächliche Heizelementtemperatur mit den Anzeigeeinstellungen der Maschine vergleichen. Viele Bediener vertikaler Beutelmaschinen gehen davon aus, dass die Temperaturangabe auf dem Bedienfeld korrekt ist; jedoch verschleißen Heizelemente im Laufe der Zeit, und Kalibrierungsabweichungen sind häufig. Verwenden Sie ein Infrarot-Thermometer, um die tatsächliche Temperatur der Verschlussbacken an mehreren Stellen über die gesamte Versiegelungsbreite zu messen. Wenn Ihre vertikale Beutelmaschine eine erhebliche Temperaturdifferenz (mehr als 10–15 Grad Celsius) über den Versiegelungsbereich hinweg anzeigt, ist wahrscheinlich ein Austausch oder eine Neuausrichtung des Heizelements erforderlich. Dokumentieren Sie diese Messwerte vor und nach allen Einstellungen, um zu bestätigen, dass die Temperaturkorrektur Ihrer vertikalen Beutelmaschine den Dichtungsfehler behoben hat.
Druckinkonsistenz ist eine Hauptursache für intermittierende Versiegelungsfehler an Vertikal-Verpackungsmaschinen, die Fehlersuchmaßnahmen erschweren. Überprüfen Sie die pneumatischen oder hydraulischen Druckanzeigen an Ihrer Vertikal-Verpackungsmaschine, um sicherzustellen, dass das System während des gesamten Versiegelungszyklus die vorgegebenen Druckwerte in bar oder PSI aufrechterhält. Luftlecks in pneumatischen Leitungen, abgenutzte Dichtungen innerhalb der Druckaktuatoren oder verschlissene Druckregler führen zu Druckverlust und beeinträchtigen dadurch die Versiegelungsqualität. Führen Sie Ihre Vertikal-Verpackungsmaschine über 10 aufeinanderfolgende Versiegelungszyklen laufen, während Sie die Druckanzeigen kontinuierlich überwachen; jede Schwankung weist auf einen Systemfehler hin, der unverzüglich behoben werden muss. Falls das Drucksystem Ihrer Vertikal-Verpackungsmaschine korrekt funktioniert, fahren Sie mit der Bewertung der Ausrichtung und Oberflächenbeschaffenheit der Versiegelungsklammern fort.
Ein Versiegelungsfehler bei einer Vertikaltaschenschließmaschine resultiert manchmal nicht aus einem Maschinendefekt, sondern aus inkompatiblen oder abgebauten Verpackungsfolien. Unterschiedliche Folienmaterialien erfordern unterschiedliche Versiegelungstemperaturen; wenn die Einstellungen Ihrer Vertikaltaschenschließmaschine für einen bestimmten Folientyp kalibriert wurden und Sie den Materialtyp ohne Anpassung wechseln, tritt unverzüglich ein Versiegelungsfehler auf. Polyethylen-(PE-)Folien versiegeln bei niedrigeren Temperaturen als Polypropylen-(PP-)Folien oder laminerte Strukturen, und eine Vertikaltaschenschließmaschine, die für eine bestimmte Folienklasse kalibriert ist, versagt bei einer anderen Klasse. Prüfen Sie eingehende Folien auf Sprödigkeit, Alterungserscheinungen oder Feuchtigkeitsaufnahme, die die Versiegelbarkeit beeinträchtigen. Alte oder unsachgemäß gelagerte Folie reagiert weniger empfindlich auf Wärme und Druck – selbst dann, wenn die Einstellungen Ihrer Vertikaltaschenschließmaschine korrekt sind. Stellen Sie vor der Verarbeitung stets sicher, dass die Spezifikationen und thermischen Eigenschaften der Folie mit den Maschinenparametern Ihrer Vertikaltaschenschließmaschine übereinstimmen.
Umgebungsbedingungen vor Ort beeinflussen die Versiegelungsleistung von Vertikalbeutelmaschinen erheblich, doch wird dieser Faktor bei der Fehlersuche häufig übersehen. Eine Luftfeuchtigkeit über 65 Prozent rel. Luftfeuchte kann bewirken, dass Folienoberflächen Feuchtigkeit aufnehmen und so eine ordnungsgemäße molekulare Bindung während des Versiegelns verhindern. Kalte Produktionsumgebungen unter 15 Grad Celsius verringern die thermische Effizienz, sodass Ihre Vertikalbeutelmaschine stärker arbeiten muss, um ausreichende Versiegelungstemperaturen zu erreichen. Umgekehrt können übermäßig heiße Umgebungen dazu führen, dass die Heizelemente Ihrer Vertikalbeutelmaschine die Zieltemperatur überschreiten und verkohlte Versiegelungen erzeugen. Stabilisieren Sie Temperatur und Luftfeuchtigkeit in Ihrer Anlage innerhalb der vom Hersteller empfohlenen Bereiche – typischerweise 18 bis 25 Grad Celsius und 40 bis 60 Prozent rel. Luftfeuchte. Falls sich die Umgebungsbedingungen nicht steuern lassen, passen Sie die Versiegelungsparameter Ihrer Vertikalbeutelmaschine entsprechend an.
Die Einführung systematischer Wartungsroutinen verhindert zahlreiche Dichtungsfehler bei Vertikal-Beutelmaschinen, noch bevor diese die Produktion stören. Planen Sie monatliche Inspektionen der Heizelemente, Drucksysteme und der Ausrichtung der Versiegelungsklammern als Teil Ihres präventiven Wartungsprotokolls ein. Dokumentieren Sie sämtliche Messwerte und Justierungen in einem Wartungsprotokoll, das mit der Seriennummer und den Modellspezifikationen Ihrer Vertikal-Beutelmaschine verknüpft ist. Tauschen Sie Heizelemente proaktiv aus, sobald sie Anzeichen von Alterung zeigen – und warten Sie nicht auf einen vollständigen Ausfall sowie damit verbundene Notabschaltungen. Viele erfahrene Bediener führen vierteljährlich gründliche Reinigungssitzungen für ihre Vertikal-Beutelmaschinen durch, um sich ansammelnden Folienrückstand und Verunreinigungen zu entfernen, die im Laufe der Zeit die Dichtungsqualität beeinträchtigen. Dieser proaktive Ansatz zur Wartung Ihrer Vertikal-Beutelmaschine reduziert unerwartete Ausfälle deutlich und verlängert die Lebensdauer der Anlage erheblich.
Wenn bei der Fehlersuche abgenutzte Komponenten identifiziert werden, verhindert ein rechtzeitiger Austausch sich wiederholende Dichtungsprobleme am Vertikal-Beutelverschließer. Der Verschleiß des Heizelements ist anhand der Betriebsstunden vorhersehbar; der Austausch der Elemente vor dem Ausfall gewährleistet eine konsistente Dichtqualität. Ersatzsätze für die Dichtbacken sind üblicherweise erhältlich und lassen sich bei den meisten Modellen von Vertikal-Beutelverschließern einfach installieren. Komponenten des Drucksystems – darunter Aktuatoren, Druckregler und pneumatische Dichtungen – besitzen definierte Wartungsintervalle und sollten gemäß den Herstellervorgaben ausgetauscht werden. Neuere Heiztechnologien und Drucksysteme bieten im Vergleich zu älteren Modellen von Vertikal-Beutelverschließern eine verbesserte Präzision; daher kann der Austausch einzelner Komponenten die Zuverlässigkeit der Dichtung über die ursprünglichen Spezifikationen hinaus steigern. Konsultieren Sie die Dokumentation Ihres Vertikal-Beutelverschließers oder wenden Sie sich an den Herstellersupport, um festzustellen, welche Komponenten aufgrund der Betriebsstunden und Produktionsmenge Ihrer Anlage vorsorglich ausgetauscht werden sollten.
Schwache Versiegelungen resultieren typischerweise aus einer unzureichenden Heiztemperatur, einem unzureichenden Druck, verschmutzten Versiegelungsklammern oder einer fehlerhaften Ausrichtung der Klammerflächen an Ihrer vertikalen Verpackungsmaschine. Beginnen Sie damit, die tatsächliche Temperatur des Heizelements mithilfe eines Infrarot-Thermometers zu überprüfen, statt sich ausschließlich auf die Anzeige des Bedienfelds zu verlassen. Prüfen Sie die pneumatischen oder hydraulischen Druckanzeigen, um eine konstante Druckführung während des gesamten Versiegelungszyklus zu bestätigen. Falls die Druck- und Temperaturwerte im Normbereich liegen, inspizieren und reinigen Sie die Versiegelungsklammern und überprüfen Sie anschließend deren Ausrichtung mit einer Richtlatte. Wenn alle diese Prüfungen positiv verlaufen, ist möglicherweise ein Austausch des Heizelements an der vertikalen Verpackungsmaschine erforderlich, da es im Laufe der Zeit durch thermische Alterung versagt haben könnte.
Reinigen Sie die Versiegelungsklauen Ihrer Vertikalbeutelmaschine monatlich während der normalen Produktionszeiten oder wöchentlich, wenn klebrige oder verunreinigende Materialien verarbeitet werden, die Rückstände hinterlassen. Eine Ansammlung von Verunreinigungen auf den Versiegelungsklauenflächen ist eine Hauptursache für Versiegelungsfehler – und verschlechtert sich mit jedem Produktionslauf. Verwenden Sie weiche Bürsten und Lösungsmittel, die für das Material Ihrer Klauen geeignet sind; vermeiden Sie scheuernde Werkzeuge, die die Versiegelungsflächen beschädigen könnten. Führen Sie bei jeder Reinigung auch eine vollständige Ausrichtungsprüfung der Klauen durch, um Fehlausrichtungen frühzeitig zu erkennen. Führen Sie einen präventiven Wartungsplan ein, der an das Produktionsvolumen Ihrer Vertikalbeutelmaschine gekoppelt ist; bei Hochleistungsanlagen kann eine häufigere Klauenwartung erforderlich sein als bei Anlagen mit geringerem Verpackungsvolumen.
Ja, das Wechseln von Folienmaterialien ohne Anpassung der Einstellungen Ihrer Vertikal-Beutelmaschine ist eine häufige Ursache für Versiegelungsfehler, auf die viele Bediener unerwartet stoßen. Unterschiedliche Folientypen – Polyethylen, Polypropylen, laminierte Strukturen – erfordern unterschiedliche Versiegelungstemperaturen und Druckprofile, um zuverlässige Versiegelungen zu erzielen. Wenn Sie das zugeführte Folienmaterial Ihrer Vertikal-Beutelmaschine wechseln, konsultieren Sie das technische Datenblatt des Folienlieferanten, um die korrekten Versiegelungsparameter zu ermitteln. Testen Sie die neue Folie an Ihrer Vertikal-Beutelmaschine mit kleinen Musterverpackungen, während Sie die Versiegelungsqualität überwachen, bevor Sie auf Vollproduktion umstellen. Einige Bediener von Vertikal-Beutelmaschinen speichern voreingestellte Temperatur- und Druckprofile für verschiedene Folienmaterialien, sodass ein schneller Wechsel ohne Probieren möglich ist.

2026/09/20
Fertigbeutel-Verpackungsmaschinen: Weniger Folienabfall, niedrigere Gesamtbetriebskosten (TCO) und schnellere Kapitalrendite (ROI)

2026/09/20
Reduzieren Sie die Wechselzeit der vorgefertigten Beutel-Verpackungsmaschine um 40 % mit bewährten Best Practices

2026/09/20
Vorgefertigte Beutel-Maschinen: Steigern Sie die Durchsatzleistung, senken Sie Abfall und verbessern Sie die Rendite

2026/09/20
Rotationsmaschine versus Inline-Maschine für vorgefertigte Beutel: Geschwindigkeit, Rendite und Skalierbarkeit im Vergleich

2026/09/20
Vorgefertigte Beutel-Maschine: Steigern Sie die Durchsatzleistung, senken Sie die Personalkosten und verbessern Sie die Versiegelungsintegrität

2026/09/21
Fertigbeutel-Maschine: Beuteltypen, Materialien und Füll-Leitfaden

