 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/02

Stanowią maszyna do pakowania pionowego jedne z najbardziej irytujących wyzwań operacyjnych w nowoczesnych zakładach opakowaniowych. Gdy pionowa maszyna do pakowania w worki napotyka problemy z uszczelnieniem, produkcja ulega zatrzymaniu, możliwa staje się kontaminacja produktu, a straty finansowe gromadzą się szybko. Zrozumienie sposobu diagnozowania i rozwiązywania problemów z uszczelnieniem pionowej maszyny do pakowania w worki jest kluczowe dla zespołów konserwacyjnych, operatorów oraz menedżerów produkcji, którzy zależą od nieprzerwanej pracy linii opakowaniowej. Szybkie diagnozowanie i usuwanie wad uszczelnień pionowej maszyny do pakowania w worki przekształca przestoje w minimalne zakłócenia i zapewnia efektywne funkcjonowanie linii opakowaniowej.
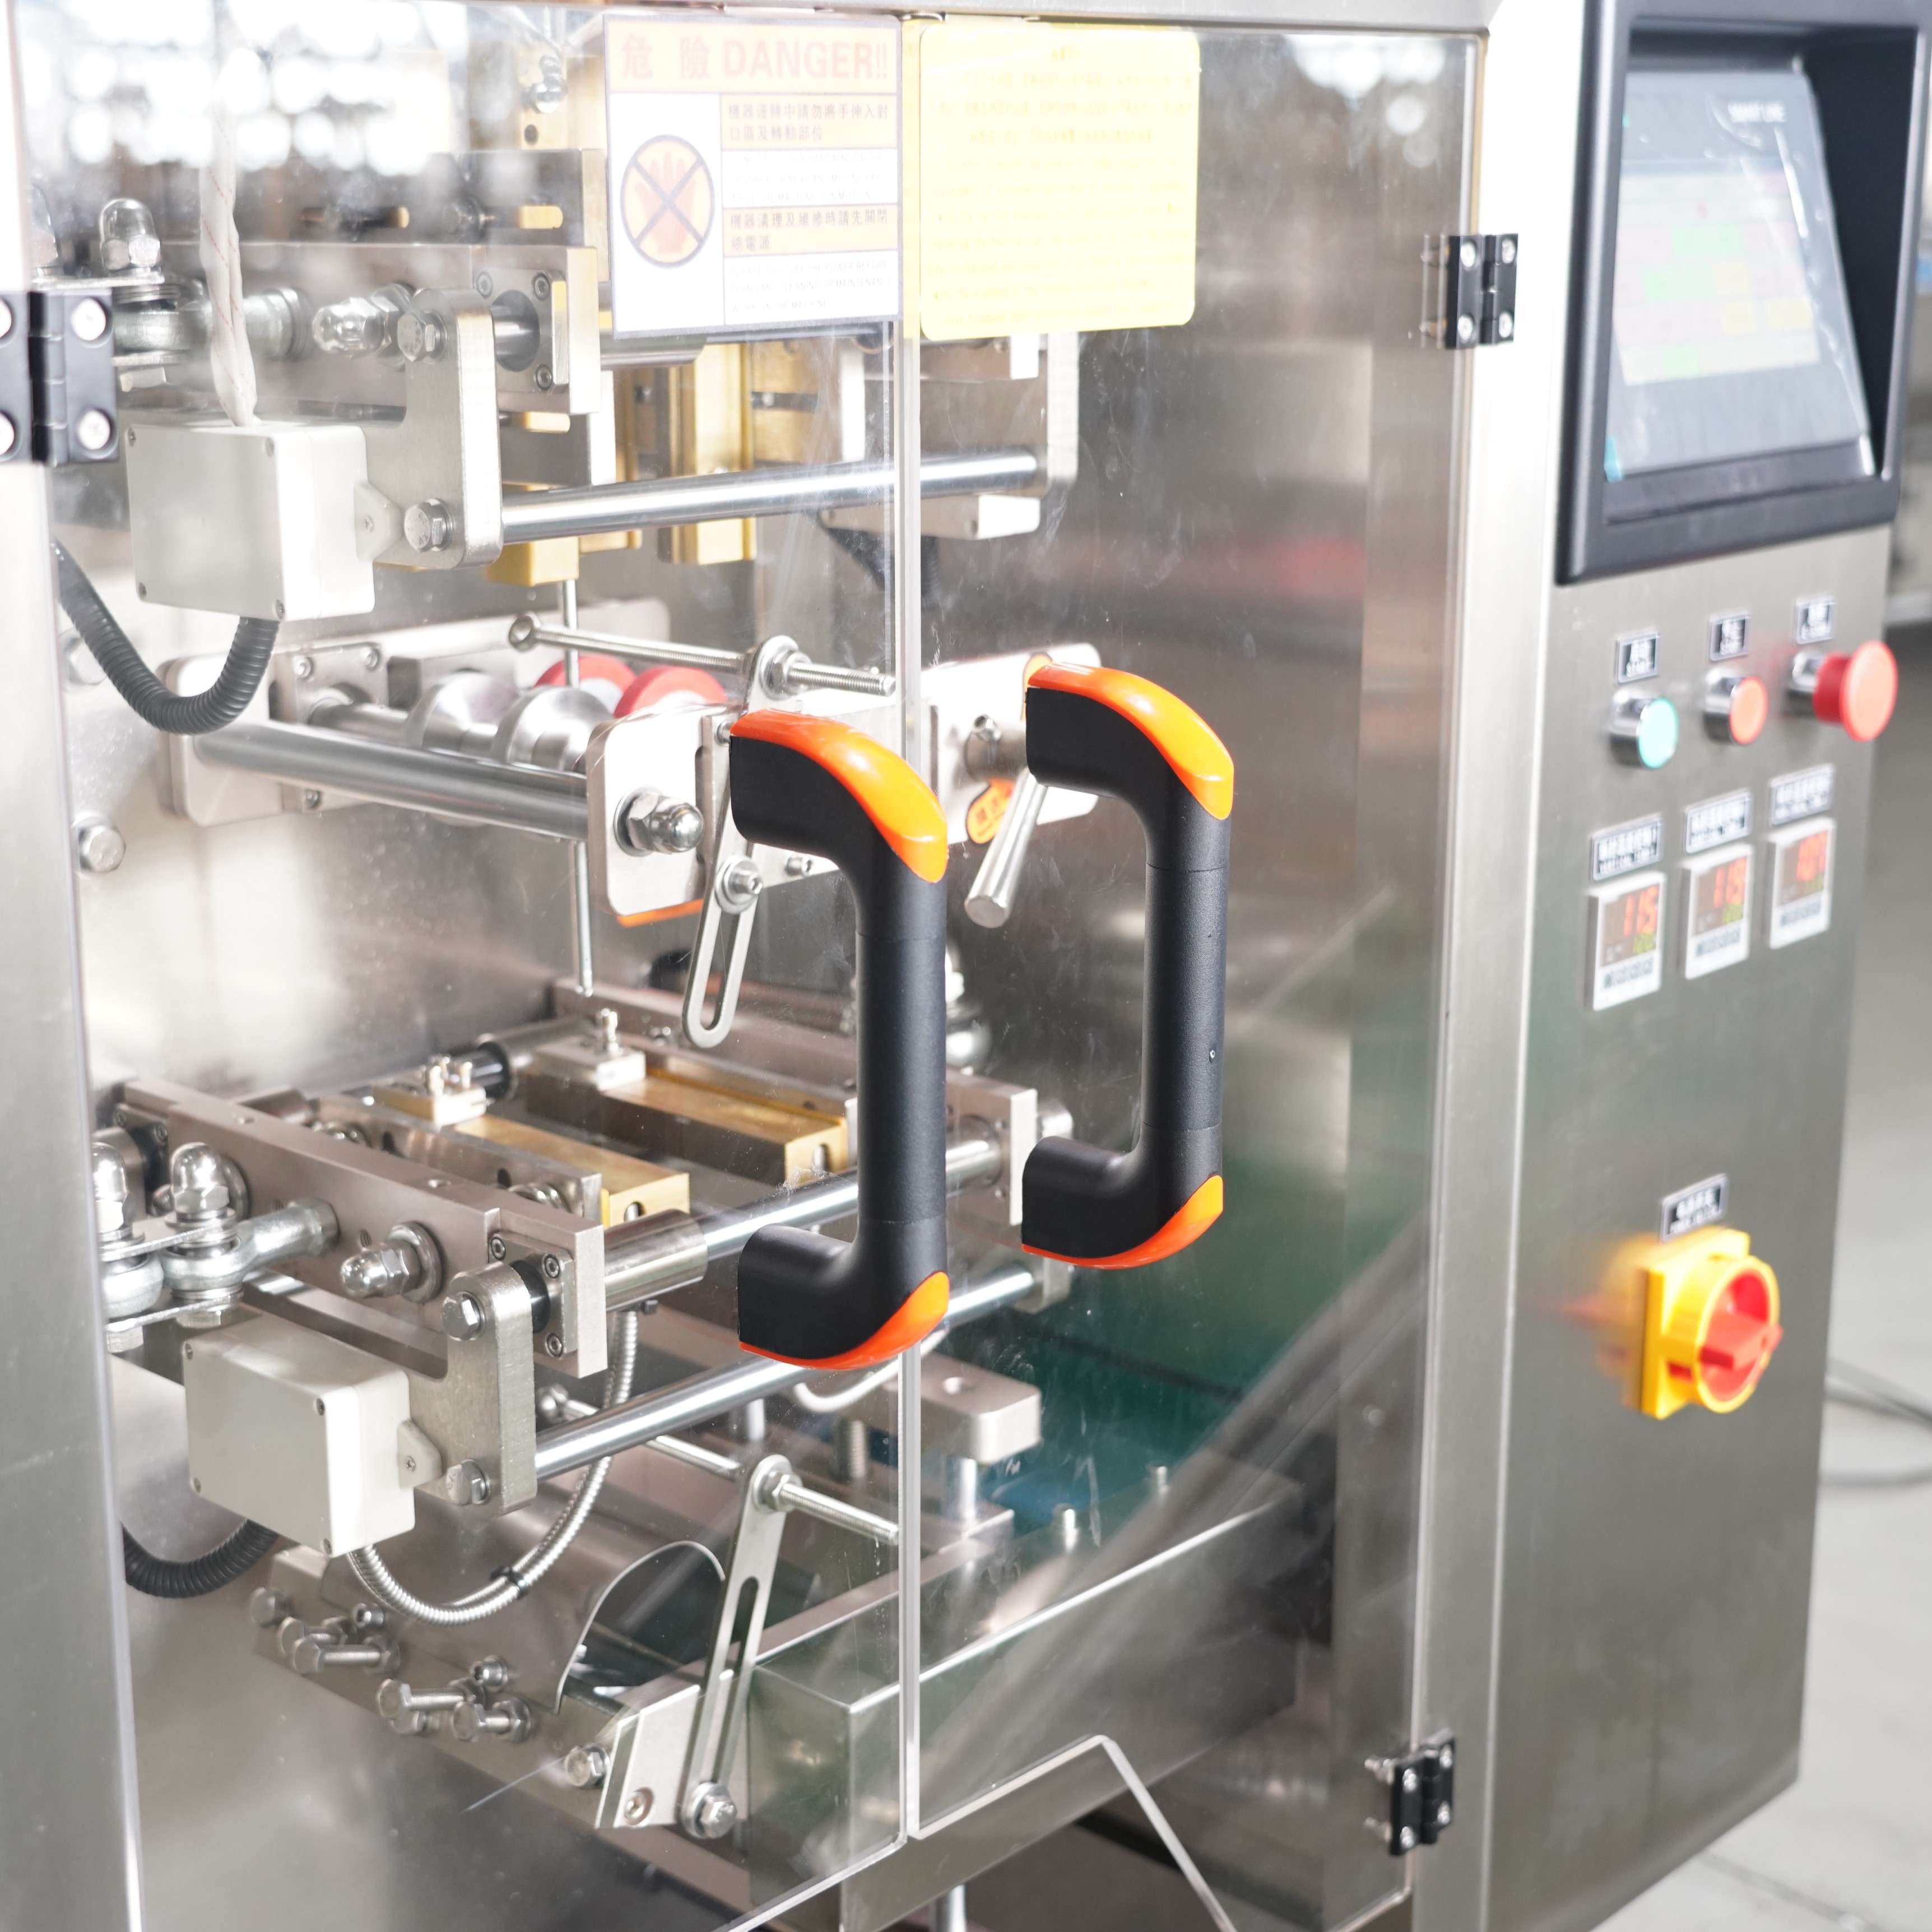
Każda maszyna do pakowania pionowego opiera się na precyzyjnym zgrzewaniu cieplnym, aby tworzyć bezpieczne, szczelne opakowania chroniące integralność produktu i utrzymujące jego atrakcyjny wygląd na półkach. Gdy jakość zgrzewu pogarsza się, główną przyczyną jest zwykle zużycie mechaniczne, niestabilność temperatury, niezgodność materiałów lub nieprawidłowa kalibracja maszyny. Ten przewodnik przedstawia systematyczne metody diagnozowania usterek, pomagając określić, czy awaria zgrzewu w maszynie do pakowania pionowego wynika z nieprawidłowej kalibracji temperatury, niewłaściwych ustawień ciśnienia, zanieczyszczenia czy degradacji komponentów. Stosując te protokoły diagnostyczne, można przywrócić właściwą jakość zgrzewania i zapobiec przyszłym problemom z maszynami do pakowania pionowego, które mogłyby zakłócić harmonogram produkcji.
Wady uszczelnień w maszynach do pakowania pionowego pojawiają się w przewidywalnych wzorach wizualnych, które ułatwiają diagnozowanie problemów. Niekompletne uszczelnienia pozostawiające przerwy wzdłuż krawędzi torebki wskazują na niewystarczającą temperaturę lub zbyt niskie ciśnienie podczas cyklu uszczelniania. Słabe uszczelnienia rozdzielające się nawet przy minimalnym pociąganiu sugerują, że grzejne elementy maszyny do pakowania pionowego nie osiągają optymalnej temperatury lub czas utrzymywania temperatury jest zbyt krótki. Przepalone lub spalone linie uszczelnień świadczą o nadmiernym nagrzewaniu, co pogarsza integralność folii i powoduje jej kruchość, prowadzącą do uszkodzenia uszczelnień. Nierównomierne uszczelnianie na całej szerokości torebki często wynika z niewłaściwego wyjustowania szczęk maszyny do pakowania pionowego lub zanieczyszczenia powierzchni uszczelniających, uniemożliwiającego jednolite stykanie.
Jakość zgrzewania w pionowym maszynie do pakowania zależy krytycznie od koordynacji dwóch zmiennych: temperatury nagrzewania i stosowanego ciśnienia. Jeśli w Twojej pionowej maszynie do pakowania występują słabe zgrzewy, ale elementy grzejne wydają się działać prawidłowo, możliwe jest, że ciśnienie jest zbyt niskie, aby wymusić molekularne połączenie warstw folii. Z kolei, jeśli pionowa maszyna do pakowania tworzy spalone brzegi lub cienkie, kruche zgrzewy, nadmierna temperatura degraduje sam materiał folii. Wiele operatorów zapomina, że wydajność termiczna pionowej maszyny do pakowania zmienia się w zależności od temperatury otoczenia oraz wilgotności materiału wprowadzanego do maszyny. Chłodne środowisko produkcyjne wymaga wyższej mocy grzewczej do kompensacji, podczas gdy wilgotne warunki mogą wymagać dostosowania ciśnienia, aby zapobiec zakłóceniu procesu zgrzewania przez wilgoć.
Rozpocznij diagnozowanie problemu z uszczelnianiem w pionowym pakowaczu, sprawdzając rzeczywistą temperaturę grzałki w porównaniu do ustawień wyświetlanych na panelu sterowania maszyny. Wielu operatorów pionowych pakowaczy zakłada, że wskazania temperatury na panelu kontrolnym są dokładne, ale elementy grzejne ulegają degradacji wraz z upływem czasu, a odchylenia kalibracyjne są powszechne. Użyj termometru podczerwonego do zmierzenia rzeczywistej temperatury szczęk w wielu punktach na całej szerokości strefy uszczelniania. Jeśli w Twoim pionowym pakowaczu występuje znaczna różnica temperatur (powyżej 10–15 stopni Celsjusza) w obrębie strefy uszczelniania, prawdopodobnie konieczna jest wymiana lub ponowne wyjustowanie elementu grzejnego. Zapisz te pomiary przed i po wprowadzeniu jakichkolwiek korekt, aby potwierdzić, że korekta temperatury w pionowym pakowaczu skutecznie usuwa wadę uszczelnienia.
Niezgodność ciśnienia jest główną przyczyną okresowego uszkodzenia zgrzewania worków w maszynach pionowych, co utrudnia diagnozowanie usterki. Sprawdź manometry pneumatyczne lub hydrauliczne na swojej maszynie do pakowania pionowego, aby upewnić się, że system utrzymuje określone wartości ciśnienia w barach lub PSI przez cały cykl zgrzewania. Utrata ciśnienia spowodowana wyciekami powietrza w przewodach pneumatycznych, zużytymi uszczelkami w siłownikach ciśnieniowych lub uszkodzonymi regulatorami ciśnienia pogarsza jakość zgrzewu. Przeprowadź 10 kolejnych cykli zgrzewania na maszynie do pakowania pionowego, jednocześnie monitorując odczyty ciśnienia; każda zmienność wskazuje na usterkę systemu wymagającą natychmiastowej interwencji. Jeśli system ciśnienia maszyny do pakowania pionowego działa prawidłowo, przejdź do oceny położenia klap zgrzewających oraz stanu ich powierzchni.
Awaria uszczelnienia w pionowym maszynie do pakowania czasem nie wynika z usterki maszyny, lecz z niekompatybilnej lub zdegradowanej folii opakowaniowej. Różne materiały folii wymagają różnych temperatur uszczelniania; jeśli ustawienia pionowej maszyny do pakowania zostały skalibrowane dla jednego typu folii, a zmienisz materiał bez odpowiedniej korekty ustawień, awaria uszczelnienia wystąpi natychmiast. Folie polietylenowe (PE) uszczelniają się w niższych temperaturach niż folie polipropylenowe (PP) lub struktury laminowane, a pionowa maszyna do pakowania skalibrowana dla jednej klasy folii nie będzie poprawnie działać z inną klasą. Sprawdzaj przyjmowaną folię pod kątem kruchości, degradacji spowodowanej wiekiem lub pochłaniania wilgoci, co pogarsza jej zdolność do uszczelniania. Stara lub niewłaściwie przechowywana folia staje się mniej czuła na ciepło i ciśnienie, nawet jeśli ustawienia pionowej maszyny do pakowania są prawidłowe. Zawsze sprawdzaj, czy specyfikacje folii oraz jej właściwości termiczne są zgodne z parametrami Twojej pionowej maszyny do pakowania przed rozpoczęciem przetwarzania.
Warunki otoczenia mają istotny wpływ na wydajność zgrzewania w pionowych maszynach do pakowania w worki, ale ten czynnik jest często pomijany podczas diagnozowania problemów. Wilgotność powyżej 65 procent wilgotności względnej może spowodować, że powierzchnie folii pochłoną wilgoć, uniemożliwiając prawidłowe wiązanie molekularne podczas zgrzewania. Zimne środowisko produkcyjne poniżej 15 stopni Celsjusza obniża wydajność cieplną, co wymaga od pionowej maszyny do pakowania w worki większego wysiłku w celu osiągnięcia odpowiedniej temperatury zgrzewania. Z kolei nadmiernie gorące warunki mogą spowodować przekroczenie przez grzejne elementy pionowej maszyny do pakowania w worki docelowych temperatur, co prowadzi do spalenia szwów. Stabilizuj temperaturę i wilgotność w pomieszczeniu w zakresie zalecanym przez producenta – zwykle 18–25 stopni Celsjusza oraz 40–60 procent wilgotności względnej. Gdy nie można kontrolować warunków środowiskowych, odpowiednio dostosuj parametry zgrzewania pionowej maszyny do pakowania w worki.
Wprowadzenie systematycznych procedur konserwacji zapobiega wielu awariom uszczelnień w pionowych maszynach do pakowania przed ich zakłóceniem produkcji. Zaplanuj miesięczne inspekcje elementów grzejnych, układów ciśnieniowych oraz wyrównania kleszczy uszczelniających jako część protokołu konserwacji zapobiegawczej. Dokumentuj wszystkie pomiary i korekty w dzienniku konserwacji powiązanym z numerem seryjnym i specyfikacją modelu Twojej pionowej maszyny do pakowania. Zastępuj elementy grzejne proaktywnie po pojawieniu się pierwszych oznak starzenia się, zamiast czekać na całkowitą awarię i nagłą przerwę w pracy. Wielu doświadczonych operatorów organizuje kwartalne sesje dogłębnej czystki swoich pionowych maszyn do pakowania, usuwając gromadzące się pozostałości folii i zanieczyszczenia, które z czasem pogarszają jakość uszczelnień. Takie proaktywne podejście do konserwacji pionowych maszyn do pakowania znacznie zmniejsza ryzyko niespodziewanych awarii i wydłuża okres użytkowania sprzętu.
Gdy diagnozowanie ujawnia zużyte elementy, ich natychmiastowa wymiana zapobiega powtarzającym się problemom z uszczelnianiem worków w maszynach pionowych. Degradacja elementu grzejnego jest przewidywalna na podstawie liczby godzin pracy; wymiana tych elementów przed ich awarią zapewnia stałą jakość uszczelnień. Zestawy do wymiany szczęk uszczelniających są powszechnie dostępne i łatwe w montażu w większości modeli maszyn pionowych do pakowania. Elementy układu ciśnieniowego – w tym siłowniki, regulatory oraz uszczelki pneumatyczne – mają określony okres eksploatacji i powinny być wymieniane zgodnie z wytycznymi producenta. Nowsze technologie grzewcze oraz układy ciśnieniowe oferują większą precyzję niż starsze modele maszyn pionowych do pakowania, dlatego uaktualnienie komponentów może poprawić niezawodność uszczelnień ponad pierwotne specyfikacje. Skonsultuj dokumentację swojej maszyny pionowej do pakowania lub wsparcie techniczne producenta, aby ustalić, które elementy wymagają wymiany zapobiegawczej na podstawie czasu pracy urządzenia i objętości produkcji.
Słabe uszczelki zwykle wynikają z niewystarczającej temperatury nagrzewania, niewystarczającego ciśnienia, zanieczyszczenia krawędzi uszczelniających lub nieprawidłowego ustawienia powierzchni krawędzi uszczelniających w urządzeniu do pionowego pakowania. Zaczynając od sprawdzenia rzeczywistej temperatury elementu grzejnego za pomocą termometru podczerwieni, a nie wyłącznie na podstawie wskazań wyświetlacza panelu sterowania. Sprawdź manometry ciśnienia pneumatycznego lub hydraulicznego, aby potwierdzić stałość ciśnienia w całym cyklu uszczelniania. Jeśli pomiary ciśnienia i temperatury są prawidłowe, sprawdź i oczyść krawędzie uszczelniające, a następnie zweryfikuj ich ustawienie za pomocą linijki prostej. Jeśli wszystkie te sprawdziny dają pozytywne wyniki, urządzenie do pionowego pakowania może wymagać wymiany elementu grzejnego z powodu stopniowego obniżenia jego właściwości cieplnych w czasie.
Czyszczcie szczęki uszczelniające pionowego maszyn do pakowania worków raz na miesiąc w ramach normalnego harmonogramu produkcji lub raz w tygodniu, jeśli przetwarzane są lepkie lub zanieczyszczające materiały pozostawiające osad. Nagromadzenie zanieczyszczeń na powierzchniach szczęk pionowego maszyn do pakowania worków jest główną przyczyną awarii uszczelki, a problem ten pogarsza się przy każdej kolejnej serii produkcyjnej. Do czyszczenia używaj miękkich szczotek oraz rozpuszczalników odpowiednich dla materiału szczęk, unikając narzędzi ściernych, które mogą zadrapać powierzchnie uszczelniające. Przeprowadzaj pełną kontrolę ustawienia szczęk podczas każdego cyklu czyszczenia, aby jak najwcześniej wykryć ewentualne niedoskonałości w ich położeniu. Wprowadź kalendarz konserwacji zapobiegawczej powiązany z objętością produkcji pionowego maszyn do pakowania worków; w przypadku operacji o wysokiej wydajności może być konieczna częstsza konserwacja szczęk niż w liniach opakowaniowych o mniejszej wydajności.
Tak, zmiana materiałów foliowych bez dostosowania ustawień maszyny do pakowania pionowego jest częstym powodem awarii zgrzewania, z jakim wielu operatorów nieoczekiwanie się spotyka. Różne typy folii — polietylen, polipropylen, struktury laminowane — wymagają różnych temperatur zgrzewania i charakterystyk ciśnienia, aby uzyskać niezawodne zgrzewy. Po zmianie materiału folii wprowadzanej do maszyny do pakowania pionowego należy zapoznać się z kartą danych technicznych dostawcy folii, aby określić odpowiednie parametry zgrzewania. Przed przejściem na pełne serie produkcyjne należy przetestować nową folię na maszynie do pakowania pionowego przy użyciu małych partii próbnych, monitorując jednocześnie jakość zgrzewów. Niektórzy operatorzy maszyn do pakowania pionowego przechowują w pamięci ustawienia temperatury i ciśnienia dla różnych materiałów foliowych, co umożliwia szybką zmianę bez konieczności zgadywania.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

