Maišų pildymo ir sandarinimo įrenginyje vertikalus maišų pildymo įrenginys yra vienos iš labiausiai erzinančių eksploatacijos problemų šiuolaikinėse pakuotės gamyklose. Kai vertikalus maišų pildymo ir sandarinimo įrenginys susiduria su sandarinimo problemomis, gamyba sustoja, padidėja produkto užteršimo rizika ir greitai kaupiasi pajamų nuostoliai. Suprasti, kaip šalinti vertikalaus maišų pildymo ir sandarinimo įrenginio sandarinimo problemas, yra būtina techninės priežiūros komandoms, operatoriams ir gamybos vadovams, kurie priklauso nuo nuolatinės pakuotės gamybos. Gebėjimas greitai diagnozuoti ir pašalinti vertikalaus maišų pildymo ir sandarinimo įrenginio sandarinimo defektus paverčia prastovas minimaliais sutrikimais ir užtikrina efektyvią jūsų pakuotės linijos veikimą.
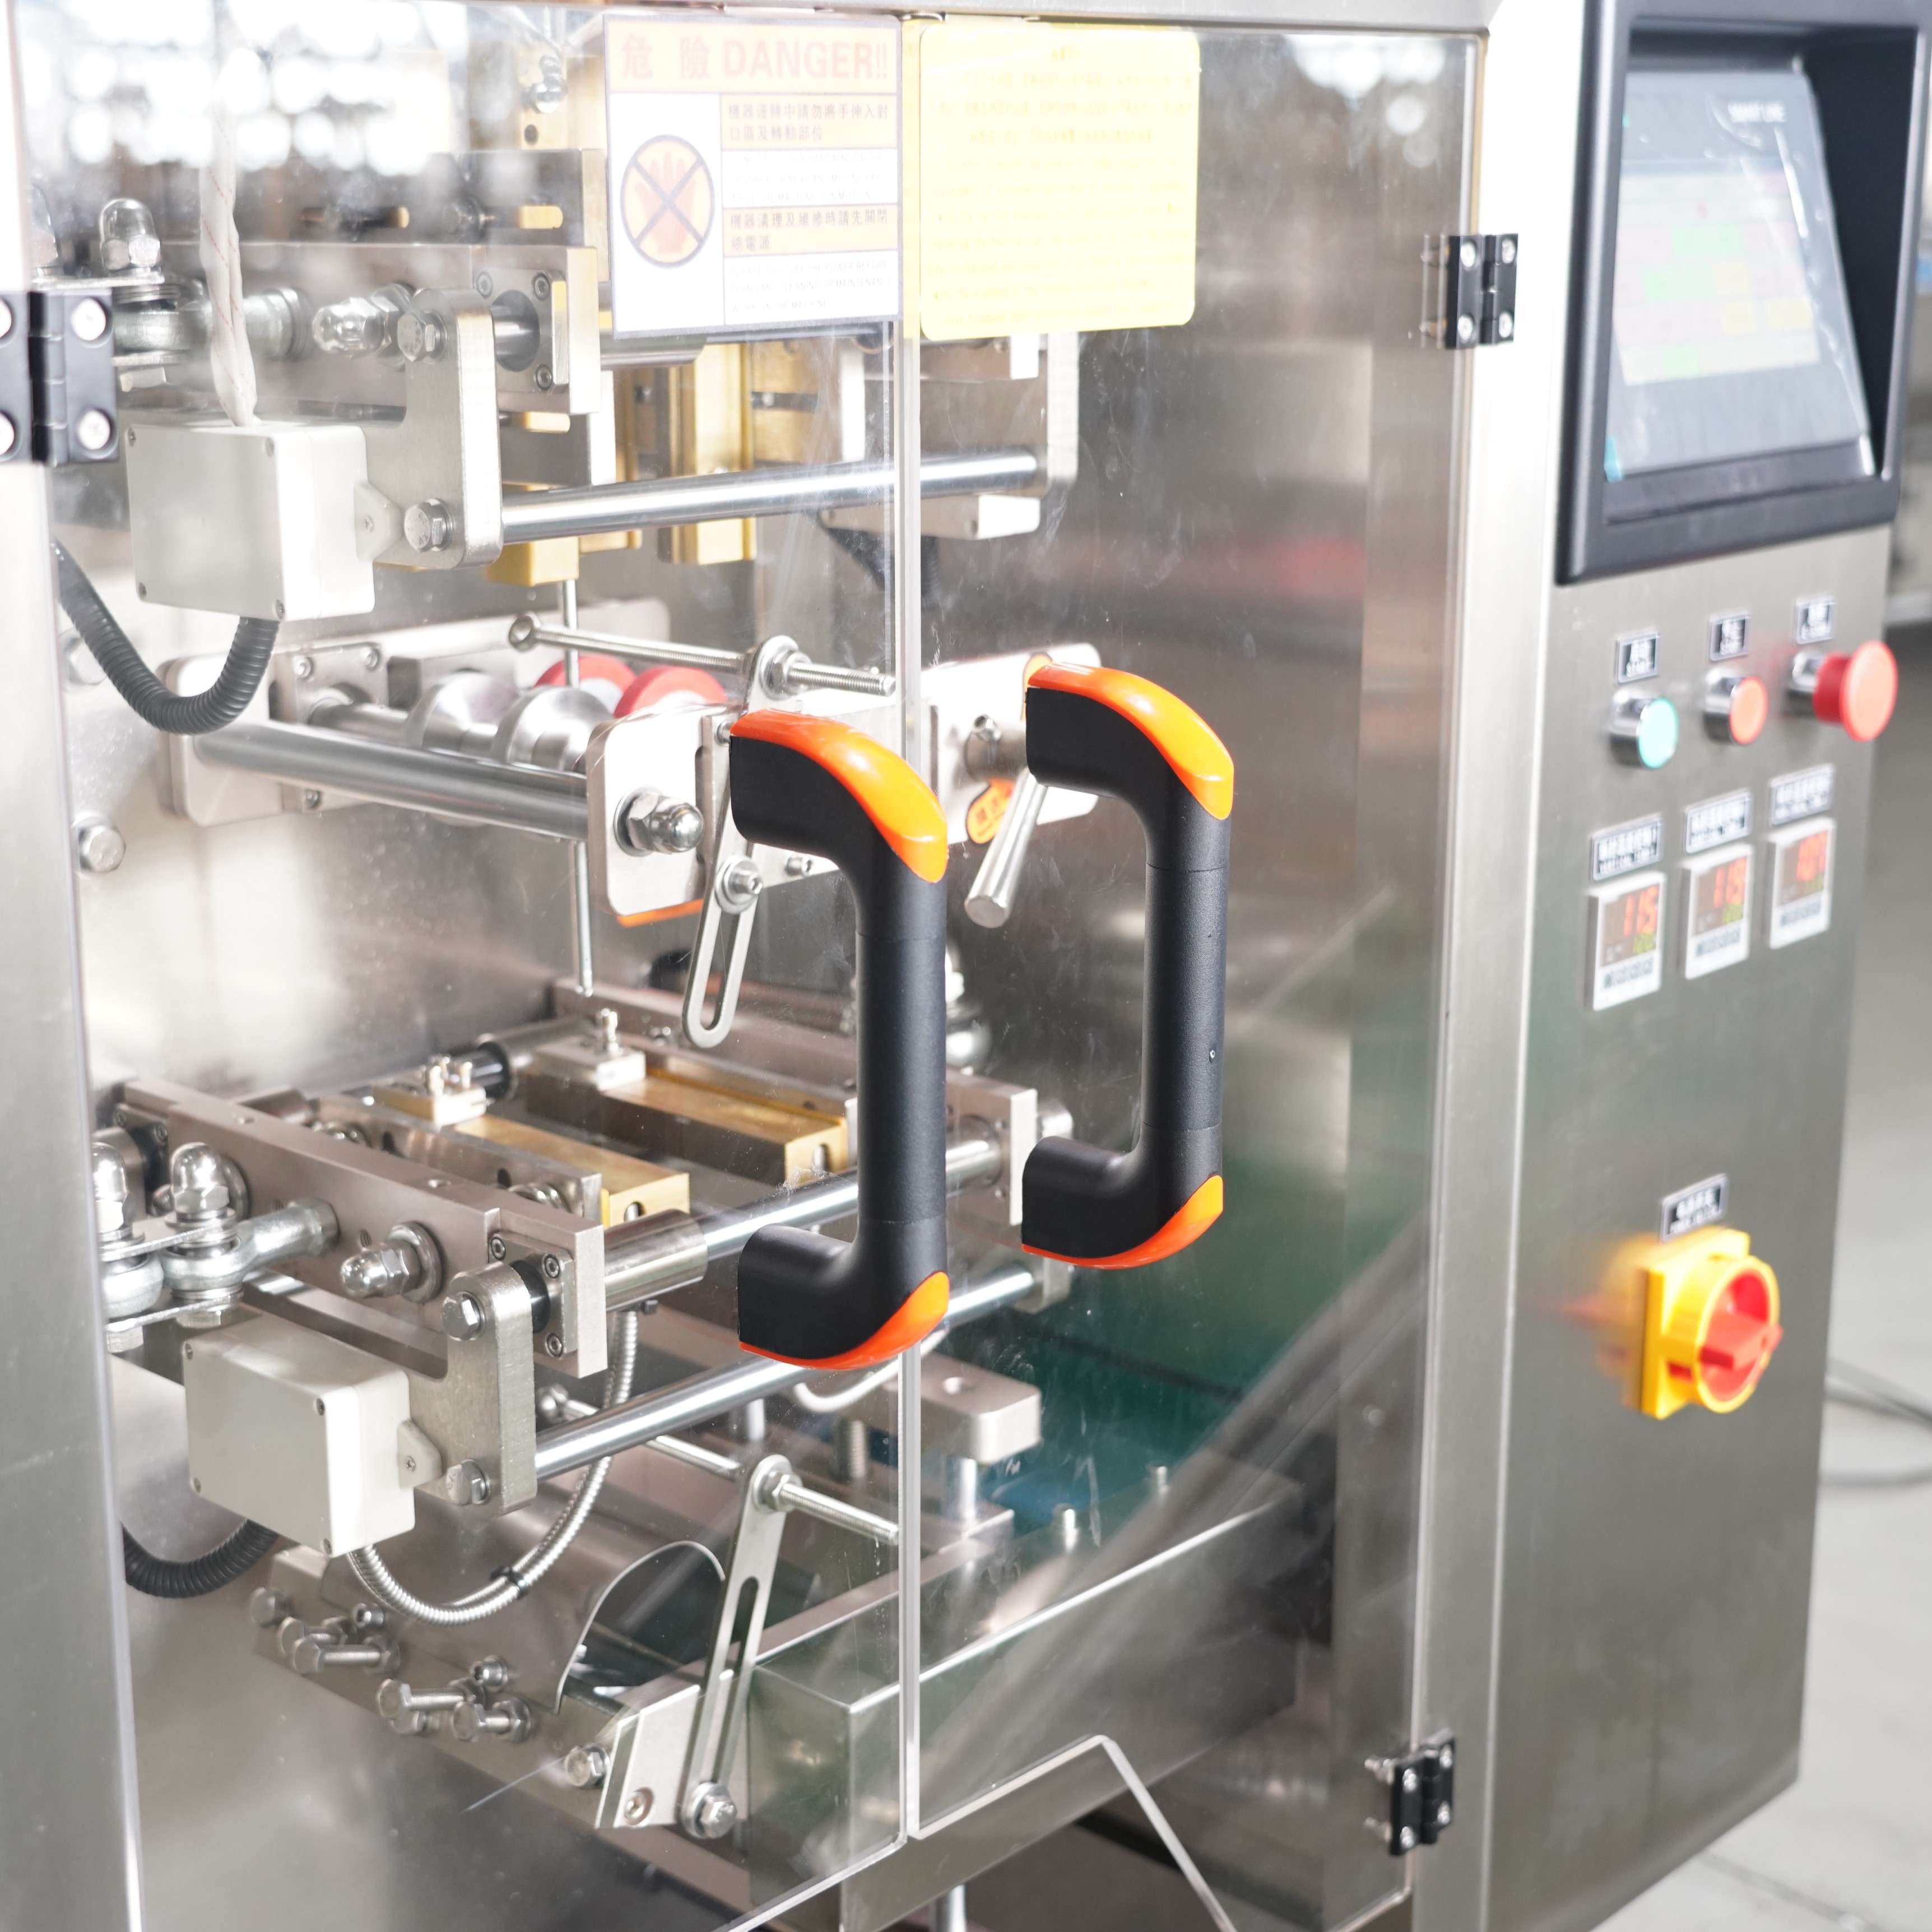
Kiekviena vertikalių maišų uždarymo mašina remiasi tikslia karštinio sandarinimo technika, kad būtų sukurtas patikimas, hermetiškas pakavimas, kuris apsaugo produkto vientisumą ir išlaiko jo pritraukiamumą prekybos vietose. Kai sandarinimo kokybė blogėja, jos priežastis dažniausiai yra mechaninis dėvėjimasis, temperatūros nestabilumas, medžiagų nesuderinamumas ar netinkama mašinos kalibracija. Ši instrukcija pateikia sistemingas trikčių šalinimo technikas, padedančias nustatyti, ar jūsų vertikalių maišų uždarymo mašinos sandarinimo gedimas kyla dėl temperatūros kalibravimo, slėgio nustatymų, užterštumo ar komponentų susidėvėjimo. Sekdami šiuos diagnostikos protokolus, galėsite atkurti sandarinimo našumą ir užkirsti kelią būsimoms vertikalių maišų uždarymo mašinų problemoms, kurios gali sutrikdyti jūsų gamybos grafiką.
Būdingų vertikalių maišų uždarymo mašinų sandarinimo defektų nustatymas
Matomų sandarinimo gedimų schemų supratimas
Sandėliavimo maišų vertikalių siuvimo įrenginių sandarinimo defektai pasireiškia numatytais vaizdiniais modeliais, kurie nukreipia jūsų trikčių šalinimo veiksmus. Nepilni sandarinimai, paliekantys tarpus palei maišo kraštus, rodo nepakankamą šilumos kiekį arba per mažą slėgį sandarinimo ciklo metu. Silpni sandarinimai, kurie atsiskleidžia net nedidelės traukos jėgos poveikiu, rodo, kad vertikalaus siuvimo įrenginio šildymo elementai nepasiekia optimalios temperatūros arba laikas, per kurį taikoma šiluma, yra per trumpas. Perdegę arba apdegę sandarinimo brūkšniai rodo per didelį šilumos poveikį, kuris pažeidžia plėvelės vientisumą ir sukuria trapumą, lemiantį sandarinimo versijos nesėkmę. Netolygus sandarinimas visame maišo pločiui dažnai rodo netinkamai sureguliuotus vertikalios siuvimo įrangos žandikaulius arba užterštus sandarinimo paviršius, kurie neleidžia vienodai kontaktuoti.
Slėgio ir temperatūros poveikio įvertinimas
Vertikalaus maišų uždarymo įrenginio sandarumo kokybė labai priklauso nuo dviejų kintamųjų koordinavimo: kaitinimo temperatūros ir taikomosios jėgos. Jei jūsų vertikalusis maišų uždarymo įrenginys sukuria silpnas sandarumas, bet kaitinimo elementai atrodo veikiantys, galbūt taikoma jėga nepakankama, kad priverstų plėvelės sluoksnius susijungti molekulinio ryšio būdu. Atvirkščiai, jei vertikalusis maišų uždarymo įrenginys sukuria perdegusius kraštus arba plonus, trapius sandarumus, per didelė temperatūra pažeidžia patį plėvelės medžiagą. Daugelis operatorių nepastebi, kad vertikalaus maišų uždarymo įrenginio šiluminis našumas kinta priklausomai nuo aplinkos kambario temperatūros ir įeinančios medžiagos drėgmės. Šaltose gamybos aplinkose reikia didesnės kaitinimo galios kompensavimui, o drėgnose sąlygose gali prireikti jėgos reguliavimo, kad drėgmė nekliudytų sandarumo susidarymui.
Vertikalaus maišų uždarymo įrenginio sandarumo gedimų diagnostikos žingsniai
Temperatūros tikrinimas ir kalibravimas
Pradėkite trikčių šalinimą vertikalaus maišų uždarymo įrenginyje, patikrindami tikrąją kaitinimo elemento temperatūrą prieš tai, ką rodo mašinos ekranas. Daugelis vertikalių maišų uždarymo įrenginių operatorių mano, kad valdymo skydelio temperatūros rodmenys yra tikslūs, tačiau kaitinimo elementai laikui bėgant susidėvi, o kalibravimo nuokrypis yra dažnas reiškinys. Naudokite infraraudonųjų spindulių termometrą, kad išmatuotumėte tikrąją žandikaulio temperatūrą keliuose taškuose viso sandarinimo pločio. Jei jūsų vertikalus maišų uždarymo įrenginys rodo didelį temperatūros skirtumą (daugiau nei 10–15 laipsnių Celsijaus) viso sandarinimo ploto srityje, greičiausiai reikės keisti kaitinimo elementą arba atlikti jo persuderinimą. Įrašykite šiuos matavimus prieš ir po bet kokių reguliavimų, kad patvirtintumėte, jog jūsų vertikalaus maišų uždarymo įrenginio temperatūros taisymas pašalino sandarinimo defektą.
Spaudimo sistemos apžvalga ir bandymai
Slėgio netolygumas yra viena pagrindinių priežasčių, dėl kurių kartais nepavyksta užsandrinti vertikalių maišų, todėl sunkėja gedimų šalinimas. Patikrinkite pneumatinio arba hidraulinio slėgio manometrus savo vertikaliame maišų užsandrinimo įrenginyje, kad įsitikintumėte, jog sistema išlaiko nurodytą bar ar PSI lygį visą sandarinimo ciklo trukmę. Oro nuotėkiai pneumatinėse linijose, susidėvėję sandarinimo tarpinės slėgio veikikliuose arba prastėję slėgio reguliatoriai sukelia slėgio praradimą, kuris pablogina sandarinimo kokybę. Paleiskite savo vertikalinį maišų užsandrinimo įrenginį per 10 nuoseklių sandarinimo ciklų stebėdami slėgio rodmenis; bet kokie svyravimai rodo sistemos gedimą, kuriam reikia nedelsiant atkreipti dėmesį. Jei jūsų vertikalinio maišų užsandrinimo įrenginio slėgio sistema veikia tinkamai, pereikite prie sandarinimo žnyplių išdėstymo tikslumo ir paviršiaus būklės įvertinimo.
Medžiagų suderinamumas ir aplinkos veiksniai
Plėvelės medžiagos įvertinimas ir suderinamumas
Vertikalaus maišų uždarymo įrenginio sandarinimo gedimas kartais kyla ne iš paties įrenginio, o dėl nesuderinamų arba prastėjusių pakuotės plėvelių. Skirtingos plėvelių medžiagos reikalauja skirtingų sandarinimo temperatūrų; jei jūsų vertikalaus maišų uždarymo įrenginio parametrai buvo sureguliuoti vienai plėvelei, o vėliau pakeitus plėvelės tipą be atitinkamo reguliavimo, nedelsiant pasireiškia sandarinimo gedimas. Polietileno (PE) plėvelės sandarinamos žemesnėmis temperatūromis nei polipropileno (PP) arba laminuotos struktūros plėvelės, todėl vertikalaus maišų uždarymo įrenginys, sureguliuotas vienos plėvelės klasei, nebegali tinkamai veikti su kita klase. Patikrinkite gautą plėvelę dėl trapumo, amžiaus susidėvėjimo ar drėgmės įsisavinimo, kurie pablogina sandarinamumą. Sena ar netinkamai laikoma plėvelė tampa mažiau reaktyvi į šilumą ir slėgį net tada, kai jūsų vertikalaus maišų uždarymo įrenginio parametrai yra teisingi. Visada patikrinkite, ar plėvelės techniniai duomenys ir šiluminės savybės atitinka jūsų vertikalaus maišų uždarymo įrenginio techninius parametrus prieš pradedant apdoroti.
Aplinkos drėgmės ir temperatūros valdymas
Aplinkos sąlygos labai paveikia vertikalių maišų uždarymo įrenginių sandarinimo našumą, tačiau šis veiksnys dažnai praleidžiamas trikčių šalinimo metu. Drėgnumas virš 65 procentų santykinio drėgnumo gali sukelti plėvelės paviršiaus drėgmės absorbciją, dėl ko nepavyksta tinkamai susijungti molekulėms sandarinimo metu. Šaltos gamybos aplinkos žemiau 15 laipsnių Celsijaus sumažina šiluminę efektyvumą, todėl jūsų vertikalus maišų uždarymo įrenginys turi dirbti sunkiau, kad pasiektų tinkamas sandarinimo temperatūras. Atvirkščiai, per karštos aplinkos gali privesti prie vertikalaus maišų uždarymo įrenginio šildymo elementų perkaitimo, dėl ko susidaro perdegę sandarinimai. Palaikykite savo patalpų temperatūrą ir drėgnumą gamintojo rekomenduotose ribose – paprastai nuo 18 iki 25 laipsnių Celsijaus ir nuo 40 iki 60 procentų santykinio drėgnumo. Kai aplinkos sąlygas negalima kontroliuoti, atitinkamai koreguokite savo vertikalaus maišų uždarymo įrenginio sandarinimo parametrus.
Profilaktinė priežiūra ir ilgalaikė patikimumo užtikrinimas
Reguliarios vertikalių maišų uždarymo sistemų patikros grafikai
Sisteminių priežiūros procedūrų įdiegimas neleidžia daugeliui vertikalių maišų uždarymo įrenginių sandarinimo gedimų pasireikšti dar prieš tai sutrikdant gamybą. Į savo profilaktinės priežiūros protokolą įtraukite šilumos elementų, slėgio sistemų ir sandarinimo žnyplių išlyginimo mėnesinius patikrinimus. Visus matavimus ir reguliavimus registruokite priežiūros žurnale, susiejame su jūsų vertikalaus maišų uždarymo įrenginio serijos numeriu ir modelio techninėmis charakteristikomis. Šilumos elementus keiskite laiku, kai jie pradeda rodyti senėjimo požymius, o ne laukdami visiško jų sugadinimo ir skubios sustabdymo. Daugelis patyrusių operatorių kas ketvirtį organizuoja išsamų vertikalių maišų uždarymo įrenginių valymą, pašalindami kaupiamą plėvelės likučių ir teršalų kiekį, kuris laikui bėgant pablogina sandarinimo kokybę. Toks aktyvus vertikalių maišų uždarymo įrenginių priežiūros požiūris sumažina netikėtus gedimus ir reikšmingai padidina įrangos tarnavimo trukmę.
Komponentų keitimas ir atnaujinimo keliai
Kai trikdoma vertikalių maišų uždarymo įranga, nusidėvėjusių detalių aptikimas reikalauja nedelsiant jas pakeisti, kad būtų išvengta pakartotinių vertikalių maišų sandarinimo problemų. Kaitinimo elemento prastėjimas prognozuojamas remiantis naudojimo trukme valandomis; elementų keitimas prieš jų sugenda užtikrina nuolatinę sandarinimo kokybę. Sandarinimo žnyplių keitimo rinkiniai dažnai yra laisvai prieinami ir paprasti montuoti daugumoje vertikalių maišų uždarymo įrangos modelių. Slėgio sistemos komponentai, įskaitant veikiamuosius mechanizmus, reguliatorius ir pneumoninius sandarinimus, turi nustatytą tarnavimo trukmę ir turėtų būti keičiami pagal gamintojo rekomendacijas. Naujosios kaitinimo technologijos ir slėgio sistemos siūlo didesnį tikslumą lyginant su senesniais vertikalių maišų uždarymo įrangos modeliais, todėl komponentų atnaujinimai gali padidinti sandarinimo patikimumą virš pirminės specifikacijos. Susisiekite su vertikalių maišų uždarymo įrangos dokumentacija arba gamintojo palaikymo tarnyba, kad nustatytumėte, kurie komponentai turi būti pakeisti profilaktiškai, remiantis jūsų įrangos veikimo valandomis ir gamybos apimtimis.
DUK
Kas sukelia silpnus sandarinimus vertikalių maišų uždarymo įrangoje?
Silpnos sandarinimo jungtys dažniausiai kyla dėl nepakankamos šildymo temperatūros, nepakankamo slėgio, užterštų sandarinimo žnyplių arba netinkamai išlygiuotų žnyplių paviršių jūsų vertikaliojo maišų pripildymo įrenginyje. Pradėkite tikrindami faktinę šildymo elemento temperatūrą naudodami infraraudonųjų spindulių termometrą, o ne remdamiesi tik valdymo skydelio rodmenimis. Patikrinkite pneumatinius arba hidraulinius slėgio manometrus, kad įsitikintumėte, jog slėgis išlieka pastovus visą sandarinimo ciklą. Jei slėgio ir temperatūros rodmenys yra normalūs, patikrinkite ir išvalykite sandarinimo žnyplius, tada patikrinkite žnyplių išlygiavimą naudodami tiesiąją liniją. Jei visi šie tikrinimai sėkmingi, vertikaliame maišų pripildymo įrenginyje gali prireikti šildymo elemento keitimo dėl laikui bėgant įvykusios šiluminės degradacijos.
Kaip dažnai reikia valyti ir prižiūrėti vertikalaus maišų pripildymo įrenginio sandarinimo žnyplius?
Valykite vertikalaus maišų uždarymo įrenginio sandarinimo žiauklės šonines paviršių kas mėnesį normalios gamybos grafikuose arba kas savaitę, jei apdorojate lipnias ar teršiančias medžiagas, kurios palieka nuosėdas. Teršalų kaupimasis ant vertikalaus maišų uždarymo įrenginio žiauklės paviršių yra pagrindinė sandarinimo nesėkmės priežastis, kuri dar labiau pablogėja kiekvienoje gamybos serijoje. Naudokite minkštus šepetėlius ir tirpiklius, tinkamus jūsų žiauklės medžiagai, vengdami šiurkščių įrankių, kurie gali išbrėžti sandarinimo paviršius. Kiekvieno valymo ciklo metu atlikite visą žiauklės išlyginimo patikrinimą, kad laiku aptiktumėte nesutapimo problemas. Įdiekite profilaktinės priežiūros kalendorių, susietą su jūsų vertikalaus maišų uždarymo įrenginio gamybos apimtimis; didelės našumo veiklos gali reikalauti dažnesnės žiauklės priežiūros nei mažesnės apimties pakavimo linijos.
Ar plėvelės medžiagos keitimas gali sukelti vertikalaus maišų uždarymo įrenginio sandarinimo problemas?
Taip, keičiant plėvelės medžiagas be vertikalaus maišų pildymo įrenginio nustatymų koregavimo – dažna sandarinimo gedimų priežastis, su kuria daugelis operatorių netikėtai susiduria. Skirtingų plėvelių tipų – polietileno, polipropileno, laminuotų struktūrų – sandarinimui reikalingos skirtingos temperatūros ir slėgio reikšmės, kad būtų pasiektas patikimas sandarinimas. Keičiant vertikalaus maišų pildymo įrenginyje naudojamą įeinančią plėvelės medžiagą, susipažinkite su plėvelės tiekėjo techninėmis duomenų lentelėmis, kad nustatytumėte tinkamus sandarinimo parametrus. Išbandykite naują plėvelę savo vertikaliame maišų pildymo įrenginyje mažose bandymo partijose, stebėdami sandarinimo kokybę, prieš pradėdami pilną gamybos ciklą. Kai kurie vertikalaus maišų pildymo įrenginio operatoriai iš anksto nustato temperatūros ir slėgio reikšmes skirtingoms plėvelės medžiagoms, todėl galima greitai perjungti plėvelę be spėliojimų.

 EN








