Представляват вертикална опаковъчна машина един от най-досадните оперативни предизвикателства в съвременните опаковъчни предприятия. Когато вертикална опаковъчна машина има проблеми с уплътнението, производството спира, става възможно замърсяване на продукта и загубите от приходи нарастват бързо. Разбирането как да се отстраняват неизправностите при уплътнението на вертикална опаковъчна машина е от съществено значение за екипите по поддръжка, операторите и мениджърите по производство, които разчитат на непрекъснати опаковъчни операции. Способността бързо да се диагностицират и отстраняват дефектите в уплътнението на вертикална опаковъчна машина превръща простофията в минимално прекъсване и поддържа ефективната работа на вашата опаковъчна линия.
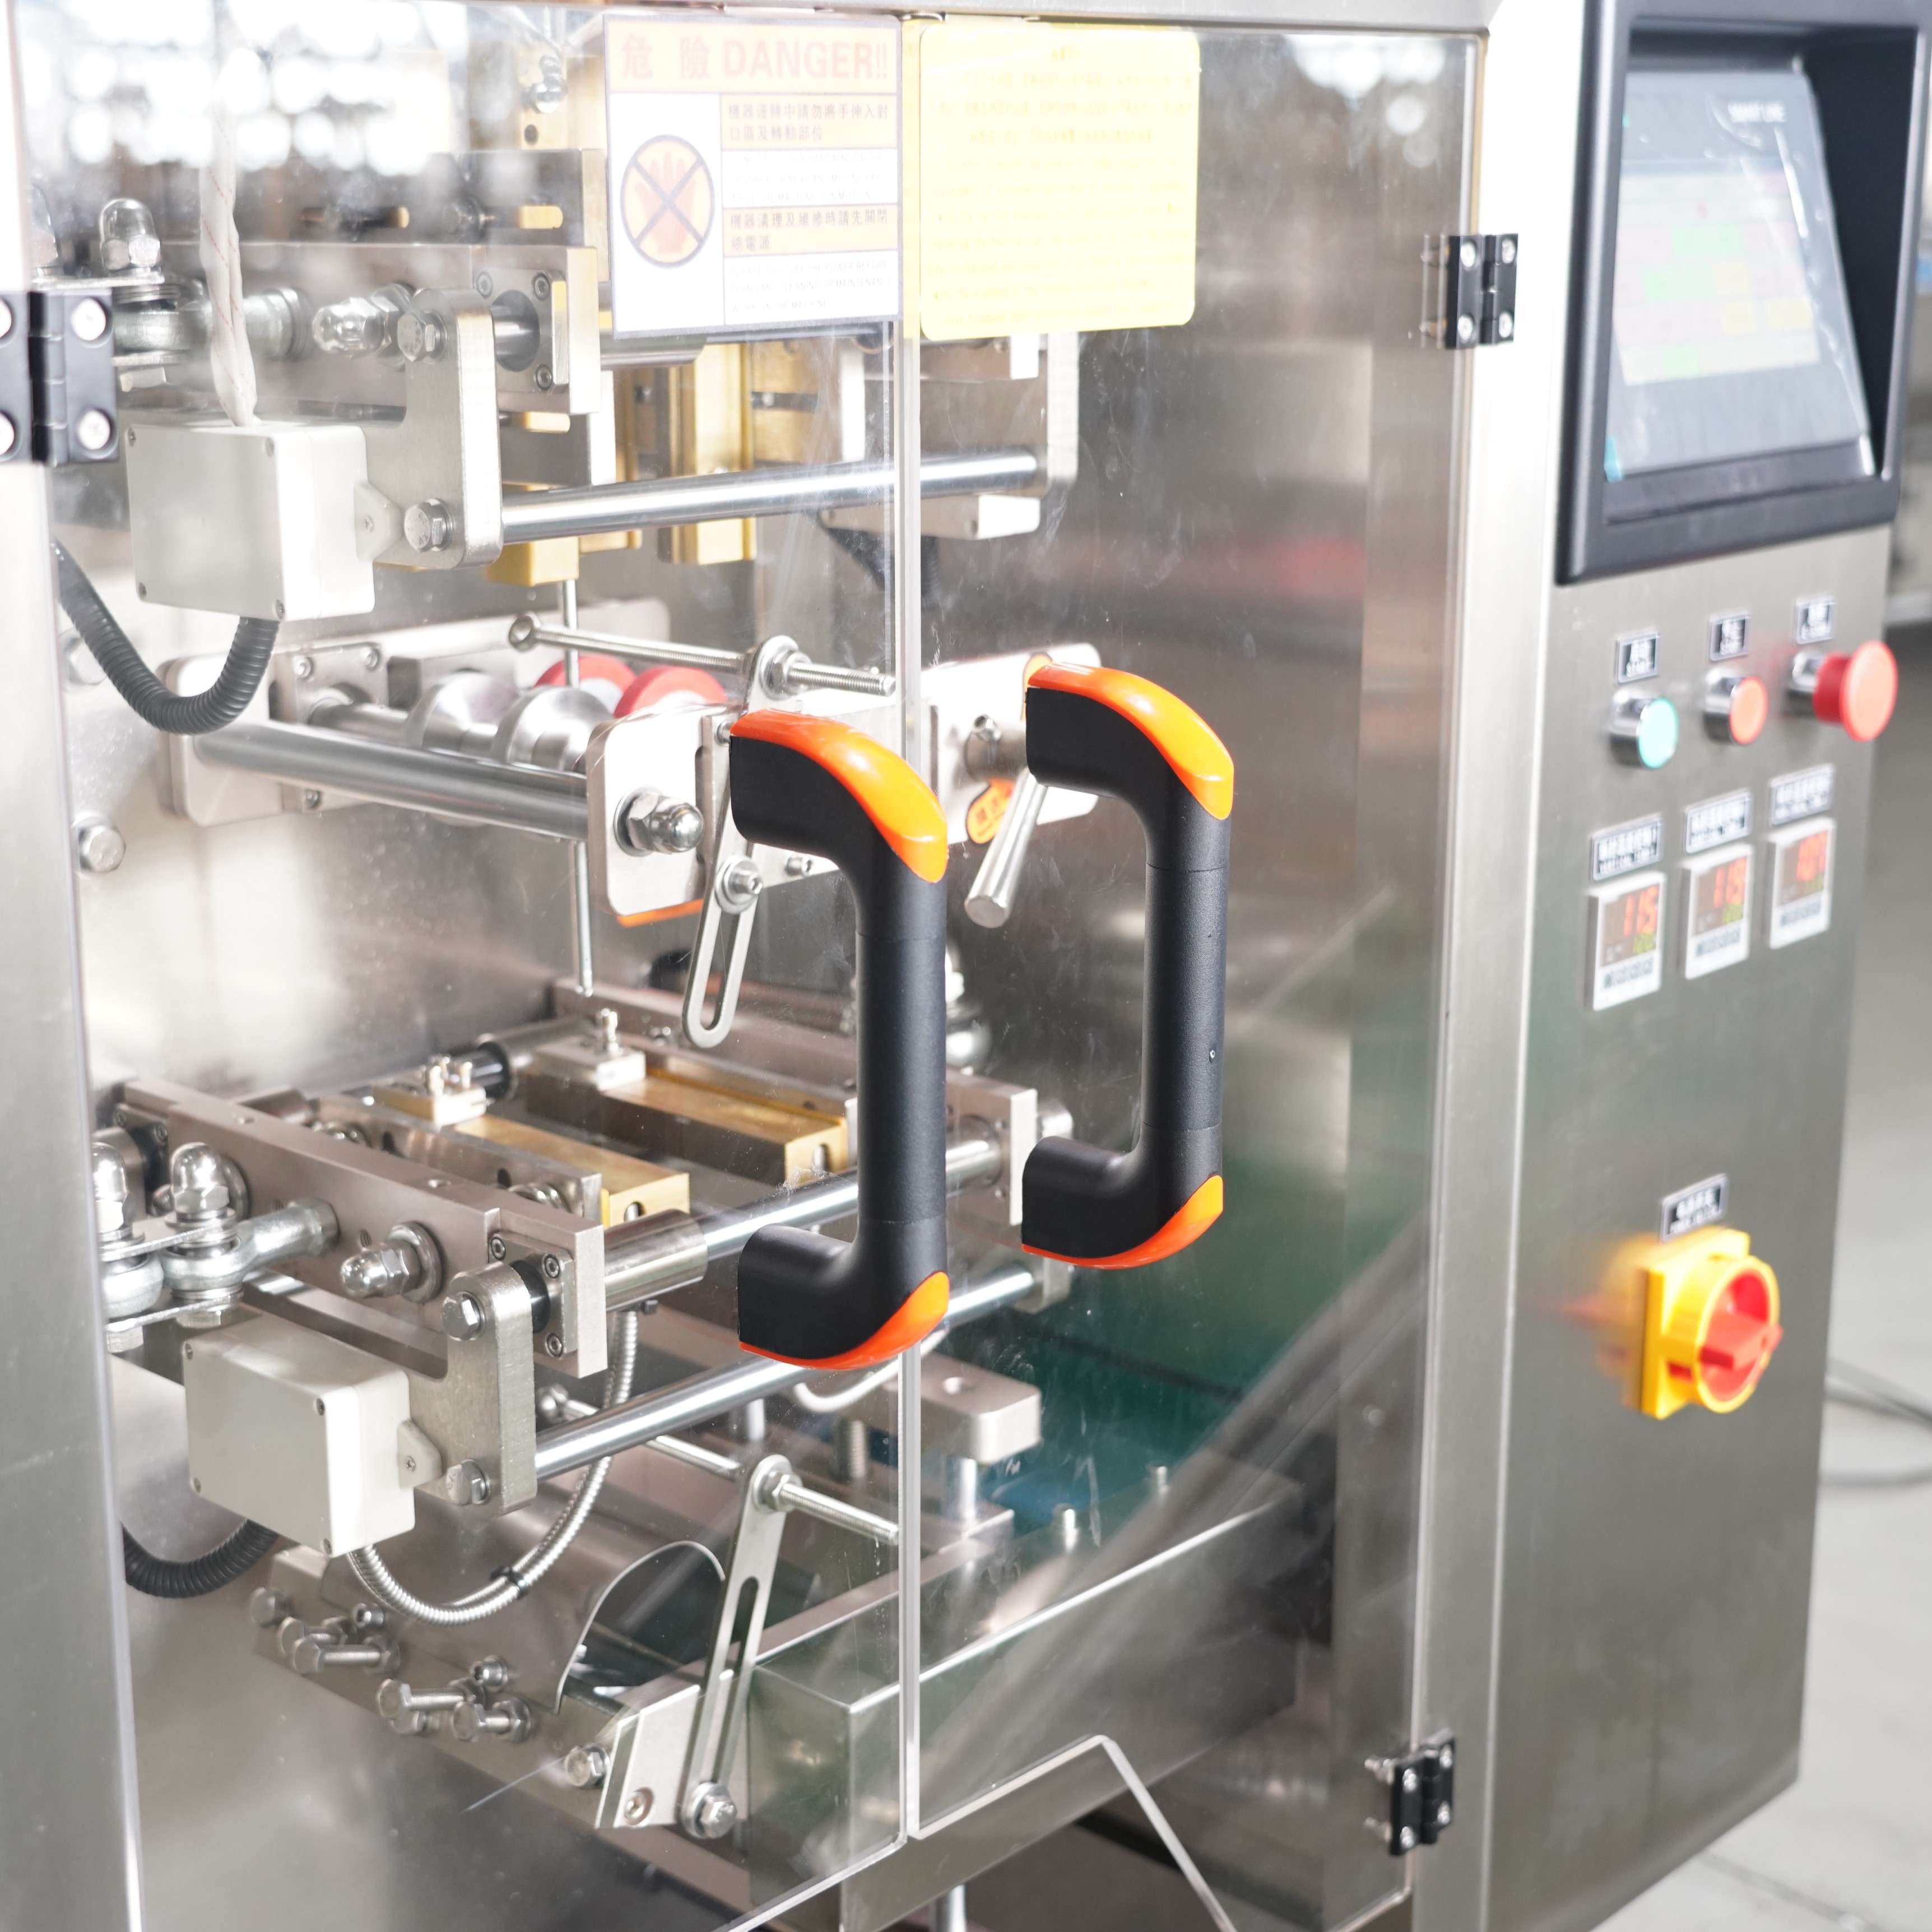
Всяка машина за вертикално опакетиране разчита на прецизно топлинно запечатване, за да създаде сигурни и непропускливи опаковки, които защитават цялостта на продукта и поддържат визуалната му привлекателност на рафта. Когато качеството на запечатването се влоши, основната причина обикновено е механично износване, термична нестабилност, несъвместимост на материала или неправилна калибрация на машината. Това ръководство ви води през системни методи за диагностика и ви помага да установите дали неуспехът при запечатването на вашата вертикална опаковъчна машина се дължи на неточна температурна калибрация, настройки на налягането, замърсяване или деградация на компонентите. Следвайки тези диагностични протоколи, можете да възстановите ефективността на запечатването и да предотвратите бъдещи проблеми с вертикалните опаковъчни машини, които биха нарушили производствения ви график.
Идентифициране на често срещани дефекти при запечатването на вертикални опаковъчни машини
Разбиране на видимите модели на неуспех при запечатването
Дефектите в уплътненията при вертикални опаковъчни машини се проявяват в предсказуеми визуални модели, които насочват подхода ви към диагностика. Непълните уплътнения, оставящи пропуски по ръбовете на пакета, сочат недостатъчно топлинно въздействие или неподходящо налягане по време на цикъла на уплътняне. Слабите уплътнения, които се разделят дори при минимално дърпане, показват, че нагревателните елементи на вертикалната опаковъчна машина не достигат оптимална температура или времето на задържане е прекалено кратко. Изгорелите или опърлените линии на уплътнението разкриват излишно топлинно въздействие, което деградира цялостта на филма и води до крехкост, предизвикваща отказ на уплътнението. Неравномерното уплътняне по ширината на пакета често сочи неправилно подравнени челюсти на вертикалната опаковъчна машина или замърсени повърхности за уплътняне, които попречват на равномерен контакт.
Оценка на влиянието на налягането и температурата
Качеството на запечатването с вертикална опаковъчна машина зависи критично от координацията на две променливи: температурата на нагряване и приложеното налягане. Ако вертикалната опаковъчна машина произвежда слаби запечатвания, но нагревателните елементи изглеждат функционални, това може да означава, че налягането е недостатъчно, за да принуди филмовите слоеве да се свържат на молекулярно ниво. Обратно, ако вертикалната опаковъчна машина произвежда изгорели ръбове или тънки, крехки запечатвания, прекомерната температура разрушава самия филмов материал. Много оператори пренебрегват факта, че термичната производителност на вертикална опаковъчна машина варира в зависимост от температурата на околната среда и влажността на постъпващия материал. Студените производствени среди изискват по-висока мощност на нагряване за компенсиране, докато влажните условия може да изискват корекции на налягането, за да се предотврати намесата на влагата в процеса на запечатване.
Диагностични стъпки за отстраняване на неизправности при запечатването с вертикална опаковъчна машина
Проверка и калибриране на температурата
Започнете диагностицирането на проблем с уплътнението при вертикална опаковъчна машина, като проверите действителната температура на нагревателния елемент спрямо настройките, показани на дисплея на машината. Много оператори на вертикални опаковъчни машини предполагат, че показанията за температурата на панела за управление са точни, но нагревателните елементи се износват с времето и отклоненията в калибрацията са чести. Използвайте инфрачервен термометър, за да измерите действителната температура на челюстите в няколко точки по цялата ширина на уплътнението. Ако вертикалната опаковъчна машина показва значителна разлика в температурата (повече от 10–15 градуса Целзий) по цялата област на уплътнението, най-вероятно ще е необходимо да се заменят или подредят отново нагревателните елементи. Документирайте тези измервания преди и след всяка корекция, за да потвърдите, че корекцията на температурата на вертикалната опаковъчна машина е елиминирала дефекта в уплътнението.
Инспекция и тестване на системата за налягане
Несъответствието в налягането е водеща причина за преривистото повреждане на уплътненията при вертикални опаковъчни машини, което затруднява диагностицирането. Проверете манометрите за пневматично или хидравлично налягане на вашата вертикална опаковъчна машина, за да се уверите, че системата поддържа зададените нива в барове или PSI през целия цикъл на уплътняне. Изтичания на въздух в пневматичните тръби, износени уплътнения в актьорите за налягане или деградирани регулатори на налягането предизвикват загуба на налягане, която компрометира качеството на уплътнението. Пуснете вертикалната си опаковъчна машина през 10 последователни цикъла на уплътняне, като наблюдавате показанията на налягането; всяко колебание показва неизправност в системата, изискваща незабавно внимание. Ако системата за налягане на вашата вертикална опаковъчна машина функционира правилно, преминете към оценка на подравняването и състоянието на повърхността на уплътнителните челюсти.
Съвместимост на материала и фактори на околната среда
Оценка на филмовия материал и съвместимост
Неуспехът при запечатването на вертикална опаковъчна машина понякога не се дължи на самата машина, а на несъвместима или деградирала опаковъчна фолио. Различните фолио материали изискват различни температури за запечатване; ако настройките на вашата вертикална опаковъчна машина са калибрирани за един вид фолио и вие превключите към друг материал без съответна корекция, незабавно следва неуспех при запечатването. Фолиата от полиетилен (PE) се запечатват при по-ниски температури в сравнение с фолиата от полипропилен (PP) или ламинираните структури, а вертикална опаковъчна машина, калибрирана за един клас фолио, ще даде неуспех при работа с друг клас. Проверете постъпващото фолио за крехкост, стареене или абсорбирана влага, които намаляват способността му за запечатване. Старото или неправилно съхранявано фолио става по-малко чувствително към топлина и налягане, дори когато настройките на вашата вертикална опаковъчна машина са коректни. Винаги проверявайте дали техническите спецификации и термичните свойства на фолиото съответстват на параметрите на вашата вертикална опаковъчна машина преди започване на обработката.
Управление на влажността и температурата в околната среда
Амбиентните условия в производственото помещение значително влияят върху ефективността на запечатването при вертикални опаковъчни машини, но този фактор често се пренебрегва по време на диагностика. Влажност над 65 % относителна влажност може да доведе до абсорбиране на влага от повърхностите на фолиото, което попречва правилното молекулярно свързване по време на запечатването. Студени производствени среди под 15 градуса Целзий намаляват термичната ефективност, поради което вертикалната опаковъчна машина трябва да работи по-интензивно, за да постигне подходящи температури за запечатване. От друга страна, прекалено топлите среди могат да предизвикат превишаване на целевите температури от нагревателните елементи на вертикалната опаковъчна машина, което води до изгорели запечатвания. Поддържайте стабилна температура и влажност в производственото помещение в рамките на препоръчителните от производителя граници — обикновено 18–25 градуса Целзий и 40–60 % относителна влажност. Когато не е възможно да се контролират амбиентните условия, коригирайте съответно параметрите за запечатване на вертикалната опаковъчна машина.
Превантивна поддръжка и дългосрочна надеждност
Редовни графици за инспекция на системите за вертикално опаковане
Въвеждането на системни поддръжни процедури предотвратява много от повредите на уплътненията на вертикалните опаковъчни машини, преди те да нарушат производствения процес. Планирайте месечни инспекции на нагревателните елементи, системите за налягане и подравняването на уплътнителните щипци като част от протокола си за профилактична поддръжка. Документирайте всички измервания и корекции в дневник за поддръжка, свързан с серийния номер и моделните спецификации на вашата вертикална опаковъчна машина. Заменяйте нагревателните елементи проактивно, когато започнат да показват признаци на остаряване, вместо да чакате пълната им отказване и аварийно спиране. Много опитни оператори провеждат тримесечни сесии за дълбоко почистване на оборудването си за вертикално опаковане, при които се премахва натрупаната филмова остатъчна маса и замърсявания, които с времето намаляват качеството на уплътненията. Този проактивен подход към поддръжката на вашата вертикална опаковъчна машина намалява неочакваните откази и значително удължава срока на експлоатация на оборудването.
Замяна на компоненти и пътища за модернизация
Когато диагностицирането на проблеми показва износени компоненти, навременната им подмяна предотвратява повторното възникване на проблеми с уплътненията на вертикални опаковъчни машини. Деградацията на нагревателните елементи е предсказуема въз основа на работните часове; подмяната на тези елементи преди техния отказ гарантира постоянство в качеството на уплътненията. Комплектите за подмяна на уплътнителните челюсти са широко разпространени и лесни за инсталиране на повечето модели вертикални опаковъчни машини. Компонентите на системата за налягане – включително актуатори, регулатори и пневматични уплътнения – имат определен срок на експлоатация и трябва да се подменят според насоките на производителя. По-новите нагревателни технологии и системи за налягане осигуряват по-висока прецизност в сравнение с по-старите модели вертикални опаковъчни машини, затова модернизацията на компонентите може да подобри надеждността на уплътненията дори над първоначалните технически спецификации. Консултирайте се с документацията на вашата вертикална опаковъчна машина или с поддръжката на производителя, за да определите кои компоненти изискват профилактична подмяна въз основа на работните часове и обема на производството на вашето оборудване.
Често задавани въпроси
Какви са причините за слаби уплътнения в вертикална опаковъчна машина?
Слабите запечатвания обикновено се дължат на недостатъчна температура на затопляне, недостатъчно налягане, замърсени запечатващи челюсти или неправилно подравнени повърхности на челюстите на вашата вертикална опаковъчна машина. Започнете с проверка на действителната температура на нагревателния елемент чрез инфрачервен термометър, а не само чрез дисплея на панела за управление. Проверете манометрите за пневматично или хидравлично налягане, за да потвърдите постоянството на налягането през целия цикъл на запечатване. Ако показанията за налягане и температура са нормални, инспектирайте и почистете запечатващите челюсти, след което проверете подравняването им с помощта на прав линейка. Ако всички тези проверки са положителни, може би ще се наложи замяна на нагревателния елемент на вертикалната опаковъчна машина поради топлинна деградация с течение на времето.
Колко често трябва да почиствам и поддържам запечатващите челюсти на вертикалната опаковъчна машина?
Чистете устните за запечатване на вертикалния опаковъчен апарат веднъж месечно по време на обичайните производствени графици или веднъж седмично, ако обработвате лепкави или замърсяващи материали, които оставят отлагания. Натрупването на замърсявания върху повърхностите на устните за запечатване на вертикалния опаковъчен апарат е основна причина за неуспешно запечатване, която се влошава при всеки производствен цикъл. Използвайте меки четки и разтворители, подходящи за материала на устните, като избягвате абразивни инструменти, които биха посегнали повърхностите за запечатване. Извършете пълна проверка на подравняването на устните при всяко почистване, за да засечете навреме проблеми с подравняването. Внедрете график за профилактично поддържане, свързан с производствения обем на вертикалния опаковъчен апарат; при високопроизводителни операции може да се налага по-често поддържане на устните, отколкото при опаковъчни линии с по-нисък обем.
Могат ли промените в филмовия материал да предизвикат проблеми със запечатването на вертикалния опаковъчен апарат?
Да, сменянето на филмовите материали без коригиране на настройките на вертикалната опаковъчна машина е често срещана причина за неуспех на запечатването, с която много оператори се сблъскват неочаквано. Различните типове филми — полиефирен, полипропиленов, ламинирани структури — изискват различни температури за запечатване и профили на налягане, за да се постигнат надеждни запечатвания. Когато смените входящия филмов материал на вертикалната опаковъчна машина, консултирайте техническия документ от доставчика на филма, за да определите правилните параметри за запечатване. Тествайте новия филм на вертикалната опаковъчна машина с малки пробни партиди, като наблюдавате качеството на запечатването, преди да преминете към пълни производствени серии. Някои оператори на вертикални опаковъчни машини поддържат предварително зададени температурни и налягащии профили за различните филмови материали, което позволява бързо превключване без предположения.

 EN








