 EN
Jak snížit odpad z fólie pomocí stroje pro balení do předem vyrobených pytlíků?
2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/10/02

Představují jednu z nejnepříjemnějších provozních výzev v moderních balicích zařízeních. svislý bager když dochází ke zprůmyslování svislého balicího stroje, výroba se zastaví, může dojít ke kontaminaci výrobků a ztráty příjmů rychle narůstají. Porozumění tomu, jak řešit problémy se zavíráním u svislého balicího stroje, je nezbytné pro týmy údržby, obsluhu i manažery výroby, kteří jsou závislí na nepřetržitém chodu balicích operací. Schopnost rychle diagnostikovat a odstranit vady uzavření u svislého balicího stroje promění prostoj v minimální narušení provozu a udrží váš balicí pás efektivně v chodu.
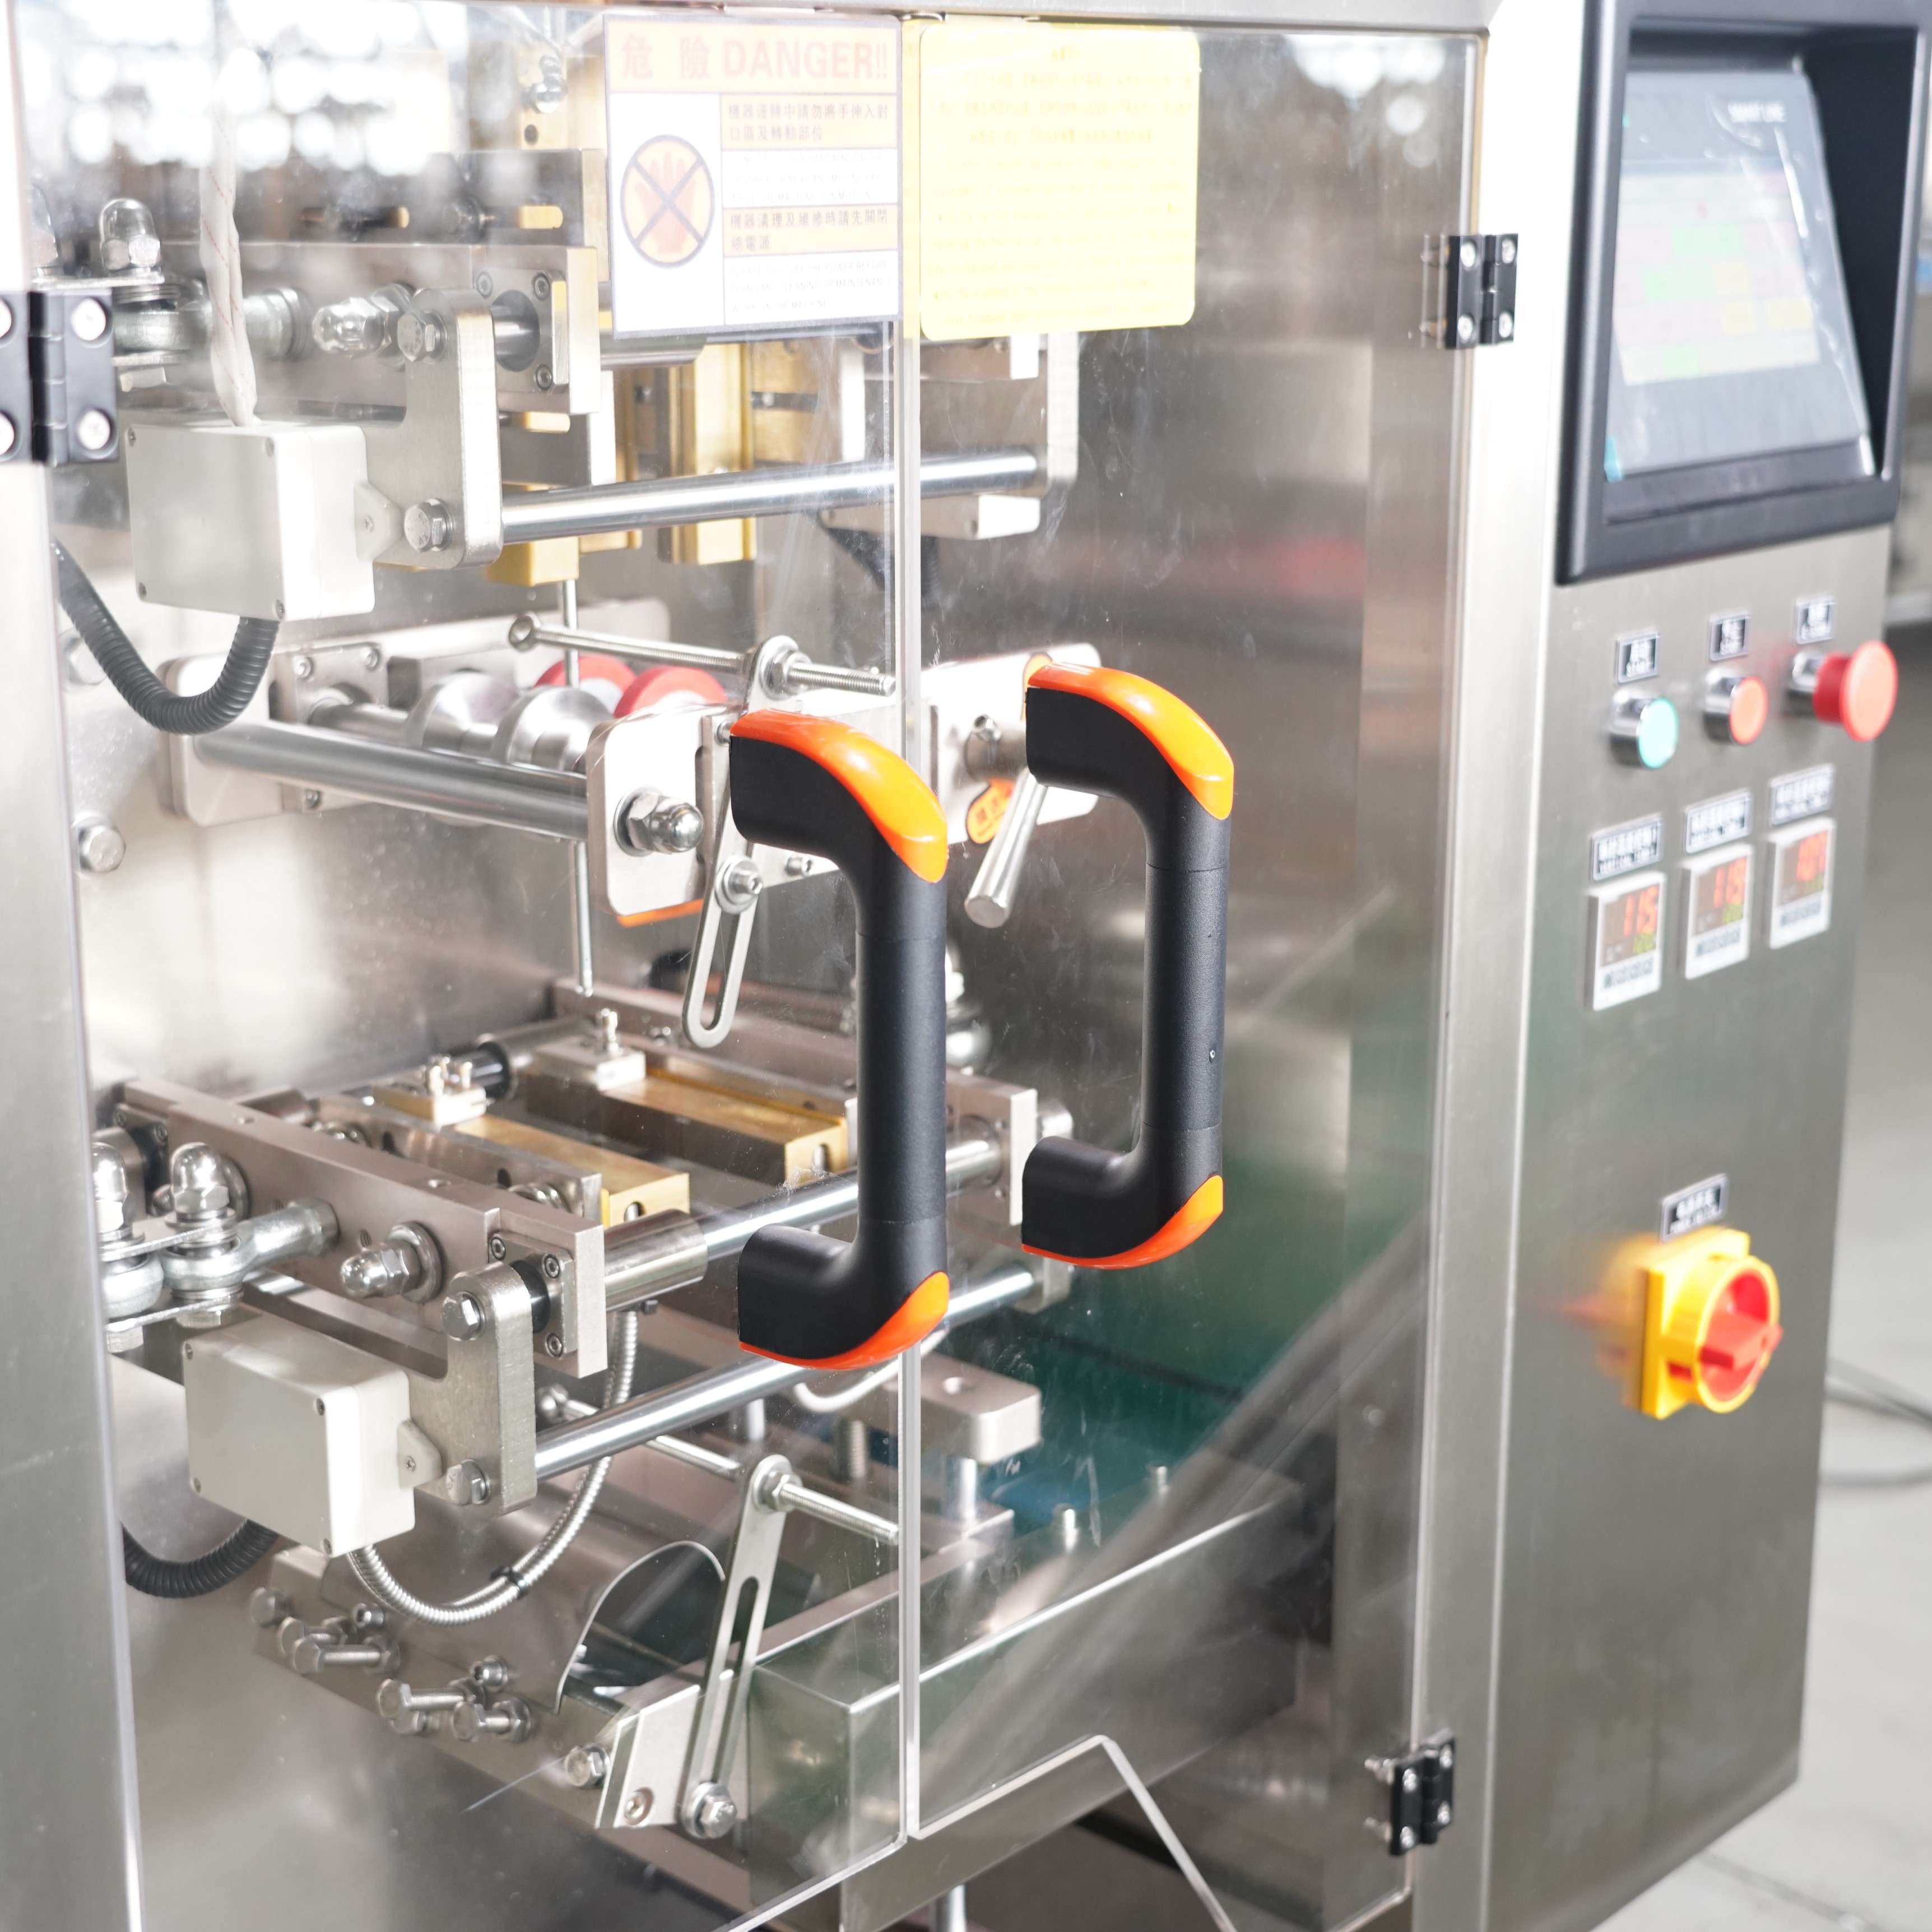
Každý stroj pro svislé balení spoléhá na přesné tepelné těsnění, aby vytvořil bezpečné a hermeticky uzavřené obaly, které chrání integritu produktu a udržují jeho atraktivitu na regálu. Pokud kvalita těsnění klesne, je zpravidla příčinou mechanické opotřebení, tepelná nestabilita, neslučitelnost materiálů nebo nesprávná kalibrace stroje. Tento průvodce vás provede systematickými postupy odstraňování poruch a pomůže vám určit, zda selhání těsnění u vašeho stroje pro svislé balení vyplývá z chybné kalibrace teploty, nastavení tlaku, kontaminace nebo degradace komponentů. Dodržením těchto diagnostických postupů obnovíte výkon těsnění a zabráníte budoucím problémům se stroji pro svislé balení, které by mohly narušit váš výrobní plán.
Chyby těsnění u svislého balicího stroje se projevují předvídatelnými vizuálními vzory, které vám pomohou při odstraňování poruch. Neúplná těsnění, která zanechávají mezery podél okrajů sáčku, ukazují na nedostatečné teplo nebo nedostatečný tlak během těsnícího cyklu. Slabá těsnění, která se rozpojí i při minimálním tahovém zatížení, naznačují, že topné články svislého balicího stroje nedosahují optimální teploty nebo je doba zdržení příliš krátká. Spálené nebo oškrábané těsnící čáry svědčí o nadměrném tepelném zatížení, které poškozuje integritu fólie a způsobuje křehkost vedoucí k selhání těsnění. Nerovnoměrné těsnění napříč šířkou sáčku často signalizuje nesouosost těsnících čelistí svislého balicího stroje nebo kontaminaci těsnících ploch, která brání rovnoměrnému kontaktu.
Kvalita uzavírání svislého balicího stroje závisí kriticky na koordinaci dvou proměnných: teploty ohřevu a aplikovaného tlaku. Pokud váš svislý balicí stroj vytváří slabé uzavření, ale topné články vypadají funkčně, může být tlak nedostatečný k tomu, aby donutil vrstvy fólie k molekulárnímu spojení. Naopak, pokud svislý balicí stroj vytváří spálené okraje nebo tenké, křehké uzavření, příliš vysoká teplota poškozuje samotný materiál fólie. Mnoho obsluhovatelů přehlíží skutečnost, že tepelný výkon svislého balicího stroje se mění v závislosti na teplotě okolního prostředí a vlhkosti přiváděného materiálu. Chladné výrobní prostředí vyžadují vyšší výkon ohřevu jako kompenzaci, zatímco vlhké podmínky mohou vyžadovat úpravu tlaku, aby se zabránilo tomu, aby vlhkost narušovala tvorbu uzavření.
Začněte řešení problému se zavíráním sáčků na svislém balicím stroji ověřením skutečné teploty topného článku ve srovnání s nastaveními zobrazenými na displeji stroje. Mnoho obsluh svislých balicích strojů předpokládá, že údaj teploty na ovládacím panelu je přesný, avšak topné články se v průběhu času opotřebují a kalibrační posun je běžný. K měření skutečné teploty čelistí v několika bodech napříč šířkou uzavírání použijte inframěrní teploměr. Pokud váš svislý balicí stroj ukazuje výrazný rozdíl teplot (více než 10–15 °C) napříč oblastí uzavírání, je pravděpodobně nutná výměna nebo znovuzařízení topného článku. Tyto měření dokumentujte před i po provedení jakýchkoli úprav, abyste ověřili, že korekce teploty na vašem svislém balicím stroji odstranila chybu uzavírání.
Nesoulad tlaku je hlavní příčinou občasného selhání těsnění svislého bagrů, což ztěžuje diagnostiku problémů. Zkontrolujte manometry pneumatického nebo hydraulického tlaku na vašem svislém bagru, abyste potvrdili, že systém udržuje po celou dobu těsnícího cyklu stanovené hodnoty v baru nebo PSI. Úniky vzduchu v pneumatických potrubích, opotřebené těsnění v tlakových akčních členech nebo degradované tlakové regulátory způsobují úbytek tlaku, který ohrožuje kvalitu těsnění. Nechte svůj svislý bagr provést 10 po sobě jdoucích těsnících cyklů a současně sledujte údaje tlaku; jakékoli kolísání indikuje poruchu systému vyžadující okamžitý zásah. Pokud funguje tlakový systém vašeho svislého bagru správně, přejděte k vyhodnocení zarovnání a povrchového stavu těsnících čelistí.
Selhání těsnění svislého balicího stroje někdy nevychází ze samotného stroje, nýbrž z nekompatibilního nebo degradovaného balicího filmu. Různé typy filmových materiálů vyžadují různé teploty těsnění; pokud byly nastavení vašeho svislého balicího stroje kalibrována pro jeden typ filmu a vy změníte materiál bez příslušné úpravy nastavení, selhání těsnění nastane okamžitě. Polyethylénové (PE) filmy se těsní při nižších teplotách než polypropylenové (PP) nebo laminované struktury, a svislý balicí stroj kalibrovaný pro jednu třídu filmu selže při použití jiné třídy. Zkontrolujte dodaný film na křehkost, stárnutí nebo absorpci vlhkosti, které narušují schopnost těsnit. Starý nebo nesprávně skladovaný film reaguje méně citlivě na teplo a tlak, i když jsou nastavení vašeho svislého balicího stroje správná. Před zahájením zpracování vždy ověřte, zda technické údaje a tepelné vlastnosti filmu odpovídají parametrům vašeho svislého balicího stroje.
Ambientní podmínky v provozu výrazně ovlivňují výkon uzavírání svislých balicích strojů, avšak tento fakt je při odstraňování poruch často opomíjen. Vlhkost nad 65 procent relativní vlhkosti může způsobit, že povrch fólie nasákne vlhkostí, čímž se brání správnému molekulárnímu spojení během uzavírání. Chladné výrobní prostředí pod 15 stupni Celsia snižuje tepelnou účinnost, takže váš svislý balicí stroj musí pracovat intenzivněji, aby dosáhl dostatečné teploty uzavírání. Naopak příliš horké prostředí může způsobit, že ohřívací prvky vašeho svislého balicího stroje překročí cílovou teplotu a vytvoří spálené uzávěry. Udržujte teplotu a vlhkost ve svém provozu v rozmezí doporučeném výrobcem, obvykle 18–25 stupňů Celsia a 40–60 procent relativní vlhkosti. Pokud nelze podmínky prostředí regulovat, upravte odpovídajícím způsobem parametry uzavírání vašeho svislého balicího stroje.
Zavedení systematických údržbových rutin brání mnoha poruchám těsnění svislých balicích strojů ještě před tím, než naruší výrobu. Zařaďte měsíční prohlídky topných prvků, tlakových systémů a zarovnání uzavíracích čelistí do svého protiporuchového údržbového postupu. Všechna naměřená data a provedené úpravy zaznamenejte do údržbového deníku propojeného se sériovým číslem a technickými specifikacemi vašeho svislého balicího stroje. Topné prvky nahrazujte preventivně, jakmile se objeví známky stárnutí, nikoli až po jejich úplném selhání a nutnosti nouzového výpadku. Mnoho zkušených obsluhovatelů pravidelně, čtvrtletně, provádí hlubokou čistku svých svislých balicích strojů, přičemž odstraňuje usazeniny polymerové fólie a kontaminanty, které postupně snižují kvalitu těsnění. Tento preventivní přístup k údržbě svislého balicího stroje výrazně snižuje nečekané poruchy a prodlužuje životnost zařízení.
Pokud diagnostika odhalí opotřebované součásti, jejich včasná výměna zabrání opakujícím se problémům s uzavíráním pytlů na svislých balicích strojích. Degradace topného článku je předvídatelná na základě počtu provozních hodin; výměna topných článků před jejich poruchou zajišťuje stálou kvalitu uzavírání. Sady pro výměnu uzavíracích čelistí jsou běžně dostupné a jejich instalace je na většině modelů svislých balicích strojů jednoduchá. Součásti tlakového systému – včetně akčních členů, regulátorů a pneumatických těsnění – mají stanovenou životnost a měly by být vyměňovány podle pokynů výrobce. Novější topné technologie a tlakové systémy nabízejí vyšší přesnost ve srovnání se staršími modely svislých balicích strojů, takže modernizace součástí může zvýšit spolehlivost uzavírání i nad původní specifikace. Pro určení součástí, které je nutné preventivně vyměnit na základě provozních hodin a výrobního objemu vašeho zařízení, se prosím poraďte s dokumentací vašeho svislého balicího stroje nebo s podporou výrobce.
Nedostatečné těsnění obvykle vzniká nedostatečnou teplotou ohřevu, nedostatečným tlakem, kontaminací těsnicích čelistí nebo nesouosostí povrchů čelistí na vašem svislém balicím zařízení. Začněte ověřením skutečné teploty topného prvku pomocí infračerveného teploměru místo pouhého spoléhání na zobrazení na řídícím panelu. Zkontrolujte manometry pneumatického nebo hydraulického tlaku, abyste zajistili konzistentní tlak po celou dobu těsnicího cyklu. Jsou-li naměřené hodnoty tlaku i teploty v normě, prohlédněte a vyčistěte těsnicí čelisti a poté ověřte jejich souosost pomocí pravítka. Pokud všechny tyto kontroly dopadnou pozitivně, může být nutná výměna topného prvku svislého balicího zařízení kvůli tepelnému stárnutí v průběhu času.
Čistěte uzavírací čelisti svislého balicího stroje jednou měsíčně během běžných výrobních plánů nebo jednou týdně, pokud zpracováváte lepivé nebo kontaminující materiály, které nechávají usazeniny. Hromadění kontaminantů na povrchu čelistí svislého balicího stroje je hlavní příčinou selhání utěsnění a s každým dalším výrobním cyklem se situace zhoršuje. K čištění používejte měkké kartáčky a rozpouštědla vhodná pro materiál vašich čelistí; vyhýbejte se abrazivním nástrojům, které by poškozovaly povrchy pro utěsnění. Během každého čisticího cyklu proveďte kompletní kontrolu zarovnání čelistí, abyste zjistili problémy s nezarovnaností co nejdříve. Zavedete-li preventivní údržbový kalendář propojený s výrobním objemem vašeho svislého balicího stroje, mohou provozy s vysokým výstupem vyžadovat častější údržbu čelistí než balicí linky s nižším výstupem.
Ano, přepínání filmových materiálů bez úpravy nastavení vašeho svislého balicího stroje je běžným zdrojem selhání uzavírání, se kterým se mnoho obsluhářů neočekávaně setká. Různé typy fólií – polyethylen, polypropylen, laminované struktury – vyžadují různé teploty uzavírání a tlakové profily, aby bylo dosaženo spolehlivých uzavření. Pokud změníte vstupní filmový materiál na svém svislém balicím stroji, poraďte se s technickým listem dodavatele fólie, abyste identifikovali správné parametry uzavírání. Před zahájením plné výroby otestujte nový film na svém svislém balicím stroji na malých vzorkových šaržích a sledujte kvalitu uzavření. Někteří obsluháři svislých balicích strojů si uchovávají přednastavené teplotní a tlakové profily pro různé typy filmových materiálů, což umožňuje rychlé přepínání bez odhadování.

2026/09/20
Stroje pro balení do předem vyrobených pytlíků: snižují odpad z fólie, snižují celkové provozní náklady (TCO) a umožňují rychlejší návrat investic (ROI)

2026/09/20
Zkratit dobu výměny nastavení u strojů pro balení hotových pytlíků o 40 % pomocí ověřených osvědčených postupů

2026/09/20
Stroje pro balení hotových pytlíků: Zvyšte výkon, snižte odpad a zlepšete návratnost investic

2026/09/20
Rotační versus přímočaré stroje pro balení hotových pytlíků: srovnání rychlosti, návratnosti investic a škálovatelnosti

2026/09/20
Stroj pro balení hotových pytlíků: zvyšte výkon, snižte náklady na práci a zlepšete těsnost uzavření

2026/09/21
Stroj pro předem vyrobené taštičky: přehled typů taštiček, materiálů a pokynů k plnění

