 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/02

تشكِّل فشل الختم في آلة تعبئة الأكياس الرأسية إحدى أكثر التحديات التشغيلية إحباطًا في مرافق التعبئة الحديثة. وعندما تواجه آلة التعبئة الرأسية مشاكل في الختم، تتوقف الإنتاجية، وقد يتعرَّض المنتج للتلوث، وتتراكم الخسائر المالية بسرعة. ولذلك، فإن فهم كيفية استكشاف أخطاء مشاكل ختم الآلة الرأسية أمرٌ جوهريٌّ لأفراد فرق الصيانة والمشغلين ومدراء الإنتاج الذين يعتمدون على عمليات التعبئة المستمرة. وبفضل القدرة على تشخيص عيوب ختم الآلة الرأسية وحلِّها بسرعة، تتحوَّل أوقات التوقُّف إلى اضطرابات طفيفة جدًّا، ويظل خط التعبئة الخاص بك يعمل بكفاءة.
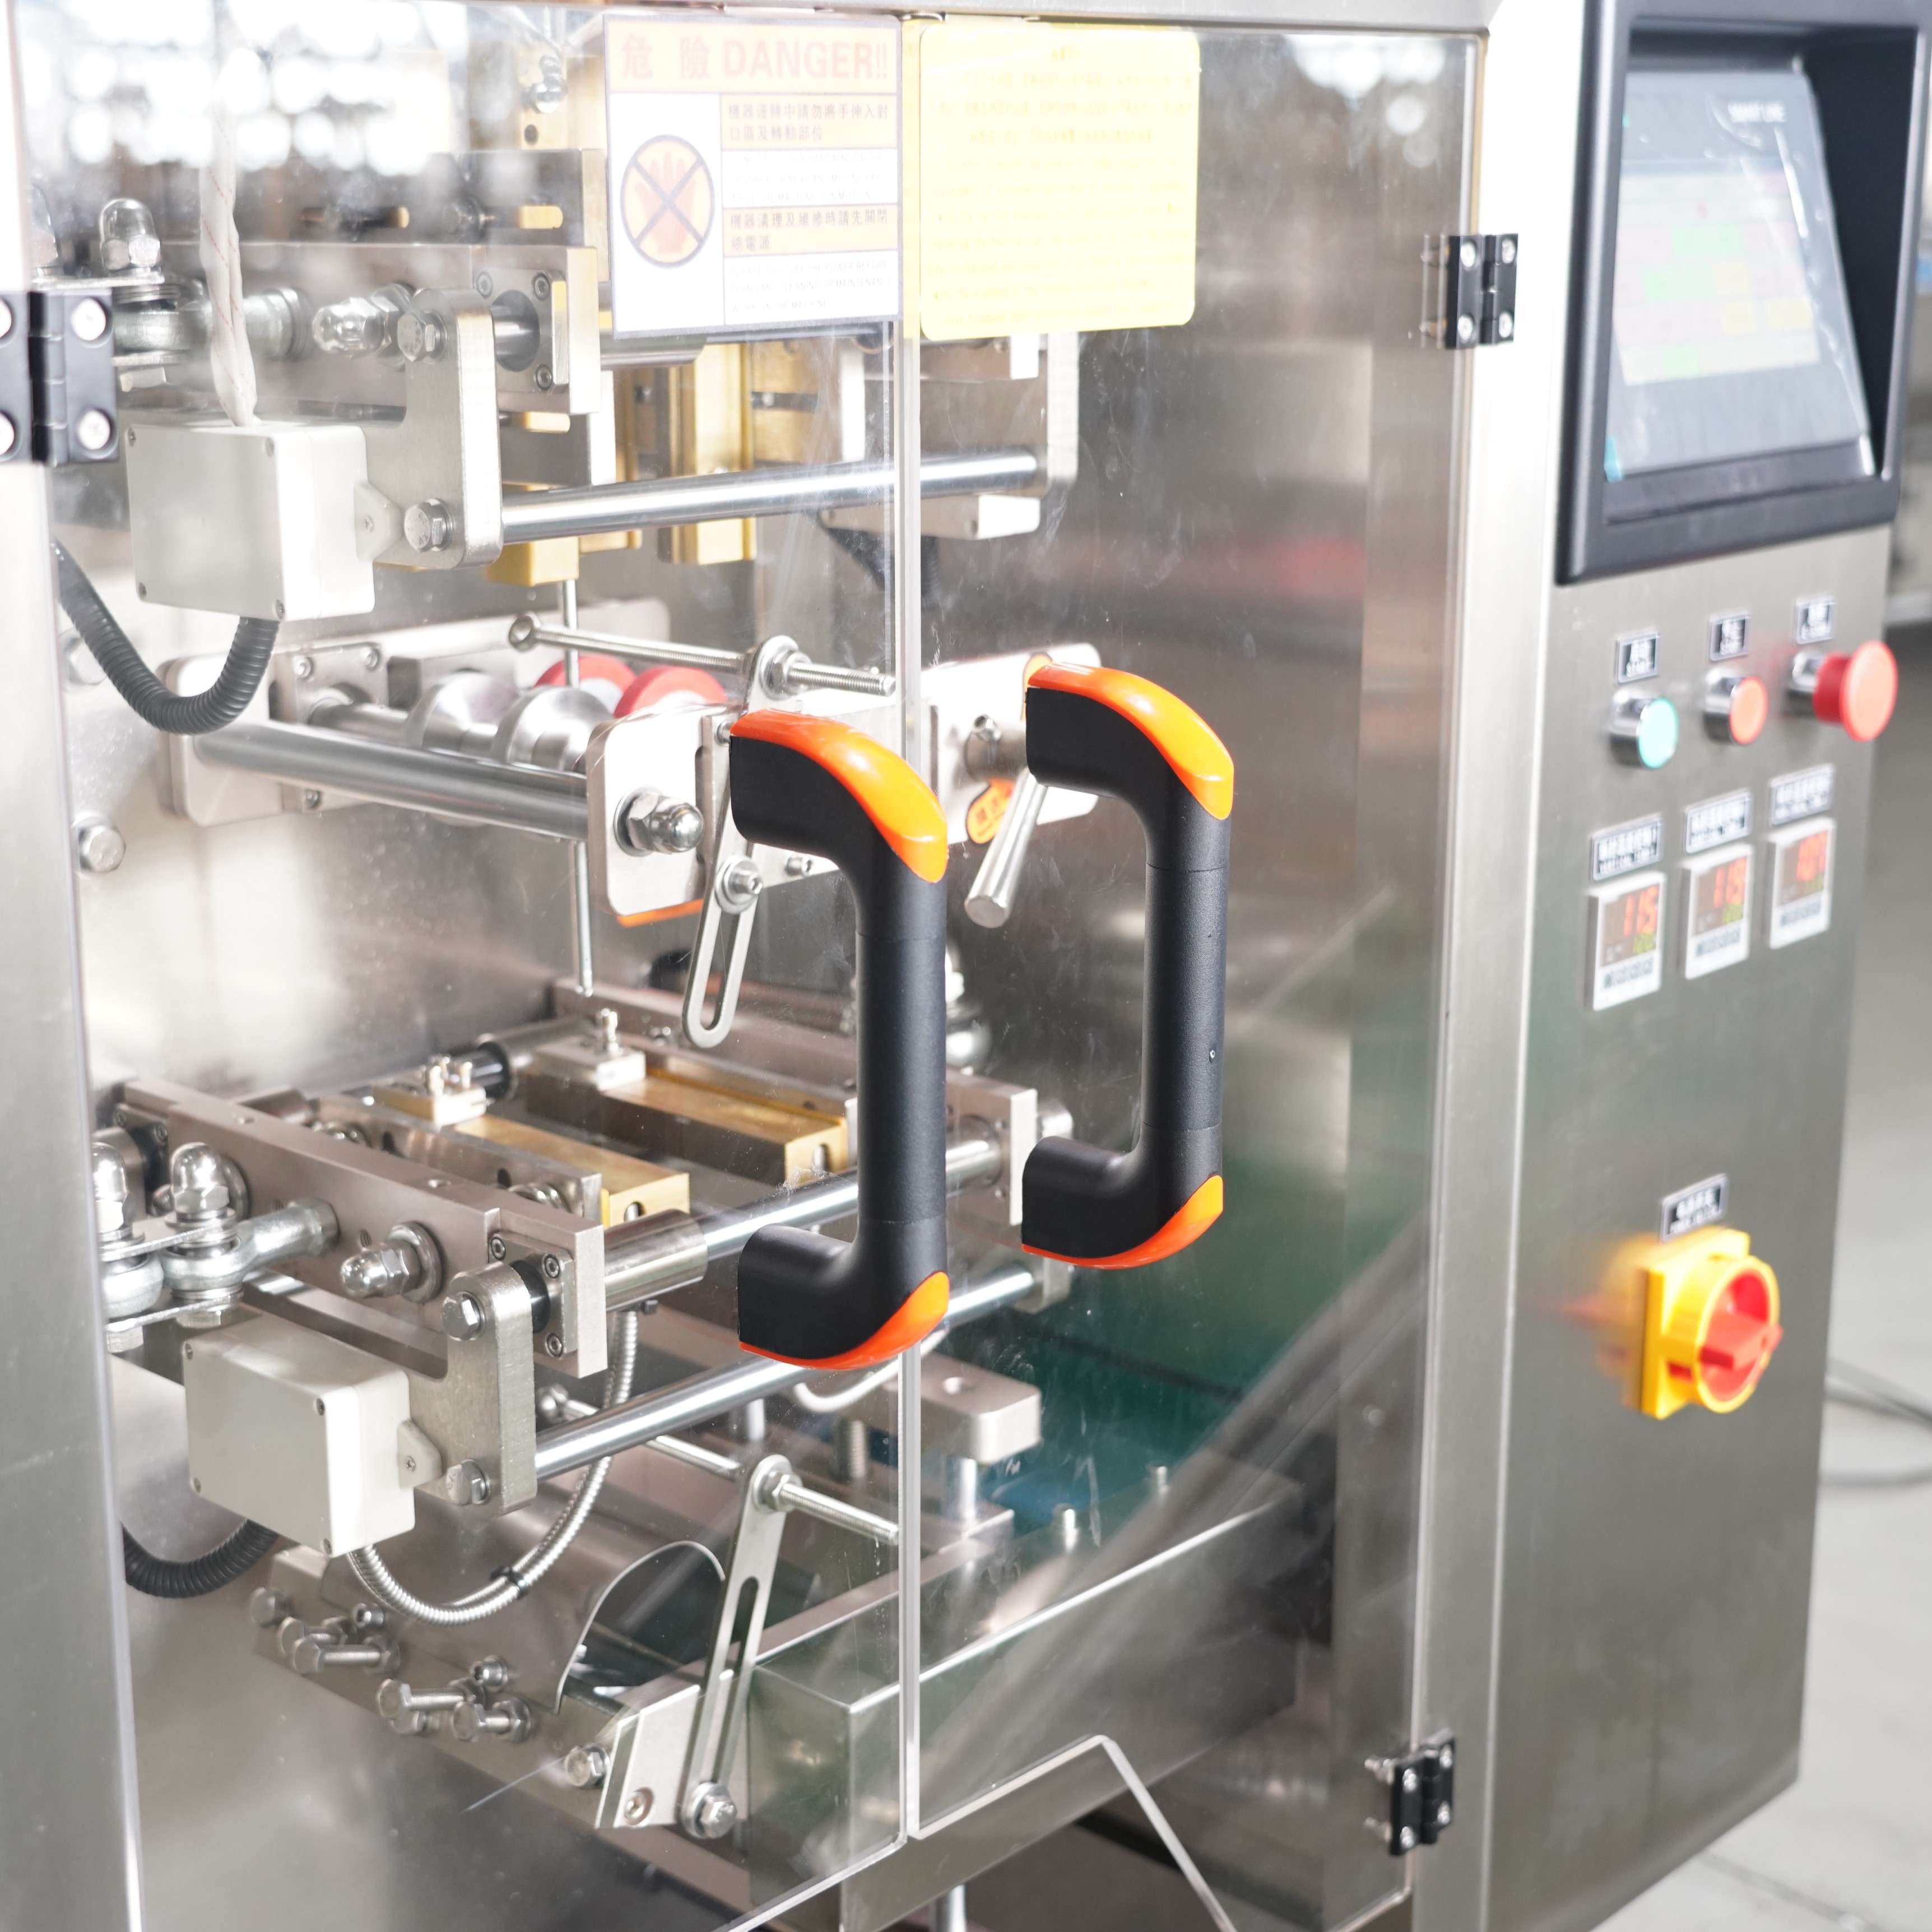
تعتمد كل آلة تعبئة رأسية على ختم حراري دقيق لإنشاء عبوات محكمة ومغلقة تمامًا، تحافظ على سلامة المنتج وتجذب العملاء على الأرفف. وعندما يتدهور جودة الختم، فإن السبب الجذري يكون عادةً ناتجًا عن التآكل الميكانيكي أو عدم الاتساق الحراري أو عدم توافق المواد أو سوء معايرة الآلة. ويُقدِّم هذا الدليل تقنيات استكشاف الأخطاء وإصلاحها بطريقة منهجية، لمساعدتك في تحديد ما إذا كانت مشكلة ختم آلة التعبئة الرأسية ناتجة عن معايرة درجة الحرارة أو إعدادات الضغط أو التلوث أو تدهور المكونات. وباتباع هذه البروتوكولات التشخيصية، يمكنك استعادة أداء الختم ومنع حدوث مشاكل مستقبلية في آلات التعبئة الرأسية التي قد تعطل جدول إنتاجك.
تظهر عيوب الختم في آلة تعبئة الأكياس الرأسية في أنماط بصرية متوقعة تُرشد منهجك في استكشاف الأخطاء وإصلاحها. أما الختم غير الكامل الذي يترك فراغات على طول حواف الكيس فيدل على نقص في الحرارة أو ضغط غير كافٍ أثناء دورة الختم. أما الختم الضعيف الذي ينفصل تحت أدنى قوة شدٍّ فيوحي بأن عناصر التسخين في آلة تعبئة الأكياس الرأسية لا تصل إلى درجة الحرارة المثلى، أو أن مدة التماسك (dwell time) قصيرة جداً. أما خطوط الختم المحروقة أو المحترقة فهي تكشف عن تعرض مفرط للحرارة، ما يؤدي إلى تدهور سلامة الفيلم ويجعله هشّاً، فيسبب فشل الختم. أما الختم غير المنتظم عبر عرض الكيس فيشير عادةً إلى عدم انتظام في فكّي آلة تعبئة الأكياس الرأسية أو وجود تلوث على أسطح الختم يمنع التلامس الموحد.
جودة ختم آلة التعبئة الرأسية تعتمد اعتماداً حاسماً على تنسيق متغيرين: درجة حرارة التسخين والضغط المُطبَّق. فإذا كانت آلة التعبئة الرأسية تُظهر خُطوط ختم ضعيفة، بينما تبدو عناصر التسخين سليمة وظيفياً، فقد يكون الضغط غير كافٍ لإجبار طبقات الفيلم على الالتحام الجزيئي. وعلى العكس، إذا أنتجت آلة التعبئة الرأسية حوافاً محروقة أو خُطوط ختم رقيقة وهشّة، فهذا يدلّ على أن درجة الحرارة مرتفعة أكثر من اللازم، ما يؤدي إلى تدهور مادة الفيلم ذاتها. ويتجاهل العديد من المشغلين حقيقة أن الأداء الحراري لآلة التعبئة الرأسية يتغيّر تبعاً لدرجة حرارة الغرفة المحيطة ورطوبة المادة الداخلة. فالبيئات الإنتاجية الباردة تتطلب طاقة تسخين أعلى للتعويض، بينما قد تتطلّب الظروف الرطبة تعديلات في الضغط لمنع تداخل الرطوبة مع عملية تكوّن الختم.
ابدأ تشخيص مشكلة إغلاق الأكياس الرأسية بالتحقق من درجة حرارة عنصر التسخين الفعلية مقارنةً بالإعدادات المعروضة على شاشة الجهاز. فكثيرٌ من مشغِّلي أجهزة إغلاق الأكياس الرأسية يفترضون أن قراءة درجة الحرارة على لوحة التحكم دقيقة، لكن عناصر التسخين تتفتَّت مع مرور الوقت، وغالبًا ما تحدث انحرافات في المعايرة. استخدم مقياس حرارة بالأشعة تحت الحمراء لقياس درجة حرارة الفك الفعلية عند عدة نقاط عبر عرض منطقة الإغلاق. وإذا أظهر جهاز إغلاق الأكياس الرأسية تباينًا كبيرًا في درجة الحرارة (أكثر من ١٠–١٥ درجة مئوية) عبر منطقة الإغلاق، فمن المرجح أن يتطلَّب الأمر استبدال عنصر التسخين أو إعادة محاذاة الفك. وثِّق هذه القياسات قبل أي تعديل وبعده للتأكد من أن تصحيح درجة الحرارة في جهاز إغلاق الأكياس الرأسية قد حلَّ عيب الإغلاق.
تُعَدُّ عدم انتظام الضغط السبب الرئيسي لفشل ختم آلة التعبئة العمودية في الأكياس بشكل متقطع، ما يُعقِّد جهود التشخيص. تحقَّق من مقاييس الضغط الهوائي أو الهيدروليكي المُركَّبة على آلة التعبئة العمودية لديك للتأكد من أن النظام يحافظ على مستويات البار أو الباوند لكل بوصة مربعة (PSI) المحددة طوال دورة الختم. وتؤدي التسريبات الهوائية في الأنابيب الهوائية، أو التآكل في الحشوات داخل أجهزة التحكم بالضغط، أو تدهور منظمات الضغط إلى فقدان الضغط، ما يُضعف جودة الختم. شغِّل آلة التعبئة العمودية لديك خلال ١٠ دورات ختم متتالية مع مراقبة قراءات الضغط؛ وأي تقلُّب في هذه القراءات يدلُّ على عطلٍ في النظام يتطلَّب اتخاذ إجراء فوري. وإذا كان نظام الضغط في آلة التعبئة العمودية يعمل بشكل سليم، فانتقل بعد ذلك إلى تقييم محاذاة فكَّي الختم وحالة سطحهما.
يحدث فشل ختم الكيس الرأسي أحيانًا ليس بسبب العطل في الجهاز، بل بسبب عدم توافق فيلم التغليف أو تدهوره. وتحتاج أنواع الأفلام المختلفة إلى درجات حرارة ختم مختلفة؛ فإذا كانت إعدادات جهاز التغليف الرأسي مُ calibrated لفئة معينة من الأفلام ثم قمتَ بتغيير نوع الفيلم دون تعديل الإعدادات، فإن فشل الختم يحدث فورًا. فأفلام البولي إيثيلين (PE) تُختم عند درجات حرارة أقل من أفلام البولي بروبيلين (PP) أو الهياكل المركبة، ولن يعمل جهاز التغليف الرأسي المُ calibrated لفئة معينة من الأفلام بشكلٍ سليم مع فئة أخرى. وعليك فحص فيلم التغليف الوارد للتحقق من هشاشته أو تدهوره بسبب العمر أو امتصاصه للرطوبة، مما يضعف قابليته للختم. ويصبح الفيلم القديم أو المخزن بطريقة غير صحيحة أقل استجابةً للحرارة والضغط، حتى وإن كانت إعدادات جهاز التغليف الرأسي صحيحة. وتأكد دائمًا من أن مواصفات الفيلم وخصائصه الحرارية تتطابق تمامًا مع معايير جهاز التغليف الرأسي قبل البدء في المعالجة.
تؤثر ظروف المنشأة المحيطة تأثيراً كبيراً على أداء ختم آلة التعبئة الرأسية، ومع ذلك يُهمَل هذا العامل في كثيرٍ من الأحيان أثناء استكشاف الأخطاء. فعندما تتجاوز الرطوبة ٦٥٪ رطوبة نسبية، قد تمتص أسطح الفيلم الرطوبة، ما يمنع الارتباط الجزيئي السليم أثناء الختم. أما البيئات الإنتاجية الباردة التي تقل درجة حرارتها عن ١٥ درجة مئوية فتخفض الكفاءة الحرارية، مما يجبر آلة التعبئة الرأسية على بذل جهدٍ أكبر للوصول إلى درجات حرارة الختم الملائمة. ومن الناحية الأخرى، قد تؤدي البيئات الحارة جداً إلى تجاوز عناصر التسخين في آلة التعبئة الرأسية لدرجات الحرارة المستهدفة، ما ينتج عنه ختم محروق. لذا يجب تثبيت درجة حرارة المنشأة ورطوبتها ضمن النطاقات التي يوصي بها الصانع، وهي عادةً ما تكون بين ١٨ و٢٥ درجة مئوية و٤٠–٦٠٪ رطوبة نسبية. وعندما لا يمكن التحكم في الظروف البيئية، فيجب تعديل معايير الختم الخاصة بآلة التعبئة الرأسية وفقاً لذلك.
إن إنشاء روتين صيانة منهجي يمنع العديد من حالات فشل ختم آلات التعبئة الرأسية قبل أن تؤثّر على الإنتاج. ويشمل بروتوكول الصيانة الوقائية فحص عناصر التسخين وأنظمة الضغط ومحاذاة فكّي الختم شهريًّا. ويجب توثيق جميع القياسات والتعديلات في سجل صيانة مربوط برقم الطراز التسلسلي لآلة التعبئة الرأسية ومواصفاتها النموذجية. ويُستحسن استبدال عناصر التسخين مبكرًا عند ظهور علامات التقدم في العمر، بدل انتظار الفشل التام الذي يؤدي إلى توقُّف طارئ في التشغيل. كما ينظم العديد من المشغلين ذوي الخبرة جلسات تنظيف متعمِّقة كل ثلاثة أشهر لمعدات آلات التعبئة الرأسية، لإزالة بقايا الأفلام والملوِّثات المتراكمة التي تُضعف جودة الختم تدريجيًّا. وباتباع هذا النهج الاستباقي في صيانة آلات التعبئة الرأسية، تنخفض حالات الفشل المفاجئة بشكل ملحوظ، وتزداد عمر المعدات التشغيلي بشكل كبير.
عندما تُحدِّد عملية استكشاف الأخطاء وإصلاحها المكونات البالية، فإن الاستبدال الفوري يمنع تكرار مشاكل ختم آلة التعبئة الرأسية. وينخفض أداء عنصر التسخين بشكل متوقع وفقًا لعدد ساعات التشغيل؛ لذا فإن استبدال العناصر قبل حدوث العطل يضمن ثبات جودة الختم. وتتوفر مجموعات استبدال فكي الختم عادةً وبسهولة، كما أن تركيبها بسيط على معظم طرازات آلات التعبئة الرأسية. ولمكونات نظام الضغط — مثل المحركات، والمنظمَات، وأختام الهواء المضغوط — عمر افتراضي محدَّد، ويجب استبدالها وفق إرشادات الشركة المصنِّعة. وتقدِّم تقنيات التسخين وأنظمة الضغط الأحدث دقةً أفضل مقارنةً بالطرازات القديمة من آلات التعبئة الرأسية، لذا قد يحسِّن ترقية المكونات موثوقية الختم أكثر من المواصفات الأصلية. واستشر وثائق آلة التعبئة الرأسية أو دعم الشركة المصنِّعة لتحديد المكونات التي تحتاج إلى استبدال وقائي بناءً على عدد ساعات تشغيل معداتك وحجم الإنتاج.
عادةً ما تنتج الختم الضعيف عن درجة حرارة تسخين غير كافية، أو ضغط غير كافٍ، أو تلوث في فكّي الختم، أو عدم انتظام في سطح الفكّين على معدات التعبئة الرأسية. ابدأ بالتحقق من درجة حرارة عنصر التسخين الفعلية باستخدام مقياس حرارة الأشعة تحت الحمراء بدلًا من الاعتماد فقط على عرض لوحة التحكم. وافحص مقاييس الضغط الهوائي أو الهيدروليكي للتأكد من ثبات الضغط طوال دورة الختم. وإذا كانت قراءات الضغط ودرجة الحرارة طبيعية، فافحص فكّي الختم ونظّفهما، ثم تأكَّد من انتظام الفكّين باستخدام مسطرة مستقيمة. وإذا نجحت جميع هذه الفحوصات، فقد تحتاج معدات التعبئة الرأسية إلى استبدال عنصر التسخين بسبب التدهور الحراري مع مرور الزمن.
نظِّف ألسنة إغلاق الكيس الرأسي شهريًّا أثناء جداول الإنتاج العادية، أو أسبوعيًّا إذا كنت تُعالِج مواد لاصقة أو ملوِّثة تترك رواسب. ويعتبر تراكم التلوُّث على أسطح ألسنة الإغلاق الرأسية سببًا رئيسيًّا لفشل الإغلاق، ويتفاقم هذا الخلل مع كل دورة إنتاج. واستخدم فُرَشًا ناعمة ومذيبات مناسبة لمادة ألسنة الإغلاق، وتجنَّب الأدوات الخشنة التي قد تُحدث خدوشًا على أسطح الإغلاق. وقم بفحص محاذاة الألسنة بالكامل في كل دورة تنظيف لاكتشاف أي مشكلات في المحاذاة مبكرًا. وطبِّق تقويم صيانة وقائية مربوطٌ بحجم إنتاج الكيس الرأسي؛ فقد تتطلّب عمليات الإنتاج عالي السعة صيانةً أكثر تكرارًا لألسنة الإغلاق مقارنةً بخطوط التعبئة ذات الحجم المنخفض.
نعم، تغيير مواد الفيلم دون تعديل إعدادات آلة تعبئة الأكياس الرأسية يُعد سببًا شائعًا لفشل الختم، ويعاني منه العديد من المشغلين بشكل غير متوقع. فأنواع الفيلم المختلفة—مثل البولي إيثيلين والبولي بروبيلين وهياكل الفيلم المركّبة—تتطلب درجات حرارة ضغط مختلفة لتحقيق ختمٍ موثوق. وعند تغيير نوع الفيلم الداخل إلى آلة تعبئة الأكياس الرأسية، يجب الرجوع إلى ورقة البيانات الفنية المقدمة من مورد الفيلم لتحديد معالم الختم الصحيحة. وجرب الفيلم الجديد على آلة تعبئة الأكياس الرأسية باستخدام دفعات عيّنية صغيرة، مع مراقبة جودة الختم قبل الانتقال إلى التشغيل الكامل. وبعض مشغلي آلات تعبئة الأكياس الرأسية يحتفظون بإعدادات مسبقة لدرجات الحرارة والضغط الخاصة بأنواع مختلفة من الفيلم، ما يسمح بالتبديل السريع دون الحاجة إلى التخمين.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

