Predstavujú jednu z najfrustrujúcejších prevádzkových výziev v moderných balíčkovacích zariadeniach. zvislý balíčkovací stroj keď zvislý balíčkovací stroj vykazuje problémy so závesmi, výroba sa zastaví, môže dôjsť k kontaminácii výrobkov a straty príjmov sa rýchlo hromadia. Porozumenie tomu, ako odstrániť poruchu závesu zvislého balíčkovacieho stroja, je nevyhnutné pre tímy údržby, operátorov a manažérov výroby, ktorí závisia od nepretržitej balíčkovej prevádzky. Schopnosť rýchlo diagnostikovať a odstrániť chyby závesov zvislého balíčkovacieho stroja mení výpadky na minimálne narušenie a udržiava vašu balíčkovaciu linku v efektívnom chode.
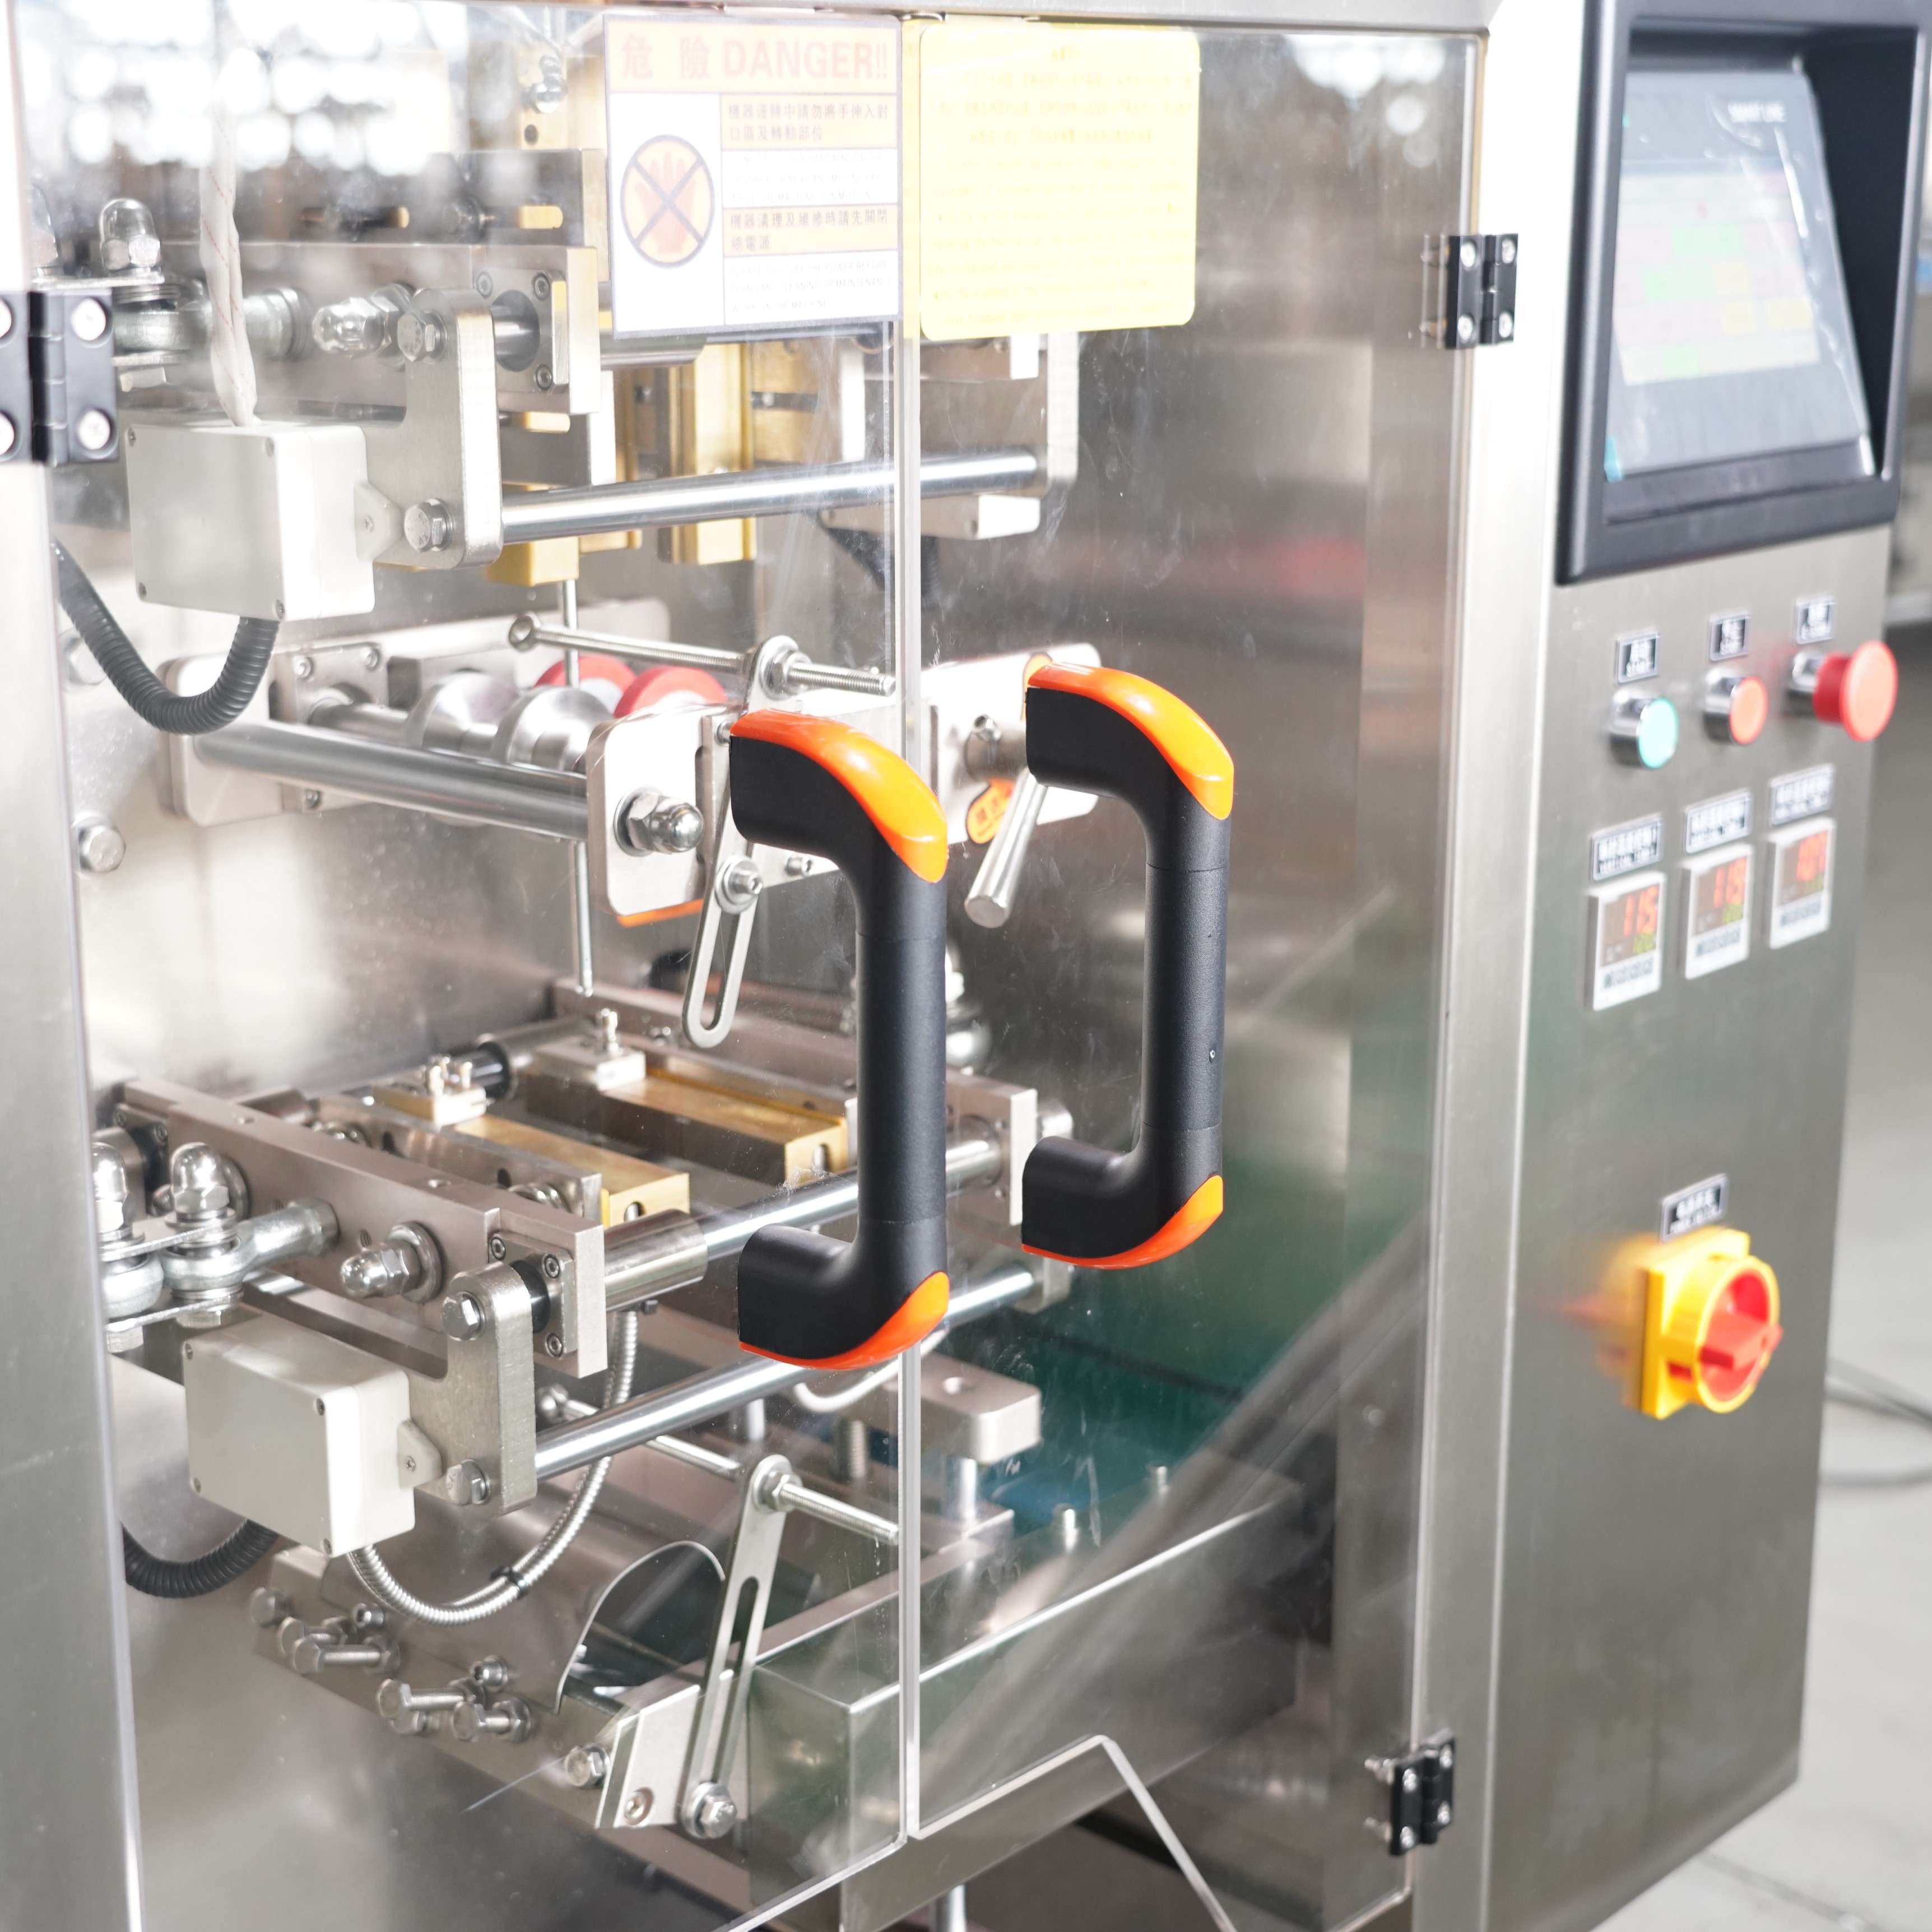
Každý zvislý balíčkovací stroj sa spolieha na presné tepelné závesy, aby vytvoril bezpečné a hermeticky uzavreté obaly, ktoré chránia integritu výrobku a udržiavajú jeho atraktívnosť na polici. Keď sa kvalita závesov zhorší, hlavnou príčinou je zvyčajne mechanické opotrebovanie, tepelná nekonzistentnosť, neslučiteľnosť materiálov alebo nesprávna kalibrácia stroja. Tento sprievodca vás prevedie systematickými postupmi odstraňovania porúch a pomôže vám určiť, či zlyhanie závesov vášho zvislého balíčkovacieho stroja vyplýva z nesprávnej kalibrácie teploty, nastavení tlaku, kontaminácie alebo degradácie komponentov. Ak budete dodržiavať tieto diagnostické protokoly, môžete obnoviť výkon závesov a zabrániť budúcim problémom so zvislým balíčkovacím strojom, ktoré by mohli narušiť váš výrobný plán.
Identifikácia bežných defektov závesov zvislého balíčkovacieho stroja
Porozumenie viditeľným vzorom zlyhania závesov
Chyby zápečovania pri vertikálnom balení sa prejavujú predvídateľnými vizuálnymi vzormi, ktoré vás vedú pri odstraňovaní porúch. Neúplné zápečovanie, ktoré necháva medzery pozdĺž okrajov vreciek, naznačuje nedostatočné teplo alebo nedostatočný tlak počas cyklu zápečovania. Slabé zápečovanie, ktoré sa rozdeľuje pri minimálnom ťahovom zaťažení, naznačuje, že vyhrievacie prvky vertikálneho balenia nedosahujú optimálnu teplotu alebo doba pôsobenia tepla je príliš krátka. Spálené alebo ožhnuté zápečovacie čiary odhaľujú nadmerné tepelné zaťaženie, ktoré degraduje celistvosť fólie a spôsobuje krehkosť, čo vedie k zlyhaniu zápečovania. Nerovnomerné zápečovanie cez šírku vrecka často ukazuje na nesprávne zarovnané zápečovacie čeľuste vertikálneho balenia alebo kontaminované zápečovacie povrchy, ktoré bránia rovnomernému kontaktu.
Hodnotenie vplyvu tlaku a teploty
Kvalita závesného uzatvárania výrazne závisí od súčasnej regulácie dvoch premenných: teploty ohrevu a aplikovanej tlakovej sily. Ak váš závesný uzatvárač vytvára slabé uzáverky, ale vyhrievacie prvky vyzerajú funkčne, tlaková sila môže byť nedostatočná na dosiahnutie molekulárneho zosklenia vrstiev fólie. Naopak, ak závesný uzatvárač vytvára spálené okraje alebo tenké, krehké uzáverky, nadmerná teplota poškodzuje samotný materiál fólie. Mnoho obsluhárov nepovažuje za dôležité, že tepelný výkon závesného uzatvárača sa mení v závislosti od teploty okolitého prostredia a vlhkosti prichádzajúceho materiálu. V chladnom výrobnom prostredí je potrebný vyšší výkon ohrevu na kompenzáciu, zatiaľ čo pri vlhkom prostredí môžu byť potrebné úpravy tlaku, aby sa zabránilo tomu, aby vlhkosť bránila tvorbe uzáverov.
Diagnostické kroky pre odstraňovanie porúch uzáverov závesného uzatvárača
Overenie a kalibrácia teploty
Začnite riešenie problému s uzatváraním v zvislom balíčkovacom stroji overením skutočnej teploty vykurovacieho prvku v porovnaní s nastaveniami na displeji stroja. Mnohí operátori zvislých balíčkovacích strojov predpokladajú, že údaj teploty na ovládacom paneli je presný, avšak vykurovacie prvky sa v čase opotrebujú a kalibračné posuny sú bežné. Na meranie skutočnej teploty čelistí v niekoľkých bodoch cez celú šírku uzatváracieho pásma použite infračervený teplomer. Ak váš zvislý balíčkovací stroj ukazuje výraznú rozdielnosť teplôt (viac ako 10–15 °C) v oblasti uzatvárania, je pravdepodobne potrebná výmena alebo znovu zarovnanie vykurovacieho prvku. Tieto merania zdokumentujte pred aj po akýchkoľvek úpravách, aby ste overili, či oprava teploty zvislého balíčkovacieho stroja odstráni chybu uzatvárania.
Prehliadka a testovanie tlakového systému
Nedostatočná konzistencia tlaku je hlavnou príčinou občasného zlyhania závesov vertikálneho balíčkového stroja, čo komplikuje diagnostiku problémov. Skontrolujte manometre pneumatického alebo hydraulického tlaku na vašom vertikálnom balíčkovom stroji, aby ste potvrdili, že systém udržiava špecifikované hodnoty tlaku v baroch alebo PSI počas celého cyklu závesov. Úniky vzduchu v pneumatických potrubiach, opotrebované tesnenia v tlakových aktuátoroch alebo degradované tlakové regulátory spôsobujú straty tlaku, ktoré ohrozujú kvalitu závesov. Spustite váš vertikálny balíčkový stroj cez 10 po sebe idúcich cyklov závesov pri súčasnom sledovaní údajov o tlaku; akékoľvek kolísanie indikuje poruchu systému, ktorá vyžaduje okamžitú pozornosť. Ak funguje tlakový systém vášho vertikálneho balíčkového stroja správne, prejdite na vyhodnotenie zarovnania a stavu povrchu závesových čelistí.
Kompatibilita materiálov a environmentálne faktory
Hodnotenie materiálu fólie a jej kompatibility
Zlyhanie tesnenia zvislého balíčkového stroja niekedy nevychádza zo stroja, ale z nekompatibilného alebo degradovaného obalového fólia. Rôzne materiály fólia vyžadujú rôzne teploty tesnenia; ak boli nastavenia vášho zvislého balíčkového stroja kalibrované pre jeden typ fólia a vy vymeníte materiál bez úpravy nastavení, zlyhanie tesnenia nastane okamžite. Polyetylénové (PE) fólia sa tesnia pri nižších teplotách ako polypropylénové (PP) alebo laminované štruktúry, a zvislý balíčkový stroj kalibrovaný pre jednu triedu fólia nebude správne fungovať s inou. Skontrolujte prichádzajúce fólia na krehkosť, starnutie alebo absorpciu vlhkosti, ktoré narušujú schopnosť tesniť. Staré alebo nesprávne uložené fólia sa stáva menej citlivé na teplo a tlak, aj keď sú nastavenia vášho zvislého balíčkového stroja správne. Pred spracovaním vždy overte, či špecifikácie fólia a jeho tepelné vlastnosti zodpovedajú parametrom vášho zvislého balíčkového stroja.
Správa vlhkosti a teploty prostredia
Ambientné podmienky v priestoroch výrazne ovplyvňujú výkon zatákača na vertikálne balenie pri tvorbe tesnení, avšak tento fakt sa často pri odstraňovaní porúch opomíňa. Vlhkosť nad 65 percent relatívnej vlhkosti môže spôsobiť, že povrch fólie absorbuje vlhkosť, čím bráni správnemu molekulárnemu zváraniu počas procesu tesnenia. Chladné výrobné prostredia pod 15 stupňov Celzia znížia tepelnú účinnosť, čo vyžaduje, aby váš zatákač na vertikálne balenie pracoval intenzívnejšie, aby dosiahol dostatočnú teplotu pre tvorbu tesnení. Naopak, príliš horúce prostredie môže spôsobiť, že vykurovacie prvky vášho zatákača na vertikálne balenie prekročia cieľové teploty a vytvoria spálené tesnenia. Udržiavajte teplotu a vlhkosť v priestoroch v rámci odporúčaných výrobcom rozsahov, zvyčajne 18–25 stupňov Celzia a 40–60 percent relatívnej vlhkosti. Ak nie je možné podmienky prostredia regulovať, upravte príslušne nastavenia tesnenia vášho zatákača na vertikálne balenie.
Preventívna údržba a dlhodobá spoľahlivosť
Pravidelné grafiky kontrol systémov zatákačov na vertikálne balenie
Zavedenie systematických údržbových postupov zabraňuje mnohým poruchám závesných zatáčacích strojov (vertical bagger) ešte predtým, než by narušili výrobu. Plánujte mesačné prehliadky vyhrievacích prvkov, tlakových systémov a zarovnania tesniacich čelistí ako súčasť svojho preventívneho údržbového protokolu. Zaznamenajte všetky merania a nastavenia do údržbového denníka prepojeného so sériovým číslom a technickými špecifikáciami vášho závesného zatáčacieho stroja (vertical bagger). Vyhrievacie prvky vymeňte preventívne v prípade príznakov starnutia, namiesto čakania na úplné zlyhanie a núdzové výpadky. Mnoho skúsených obsluhárov zavádza štvrťročné hlboké čistenie zariadení závesných zatáčacích strojov (vertical bagger), pri ktorom sa odstraňujú nahromadené zvyšky fólie a kontaminanty, ktoré postupne zhoršujú kvalitu tesnenia. Tento preventívny prístup k údržbe závesných zatáčacích strojov (vertical bagger) zníži neočakávané poruchy a významne predĺži životnosť zariadenia.
Výmena komponentov a možnosti modernizácie
Keď sa pri odstraňovaní porúch zistia opotrebované komponenty, ich včasná výmena zabraňuje opakujúcim sa problémom s uzatváraním vreckových zariadení pre vertikálne balenie. Degradácia vyhrievacieho prvku je predvídateľná na základe počtu hodín prevádzky; výmena týchto prvkov pred ich poruchou zabezpečuje stálu kvalitu uzatvárania. Komplety na výmenu uzatváracích čeľustí sú bežne dostupné a jednoducho sa inštalujú do väčšiny modelov vertikálnych vreckových zariadení. Komponenty tlakového systému, vrátane aktuátorov, regulátorov a pneumatických tesnení, majú stanovenú životnosť a mali by sa vymieňať podľa pokynov výrobcu. Novšie vyhrievacie technológie a tlakové systémy ponúkajú vyššiu presnosť v porovnaní so staršími modelmi vertikálnych vreckových zariadení, preto môže výmena komponentov zvýšiť spoľahlivosť uzatvárania nad pôvodné špecifikácie. Pre určenie komponentov, ktoré je potrebné preventívne vymeniť na základe prevádzkových hodín a výrobného objemu vášho zariadenia, sa poraďte s dokumentáciou k vášmu vertikálnemu vreckovému zariadeniu alebo s podporou výrobcu.
Často kladené otázky
Čo spôsobuje slabé uzatváranie u vertikálneho vreckového zariadenia?
Slabé tesnenia sa zvyčajne vyskytujú v dôsledku nedostatočnej teploty ohrevu, nedostatočného tlaku, kontaminácie tesniacich čeľustí alebo nesprávneho zarovnania povrchov čeľustí na vašom zvislom balicnom zariadení. Začnite overením skutočnej teploty ohrievacieho prvku pomocou infračerveného teplomeru namiesto výlučnej spoliehania sa na displej ovládacieho panela. Skontrolujte manometre pneumatického alebo hydraulického tlaku, aby ste potvrdili konzistenciu tlaku počas celého cyklu tesnenia. Ak sú údaje o tlaku a teplote v normálnom rozsahu, skontrolujte a vyčistite tesniace čeľuste a potom overte ich zarovnanie pomocou pravítka. Ak všetky tieto kontroly prejdú úspešne, môže byť potrebná výmena ohrievacieho prvku zvislého baliča kvôli tepelnej degradácii v priebehu času.
Ako často by ste mali čistiť a udržiavať tesniace čeľuste zvislého baliča?
Čistite závesné uzatváracie čeľuste výrobku vertikálneho balíčkovacieho stroja raz mesačne počas bežných výrobných plánov alebo raz týždenne, ak spracúvate lepkavé alebo kontaminujúce materiály, ktoré nechávajú usadeniny. Hromadenie kontaminantov na povrchu závesných uzatváracích čeľustí vertikálneho balíčkovacieho stroja je hlavnou príčinou zlyhania uzáverov, pričom sa problém zhoršuje po každom výrobnom behu. Používajte mäkké kefky a rozpúšťadlá vhodné pre materiál vašich čeľustí a vyhýbajte sa abrazívnym nástrojom, ktoré by poškodili uzatváracie povrchy. Počas každého čistenia vykonajte úplnú kontrolu zarovnania čeľustí, aby ste čo najskôr zistili prípadné problémy so zameraním. Zavedenie preventívneho údržbového kalendára pre váš vertikálny balíčkovací stroj, ktorý bude založený na jeho výrobnej kapacite; prevádzky s vysokým výstupom môžu vyžadovať častejšiu údržbu čeľustí ako balíčkovacie linky s nižšou výrobnou kapacitou.
Môžu zmeny fóliového materiálu spôsobiť problémy s uzávermi na vertikálnom balíčkovacom stroji?
Áno, výmena filmových materiálov bez úpravy nastavení vašej zvisle baliacej strojovej jednotky je bežným zdrojom porúch uzávierok, s ktorými sa mnohí obsluhoví pracovníci neočakávane stretávajú. Rôzne typy fólií – polyetylén, polypropylén, laminované štruktúry – vyžadujú rôzne teploty a tlakové profily pri záverovom zvarovaní, aby sa dosiahli spoľahlivé uzávierky. Keď zmeníte typ fólie, ktorá vstupuje do vašej zvisle baliacej strojovej jednotky, poraďte sa s technickým listom dodávateľa fólie, aby ste identifikovali správne parametre záverového zvarovania. Pred spustením plnej výrobnej série otestujte novú fóliu na svojej zvisle baliacej strojovej jednotke na malých vzorkových dávkach a sledujte kvalitu uzávierok. Niektorí obsluhoví pracovníci zvisle baliacich strojových jednotiek si uchovávajú prednastavené teplotné a tlakové profily pre rôzne typy fólií, čo umožňuje rýchlu výmenu bez odhadovania.

 EN








