 EN
Önceden Hazırlanmış Poşet Ambalaj Makinesiyle Film Atığını Nasıl Azaltabilirsiniz?
2026/09/20
Önceden Hazırlanmış Poşet Makineleri: Film Atığını Azaltın, Toplam Sahip Olma Maliyetini (TCO) Düşürün ve Daha Hızlı Getiri Oranı (ROI) Elde Edin

2026/10/02

Birindeki mühürleme başarısızlıkları dikey torba makinesi modern ambalaj tesislerinde en sinir bozucu operasyonel zorluklardan birini temsil eder. Bir dikey torba doldurucu mühürleme sorunları yaşadığında üretim durur, ürün kirliliği olasılığı artar ve gelir kaybı hızla birikir. Bir dikey torba doldurucu mühürleme sorununu nasıl sorun giderileceğini anlamak, sürekli ambalaj operasyonlarına bağımlı olan bakım ekipleri, operatörler ve üretim müdürleri için hayati öneme sahiptir. Dikey torba doldurucu mühürleme kusurlarını hızlıca teşhis etme ve çözme yeteneği, duruş süresini minimum seviyeye indirir ve ambalaj hattınızın verimli çalışmasını sağlar.
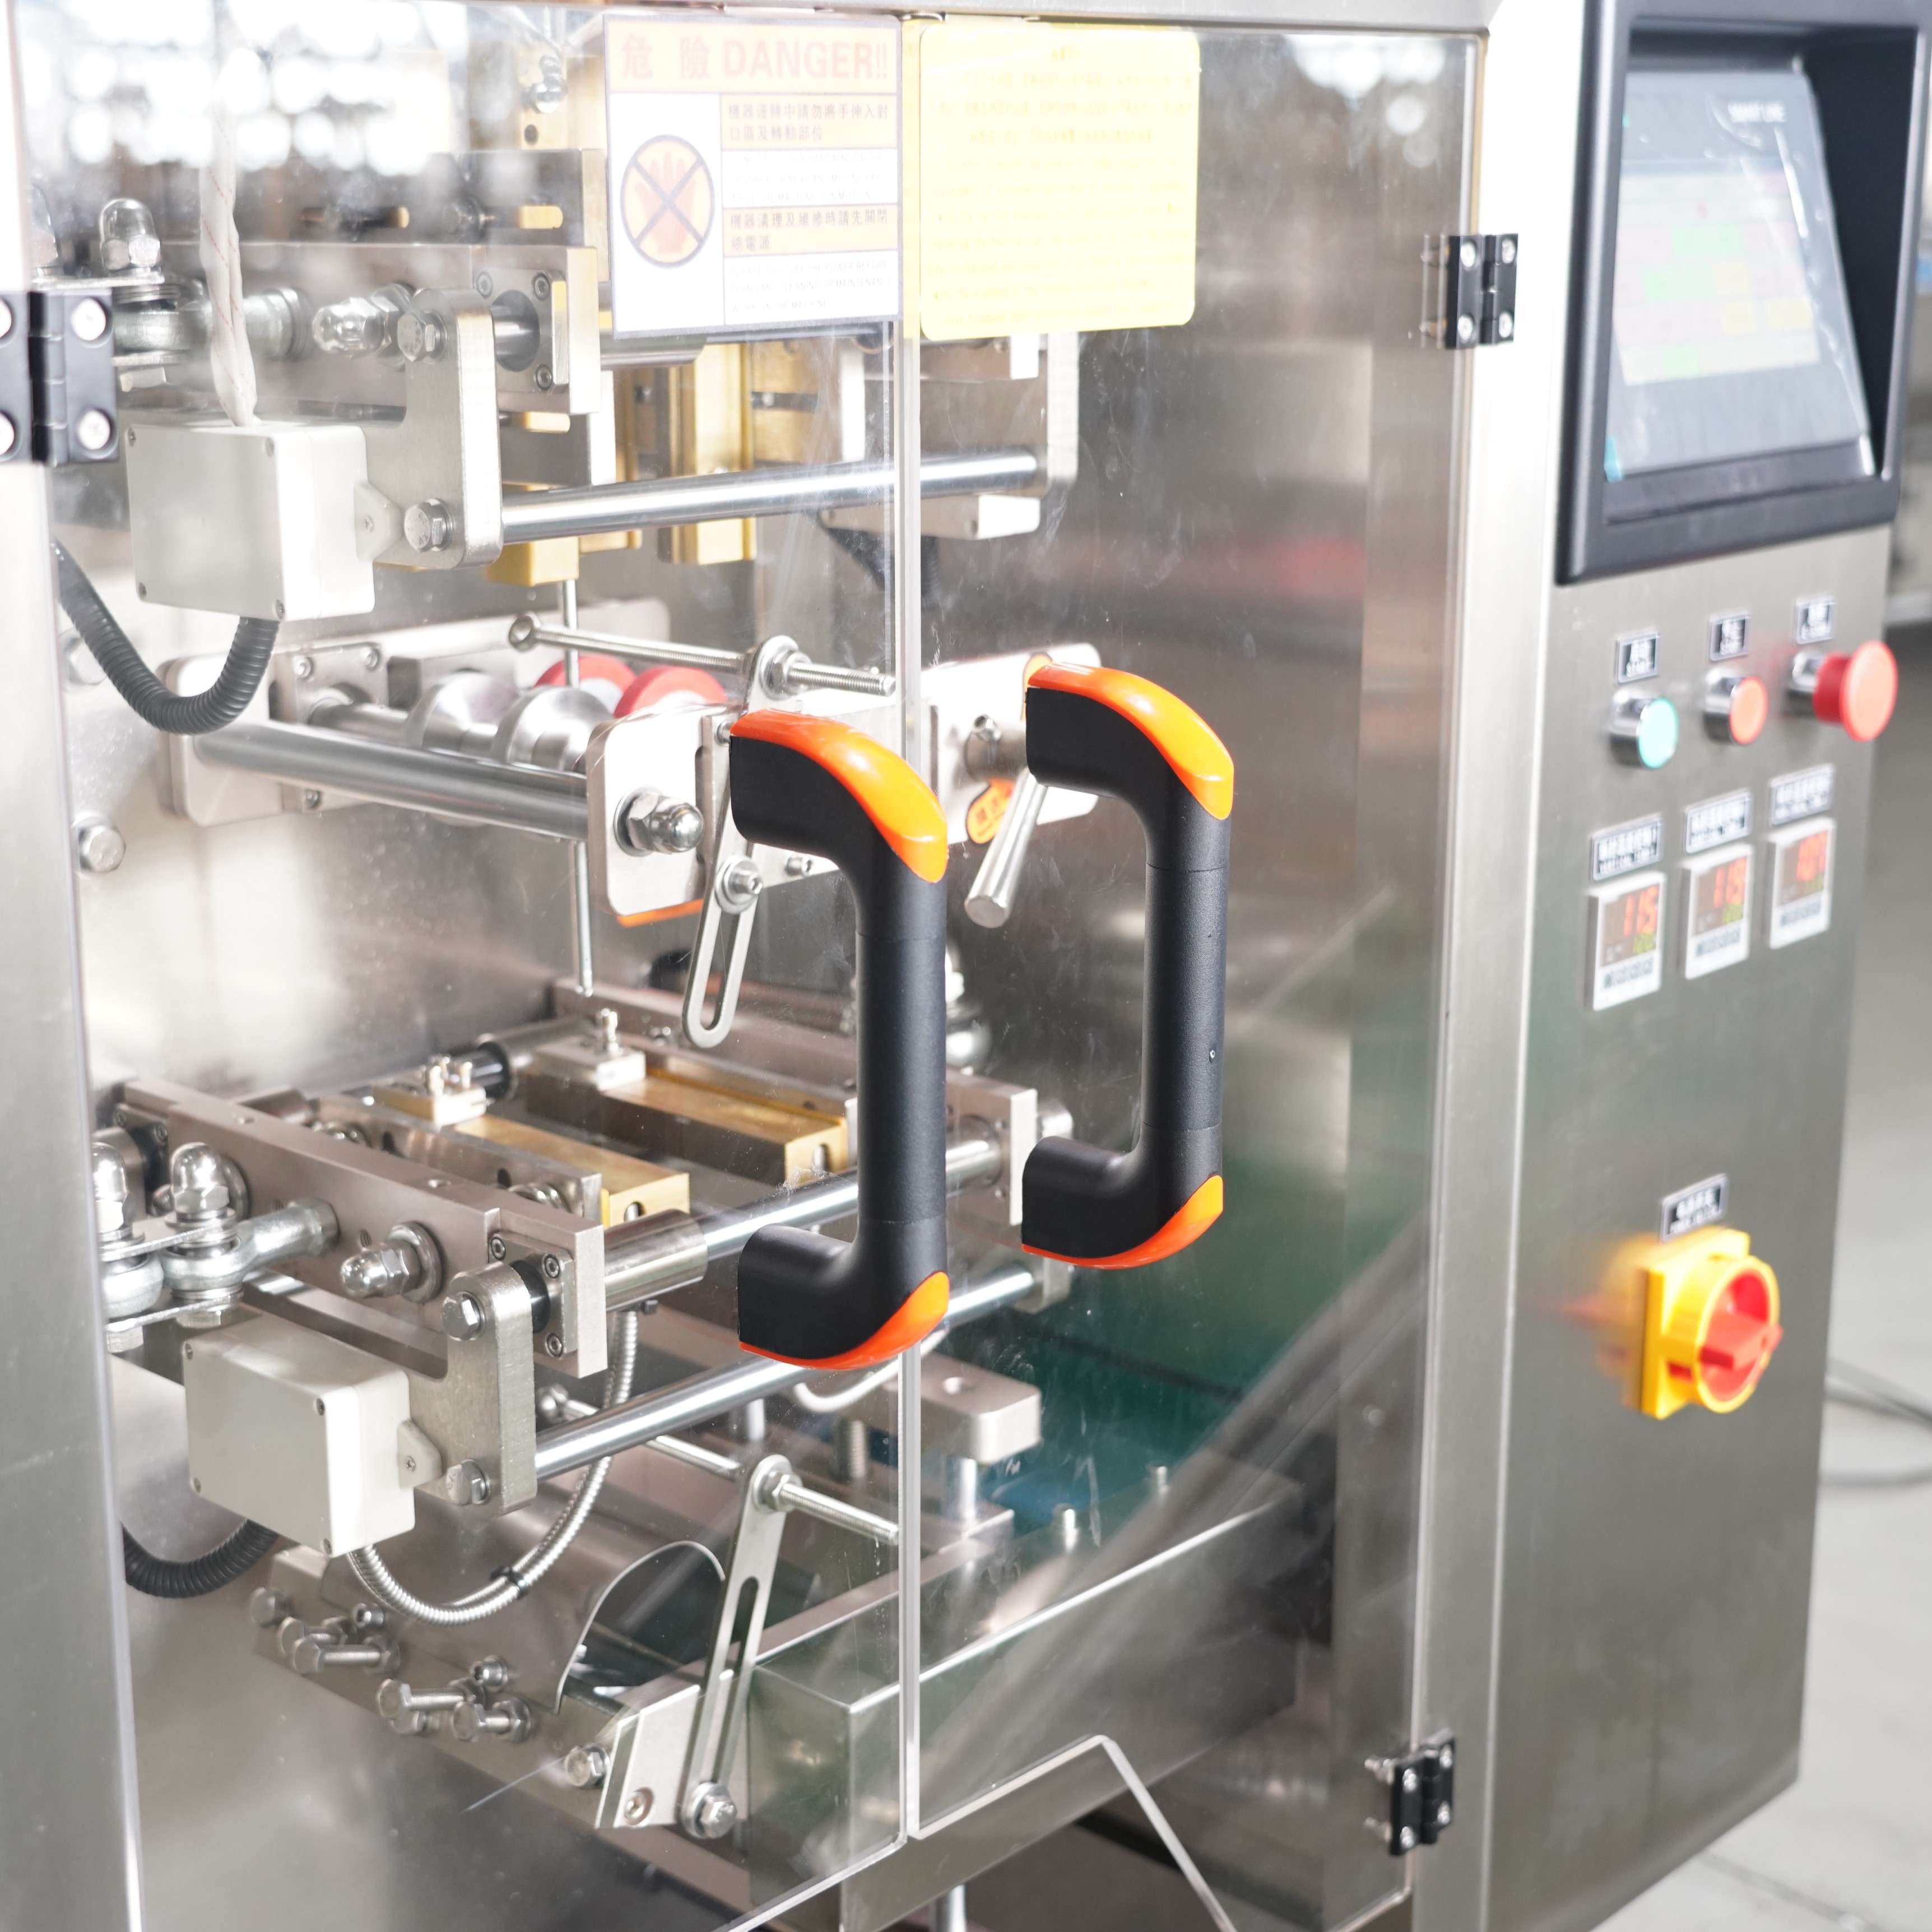
Her dikey torba makinesi, ürünün bütünlüğünü koruyan ve raflarda çekiciliğini sürdüren güvenli, hava geçirmez ambalajlar oluşturmak için hassas ısıyla yapıştırma işlemine dayanır. Dikiş kalitesi düşüldüğünde, temel neden genellikle mekanik aşınma, ısı değişkenliği, malzeme uyumsuzluğu ya da makinenin yanlış kalibre edilmesidir. Bu kılavuz, sistematik sorun giderme tekniklerini adım adım açıklar ve dikey torba makinenizdeki dikiş arızasının kaynağının sıcaklık kalibrasyonu mu, basınç ayarları mı, kirlenme mi yoksa bileşen aşınması mı olduğunu belirlemenize yardımcı olur. Bu tanı protokollerini takip ederek dikiş performansını yeniden sağlayabilir ve üretim programınızı aksatmaması için gelecekteki dikey torba makinesi sorunlarını önleyebilirsiniz.
Dikey torba makinesindeki mühürleme kusurları, sorun giderme yaklaşımınızı yönlendiren öngörülebilir görsel desenlerde ortaya çıkar. Torba kenarlarında boşluklar bırakan eksik mühürler, mühürleme döngüsü sırasında yetersiz ısı veya yetersiz basınç uygulamasını gösterir. En küçük çekme kuvvetiyle ayrılan zayıf mühürler, dikey torba makinesinin ısıtma elemanlarının optimum sıcaklığa ulaşmadığını veya bekleme süresinin çok kısa olduğunu gösterir. Yanmış veya kararmış mühür çizgileri, aşırı ısı maruziyetini ortaya koyar; bu da film bütünlüğünü bozar ve mühür başarısızlığına yol açan gevreklik oluşturur. Torba genişliği boyunca düzensiz mühürleme, genellikle dikey torba makinesi çenesinin hizasının bozulduğunu veya mühürleme yüzeylerinin kirlendiğini gösterir; bu durum, eşit teması engeller.
Dikey torba makinesinin mühür kalitesi, ısıtma sıcaklığı ile uygulanan basınç olmak üzere iki değişkenin koordinasyonuna kritik derecede bağlıdır. Dikey torba makineniz zayıf mühürler üretiyorsa ancak ısıtma elemanları işlevsel görünüyorsa, film katmanlarını moleküler bağlanmaya zorlamak için yeterli basınç uygulanmıyor olabilir. Tersine, dikey torba makineniz yanmış kenarlar veya ince, kırılgan mühürler üretiyorsa, aşırı sıcaklık film malzemesinin kendisini bozuyor demektir. Birçok operatör, dikey torba makinesinin termal performansının ortam oda sıcaklığı ve gelen malzemenin nem oranına göre değiştiğini göz ardı eder. Soğuk üretim ortamları, telafi etmek için daha yüksek ısıtma gücü gerektirirken, nemli koşullar mühür oluşumunu engellemek amacıyla nemin etkisini azaltmak için basınç ayarlamaları gerektirebilir.
Dikey torba makinesi mühürleme sorununu gidermeye başlamak için, gerçek ısıtma elemanı sıcaklığını makinenin ekran ayarlarıyla karşılaştırarak doğrulayın. Birçok dikey torba makinesi operatörü, kontrol panelindeki sıcaklık okumasının doğru olduğunu varsayar; ancak ısıtma elemanları zamanla bozulur ve kalibrasyon kayması yaygındır. Mühürleme genişliği boyunca çoklu noktalarda gerçek çene sıcaklığını ölçmek için bir kızılötesi termometre kullanın. Dikey torba makinenizde mühürleme alanındaki sıcaklık farkı önemliyse (10–15 santigrat dereceden fazla), ısıtma elemanının değiştirilmesi veya yeniden hizalanması muhtemelen gereklidir. Dikey torba makinenizin sıcaklık düzeltmesinin mühürleme kusurunu çözüp çözmediğini doğrulamak amacıyla, herhangi bir ayar öncesi ve sonrası ölçümlerini belgeleyin.
Basınç tutarsızlığı, sorun giderme çabalarını karıştıran aralıklı dikey torba makineleri mühürleme arızalarının önde gelen nedenidir. Dikey torba makinenizin pnömatik veya hidrolik basınç göstergelerini kontrol ederek sistemin mühürleme döngüsü boyunca belirtilen bar veya PSI seviyelerini koruduğunu doğrulayın. Pnömatik hatlardaki hava sızıntıları, basınç aktüatörlerindeki aşınmış contalar veya bozulmuş basınç regülatörleri, mühür kalitesini tehlikeye atan basınç kaybına neden olur. Basınç okumalarını izlerken dikey torba makinenizi 10 ardışık mühürleme döngüsü boyunca çalıştırın; herhangi bir dalgalanma, acil müdahale gerektiren bir sistem arızasını gösterir. Dikey torba makinenizin basınç sistemi doğru şekilde çalışıyor ise, mühürleme çenesi hizalamasını ve yüzey durumunu değerlendirme aşamasına geçin.
Dikey torba makinesindeki bir mühürleme arızası bazen makineden değil, uyumsuz veya bozulmuş ambalaj filminden kaynaklanır. Farklı film malzemeleri farklı mühürleme sıcaklıkları gerektirir; eğer dikey torba makinenizin ayarları bir film türü için kalibre edilmişse ve malzeme değişimini yaparken ayarları güncellemeyi unutursanız, mühürleme arızası hemen meydana gelir. Polietilen (PE) filmler, polipropilen (PP) veya laminasyonlu yapılarla karşılaştırıldığında daha düşük sıcaklıklarda mühürlenir ve bir film sınıfı için kalibre edilen dikey torba makinesi başka bir sınıf için başarısız olur. Mühürlenebilirliği etkileyebilecek kırılganlık, yaşlanma kaynaklı bozulma veya nem emilimi açısından gelen filmi inceleyin. Eski veya yanlış depolanan film, ısı ve basınca daha az tepki verir; bu durum, dikey torba makinenizin ayarları doğru olsa bile geçerlidir. Her zaman işlemeye başlamadan önce film teknik özelliklerinin ve termal özelliklerinin dikey torba makinenizin parametreleriyle uyumlu olduğunu doğrulayın.
Ortam tesis koşulları, dikey torbalayıcı mühürleme performansını önemli ölçüde etkiler; ancak bu faktör sorun giderme sırasında sıkça göz ardı edilir. Nem oranı %65’in üzerindeyse, film yüzeyleri nem emebilir ve mühürleme sırasında uygun moleküler bağlanmayı engelleyebilir. 15 °C’nin altındaki soğuk üretim ortamları termal verimliliği azaltır; bu nedenle dikey torbalayıcınızın yeterli mühürleme sıcaklıklarına ulaşabilmesi için daha fazla çalışması gerekir. Buna karşılık aşırı sıcak ortamlar, dikey torbalayıcınızın ısıtma elemanlarının hedef sıcaklıkları aşmasına neden olabilir ve yanmış mühürler oluşabilir. Tesisinizin sıcaklık ve nemini genellikle üretici tarafından önerilen aralıkta—yani 18–25 °C ve %40–60 nem oranında—sabitleyin. Ortam koşulları kontrol edilemiyorsa, dikey torbalayıcınızın mühürleme parametrelerini buna göre ayarlayın.
Sistematik bakım rutinleri, üretimde kesintiye neden olmadan önce dikey torba doldurma makinelerindeki birçok conta arızasını önler. Isıtma elemanları, basınç sistemleri ve conta çenesi hizalaması konusunda aylık denetimleri, önleyici bakım protokolünüzün bir parçası olarak planlayın. Tüm ölçümleri ve ayarları, dikey torba doldurma makinenizin seri numarası ve model özelliklerine bağlı tutulan bir bakım kaydında belgeleyin. Isıtma elemanlarını, tam arıza ve acil duruş beklemek yerine, yaşlanma belirtileri gösterdiğinde proaktif olarak değiştirin. Deneyimli operatörlerin çoğu, dikey torba doldurma ekipmanlarının yılda dört kez derin temizliği için özel oturumlar düzenler; bu işlem, zamanla conta kalitesini düşüren biriken film artıklarını ve kirleticileri giderir. Dikey torba doldurma makinenizin bakımıyla ilgili bu proaktif yaklaşım, beklenmedik arızaları azaltır ve ekipmanın ömrünü önemli ölçüde uzatır.
Sorun giderme işlemi sırasında aşınmış bileşenler tespit edildiğinde, zamanında değiştirilmesi tekrarlayan dikey torba mühürleme sorunlarını önler. Isıtma elemanlarının bozulması, çalışma döngüsü saatlerine göre tahmin edilebilir; arızadan önce elemanların değiştirilmesi tutarlı mühür kalitesini sağlar. Mühürleme pensleri değiştirme kiti, çoğu dikey torba makinesi modeli için yaygın olarak mevcuttur ve kurulumu kolaydır. Basınç sistemi bileşenleri—aktüatörler, regülatörler ve pnömatik contalar dahil—belirli bir kullanım ömrüne sahiptir ve üretici tarafından verilen talimatlara göre değiştirilmelidir. Daha yeni ısıtma teknolojileri ve basınç sistemleri, eski dikey torba makinesi modellerine kıyasla daha yüksek doğruluk sunar; bu nedenle bileşen güncellemeleri, orijinal özelliklerin ötesinde mühür güvenilirliğini artırabilir. Ekipmanınızın çalışma saatleri ve üretim hacmi göz önünde bulundurularak hangi bileşenlerin önleyici olarak değiştirilmesi gerektiğini belirlemek için lütfen dikey torba makinenizin kullanım kılavuzuna veya üretici desteğine başvurun.
Zayıf mühürler genellikle yetersiz ısıtma sıcaklığı, yetersiz basınç, kirli mühürleme çeneleri veya dikey torba makinenizdeki çene yüzeylerinin hizasının bozulması nedeniyle oluşur. Isıtma elemanının gerçek sıcaklığını, kontrol paneli ekranına güvenmek yerine bir kızılötesi termometre kullanarak doğrulayarak başlayın. Basınç tutarlılığını mühürleme döngüsü boyunca doğrulamak için pnömatik veya hidrolik basınç göstergelerini kontrol edin. Basınç ve sıcaklık okumaları normalse, mühürleme çenelerini inceleyin ve temizleyin; ardından bir cetvel kullanarak çene hizalamasını doğrulayın. Tüm bu kontroller başarıyla tamamlanırsa, zamanla ısıl bozulma nedeniyle dikey torba makinenizin ısıtma elemanının değiştirilmesi gerekebilir.
Dikey torba makinanızın kapama çenesini, normal üretim programları sırasında aylık olarak temizleyin; yapışkan veya kirlilik bırakabilen malzemeler işliyorsanız haftalık olarak temizleyin. Dikey torba makinası çenesi yüzeylerindeki kirlilik birikimi, her üretim turuyla daha da kötüleşen ve ana kapama arızasına neden olan başlıca faktördür. Çene malzemesine uygun yumuşak fırçalar ve çözücüler kullanın; kapama yüzeylerini çizmeye neden olabilecek aşındırıcı araçlardan kaçının. Her temizlik döngüsünde çenelerin tam hizalamasını kontrol edin, böylece hizalama sorunlarını erken tespit edebilirsiniz. Dikey torba makinanızın üretim hacmine bağlı olarak önceden belirlenmiş bir bakım takvimi oluşturun; yüksek çıkışlı işlemler, düşük hacimli ambalaj hatlarına kıyasla çene bakımı için daha sık bakım gerektirebilir.
Evet, dikey torba makinenizin ayarlarını değiştirmeden film malzemesi değiştirmek, birçok operatörün beklenmedik şekilde karşılaştığı yaygın bir contalama başarısızlığı kaynağıdır. Farklı film türleri—polietilen, polipropilen, laminasyonlu yapılar—güvenilir contalar elde etmek için farklı contalama sıcaklıkları ve basınç profilleri gerektirir. Dikey torba makinenize gelen film malzemesini değiştirdiğinizde, doğru contalama parametrelerini belirlemek için film tedarikçinizin teknik veri sayfasına başvurun. Tam üretim başlamadan önce, yeni filmi dikey torba makinenizde küçük örnek partilerle test edin ve cont kalitesini izleyin. Bazı dikey torba makinesi operatörleri, farklı film malzemeleri için önceden ayarlanmış sıcaklık ve basınç profilleri tutar; bu da tahmin yapmadan hızlı geçişe olanak tanır.

2026/09/20
Önceden Hazırlanmış Poşet Makineleri: Film Atığını Azaltın, Toplam Sahip Olma Maliyetini (TCO) Düşürün ve Daha Hızlı Getiri Oranı (ROI) Elde Edin

2026/09/20
Kanıtlanmış En İyi Uygulamalarla Hazır Poşet Makinesi Değişim Süresini %40 Azaltın

2026/09/20
Hazır Poşet Makineleri: Üretim Hızını Artırın, Atığı Azaltın ve ROI’yi İyileştirin

2026/09/20
Döner vs Doğrusal Hazır Poşet Makineleri: Hız, ROI ve Ölçeklenebilirlik Karşılaştırması

2026/09/20
Önceden Hazırlanmış Poşet Makinesi: Üretim Hızını Artırın, İşçilik Maliyetlerini Azaltın ve Mühürleme Sağlamlığını İyileştirin

2026/09/21
Önceden Hazırlanmış Poşet Makinesi: Poşet Türleri, Malzemeler ve Doldurma Kılavuzu

