 EN
Kako zmanjšati odpadke folije z uporabo stroja za pakiranje že izdelanih vrečk?
2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/10/02

Predstavljajo eno najbolj razburjajočih operativnih izzivov v sodobnih pakirnih obratih. Ko navpična vrečkarska naprava izkazuje težave z zapiranjem, se proizvodnja ustavi, možna je kontaminacija izdelkov in izgube prihodkov hitro naraščajo. Razumevanje načina odpravljanja težav z zapiranjem pri navpični vrečkarski napravi je bistveno za ekipe za vzdrževanje, operaterje in voditelje proizvodnje, ki so odvisni od neprekinjenih pakirnih operacij. Zmožnost hitre diagnoze in odprave napak pri zapiranju navpične vrečkarske naprave spremeni mrtvi čas v minimalno motnjo ter omogoča učinkovito delovanje vaše pakirne linije. navpična vrečkarska naprava napake pri zapiranju
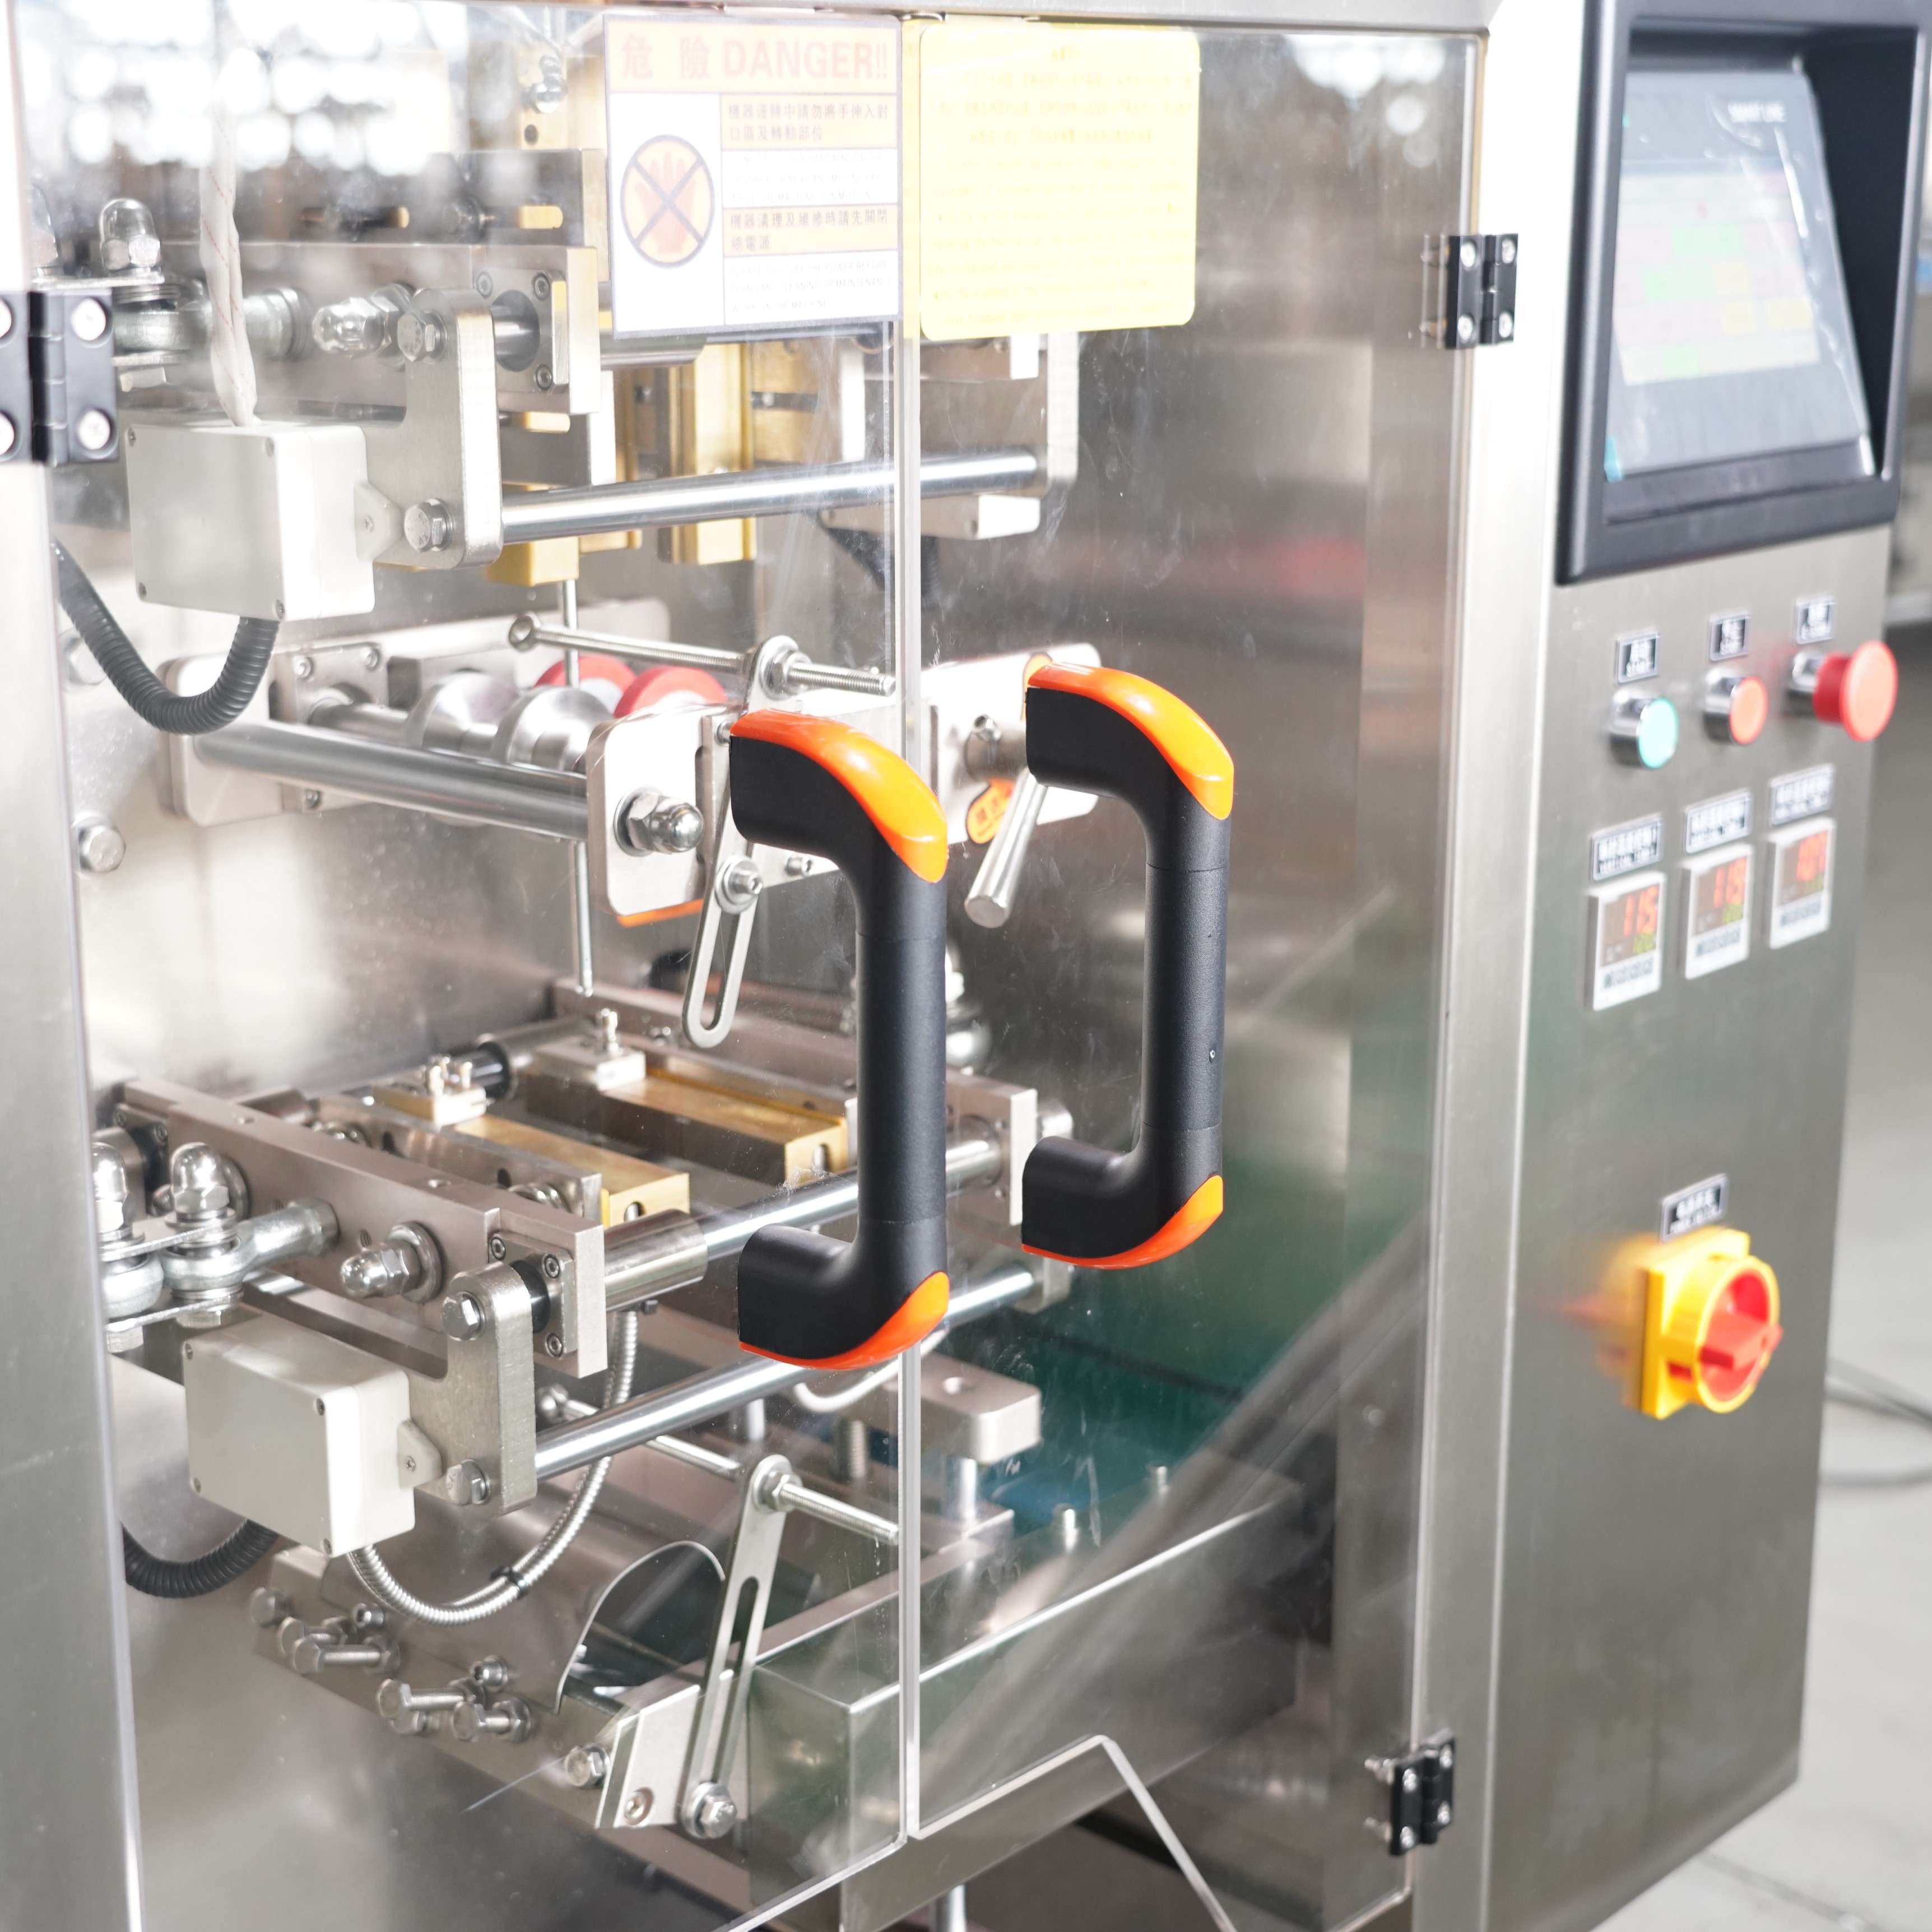
Vsaka strojna enota za navpično vrečkanje temelji na natančnem toplotnem zvarku, da ustvari varno in tesno embalažo, ki ščiti celovitost izdelka in ohranja privlačnost na policah. Ko kakovost zvarov upade, je osnovni vzrok običajno mehansko obraba, neskladnost temperature, nezdružljivost materialov ali napačna kalibracija stroja. Ta priročnik vas vodi skozi sistematične tehnike odpravljanja napak in vam pomaga ugotoviti, ali se napake pri zvarih na vaši navpični vrečkarski enoti pojavljajo zaradi napačne kalibracije temperature, nastavitev tlaka, onesnaženosti ali razgradnje komponent. S sledenjem tem protokolom za diagnostiko lahko obnovite zmogljivost zvarov in preprečite, da bi bodoče težave z navpično vrečkarsko enoto motile vaš proizvodni urnik.
Napake v tesnjenju pri navpičnem vrečkarskem stroju se kažejo v predvidljivih vizualnih vzorcih, ki vodijo vašo diagnostično metodo. Nepopolna tesnila, ki pustijo reže ob robovih vrečk, kažejo na premalo toplote ali nezadostni tlak med ciklom tesnjenja. Šibka tesnila, ki se razdelijo že pri majhnem vlečnem naporu, nakazujejo, da grelni elementi navpičnega vrečkarskega stroja ne dosežejo optimalne temperature ali da je čas zadrževanja prekratki. Opekline ali potemneli trakovi tesnila kažejo na prekomerno toplotno obremenitev, ki poslabša celovitost folije in povzroča krhkost, kar vodi do odpovedi tesnila. Neenakomerno tesnjenje po širini vrečke pogosto kaže na nepravilno poravnjane tesnilne kljune navpičnega vrečkarskega stroja ali onesnažene površine za tesnjenje, ki preprečujejo enakomeren stik.
Kakovost tesnjenja na navpičnem vrečkarskem stroju kritično odvisna od usklajevanja dveh spremenljivk: temperature segrevanja in izvajane tlaka. Če vaš navpični vrečkarski stroj ustvarja šibke zapečatve, pri čemer segrevalni elementi izgledajo funkcionalno, je tlak morda premajhen za prisilitev plasti folije v molekularno vezavo. Nasprotno, če navpični vrečkarski stroj ustvarja opekline na robovih ali tanke, krhke zapečatve, prevelika temperatura razgrajuje sam material folije. Mnogi obratovalci pozabijo, da se toplotna učinkovitost navpičnega vrečkarskega stroja spreminja glede na temperaturo okolja in vlažnost vhodnega materiala. Hladne proizvodne razmere zahtevajo višjo moč segrevanja za kompenzacijo, medtem ko vlažne razmere morda zahtevajo prilagoditve tlaka, da se prepreči, da bi vlaga motila nastajanje zapečatve.
Začnite odpravljanje težav z zatesitvijo na navpičnem vrečkarskem stroju tako, da preverite dejansko temperaturo grelnega elementa v primerjavi z nastavitvami na prikazni plošči stroja. Številni uporabniki navpičnih vrečkarskih strojev domnevajo, da je temperatura, prikazana na nadzorni plošči, natančna, vendar se grelni elementi s časom obrabljajo in kalibracija se pogosto premakne. Uporabite infrardeči termometer za merjenje dejanske temperature čeljusti na več točkah po celotni širini zatesitve. Če vaš navpični vrečkarski stroj kaže znatno razliko v temperaturi (več kot 10–15 stopinj Celzija) po površini zatesitve, je verjetno potrebna zamenjava ali ponovna poravnava grelnega elementa. Te meritve zapišite pred in po kakršnih koli prilagoditvah, da potrdite, da je popravek temperature na vašem navpičnem vrečkarskem stroju odpravil napako pri zatesitvi.
Neskladnost tlaka je vodilni razlog za prekinjeno odpoved tesnila navpičnega vrečkarskega stroja, kar otežuje diagnostiko težav. Preverite manometre za pnevmatski ali hidravlični tlak na vašem navpičnem vrečkarskem stroju, da potrdite, ali sistem ohranja določene vrednosti tlaka v barih ali PSI skozi celoten cikel tesnjenja. Uhajanje zraka v pnevmatskih ceveh, obrabljena tesnila znotraj tlakovnih aktuatorjev ali izrabljeni tlakomerni regulatorji povzročajo izgubo tlaka, ki ogroža kakovost tesnila. Pognite svoj navpični vrečkarski stroj skozi 10 zaporednih ciklov tesnjenja, med tem ko spremljate odčitke tlaka; vsaka nihanja kažejo na napako sistema, ki zahteva takojšnje ukrepanje. Če deluje tlakomski sistem vašega navpičnega vrečkarskega stroja pravilno, nadaljujte z oceno poravnave in stanja površine tesnilnih čeljusti.
Napaka pri tesnjenju navpičnega vrečkarskega stroja izvira včasih ne iz samega stroja, temveč iz nezdružljive ali razgradljive embalažne folije. Različne vrste folije zahtevajo različne temperature tesnjenja; če so bila nastavitve vašega navpičnega vrečkarskega stroja umerjena za eno vrsto folije in zamenjate material brez prilagoditve, takoj sledi napaka pri tesnjenju. Folije iz polietilena (PE) se tesnijo pri nižjih temperaturah kot folije iz polipropilena (PP) ali laminirane strukture, zato bo navpični vrečkarski stroj, ki je umerjen za eno vrsto folije, odpovedal pri drugi. Preverite vhodno folijo glede krhkosti, starostne razgradnje ali vstopa vlage, ki slabša možnosti tesnjenja. Stara ali napačno shranjena folija postane manj občutljiva na toploto in tlak, celo kadar so nastavitve vašega navpičnega vrečkarskega stroja pravilne. Pred obdelavo vedno preverite, ali so specifikacije folije in njeni termični parametri združljivi z nastavitvami vašega navpičnega vrečkarskega stroja.
Ambientne razmere v obratu močno vplivajo na zmogljivost tesnjenja navpičnih vrečkastih naprav, vendar se temu dejavniku pri odpravljanju težav pogosto ne posveča dovolj pozornosti. Vlažnost zraka nad 65 odstotkov relativne vlažnosti lahko povzroči, da se površine folije požrejo vlago in tako preprečijo ustrezno molekularno vezavo med procesom tesnjenja. Hladne proizvodne razmere pod 15 stopinj Celzija zmanjšajo toplotno učinkovitost, kar pomeni, da mora vaša navpična vrečkasta naprava delovati intenzivnejše, da doseže ustrezne temperature za tesnjenje. Nasprotno pa lahko preveč vroče razmere povzročijo, da segrevalni elementi vaše navpične vrečkaste naprave presegajo ciljne temperature, kar povzroči izgorele spoje. Ohranjajte temperaturo in vlažnost v obratu znotraj proizvajalcev priporočenih meja, običajno 18–25 stopinj Celzija in 40–60 odstotkov relativne vlažnosti. Če razmer v okolju ni mogoče nadzorovati, ustrezno prilagodite nastavitve tesnjenja vaše navpične vrečkaste naprave.
Uvedba sistematičnih vzdrževalnih rutin prepreči številne odpovedi tesnil v navpičnih vrečkarskih napravah, preden motijo proizvodnjo. V okviru vašega preventivnega vzdrževalnega protokola načrtujte mesečne preglede grelnih elementov, tlakomernih sistemov in poravnave tesnilnih klešč. Vse meritve in nastavitve zapišite v vzdrževalni dnevnik, povezan z zaporedno številko in tehničnimi specifikacijami vaše navpične vrečkarske naprave. Grelni elementi naj se zamenjajo proaktivno ob prvih znakih staranja, ne pa šele ob popolni odpovedi in nujnem izpadu obratovanja. Številni izkušeni obratovalci redno vsakih tri mesece izvajajo temeljito čiščenje svojih navpičnih vrečkarskih naprav, pri čemer odstranijo nabirajoče se ostankе plastične folije in onesnaževalce, ki s časom poslabšajo kakovost tesnjenja. Ta proaktivni pristop k vzdrževanju navpičnih vrečkarskih naprav zmanjša nenadne odpovedi in bistveno podaljša življenjsko dobo opreme.
Ko se pri odpravljanju težav ugotovijo obrabljene komponente, njihova pravočasna zamenjava prepreči ponovitev težav z navpičnimi vrečkami in tesnjenjem. Zmanjšanje učinkovitosti grelnega elementa je napovedljivo na podlagi števila ur delovanja; zamenjava elementov pred njihovo okvaro zagotavlja stalno kakovost tesnjenja. Kompleti za zamenjavo tesnilnih klešč so na voljo v večini primerov in jih je preprosto namestiti na večino modelov navpičnih vrečkarskih strojev. Komponente tlakosnega sistema, vključno z aktuatorji, regulatorji in pnevmatskimi tesnili, imajo določeno življenjsko dobo in jih je treba zamenjati v skladu z navodili proizvajalca. Novišje grelne tehnologije in tlakosni sistemi ponujajo izboljšano natančnost v primerjavi s starejšimi modeli navpičnih vrečkarskih strojev, zato lahko nadgradnja komponent izboljša zanesljivost tesnjenja tudi nad izvirnimi specifikacijami. Za določitev tistih komponent, ki jih je treba preventivno zamenjati glede na število ur obratovanja in proizvodni volumen vaše opreme, se posvetujte z dokumentacijo vašega navpičnega vrečkarskega stroja ali s podporo proizvajalca.
Šibki zapori običajno nastanejo zaradi premajhne temperature segrevanja, nezadostnega tlaka, onesnaženih tesnilnih kljuk ali nesklajenih površin kljuk na vaši navpični vrečkarski napravi. Začnite z dejansko preveritvijo temperature grelnega elementa s pomočjo infrardečega termometra namesto, da bi se zanašali izključno na prikaz na nadzorni plošči. Preverite manometre za pnevmatski ali hidravlični tlak, da potrdite stalnost tlaka med celotnim ciklom zapiranja. Če so meritve tlaka in temperature v redu, pregledajte in očistite tesnilne kljuke, nato pa z ravno palico preverite poravnavo kljuk. Če vsi ti preglede opravite uspešno, je morda treba zamenjati grelni element na navpični vrečkarski napravi zaradi toplotne degradacije s časom.
Čistite tesnilne čeljusti navpičnega vrečkarskega stroja enkrat mesečno ob običajnih proizvodnih urnikih ali tedensko, če obdelujete lepljive ali onesnažujoče materiale, ki pustijo ostankе. Nabiranje onesnaževal pri tesnilnih površinah navpičnega vrečkarskega stroja je glavni vzrok odpovedi tesnjenja in se z vsakim proizvodnim ciklom poslabša. Uporabite mehke krtačke in raztopine, primerne za material vaših čeljusti, ter se izogibajte abrazivnim orodjem, ki bi poškodovalo tesnilne površine. Med vsakim čistilnim ciklusom izvedite popolno preverjanje poravnave čeljusti, da ugotovite morebitne napake v poravnavi čim prej. Uvedite preventivni vzdrževalni koledar, povezan z obsegom proizvodnje vašega navpičnega vrečkarskega stroja; pri visokoprodajnih obratih je morda potrebno pogostejše vzdrževanje čeljusti kot pri pakirnih linijah z nižjim obsegom proizvodnje.
Da, menjava materialov folije brez prilagoditve nastavitev vašega navpičnega vrečkarskega stroja je pogosta vzročila odpovedi zatesnitve, s katero se mnogi operaterji nepričakovano srečajo. Različni tipi folije – polietilen, polipropilen, laminirane strukture – za zanesljivo zatesnitev zahtevajo različne temperature zatesnitve in tlakove profile. Ko spremenite vhodni folijni material na vašem navpičnem vrečkarskem stroju, se posvetujte s tehničnim podatkovnim listom dobavitelja folije, da določite ustrezne parametre zatesnitve. Novo folijo preizkusite na vašem navpičnem vrečkarskem stroju na majhnih vzorčnih serijah, pri čemer spremljate kakovost zatesnitve, preden začnete polne proizvodne serije. Nekateri operaterji navpičnih vrečkarskih strojev ohranjajo prednastavljene profile temperature in tlaka za različne folijne materiale, kar omogoča hitro preklop brez ugibanja.

2026/09/20
Stroji za pakiranje že izdelanih vrečk: Zmanjšajte odpadke folije, znižajte skupne stroške lastništva (TCO) in dosežite hitrejši donos naložbe

2026/09/20
Zmanjšajte čas prehoda na stroju za pakiranje že izdelanih vrečk za 40 % z dokazanimi najboljšimi praksami

2026/09/20
Stroji za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte odpadke in izboljšajte donos na naložbo

2026/09/20
Rotacijski nasproti vzporednim strojem za pakiranje že izdelanih vrečk: primerjava hitrosti, donosa na naložbo in razširljivosti

2026/09/20
Stroj za pakiranje že izdelanih vrečk: povečajte zmogljivost, zmanjšajte stroške dela in izboljšajte tesnost zapiranja

2026/09/21
Predizdelana naprava za pakiranje v vrečkah: vrste vrečk, materiali in navodila za polnjenje

