Являются одной из самых раздражающих операционных проблем на современных упаковочных предприятиях. Когда вертикальный упаковочный автомат сталкивается с проблемами герметизации, производство останавливается, возрастает риск загрязнения продукции, а потери выручки быстро нарастают. Понимание методов устранения неполадок герметизации вертикального упаковочного автомата имеет первостепенное значение для команд технического обслуживания, операторов и менеджеров производства, которые полагаются на бесперебойную работу упаковочных процессов. Способность быстро диагностировать и устранять дефекты герметизации вертикального упаковочного автомата превращает простои в минимальные перерывы и обеспечивает эффективную работу вашей упаковочной линии. вертикальная упаковочная машина неудачи герметизации в вертикальных упаковочных автоматах
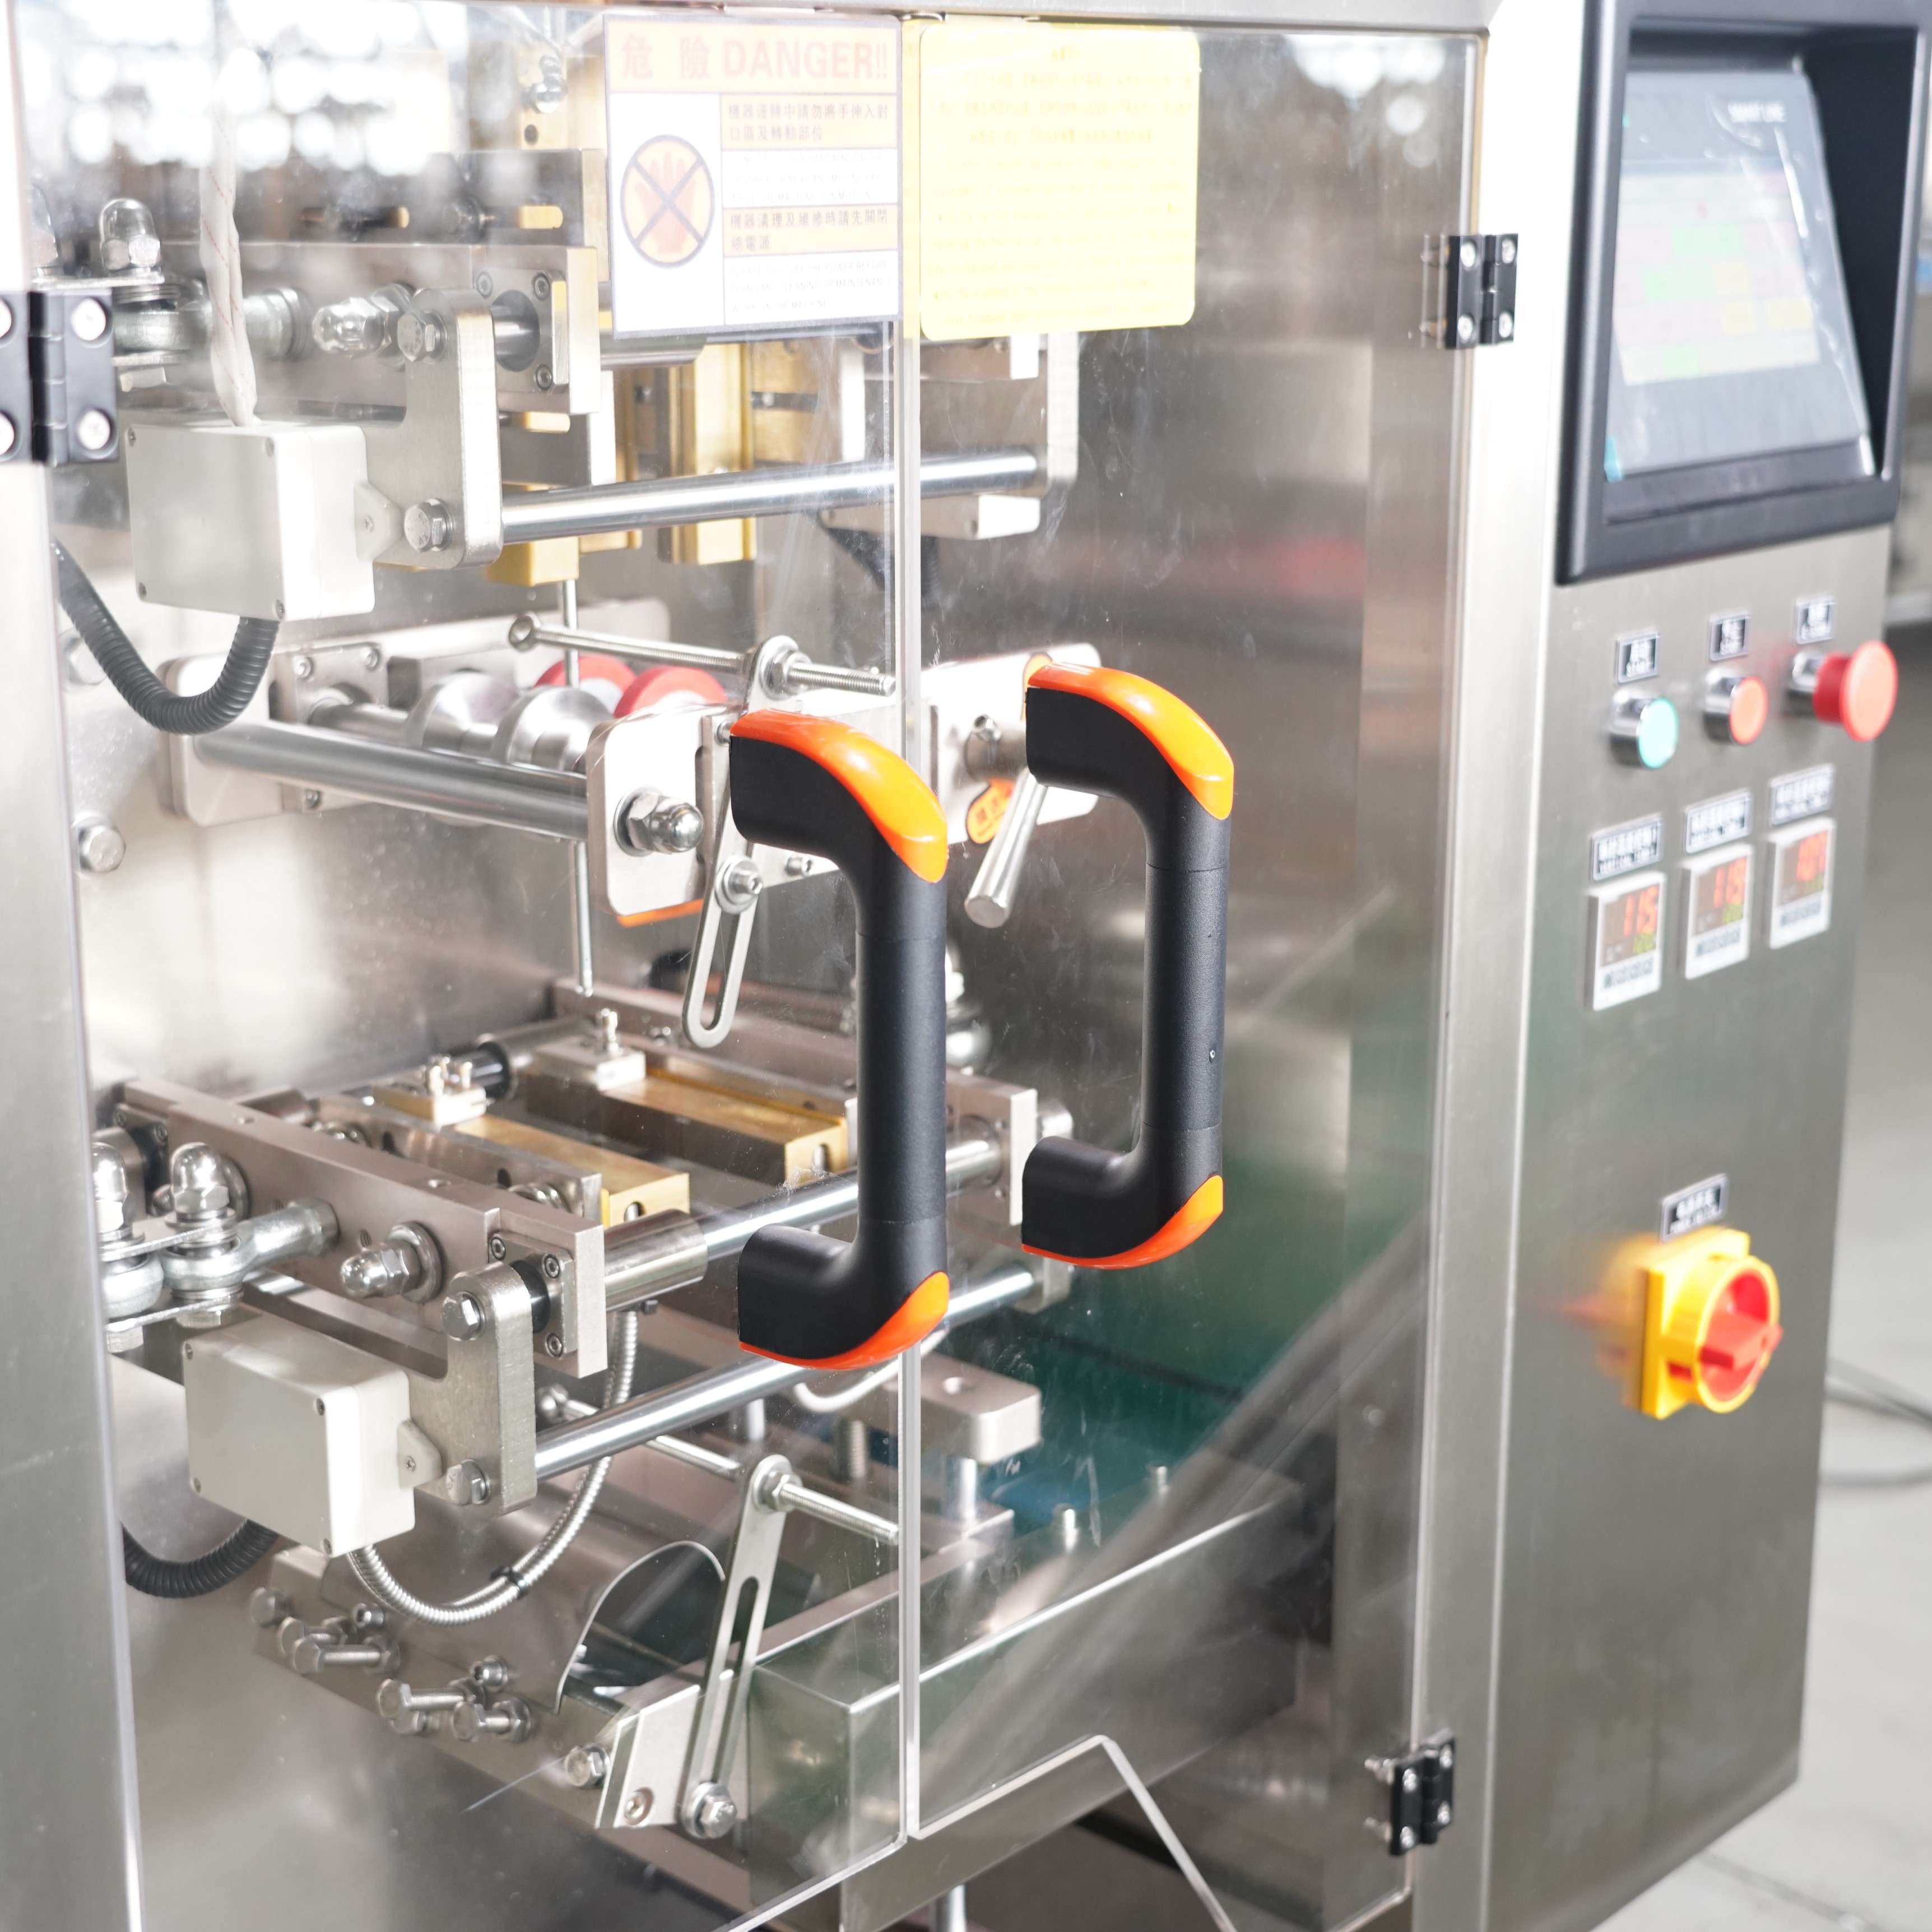
Каждый вертикальный упаковочный аппарат для пакетов полагается на точную термосварку для создания надёжной герметичной упаковки, которая защищает целостность продукта и сохраняет его привлекательность на полке. Когда качество шва ухудшается, основной причиной, как правило, является механический износ, нестабильность температуры, несовместимость материалов или неправильная калибровка аппарата. В этом руководстве подробно описаны системные методы диагностики, которые помогут определить, вызвана ли неудача в формировании шва на вашем вертикальном упаковочном аппарате для пакетов ошибками в калибровке температуры, настройками давления, загрязнением или деградацией компонентов. Следуя этим диагностическим протоколам, вы сможете восстановить эффективность сварки и предотвратить возникновение будущих проблем с вертикальным упаковочным аппаратом для пакетов, способных нарушить график вашего производства.
Выявление распространённых дефектов швов на вертикальных упаковочных аппаратах для пакетов
Понимание видимых паттернов отказа швов
Дефекты герметизации на вертикальном упаковочном автомате проявляются в предсказуемых визуальных паттернах, которые направляют процесс устранения неполадок. Неполные швы с зазорами по краям пакета указывают на недостаточное тепло или недостаточное давление в цикле герметизации. Слабые швы, разрывающиеся при минимальном растягивающем усилии, свидетельствуют о том, что нагревательные элементы вертикального упаковочного автомата не достигают оптимальной температуры или время выдержки слишком мало. Обожжённые или опалённые линии швов говорят о чрезмерном тепловом воздействии, которое ухудшает целостность плёнки и вызывает хрупкость, приводящую к разрушению шва. Неравномерная герметизация по ширине пакета часто обусловлена неправильной регулировкой захватов вертикального упаковочного автомата или загрязнением поверхностей герметизации, препятствующим равномерному контакту.
Оценка влияния давления и температуры
Качество герметизации на вертикальной упаковочной машине критически зависит от согласования двух параметров: температуры нагрева и прикладываемого давления. Если на вашей вертикальной упаковочной машине образуются слабые швы, но нагревательные элементы выглядят исправными, возможно, давление недостаточно для обеспечения молекулярного соединения слоёв плёнки. Напротив, если вертикальная упаковочная машина формирует обожжённые края или тонкие хрупкие швы, избыточная температура разрушает сам материал плёнки. Многие операторы упускают из виду, что тепловая производительность вертикальной упаковочной машины изменяется в зависимости от температуры окружающего воздуха и влажности поступающего материала. В холодных производственных условиях требуется более высокая мощность нагрева для компенсации, а при повышенной влажности может потребоваться корректировка давления, чтобы предотвратить попадание влаги в зону формирования шва.
Диагностические шаги для устранения неполадок герметизации на вертикальной упаковочной машине
Проверка и калибровка температуры
Начните устранение неполадок с герметизацией на вертикальном упаковочном автомате, проверив фактическую температуру нагревательного элемента по сравнению с показаниями на панели управления автомата. Многие операторы вертикальных упаковочных автоматов предполагают, что показания температуры на панели управления точны, однако нагревательные элементы со временем деградируют, а калибровка часто смещается. Используйте инфракрасный термометр для измерения фактической температуры захватов в нескольких точках по всей ширине зоны герметизации. Если на вашем вертикальном упаковочном автомате наблюдается значительный перепад температур (более 10–15 градусов Цельсия) по площади герметизации, скорее всего, потребуется замена или повторная регулировка нагревательного элемента. Зафиксируйте эти измерения до и после любых корректировок, чтобы подтвердить, что коррекция температуры на вашем вертикальном упаковочном автомате устранила дефект герметизации.
Осмотр и испытание системы давления
Несоответствие давления является основной причиной периодических сбоев герметизации на вертикальных упаковочных машинах, что затрудняет диагностику неисправностей. Проверьте манометры пневматической или гидравлической системы вашей вертикальной упаковочной машины, чтобы убедиться, что давление поддерживается на заданном уровне (в барах или PSI) на протяжении всего цикла герметизации. Утечки воздуха в пневмолиниях, изношенные уплотнения в исполнительных механизмах давления или неисправные регуляторы давления приводят к его потере и, как следствие, к снижению качества герметизации. Запустите вашу вертикальную упаковочную машину на 10 последовательных циклов герметизации, одновременно контролируя показания манометров; любые колебания указывают на неисправность системы, требующую немедленного вмешательства. Если система давления вашей вертикальной упаковочной машины работает корректно, перейдите к проверке выравнивания и состояния поверхности захватывающих элементов для герметизации.
Совместимость материалов и факторы окружающей среды
Оценка материала плёнки и его совместимости
Сбой герметизации на вертикальной упаковочной машине иногда возникает не из-за самой машины, а из-за несовместимости или деградации упаковочной плёнки. Разные типы плёнки требуют различных температур герметизации; если параметры вашей вертикальной упаковочной машины были откалиброваны под один тип плёнки, а вы перешли на другой тип без корректировки настроек, сбой герметизации произойдёт немедленно. Плёнки из полиэтилена (PE) герметизируются при более низких температурах по сравнению с полипропиленовыми (PP) или ламинированными структурами, и вертикальная упаковочная машина, откалиброванная под один класс плёнок, не обеспечит надёжной герметизации при использовании другого класса. Проверяйте поступающую плёнку на хрупкость, признаки старения или поглощение влаги — всё это ухудшает способность к герметизации. Старая или неправильно хранившаяся плёнка становится менее восприимчивой к теплу и давлению, даже если настройки вашей вертикальной упаковочной машины полностью корректны. Перед началом обработки всегда проверяйте соответствие технических характеристик и термических свойств плёнки параметрам вашей вертикальной упаковочной машины.
Контроль влажности и температуры окружающей среды
Условия окружающей среды оказывают значительное влияние на качество герметизации вертикальных упаковочных машин, однако этот фактор зачастую упускается из виду при диагностике неисправностей. Влажность выше 65 процентов относительной влажности может привести к поглощению влаги поверхностями плёнки, что препятствует надлежащему молекулярному сцеплению в процессе герметизации. Холодные производственные помещения с температурой ниже 15 градусов Цельсия снижают тепловую эффективность, из-за чего вертикальная упаковочная машина вынуждена работать интенсивнее для достижения требуемых температур герметизации. Напротив, чрезмерно высокая температура окружающей среды может вызвать превышение заданных температур нагревательными элементами вертикальной упаковочной машины, в результате чего образуются обожжённые швы. Поддерживайте температуру и влажность в помещении в пределах рекомендованных производителем диапазонов — обычно от 18 до 25 градусов Цельсия и от 40 до 60 процентов относительной влажности. Если контроль условий окружающей среды невозможен, соответствующим образом скорректируйте параметры герметизации вертикальной упаковочной машины.
Профилактическое обслуживание и долгосрочная надежность
Регулярные графики технического осмотра систем вертикальных упаковочных машин
Внедрение системных процедур технического обслуживания предотвращает множество отказов уплотнений вертикальных фасовочных машин до того, как они нарушат производственный процесс. Проводите ежемесячные проверки нагревательных элементов, систем давления и выравнивания захватов уплотнения в рамках протокола профилактического обслуживания. Фиксируйте все измерения и корректировки в журнале технического обслуживания, привязанном к серийному номеру и техническим характеристикам вашей вертикальной фасовочной машины. Заменяйте нагревательные элементы заблаговременно при обнаружении признаков старения, а не дожидаясь их полного выхода из строя и аварийного простоев. Многие опытные операторы проводят углублённую очистку оборудования вертикальных фасовочных машин один раз в квартал, удаляя накопившиеся остатки плёнки и загрязнения, которые со временем ухудшают качество уплотнения. Такой проактивный подход к техническому обслуживанию вертикальных фасовочных машин снижает количество непредвиденных отказов и значительно увеличивает срок службы оборудования.
Замена компонентов и пути модернизации
Когда при устранении неполадок выявляются изношенные компоненты, их своевременная замена предотвращает повторное возникновение проблем с вертикальным запайщиком пакетов. Деградация нагревательного элемента предсказуема на основе количества отработанных часов цикла эксплуатации; замена элементов до выхода их из строя обеспечивает стабильное качество запайки. Комплекты для замены захватов запайки широко доступны и просты в установке на большинстве моделей вертикальных запайщиков пакетов. Компоненты системы давления — включая исполнительные устройства, регуляторы и пневматические уплотнения — имеют установленный срок службы и должны заменяться в соответствии с рекомендациями производителя. Более современные нагревательные технологии и системы давления обеспечивают повышенную точность по сравнению со старыми моделями вертикальных запайщиков пакетов, поэтому обновление компонентов может повысить надёжность запайки сверх первоначальных технических характеристик. Обратитесь к документации вашего вертикального запайщика пакетов или в службу поддержки производителя, чтобы определить, какие компоненты требуют профилактической замены на основе отработанных часов оборудования и объёма выпускаемой продукции.
Часто задаваемые вопросы
Что вызывает слабые швы на вертикальном запайщике пакетов?
Слабые уплотнения обычно возникают из-за недостаточной температуры нагрева, недостаточного давления, загрязнения уплотнительных губок или несоосности поверхностей губок на вашем вертикальном упаковочном оборудовании. Начните с проверки фактической температуры нагревательного элемента с помощью инфракрасного термометра, а не только по показаниям панели управления. Проверьте манометры пневматической или гидравлической системы, чтобы подтвердить стабильность давления в течение всего цикла уплотнения. Если показания давления и температуры находятся в норме, осмотрите и очистите уплотнительные губки, затем проверьте их соосность с помощью линейки. Если все эти проверки пройдены успешно, возможно, потребуется замена нагревательного элемента вертикального упаковщика вследствие термического старения со временем.
Как часто следует очищать и обслуживать уплотнительные губки вертикального упаковщика?
Очищайте зажимные губки вертикального упаковочного автомата ежемесячно в рамках обычного производственного графика или еженедельно при обработке липких или загрязняющих материалов, оставляющих осадок. Накопление загрязнений на поверхности губок вертикального упаковочного автомата — одна из основных причин нарушения герметичности упаковки; с каждой новой производственной партией проблема усугубляется. Для очистки используйте мягкие щётки и растворители, совместимые с материалом губок, избегая абразивных инструментов, которые могут поцарапать поверхности герметизации. При каждом цикле очистки выполняйте полную проверку выравнивания губок, чтобы своевременно выявить возможные отклонения. Внедрите график профилактического технического обслуживания, привязанный к объёму продукции, выпускаемой вашим вертикальным упаковочным автоматом: при высокой производительности может потребоваться более частое обслуживание губок, чем на линиях с низким объёмом упаковки.
Может ли смена плёночного материала вызывать проблемы с герметизацией на вертикальном упаковочном автомате?
Да, смена материалов пленки без корректировки настроек вертикального упаковочного автомата — частая причина отказа герметизации, с которой многие операторы сталкиваются неожиданно. Различные типы пленок — полиэтилен, полипропилен, ламинированные структуры — требуют разных температур герметизации и профилей давления для обеспечения надежных швов. При замене материала пленки, подаваемой в вертикальный упаковочный автомат, ознакомьтесь с техническим паспортом поставщика пленки, чтобы определить правильные параметры герметизации. Протестируйте новую пленку на вертикальном упаковочном автомате на небольших пробных партиях, контролируя качество швов, прежде чем переходить к полноценным производственным запускам. Некоторые операторы вертикальных упаковочных автоматов сохраняют предустановленные профили температуры и давления для различных материалов пленки, что позволяет быстро переключаться между ними без необходимости подбора параметров.

 EN








