 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/02

Складають вертикальна упаковувальна машина одне з найбільш дратівливих експлуатаційних завдань у сучасних упакувальних цехах. Коли вертикальний упакувальник має проблеми з герметизацією, виробництво зупиняється, зростає ризик забруднення продукції, а втрати доходу швидко накопичуються. Розуміння того, як усувати несправності герметизації вертикального упакувальника, є обов’язковим для команд технічного обслуговування, операторів та керівників виробництва, які покладаються на безперервну роботу упакувальних ліній. Здатність швидко діагностувати й усувати дефекти герметизації вертикального упакувальника перетворює простої на мінімальні перерви й забезпечує ефективну роботу вашої упакувальної лінії.
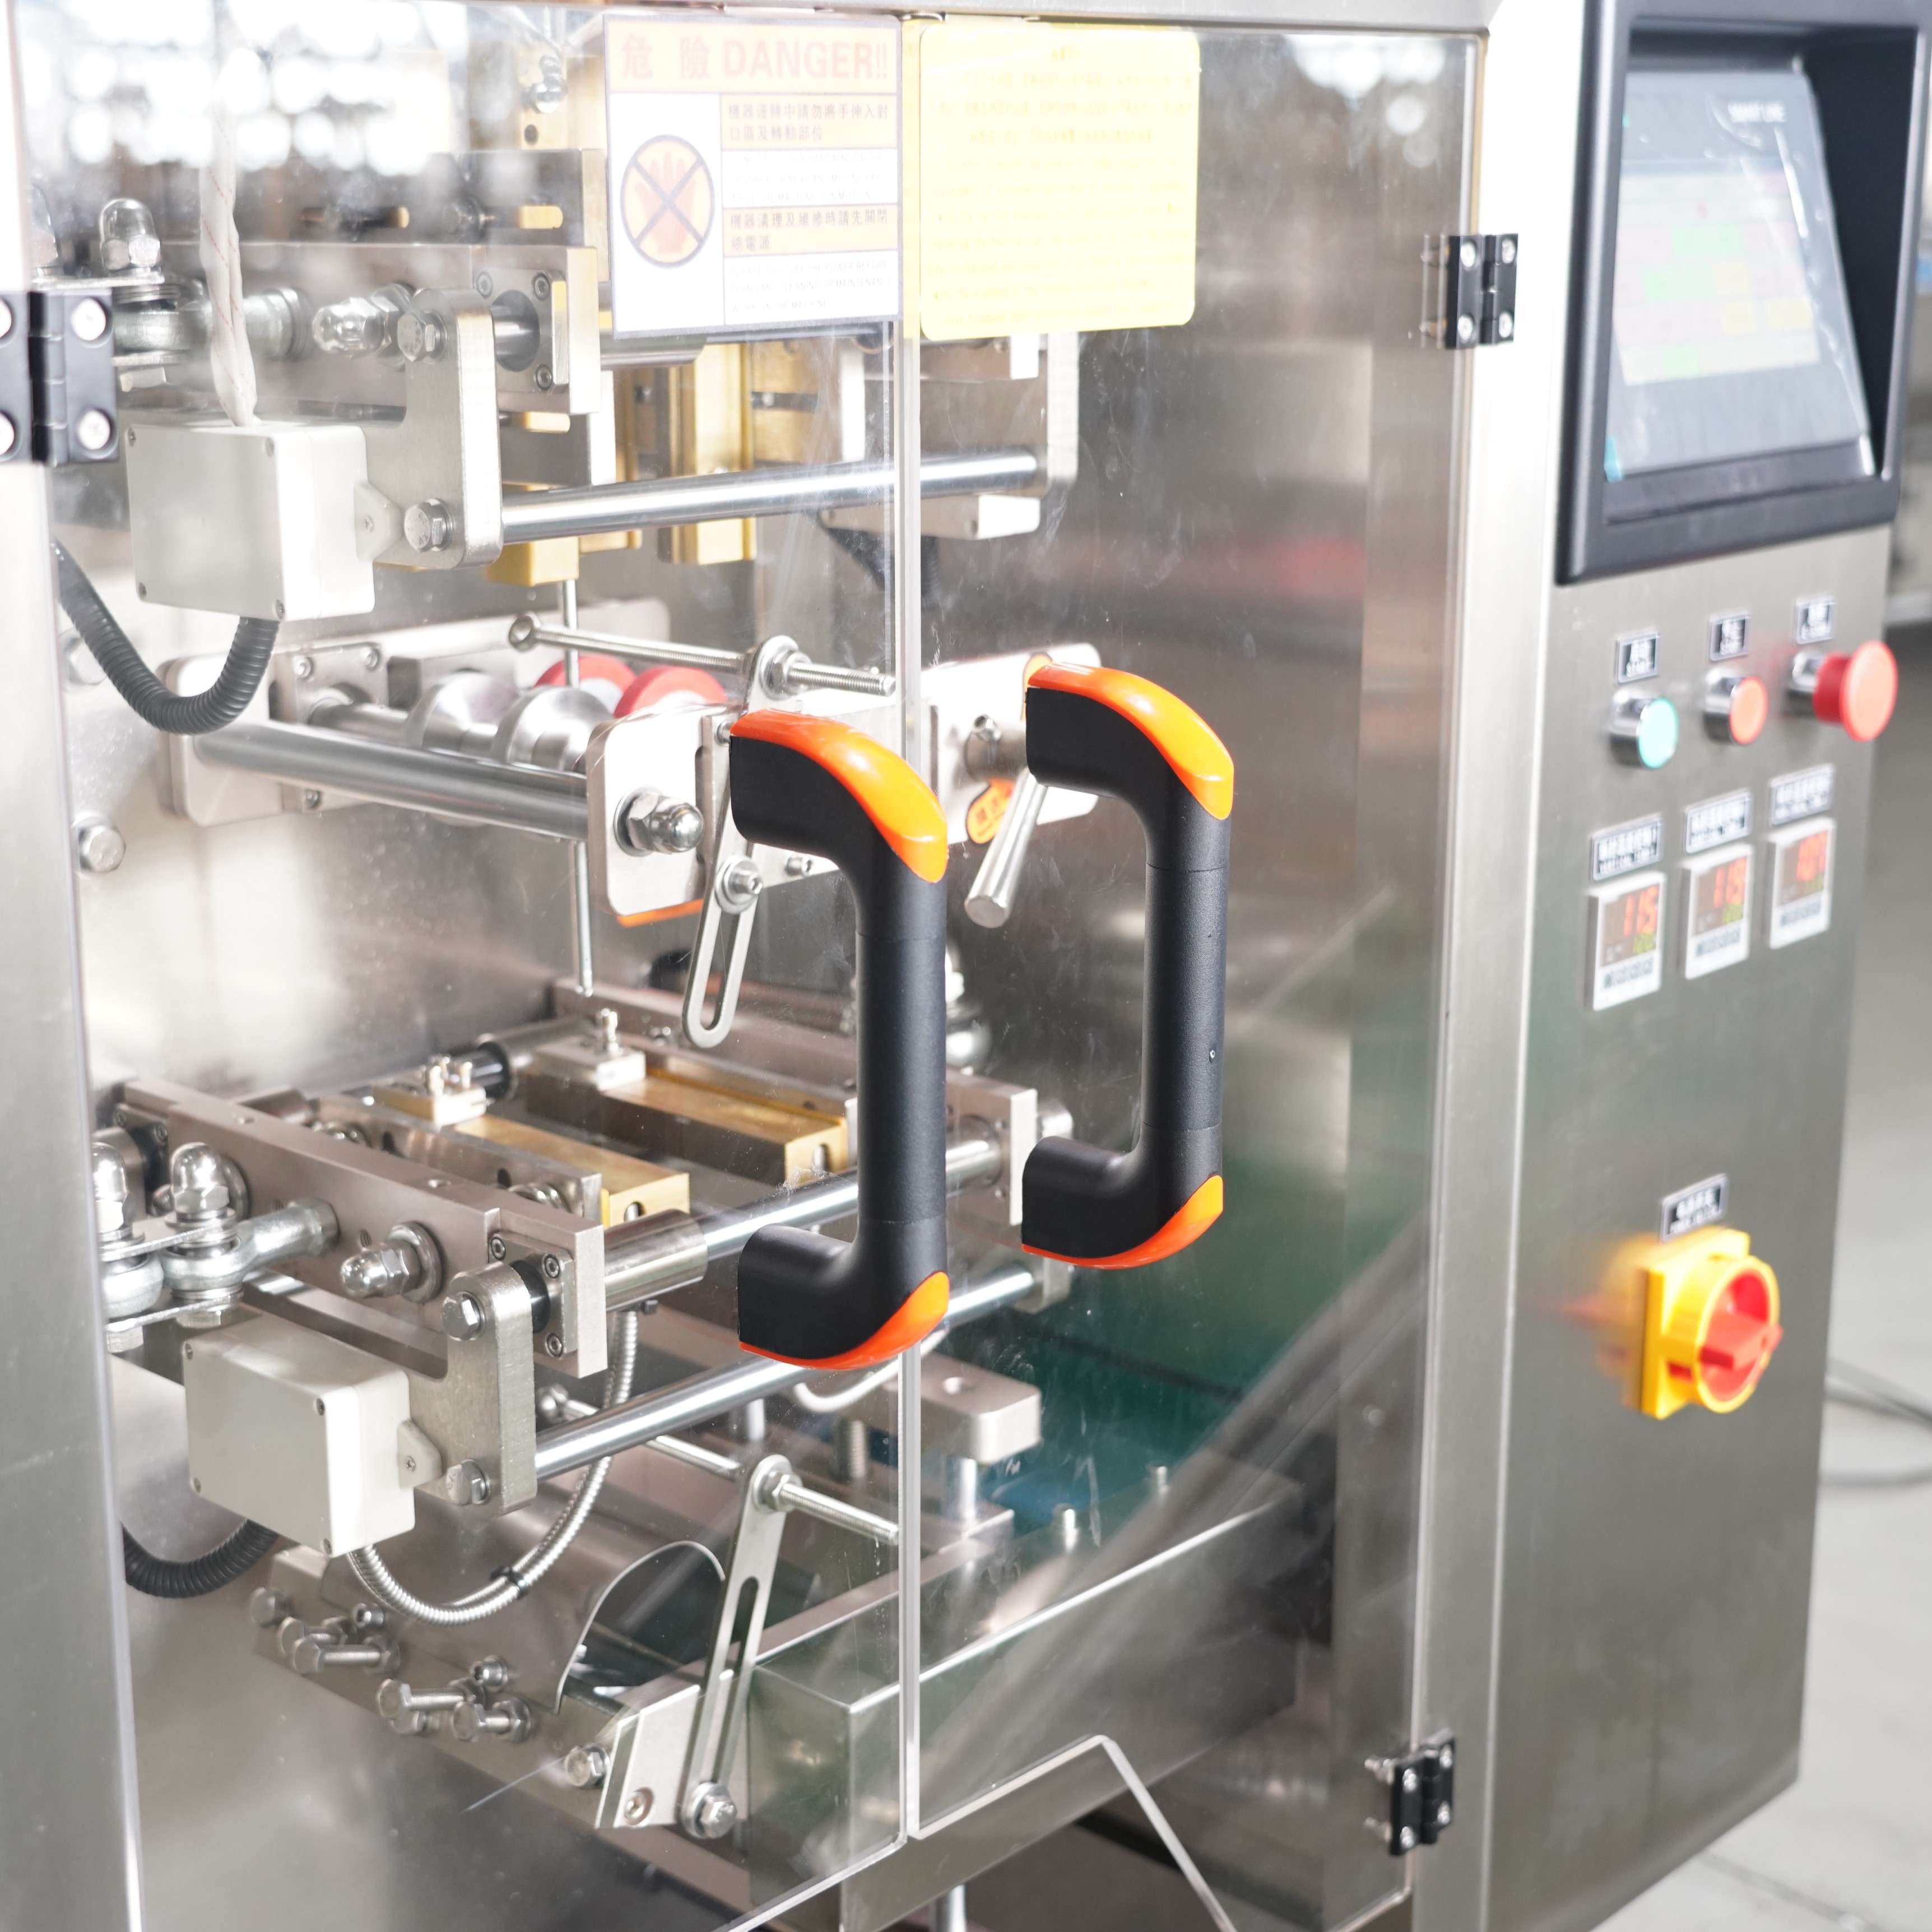
Кожна вертикальна машина для упаковки в мішечки залежить від точного термозварювання, щоб створювати надійну, герметичну упаковку, яка захищає цілісність продукту та зберігає його привабливість на полицях. Коли якість швів погіршується, основною причиною, як правило, є механічне зношення, нестабільність температури, несумісність матеріалів або неправильна калібрування машини. У цьому посібнику описано системні методи усунення несправностей, що допоможуть вам визначити, чи виникає несправність швів вертикальної машини для упаковки в мішечки через неправильну калібрування температури, налаштування тиску, забруднення або деградацію компонентів. Дотримуючись цих діагностичних протоколів, ви зможете відновити ефективність зварювання та запобігти майбутнім проблемам з вертикальною машиною для упаковки в мішечки, які можуть порушити ваш графік виробництва.
Дефекти ущільнення на вертикальному фасувальному агрегаті проявляються у передбачуваних візуальних патернах, що спрямовують ваш підхід до усунення несправностей. Неповні ущільнення, які залишають проміжки вздовж країв пакета, вказують на недостатню температуру або незадовільний тиск під час циклу ущільнення. Слабкі ущільнення, що роз’єднуються навіть при мінімальному тягловому зусиллі, свідчать про те, що нагрівальні елементи вертикального фасувального агрегату не досягають оптимальної температури або тривалість утримання надто коротка. Згорілі або обпалені лінії ущільнення вказують на надмірне теплове навантаження, що погіршує цілісність плівки й призводить до крихкості, яка спричиняє відмову ущільнення. Нерівномірне ущільнення по ширині пакета часто свідчить про неправильне вирівнювання щелеп вертикального фасувального агрегату або забруднені поверхні ущільнення, що перешкоджають рівномірному контакту.
Якість герметизації вертикального упаковувача критично залежить від синхронізації двох параметрів: температури нагріву та прикладеного тиску. Якщо ваш вертикальний упаковувач формує слабкі шви, а нагрівальні елементи, здається, працюють нормально, це може означати, що тиск недостатній для забезпечення молекулярного з’єднання шарів плівки. Навпаки, якщо вертикальний упаковувач утворює обпалені краї або тонкі, крихкі шви, надмірна температура руйнує сам матеріал плівки. Багато операторів не враховують, що теплова продуктивність вертикального упаковувача змінюється залежно від температури навколишнього середовища та вологості вхідного матеріалу. У холодних виробничих умовах потрібна більша потужність нагріву для компенсації, а за високої вологості може знадобитися коригування тиску, щоб запобігти втручанню вологи в процес формування шва.
Почніть усування несправностей із герметизацією на вертикальному пакувальному агрегаті, перевіривши фактичну температуру нагрівального елемента порівняно з показниками на дисплеї машини. Багато операторів вертикальних пакувальних агрегатів вважають, що показання температури на панелі керування є точними, однак нагрівальні елементи з часом зношуються, а калібрування часто відхиляється. Використовуйте інфрачервоний термометр для вимірювання реальної температури затискних губок у кількох точках по всій ширині зони герметизації. Якщо на вашому вертикальному пакувальному агрегаті спостерігається значна різниця температур (понад 10–15 °C) у зоні герметизації, ймовірно, потрібно замінити або відрегулювати нагрівальний елемент. Запишіть ці вимірювання до та після будь-яких коригувань, щоб підтвердити, що корекція температури на вашому вертикальному пакувальному агрегаті усуває дефект герметизації.
Нестабільність тиску є головною причиною переривчастого виходу з ладу ущільнення вертикального пакувального агрегату, що ускладнює процес усунення несправностей. Перевірте манометри пневматичної або гідравлічної системи на вашому вертикальному пакувальному агрегаті, щоб переконатися: система підтримує задані значення тиску (бар або PSI) протягом усього циклу ущільнення. Витік повітря в пневматичних трубопроводах, зношені ущільнення в приводах тиску або пошкоджені регулятори тиску призводять до втрати тиску, що погіршує якість ущільнення. Запустіть свій вертикальний пакувальний агрегат на 10 послідовних циклів ущільнення й одночасно спостерігайте за показниками тиску; будь-які коливання вказують на несправність системи, яку потрібно негайно усунути. Якщо система тиску вашого вертикального пакувального агрегату працює правильно, перейдіть до оцінки вирівнювання та стану поверхні ущільнювальних губок.
Невдача у щільному закритті вертикального пакувального агрегату іноді виникає не через несправність машини, а через несумісну або зношену плівку для пакування. Різні типи плівки вимагають різних температур запайки; якщо параметри вашого вертикального пакувального агрегату були налаштовані під один тип плівки, а ви змінили матеріал без відповідної корекції, невдача запайки виникне негайно. Поліетиленові (PE) плівки запаюються при нижчих температурах, ніж поліпропіленові (PP) або ламіновані структури, і вертикальний пакувальний агрегат, налаштований під один клас плівки, не зможе надійно працювати з іншим. Перевіряйте надходження плівки на крихкість, деградацію через вік або поглинання вологи — ці фактори погіршують здатність до запайки. Стара або неправильно збережена плівка стає менш чутливою до тепла й тиску, навіть якщо параметри вашого вертикального пакувального агрегату встановлено правильно. Завжди перевіряйте, чи відповідають технічні характеристики та термічні властивості плівки параметрам вашого вертикального пакувального агрегату перед початком обробки.
Умови навколишнього середовища значно впливають на ефективність герметизації вертикальних упаковувальних машин, однак цей чинник часто ігнорують під час усунення несправностей. Вологість понад 65 % відносної вологості може спричинити поглинання вологи поверхнею плівки, що перешкоджає правильному молекулярному з’єднанню під час герметизації. Холодні виробничі умови нижче 15 °C знижують теплову ефективність, через що вертикальна упаковувальна машина повинна працювати інтенсивніше, щоб досягти потрібної температури герметизації. Навпаки, надто гарячі умови можуть призвести до перевищення нагрівальними елементами вертикальної упаковувальної машини заданих температур, що спричиняє обпалення швів. Підтримуйте температуру та вологість у приміщенні в межах рекомендованих виробником значень — зазвичай 18–25 °C та 40–60 % відносної вологості. Якщо неможливо контролювати кліматичні умови, відповідно скоригуйте параметри герметизації вертикальної упаковувальної машини.
Встановлення систематичних процедур технічного обслуговування запобігає багатьом відмовам у герметизації вертикальних фасувальних машин ще до того, як вони порушать виробництво. Плануйте щомісячні перевірки нагрівальних елементів, систем тиску та вирівнювання затискних губок як частину вашого протидійного протоколу технічного обслуговування. Фіксуйте всі виміри та коригування в журналі технічного обслуговування, пов’язаному з серійним номером та технічними характеристиками вашої вертикальної фасувальної машини. Замінюйте нагрівальні елементи проактивно, щойно вони почнуть демонструвати ознаки старіння, а не чекайте на повну відмову й аварійну зупинку. Багато досвідчених операторів проводять чвертьрічні сеанси глибокої очистки своїх вертикальних фасувальних машин, видаляючи накопичені залишки плівки та забруднювачі, що з часом погіршують якість герметизації. Такий проактивний підхід до технічного обслуговування вертикальної фасувальної машини зменшує неочікувані відмови й значно подовжує термін її експлуатації.
Коли діагностика виявляє зношені компоненти, їх своєчасна заміна запобігає повторенню проблем із вертикальними пакувальними машинами. Деградація нагрівального елемента передбачувана на основі кількості годин роботи; заміна елементів до виходу їх із ладу забезпечує стабільну якість герметизації. Комплекти для заміни затискних губок доступні в більшості випадків і прості у встановленні на більшості моделей вертикальних пакувальних машин. Компоненти системи тиску — у тому числі приводи, регулятори та пневматичні ущільнення — мають визначені терміни служби й повинні замінюватися згідно з рекомендаціями виробника. Сучасні технології нагріву та системи тиску забезпечують вищу точність порівняно зі старшими моделями вертикальних пакувальних машин, тож оновлення компонентів може підвищити надійність герметизації понад оригінальні специфікації. Зверніться до документації вашої вертикальної пакувальної машини або до служби підтримки виробника, щоб визначити, які компоненти потрібно замінити профілактично, ґрунтуючись на часі роботи обладнання та обсязі виробництва.
Слабкі шви зазвичай виникають через недостатню температуру нагріву, недостатній тиск, забруднені ущільнювальні губки або неправильне вирівнювання поверхонь губок на вашому вертикальному фасувальному обладнанні. Почніть із перевірки реальної температури нагрівального елемента за допомогою інфрачервоного термометра замість того, щоб спиратися виключно на показники на панелі керування. Перевірте манометри пневматичної або гідравлічної системи, щоб переконатися в постійності тиску протягом усього циклу ущільнення. Якщо показники тиску й температури в нормі, огляньте й очистіть ущільнювальні губки, а потім перевірте їх вирівнювання за допомогою лінійки. Якщо всі ці перевірки пройдені успішно, можливо, знадобиться заміна нагрівального елемента вертикального фасувального обладнання через його термічне старіння з часом.
Очищайте замикальні губки вертикального пакувального агрегату щомісяця під час звичайного виробничого циклу або щотижня, якщо обробляєте липкі або забруднюючі матеріали, що залишають осад. Накопичення забруднень на поверхнях губок вертикального пакувального агрегату є основною причиною порушення герметичності, і ця проблема посилюється з кожною новою виробничою партією. Для очищення використовуйте м’які щітки та розчинники, придатні для матеріалу ваших губок, уникайте абразивних інструментів, які можуть подряпати ущільнювальні поверхні. Під час кожного циклу очищення проводьте повну перевірку вирівнювання губок, щоб вчасно виявити проблеми з невірним положенням. Введіть графік профілактичного технічного обслуговування, прив’язаний до обсягу виробництва вашого вертикального пакувального агрегату: при високій продуктивності може знадобитися частіше обслуговування губок, ніж на лініях упаковки з нижчим обсягом виробництва.
Так, зміна матеріалів плівки без коригування налаштувань вертикального пакувального агрегату — поширена причина відмови утворення швів, з якою несподівано стикаються багато операторів. Різні типи плівок — поліетилен, поліпропілен, ламіновані структури — вимагають різних температур та профілів тиску для надійного утворення швів. Після заміни плівки, що подається в вертикальний пакувальний агрегат, зверніться до технічного паспорта постачальника плівки, щоб визначити правильні параметри утворення швів. Протестуйте нову плівку на своєму вертикальному пакувальному агрегаті на невеликих пробних партіях, одночасно контролюючи якість швів, перш ніж переходити до повномасштабного виробництва. Деякі оператори вертикальних пакувальних агрегатів зберігають попередньо налаштовані профілі температури й тиску для різних типів плівок, що дозволяє швидко перемикатися між ними без спроб і помилок.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

