 EN
プレマードパウチ包装機でフィルム廃棄を削減する方法
2026/09/20
プレマードパウチ機:フィルム廃棄の削減、TCOの低減、および投資回収期間(ROI)の短縮

2026/10/26

縦型フォーム・フィル・シール機(VFFS)で強固なシールを実現することは、製品の品質保全、賞味期限・保存期間の延長、およびあらゆる包装工程における顧客満足度の確保にとって不可欠です。シール品質は、包装された製品が流通・保管中に新鮮さや保護性、外観の魅力を維持できるかどうかを直接左右します。 垂直型詰め込みシール機 シールが弱い、あるいはばらつきがある場合、製品は異物混入、水分喪失、物理的損傷などのリスクにさらされ、廃棄量の増加や高額なリコールにつながります。VFFS機におけるシール強度を左右する重要な要因を正しく理解することで、包装担当者は生産ラインを最適化し、一貫して優れた成果を提供することが可能になります。
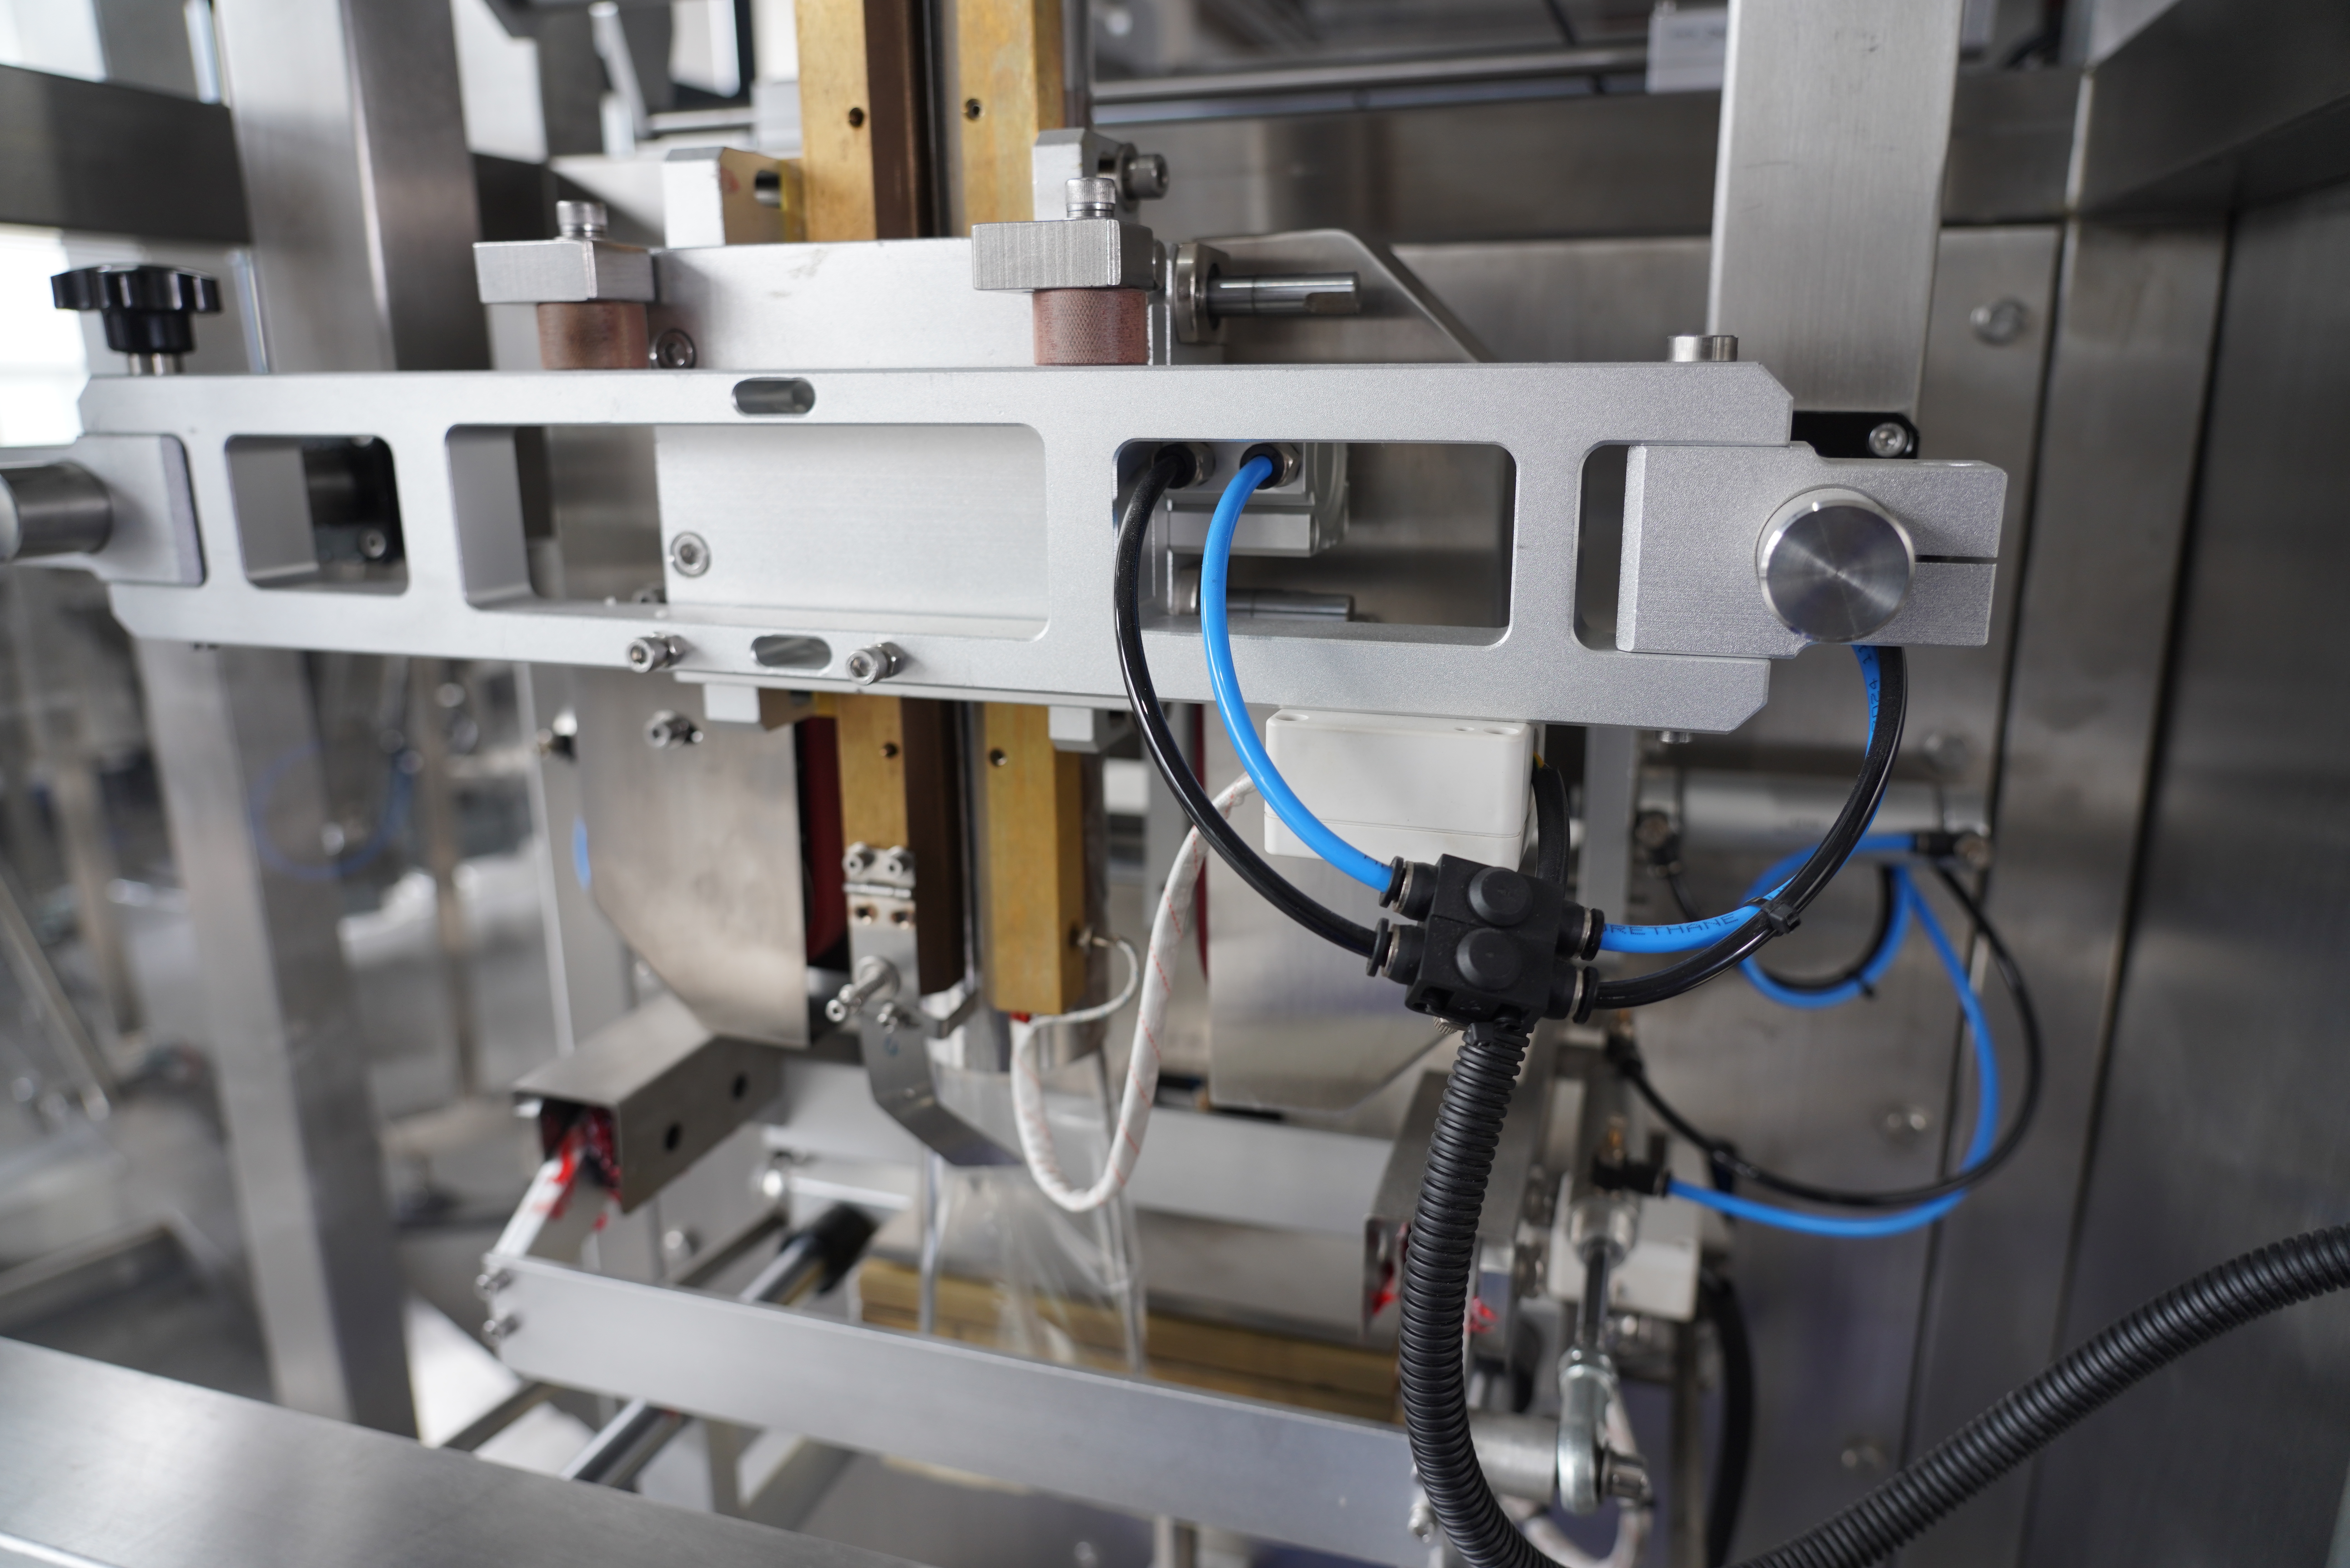
縦型フィルム成形充填封止機における強力なシールを実現するには、装置の知識、材料選定、工程最適化を統合した体系的なアプローチが必要です。この機械は、平らなフィルムロールからポーチを成形し、製品を充填して、すべての端を連続的に自動で封止する仕組みで動作します。この一連の工程の各ステップが最終的なシール強度に影響を与えるため、オペレーターおよびメンテナンス担当者は、温度・圧力・加圧時間・フィルムの特性が互いにどのように作用し合い、取り扱いや保管条件に耐えうる信頼性・耐久性に優れたシールを生み出すかを理解しておく必要があります。
温度は、縦型フォーム・フィル・シール機におけるシール品質を左右する最も重要な要因であり、フィルム層同士がどの程度密着して結合するかを制御します。縦型フォーム・フィル・シール機のシーリングバーがフィルムを最適な温度まで加熱すると、フィルム素材中のポリマー鎖が軟化し、互いに融合・流動して分子レベルでの結合を形成します。これにより、圧力や環境ストレスにも耐えられる強固なシールが得られます。温度が低すぎると、フィルム層が完全に溶着せず、取り扱いや保管中に剥離するような弱いシールとなってしまいます。逆に、温度が素材の許容範囲を超えると、フィルムが焦げたり劣化したり、もろくなったりして、シールの信頼性や製品保護機能が損なわれます。縦型フォーム・フィル・シール機における高精度な温度監視は、安定した性能を確保し、温度ドリフトに起因する不良品発生率をゼロに抑えることができます。
シーリング圧力と保持時間は、縦型フォーム・フィル・シール機においてフィルム層を密着させ、分子レベルでの結合に十分な時間を与えるために協働して作用します。保持時間とは、シーリングバーがフィルムと接触している時間のことで、熱がフィルムに十分に浸透し、各層を溶融接合するのに必要な時間を確保します。保持時間が不十分な場合、シールが浅くなり、わずかな負荷でも剥離してしまいます。一方、保持時間が長すぎると、生産速度が低下するだけで、シール強度の向上にはほとんど寄与しません。最適なシーリング圧力は、フィルム層を均一に圧縮しつつ、ポーチの形状をつぶしたり歪めたりすることのない範囲で設定します。多くのオペレーターは試行錯誤を通じて、シーリング圧力は、接触を確実に保ちつつ過度な変形を引き起こさない「ちょうどよい硬さ」に設定するのが、この機械の最も安定した動作につながることを実感しています。
フィルムの選定は、縦型フォーム・フィル・シール機による強固なシール形成の成否を直接左右します。というのも、異なるポリマー混合物は、熱および圧力に対してそれぞれ異なる応答を示すためです。縦型フォーム・フィル・シール機で一般的に用いられるシールフィルムには、ポリエチレン、ポリプロピレン、および強度と保存期間延長の両方を実現する多層バリアフィルムなどがあります。各フィルムタイプには特定のシール温度範囲があり、縦型フォーム・フィル・シール機のオペレーターは、機器の設定をそのフィルムの熱的特性に合わせる必要があります。ポリエチレンは、縦型フォーム・フィル・シール機では比較的低温でシール可能ですが、ポリプロピレンは同等のシール強度を得るためにより高い温度を必要とします。ご使用の縦型フォーム・フィル・シール機の熱容量と適合しないフィルムを用いると、不良品やシール不具合が発生し、時間と材料の無駄につながります。
フィルムの水分含有量は、縦型フォーム・フィル・シール機におけるシール品質に直接影響します。湿度が高すぎるとポリマーの結合が弱まり、多孔質で信頼性の低いシールが生じます。高湿度環境で保管されたフィルムや、湿気を吸収したフィルムは、縦型フォーム・フィル・シール機による加熱時にきれいに溶着できなくなり、ロット全体の不良につながります。適切な保管方法を守ることで、フィルムは乾燥状態で縦型フォーム・フィル・シール機へ供給され、生産工程全体を通じて安定したシール性能が維持されます。多くの工場では、フィルムロールを空調管理されたエリアや密閉容器内に保管し、湿気の侵入を防いでいます。縦型フォーム・フィル・シール機へのフィルム装填前に、品質管理担当者はフィルムメーカーが定める水分含有量仕様(縦型フォーム・フィル・シール機で使用されるほとんどの熱可塑性フィルムの場合、通常0.1~0.3%)を満たしているか確認する必要があります。
縦型フォーム・フィル・シール機のシーリングバーには、長期間の使用によりフィルム残渣、接着剤の付着、熱分解による堆積物が蓄積し、熱伝達効率やシール品質の均一性が低下します。定期的にシーリングバーを清掃することで、これらの堆積物が、加熱されたバーとフィルムとの直接接触を妨げることを防ぎます。シーリングバーの表面が滑らかさを失ったり溝が生じたりすると、縦型フォーム・フィル・シール機は不均一なシール圧力を発生させ、漏れやすい弱い部分を生じさせます。多くのオペレーターは、縦型フォーム・フィル・シール機の最適な性能を維持するため、週1回の清掃と月1回のシーリングバー表面点検を実施しています。摩耗したシーリングバーを予防的に交換することは、シール品質の劣化に起因する生産停止や高不良率への対応に比べ、はるかに低コストです。
垂直フォーム・フィル・シール機における正確な温度検知は、強固なシールを維持するために極めて重要です。なぜなら、熱ドリフトが発生すると、装置が最適なシール温度範囲から外れて動作するためです。現代の垂直フォーム・フィル・シール機に搭載されたデジタルサーモスタットは、経年変化により徐々に誤差が生じ、表示されている設定温度と実際のシールバー温度との間にずれが生じることがあります。外部用温度計を用いた四半期ごとの校正点検を実施することで、装置のサーモスタットがシールバーの実温度を正確に反映していることを確認できます。プロセス条件を安定させているにもかかわらず、シール品質にばらつきが見られる場合は、まず垂直フォーム・フィル・シール機のサーモスタット校正を診断手順の第一歩として行うべきです。操作員の誤りやフィルムの問題と見なされていた多くのシール不良は、実は垂直フォーム・フィル・シール機本体の検知されていなかった温度ドリフトに起因しているのです。
縦型フォーム・フィル・シール機の最適なシール温度は、使用するフィルム素材によって異なりますが、一般的な熱可塑性フィルムでは通常120°C~180°Cの範囲です。ポリエチレンフィルムの場合、縦型フォーム・フィル・シール機では通常120°C~140°Cで最も良好なシールが得られ、ポリプロピレンフィルムでは強固で均一なシールを得るためには150°C~180°Cが必要です。必ずフィルムメーカーが提供する技術資料を確認し、実際の縦型フォーム・フィル・シール機で試験サンプルを運転して、ご使用の特定アプリケーションおよびフィルム組み合わせに最適な温度を決定してください。
縦型フォーム・フィル・シール機のシーリングバーは、通常、生産量、フィルムの種類、保守管理の状況に応じて、連続運転で6~12か月程度の寿命があります。高生産量の施設で研磨性の高いフィルムを使用したり、粘着性のある製品を製造している場合、シーリングバーの交換頻度は3~6か月ごとになることがあります。シーリングバーの定期的な点検と清掃により、その寿命を大幅に延ばすことができます。そのため、シーリングバーの寿命とシール品質を最大限に高めるために、毎週の目視点検と月1回の詳細な清掃を含む予防保全計画を確立してください。
縦型フォーム・フィル・シール機における圧力は、最適範囲を超えて高めてもシール強度の向上にはならず、むしろフィルムの歪み、ポーチの扁平化、シールバーの摩耗加速などの問題を引き起こすことが多い。縦型フォーム・フィル・シール機では、フィルム層を押し付けて密着させるが、素材を潰したりポーチの形状を変形させたりしない、ある特定の圧力で最大のシール強度が得られる。もし適切な圧力設定にもかかわらずシール強度が低い場合は、温度や保持時間(ドウェルタイム)、フィルムの品質、シールバーの状態に注目し、圧力をさらに上げて補おうとするのは避けるべきである。







