Alcanzar soldaduras resistentes nunha máquina vertical de encher e sellar por formación é esencial para manter a integridade do produto, alargar a súa vida útil e garantir a satisfacción do cliente en todas as operacións de envasado. A calidade da soldadura inflúe directamente na capacidade dos produtos envasados para permanecer frescos, protexidos e visualmente atractivos durante a distribución e o almacenamento. Cando máquina vertical de formar, encher e sellar produce soldaduras débiles ou inconsistentes, os produtos volvense vulnerables á contaminación, á perda de humidade e aos danos, o que provoca un maior desperdicio e retiros custosos. Comprender os factores críticos que determinan a resistencia da soldadura nunha máquina vertical de encher e sellar por formación permite aos profesionais do envasado optimizar as súas liñas de produción e ofrecer resultados superiores de forma constante.
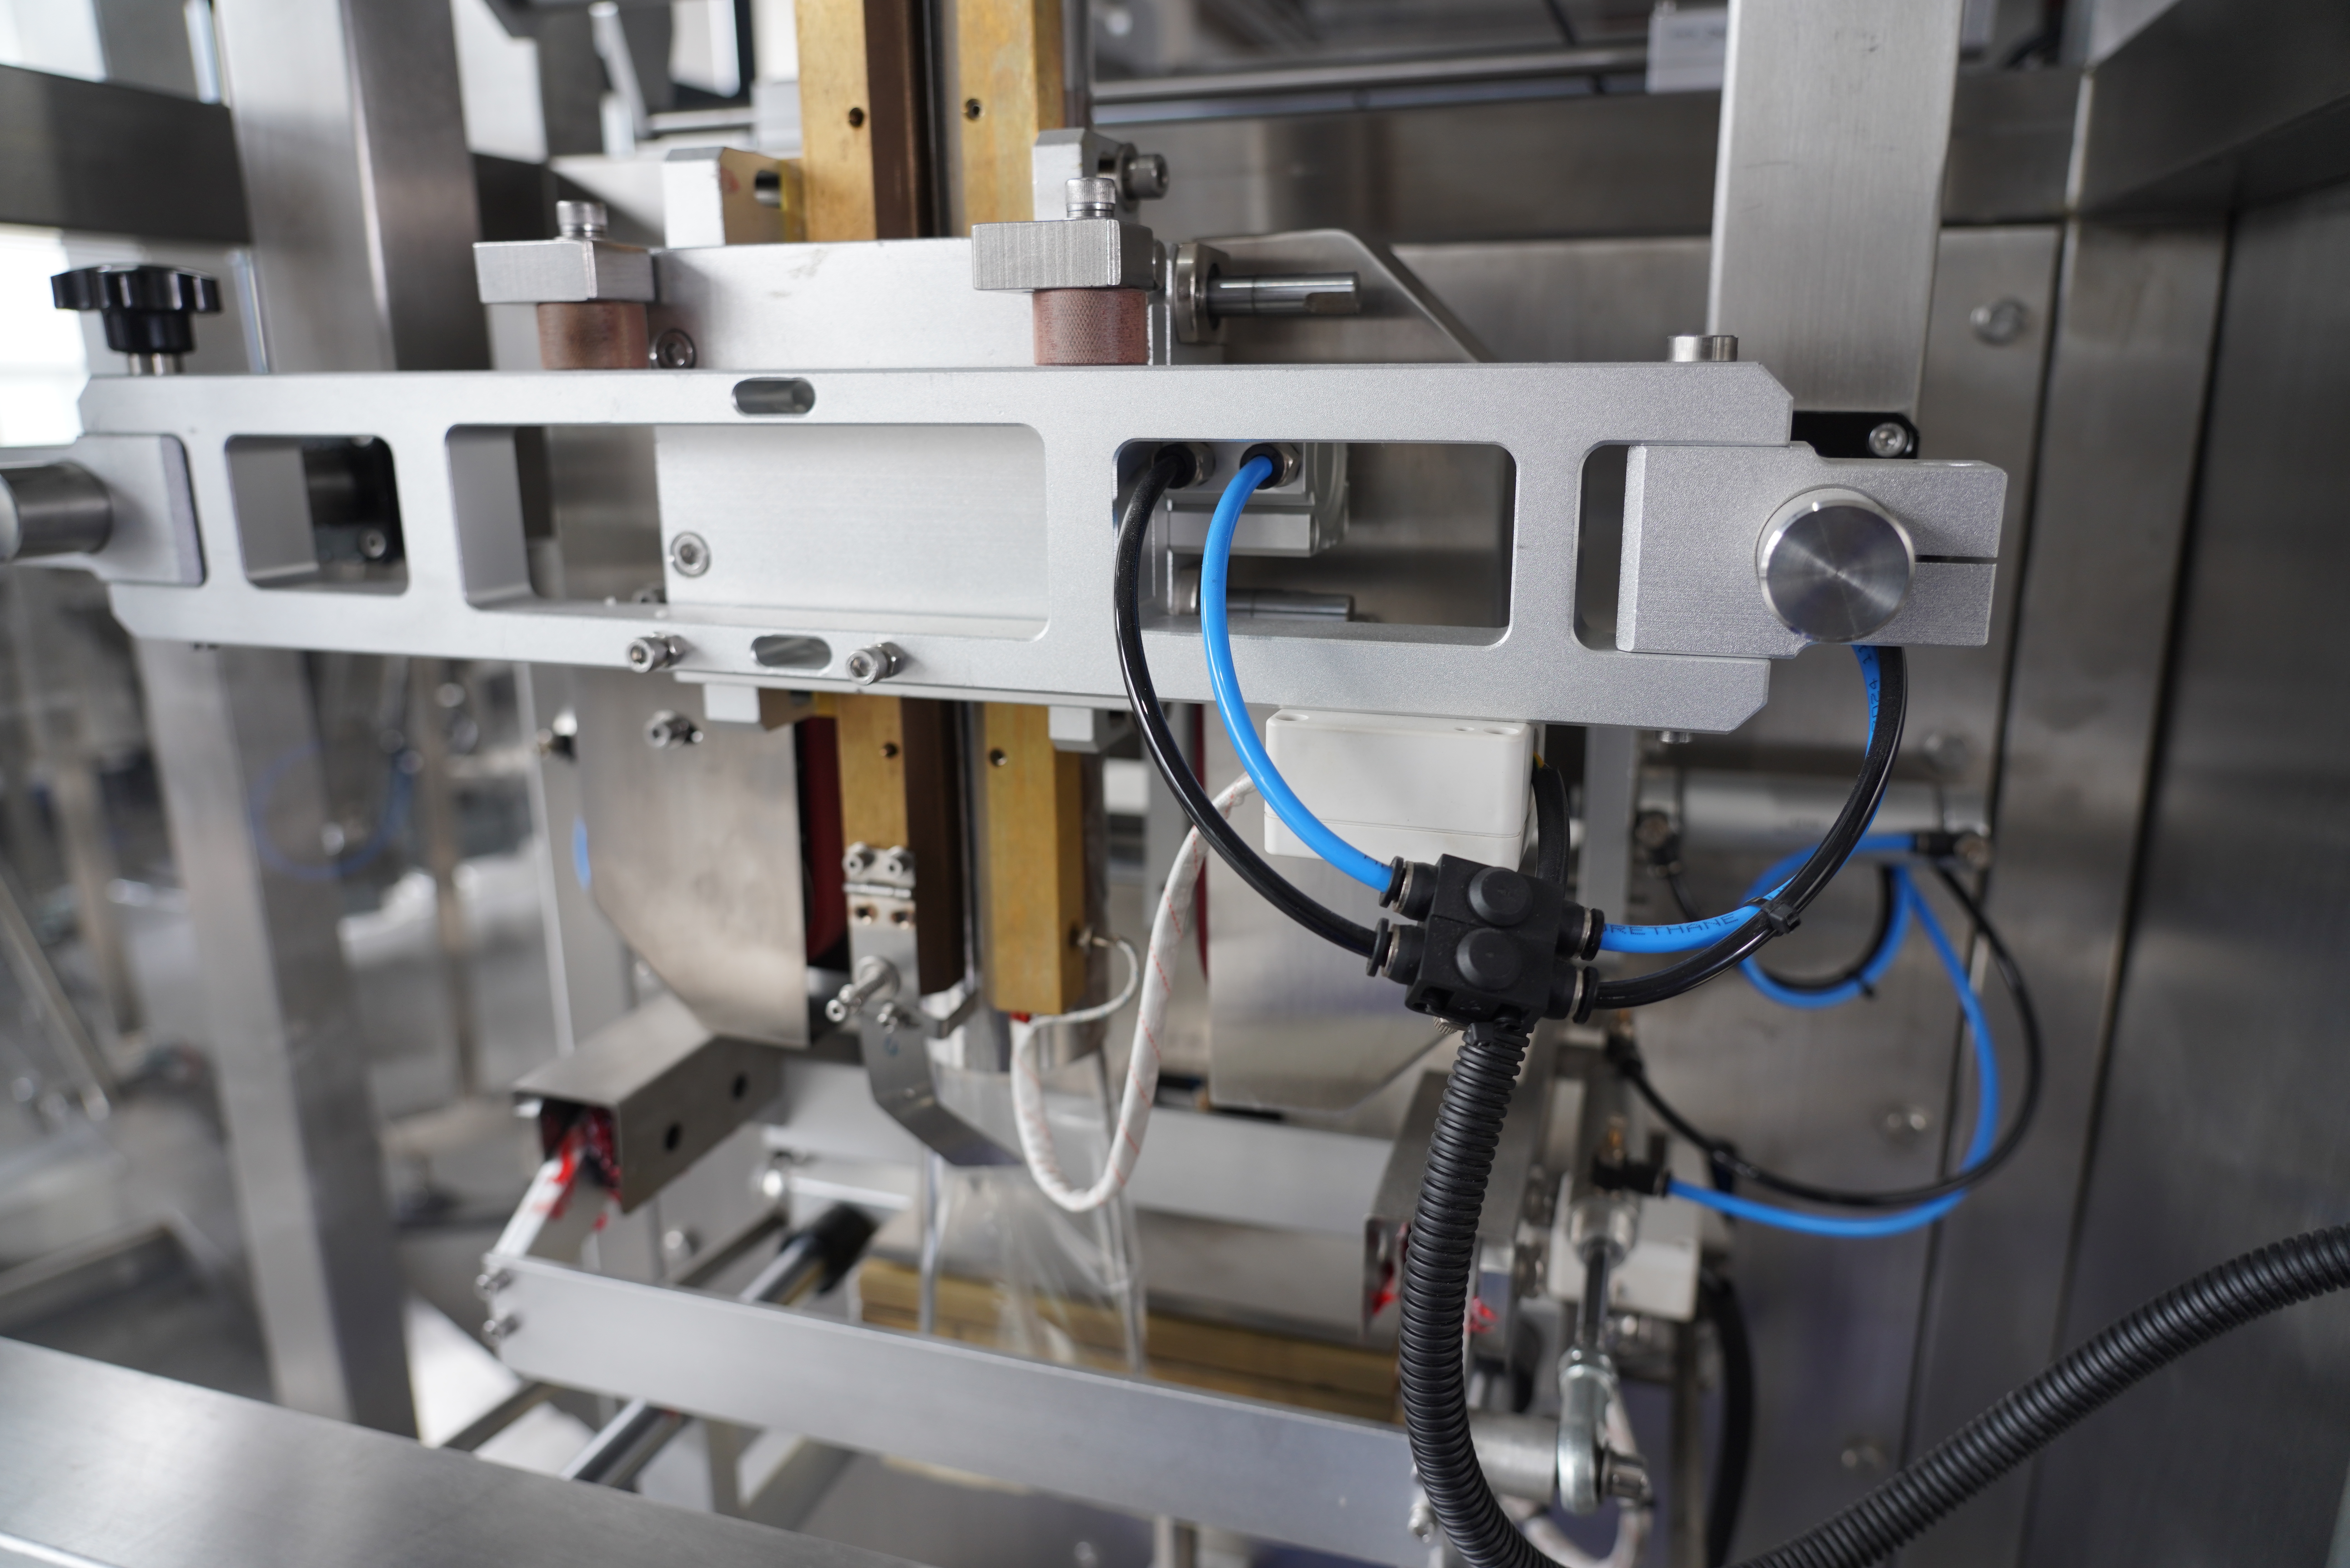
A busca de selos resistentes nunha máquina vertical de formación, llenado e sellado require un enfoque sistemático que combina coñecementos sobre o equipo, a selección de materiais e a optimización do proceso. Unha máquina vertical de formación, llenado e sellado opera formando unha bolsa a partir dun rolo de película plana, encherla de produto e sellar todos os seus bordos nun proceso automatizado continuo. Cada paso desta secuencia inflúe na resistencia final do selo, polo que os operarios e os equipos de mantemento deben comprender como interaccionan a temperatura, a presión, o tempo de permanencia e as características da película para producir selos fiables e duradeiros que soporten as condicións de manipulación e almacenamento.
Comprensión dos fundamentos da resistencia dos selos nas máquinas verticais de formación, llenado e sellado
Control da temperatura nas máquinas verticais de formación, llenado e sellado
A temperatura é o factor principal que determina a calidade das soldaduras en calquera máquina vertical de formación, llenado e sellado, xa que controla até que punto se unen as capas da película. Cando as barras de sellado dunha máquina vertical de formación, llenado e sellado quentan a película á temperatura óptima, as cadeas poliméricas do material da película ablandanse e fundense, creando unha unión molecular que resiste a presión e o estrés ambiental. Se a temperatura é demasiado baixa, as capas da película non se funden por completo, o que orixina soldaduras débiles que se separan durante a manipulación ou o almacenamento. Se a temperatura supera a tolerancia do material, a película quema, degrádase ou fíxase fráxil, comprometendo a integridade da soldadura e a protección do produto. O control preciso da temperatura nunha máquina vertical de formación, llenado e sellado garante un rendemento constante e elimina as tasas de rexeitamento causadas pola deriva térmica.
Optimización da presión e do tempo de permanencia
A presión de sellado e o tempo de permanencia traballan xuntos para forzar o contacto íntimo entre as capas da película e permitir un tempo suficiente para a unión molecular nunha máquina vertical de formación, llenado e sellado. O tempo de permanencia fai referencia ao tempo que as barras de sellado permanecen en contacto coa película, dando á calor a oportunidade adecuada de penetrar e fundir as capas do material. Unha máquina vertical de formación, llenado e sellado cun tempo de permanencia insuficiente produce selos superficiais que se despegan baixo unha tensión moderada, mentres que un tempo de permanencia excesivo reduce a velocidade de produción sen mellorar adicionalmente a resistencia do sello. A presión óptima nunha máquina vertical de formación, llenado e sellado comprime as capas da película de maneira uniforme sen esmagar nin deformar a estrutura da bolsa. A maioría dos operarios descobren, mediante probas, que unha máquina vertical de formación, llenado e sellado funciona mellor cando os axustes de presión son simplemente firmes o suficiente para garantir o contacto sen causar deformación excesiva.
Selección de materiais e preparación da película para máquinas verticais de formación, llenado e sellado
Escoller a película axeitada para a súa máquina vertical de formar, encher e sellar
A selección da película determina directamente o grao de eficacia co que unha máquina vertical de formar, encher e sellar pode lograr selos resistentes, xa que distintas mesturas de polímeros responden de maneira diferente ao calor e á presión. As películas máis comúns para sellar empregadas nunha máquina vertical de formar, encher e sellar son o polietileno, o polipropileno e as películas de barierra multicamada que combinan resistencia coa extensión da vida útil. Cada tipo de película ten unha xanela específica de temperatura de sellado, polo que o operador dunha máquina vertical de formar, encher e sellar debe axustar os parámetros do equipo ao perfil térmico da película. O polietileno xeralmente sella a temperaturas máis baixas nunha máquina vertical de formar, encher e sellar, mentres que o polipropileno require máis calor para acadar unha resistencia de sellado comparable. Empregar unha película incompatible coa capacidade térmica da súa máquina vertical de formar, encher e sellar supón un desperdicio de tempo e material debido a rexeitados e fallos nos selos.
Humeidade da película e consideracións de almacenamento
O contido de humidade na película afecta directamente a calidade das soldaduras nunha máquina vertical de formado, enchedido e sellado, xa que unha humidade excesiva debilita a unión polimérica e crea soldaduras porosas e pouco fiables. A película almacenada en ambientes de alta humidade ou exposta á absorción de humidade perde a súa capacidade de fundirse limpiamente cando unha máquina vertical de formado, enchedido e sellado aplica calor, o que leva a lotes defectuosos. As prácticas adecuadas de almacenamento garanten que a película chegue á máquina vertical de formado, enchedido e sellado en condición seca, mantendo un rendemento constante das soldaduras durante toda a liña de produción. Moitas instalacións almacenan os rolos de película en zonas con control climático ou en recipientes herméticos para evitar a entrada de humidade. Antes de cargar a película nunha máquina vertical de formado, enchedido e sellado, os equipos de calidade deben verificar que os niveis de humidade cumpran as especificacións do fabricante da película, normalmente entre o 0,1 % e o 0,3 % para a maioría das películas termoplásticas empregadas con máquinas verticais de formado, enchedido e sellado.
Mantemento e calibración do equipo para máquinas verticais de formado, enchedido e sellado
Mantemento da barra de sellado nas máquinas verticais de formación, llenado e sellado
As barras de sellado dunha máquina vertical de formación, llenado e sellado acumulan resíduos de película, acumulacións de adhesivo e depósitos térmicos co paso do tempo, o que deteriora a transferencia de calor e a consistencia do sellado. A limpeza periódica das barras de sellado evita que estes depósitos interfiren no contacto directo entre a barra quente e a película nunha máquina vertical de formación, llenado e sellado. Cando as barras de sellado perden o seu acabado liso ou desenvolven ranuras, unha máquina vertical de formación, llenado e sellado produce unha presión de sellado desigual que crea puntos febles vulnerables a fugas. Moitos operarios programan a limpeza semanal e a inspección mensual das superficies das barras de sellado para manter o rendemento óptimo na súa máquina vertical de formación, llenado e sellado. Substituír proactivamente as barras de sellado desgastadas resulta moito menos custoso que facer fronte ao tempo de inactividade na produción e ás altas taxas de rexeitamento causadas por unha mala calidade de sellado nunha máquina vertical de formación, llenado e sellado.
Calibración do sensor de temperatura e precisión do termostato
A detección precisa da temperatura é crítica para manter selos fortes nunha máquina vertical de formado, enchedura e sellado, xa que a deriva térmica fai que o equipo opere fóra da xanela óptima de sellado. Os termostatos dixitais das máquinas modernas de formado, enchedura e sellado vertical poden experimentar deriva co tempo, provocando que a temperatura real da barra se desvíe do valor indicado no conxunto. As comprobacións de calibración trimestrais mediante termómetros externos aseguran que o termostato da súa máquina vertical de formado, enchedura e sellado reflicta correctamente a temperatura real da barra de sellado. Se observa unha calidade de sellado inconsistente a pesar de que os axustes do proceso son estables, a calibración do termostato debe ser o seu primeiro paso diagnóstico nunha máquina vertical de formado, enchedura e sellado. Moitos fallos de sellado atribuídos a erros do operador ou a problemas co filme orixínanse, en realidade, dunha deriva de temperatura non detectada na propia máquina vertical de formado, enchedura e sellado.
Preguntas frecuentes
Cal é a temperatura ideal de sellado para unha máquina vertical de formado, enchedura e sellado?
A temperatura ideal de sellado para unha máquina vertical de formación, llenado e sellado depende do material específico da película empregado, normalmente entre 120 °C e 180 °C para películas termoplásticas comúns. As películas de polietileno xeralmente obtén o mellor sellado entre 120 °C e 140 °C nunha máquina vertical de formación, llenado e sellado, mentres que o polipropileno require entre 150 °C e 180 °C para obter sellados fortes e consistentes. Consulte sempre a ficha técnica do seu fornecedor de películas e realice probas con mostras na súa máquina vertical de formación, llenado e sellado para determinar a temperatura óptima para a súa aplicación e combinación específicas de materiais.
Cada canto tempo deben substituírse as barras de sellado nunha máquina vertical de formación, llenado e sellado?
As barras de sellado nunha máquina vertical de formado, enchedido e sellado normalmente duran entre 6 e 12 meses de funcionamento continuo, dependendo do volume de produción, do tipo de película e das prácticas de mantemento. Se opera unha máquina vertical de formado, enchedido e sellado nunha instalación de alto volume que emprega películas abrasivas ou produce produtos pegajosos, as barras de sellado poden precisar ser substituídas cada 3 a 6 meses. A inspección e limpeza regulares das barras de sellado estenden considerablemente a súa vida útil nunha máquina vertical de formado, enchedido e sellado; polo tanto, estableza un programa de mantemento preventivo que inclúa comprobacións visuais semanais e limpezas detalladas mensuais para maximizar a vida útil das barras e a calidade dos sellados.
Podo mellorar a resistencia do sellado aumentando a presión na miña máquina vertical de formado, enchedido e sellado?
Aumentar a presión máis aló do intervalo óptimo nunha máquina vertical de formación, llenado e sellado non mellora a resistencia da soldadura e, con frecuencia, provoca problemas como distorsión da película, aplanamento do saco e desgaste acelerado da barra de sellado. Unha máquina vertical de formación, llenado e sellado alcanza a máxima resistencia da soldadura cunha presión específica que fai que as capas da película entren en contacto sen esmagar o material nin deformar a xeometría do saco. Se a resistencia da soldadura é baixa a pesar de ter axustado correctamente a presión na máquina vertical de formación, llenado e sellado, concéntrese na temperatura, no tempo de permanencia, na calidade da película e no estado da barra de sellado, en vez de intentar compensar coa presión máis alta.

 EN








