 EN
Jak zmniejszyć zużycie folii przy użyciu maszyny do pakowania gotowych torebek?
2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/10/26

Uzyskiwanie silnych zgrzewów w maszynie do pionowego formowania, napełniania i zamykania (VFFS) jest kluczowe dla zachowania integralności produktu, przedłużenia terminu przydatności do spożycia oraz zapewnienia satysfakcji klientów we wszystkich operacjach pakowania. Jakość zgrzewu ma bezpośredni wpływ na to, czy zapakowane produkty pozostają świeże, dobrze zabezpieczone i wizualnie atrakcyjne w trakcie dystrybucji i magazynowania. Gdy maszyna do pionowego formowania, wypełniania i hermetyzacji tworzy słabe lub niestabilne zgrzewy, produkty stają się narażone na zanieczyszczenia, utratę wilgoci oraz uszkodzenia, co prowadzi do wzrostu odpadów i kosztownych odwołań produktów. Zrozumienie kluczowych czynników wpływających na wytrzymałość zgrzewu w maszynie VFFS umożliwia specjalistom ds. pakowania zoptymalizowanie linii produkcyjnych i uzyskiwanie wysokiej jakości wyników w sposób spójny.
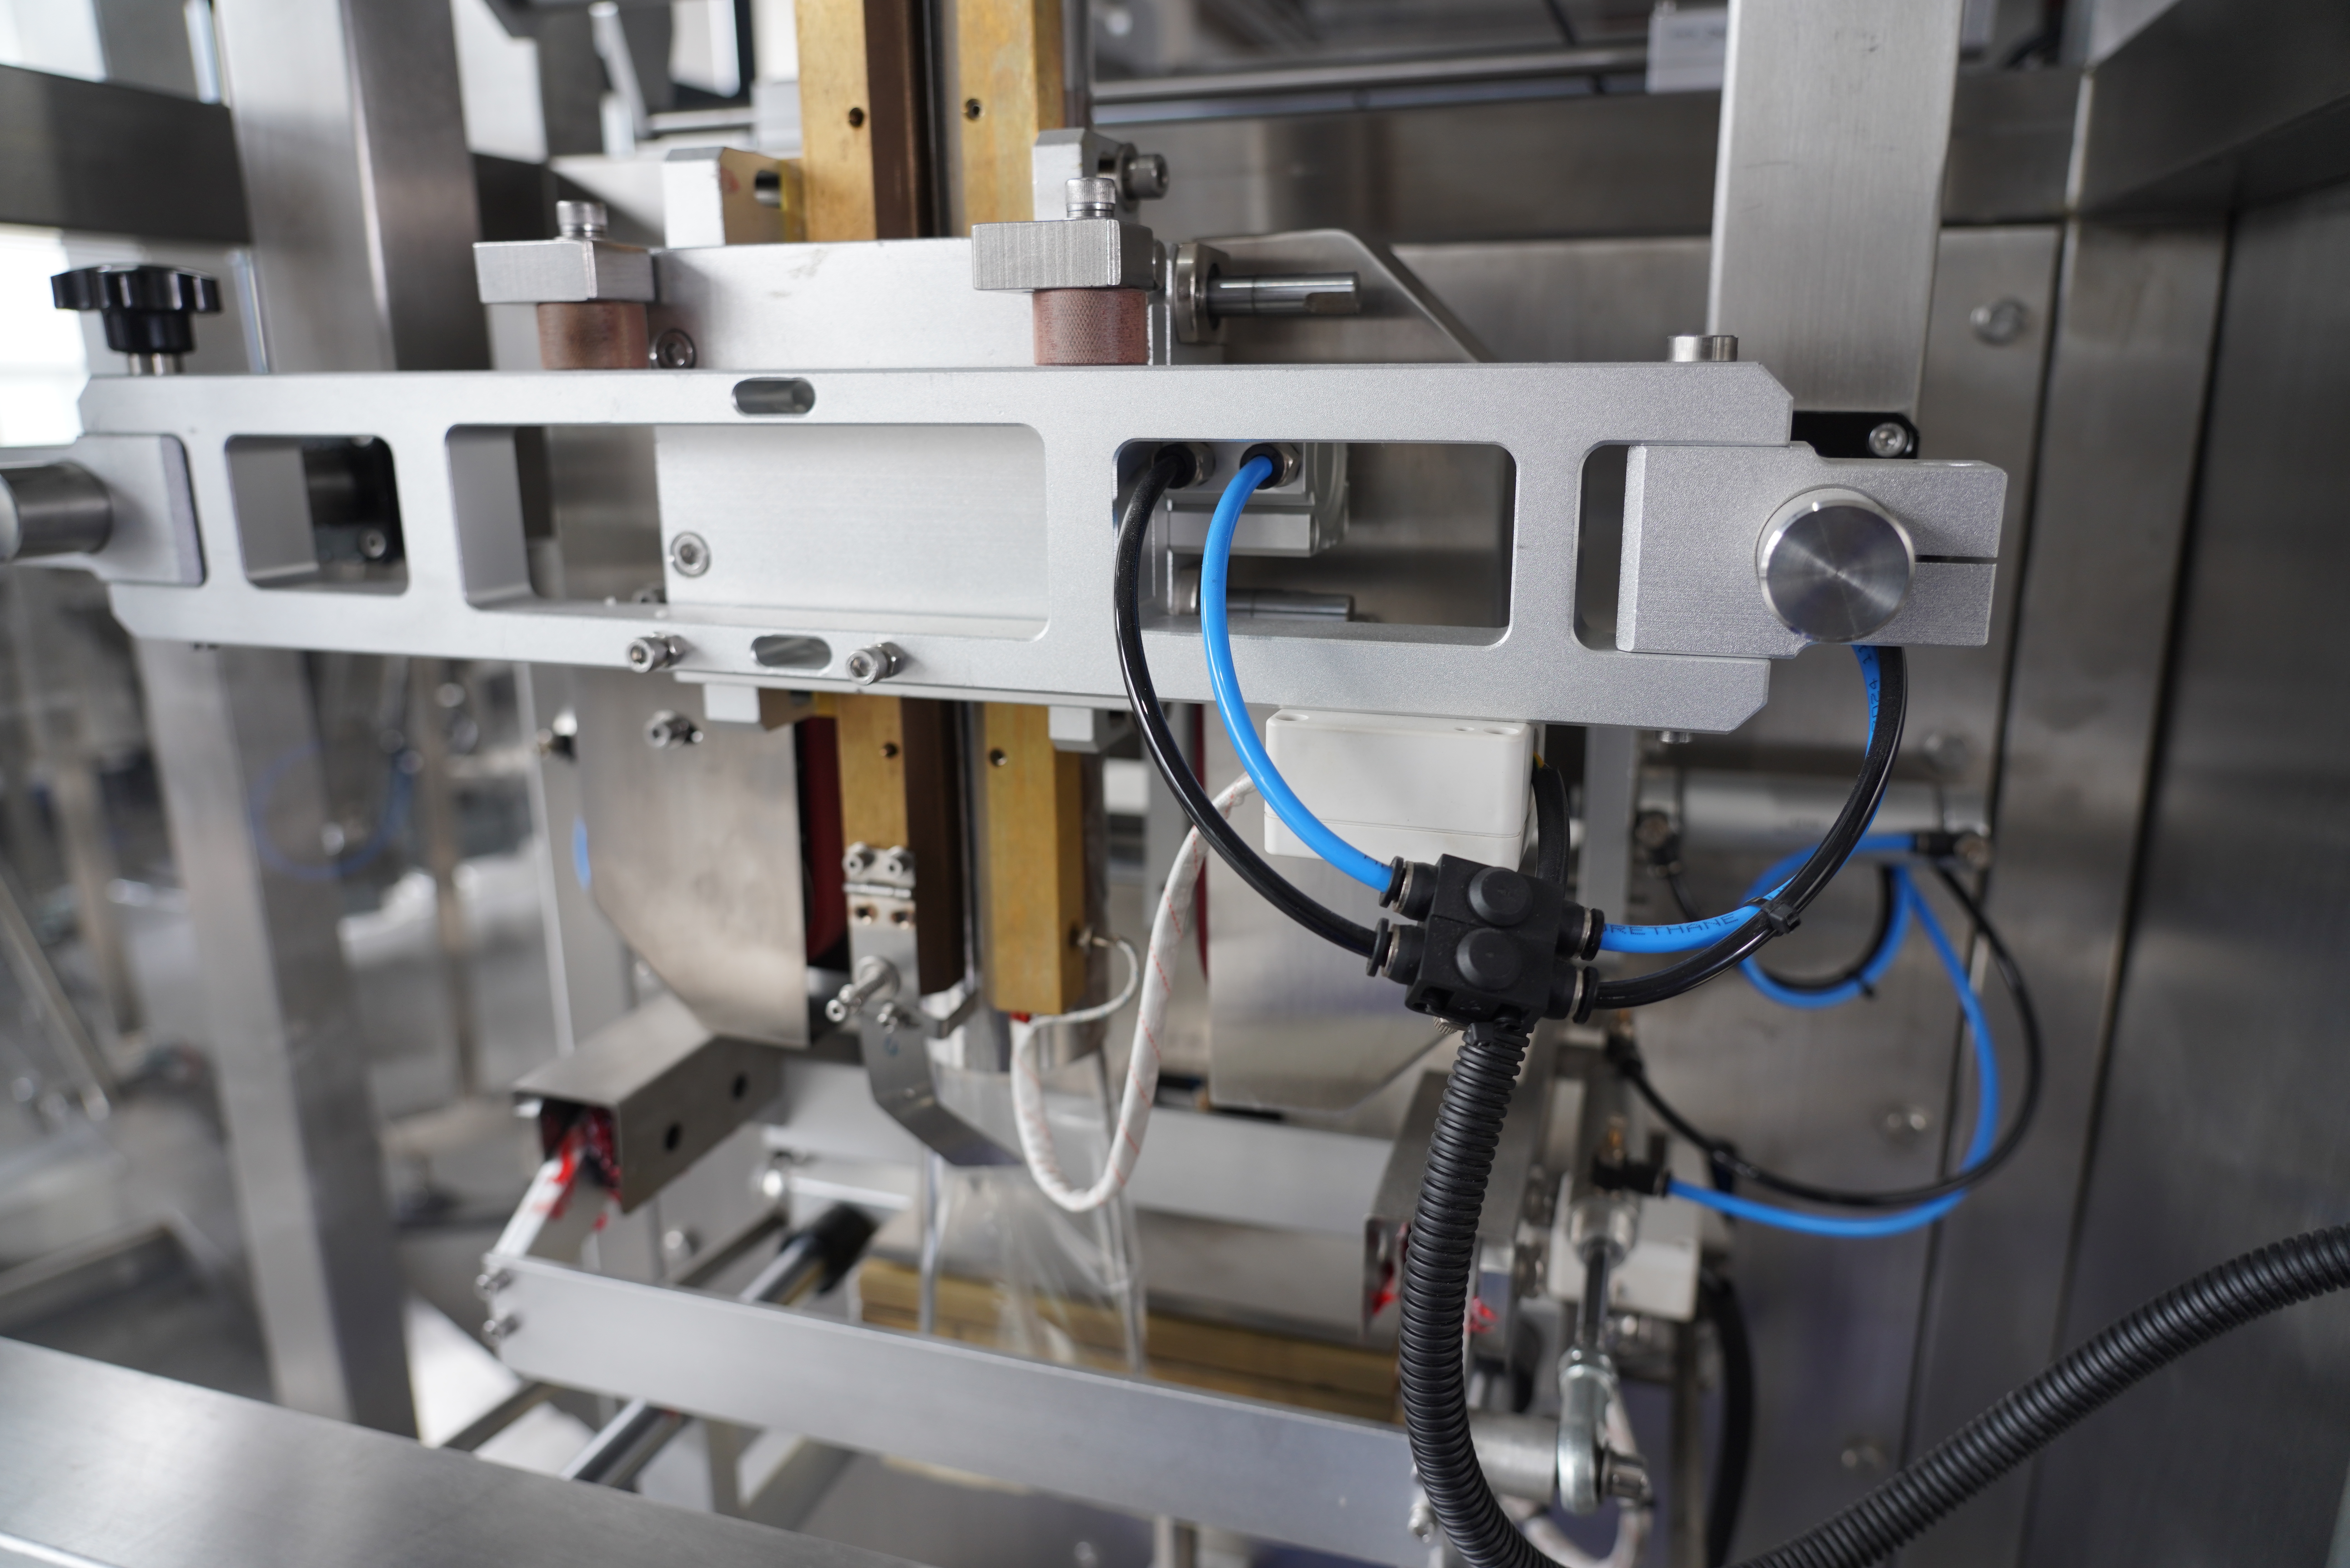
Dążenie do uzyskania silnych zgrzewów na maszynie pionowej do formowania, napełniania i zgrzewania wymaga systemowego podejścia łączącego wiedzę o sprzęcie, dobór materiałów oraz optymalizację procesu. Maszyna pionowa do formowania, napełniania i zgrzewania działa poprzez tworzenie torebki z płaskiej taśmy foliowej, napełnianie jej produktem oraz zgrzewanie wszystkich krawędzi w ciągłym, zautomatyzowanym procesie. Każdy etap tej sekwencji wpływa na końcową wytrzymałość zgrzewu, dlatego operatorzy i zespoły serwisowe muszą rozumieć, jak temperatura, ciśnienie, czas zgrzewania oraz cechy folii oddziałują na siebie, aby zapewnić niezawodne i trwałe zgrzewy odporno na warunki transportu i przechowywania.
Temperatura jest głównym czynnikiem wpływającym na jakość zgrzewu w każdej maszynie do formowania, napełniania i zgrzewania pionowego, ponieważ kontroluje stopień połączenia warstw folii. Gdy listwy zgrzewające w maszynie do formowania, napełniania i zgrzewania pionowego nagrzewają folię do temperatury optymalnej, łańcuchy polimerowe w materiale folii mięknieją i łączą się ze sobą, tworząc wiązanie molekularne odpornościowe na ciśnienie oraz naprężenia środowiskowe. Jeśli temperatura jest zbyt niska, warstwy folii nie ulegają całkowitemu zespoleniu, co prowadzi do słaby zgrzewów rozdzielających się podczas manipulacji lub przechowywania. Jeśli temperatura przekracza dopuszczalny zakres materiału, folia spala się, ulega degradacji lub staje się krucha, co wpływa negatywnie na integralność zgrzewu oraz ochronę produktu. Precyzyjny monitoring temperatury w maszynie do formowania, napełniania i zgrzewania pionowego zapewnia stałą wydajność i eliminuje wskaźnik odrzucanych produktów spowodowany dryfem termicznym.
Ciśnienie zamykające i czas przetrzymywania działają razem, aby zmusić warstwy folii do bliskiego kontaktu oraz zapewnić wystarczający czas na wiązanie molekularne na maszynie pionowej do formowania, napełniania i zamykania. Czas przetrzymywania oznacza, jak długo belki zamykające pozostają w kontakcie z folią, umożliwiając ciepłu odpowiedni czas na przeniknięcie i zespolenie warstw materiału. Maszyna pionowa do formowania, napełniania i zamykania z zbyt krótkim czasem przetrzymywania tworzy płytkie złącza, które rozdzielają się pod niewielkim obciążeniem, podczas gdy nadmierny czas przetrzymywania spowalnia szybkość produkcji bez dalszego zwiększania wytrzymałości złącza. Optymalne ustawienie ciśnienia na maszynie pionowej do formowania, napełniania i zamykania jednorodnie ściska warstwy folii bez zgniatania ani zniekształcania struktury torebki. Większość operatorów ustala metodą prób, że maszyna pionowa do formowania, napełniania i zamykania osiąga najlepsze wyniki, gdy ustawienia ciśnienia są wystarczająco mocne, aby zapewnić kontakt, ale nie powodują nadmiernego odkształcenia.
Wybór folii ma bezpośredni wpływ na jakość zgrzewów uzyskiwanych za pomocą maszyny do pionowego formowania, napełniania i zgrzewania, ponieważ różne mieszanki polimerów różnie reagują na ciepło i ciśnienie. Typowymi foliami zgrzewalnymi stosowanymi w maszynach do pionowego formowania, napełniania i zgrzewania są polietylen, polipropylen oraz wielowarstwowe folie barierowe łączące wytrzymałość ze zwiększaniem terminu przydatności do spożycia. Każda z tych folii ma określone okno temperatury zgrzewania, a operator maszyny do pionowego formowania, napełniania i zgrzewania musi dostosować ustawienia urządzenia do termicznego profilu folii. Polietylen zwykle zgrzewa się w niższych temperaturach w maszynie do pionowego formowania, napełniania i zgrzewania, podczas gdy do osiągnięcia porównywalnej wytrzymałości zgrzewu polipropylen wymaga wyższej temperatury. Stosowanie folii niezgodnej z termicznymi możliwościami maszyny do pionowego formowania, napełniania i zgrzewania powoduje marnowanie czasu i materiału wskutek odrzucenia produktów i nieudanych zgrzewów.
Zawartość wilgoci w folii ma bezpośredni wpływ na jakość zgrzewania na maszynie do formowania, napełniania i zgrzewania pionowego typu VFFS, ponieważ nadmierna wilgotność osłabia wiązanie polimerowe i powoduje powstawanie porowatych, niebezpiecznych zgrzein. Folie przechowywane w środowiskach o wysokiej wilgotności lub narażone na pochłanianie wilgoci tracą zdolność do czystego zespolenia się pod wpływem ciepła stosowanego przez maszynę VFFS, co prowadzi do niepowodzenia całej partii. Poprawne metody przechowywania zapewniają, że folia dociera do maszyny VFFS w stanie suchym, utrzymując stabilną jakość zgrzewania przez cały czas produkcji. Wiele zakładów przechowuje role folii w obszarach z kontrolowaną klimatyzacją lub w szczelnie zamkniętych pojemnikach, aby zapobiec przedostawaniu się wilgoci. Przed załadowaniem folii do maszyny VFFS zespoły ds. jakości powinny zweryfikować, czy poziom wilgoci odpowiada specyfikacjom producenta folii – zwykle mieści się on w zakresie od 0,1% do 0,3% dla większości termoplastycznych folii stosowanych w maszynach VFFS.
Listwy uszczelniające w maszynach do pionowego formowania, napełniania i zgrzewania gromadzą resztki folii, osady kleju oraz nagromadzenia termiczne wraz upływem czasu, co pogarsza przewodzenie ciepła i spójność uszczelnień. Regularne czyszczenie listew uszczelniających zapobiega temu, aby te osady zakłócały bezpośredni kontakt gorącej listwy z folią w maszynie do pionowego formowania, napełniania i zgrzewania. Gdy listwy uszczelniające tracą gładką powierzchnię lub tworzą się na nich bruzdy, maszyna do pionowego formowania, napełniania i zgrzewania generuje niestabilne ciśnienie uszczelniające, powodując słabe miejsca podatne na przecieki. Wielu operatorów planuje tygodniowe czyszczenie oraz miesięczną inspekcję powierzchni listew uszczelniających, aby utrzymać optymalną wydajność swojej maszyny do pionowego formowania, napełniania i zgrzewania. Proaktywne wymienianie zużytych listew uszczelniających jest znacznie tańsze niż radzenie sobie z przestojem produkcji i wysokim wskaźnikiem odrzutów spowodowanym niską jakością uszczelnień w maszynie do pionowego formowania, napełniania i zgrzewania.
Dokładne wykrywanie temperatury jest kluczowe dla utrzymania silnych zgrzewów w maszynie do pionowego formowania, napełniania i zgrzewania, ponieważ dryf termiczny powoduje, że urządzenie działa poza optymalnym zakresem zgrzewania. Cyfrowe termostaty w nowoczesnych maszynach do pionowego formowania, napełniania i zgrzewania mogą z czasem ulec dryfowi, co powoduje rozbieżność między rzeczywistą temperaturą listewki zgrzewającej a wyświetlonym punktem nastawy. Czwartokrotne sprawdzanie kalibracji przy użyciu zewnętrznego termometru zapewnia, że termostat maszyny do pionowego formowania, napełniania i zgrzewania poprawnie odzwierciedla rzeczywistą temperaturę listewki zgrzewającej. Jeśli zauważysz niestabilną jakość zgrzewów mimo stałych ustawień procesowych, kalibracja termostatu powinna być pierwszym krokiem diagnostycznym w maszynie do pionowego formowania, napełniania i zgrzewania. Wiele awarii zgrzewów, które przypisywane są błędowi operatora lub problemom z folią, faktycznie wynika z niezauważonego dryfu temperatury w samej maszynie do pionowego formowania, napełniania i zgrzewania.
Idealna temperatura zgrzewania dla maszyny pionowej do formowania, napełniania i zgrzewania zależy od konkretnego materiału folii używanego w danym przypadku i zwykle mieści się w zakresie od 120°C do 180°C dla powszechnie stosowanych folii termoplastycznych. Folie polietylenowe zazwyczaj najlepiej zgrzewają się w zakresie temperatur od 120°C do 140°C na maszynie pionowej do formowania, napełniania i zgrzewania, podczas gdy polipropylen wymaga temperatury od 150°C do 180°C, aby uzyskać mocne i spójne zgrzewy. Zawsze należy zapoznać się z kartą danych technicznych dostawcy folii oraz przeprowadzić próbne zgrzewy na maszynie pionowej do formowania, napełniania i zgrzewania, aby określić optymalną temperaturę dla konkretnej aplikacji i kombinacji materiałów.
Kratki uszczelniające w pionowej maszynie do formowania, napełniania i zamykania zwykle trwają od 6 do 12 miesięcy ciągłej pracy, w zależności od objętości produkcji, rodzaju folii oraz stosowanych praktyk konserwacyjnych. Jeśli eksploatujesz pionową maszynę do formowania, napełniania i zamykania w zakładzie o wysokiej wydajności przy użyciu ściernej folii lub produkujesz lepkie towary, kratki uszczelniające mogą wymagać wymiany co 3–6 miesięcy. Regularne sprawdzanie i czyszczenie kratek uszczelniających znacznie wydłuża ich żywotność w pionowej maszynie do formowania, napełniania i zamykania; dlatego należy wprowadzić harmonogram konserwacji zapobiegawczej obejmujący tygodniowe wizualne kontrole oraz miesięczne szczegółowe czyszczenie, aby maksymalnie wydłużyć żywotność kratek i zapewnić wysoką jakość uszczelnień.
Zwiększanie ciśnienia powyżej optymalnego zakresu w maszynie do pionowego formowania, napełniania i zgrzewania nie poprawia wytrzymałości zgrzewu i często powoduje problemy, takie jak odkształcenie folii, spłaszczenie torebek oraz przyspieszone zużycie listew zgrzewających. Maszyna do pionowego formowania, napełniania i zgrzewania osiąga maksymalną wytrzymałość zgrzewu przy określonym ciśnieniu, które zmusza warstwy folii do kontaktu bez zgniatania materiału lub deformowania geometrii torebki. Jeśli wytrzymałość zgrzewu jest niska mimo prawidłowych ustawień ciśnienia w maszynie do pionowego formowania, napełniania i zgrzewania, należy skupić się na temperaturze, czasie zgrzewania, jakości folii oraz stanie listew zgrzewających, zamiast próbować kompensować ten problem poprzez zwiększenie ciśnienia.

2026/09/20
Maszyny do pakowania gotowych torebek: zmniejsz zużycie folii, obniż całkowity koszt posiadania (TCO) i osiągnij szybszy zwrot z inwestycji

2026/09/20
Skróć czas zmiany ustawień maszyny do pakowania torebek gotowych o 40 % dzięki sprawdzonym najlepszym praktykom

2026/09/20
Maszyny do pakowania torebek gotowych: zwiększ wydajność, zmniejsz odpady i popraw zwrot z inwestycji (ROI)

2026/09/20
Porównanie maszyn obrotowych i liniowych do pakowania torebek gotowych: prędkość, zwrot z inwestycji (ROI) i skalowalność

2026/09/20
Maszyna do pakowania torebek gotowych: zwiększ wydajność, obniż koszty pracy i popraw integralność zgrzewu

2026/09/21
Maszyna do gotowych toreb: typy toreb, materiały i przewodnik wypełniania

