 EN
كيفية تقليل هدر الفيلم باستخدام آلة تغليف الأكياس الجاهزة؟
2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/10/26

تحقيق أختام قوية على آلة التعبئة والختم الرأسية الشكل يُعَدُّ أمراً جوهرياً للحفاظ على سلامة المنتج، وتمديد مدة صلاحيته، وضمان رضا العملاء في جميع عمليات التغليف. وتؤثر جودة الختم تأثيراً مباشراً على بقاء منتجاتك المعبأة طازجة ومحمية وجذابة بصرياً طوال مراحل التوزيع والتخزين. آلة سد الشكل الرأسي عندما تُنتج الآلة أختاماً ضعيفة أو غير متسقة، تصبح المنتجات عُرضة للتلوث وفقدان الرطوبة والتلف، ما يؤدي إلى زيادة الهدر والعمليات المكلفة لإعادة الاستدعاء. وفهم العوامل الحاسمة التي تؤثر في قوة الختم على آلة التعبئة والختم الرأسية الشكل يمكن محترفي التغليف من تحسين خطوط إنتاجهم وتحقيق نتائج فائقة باستمرار.
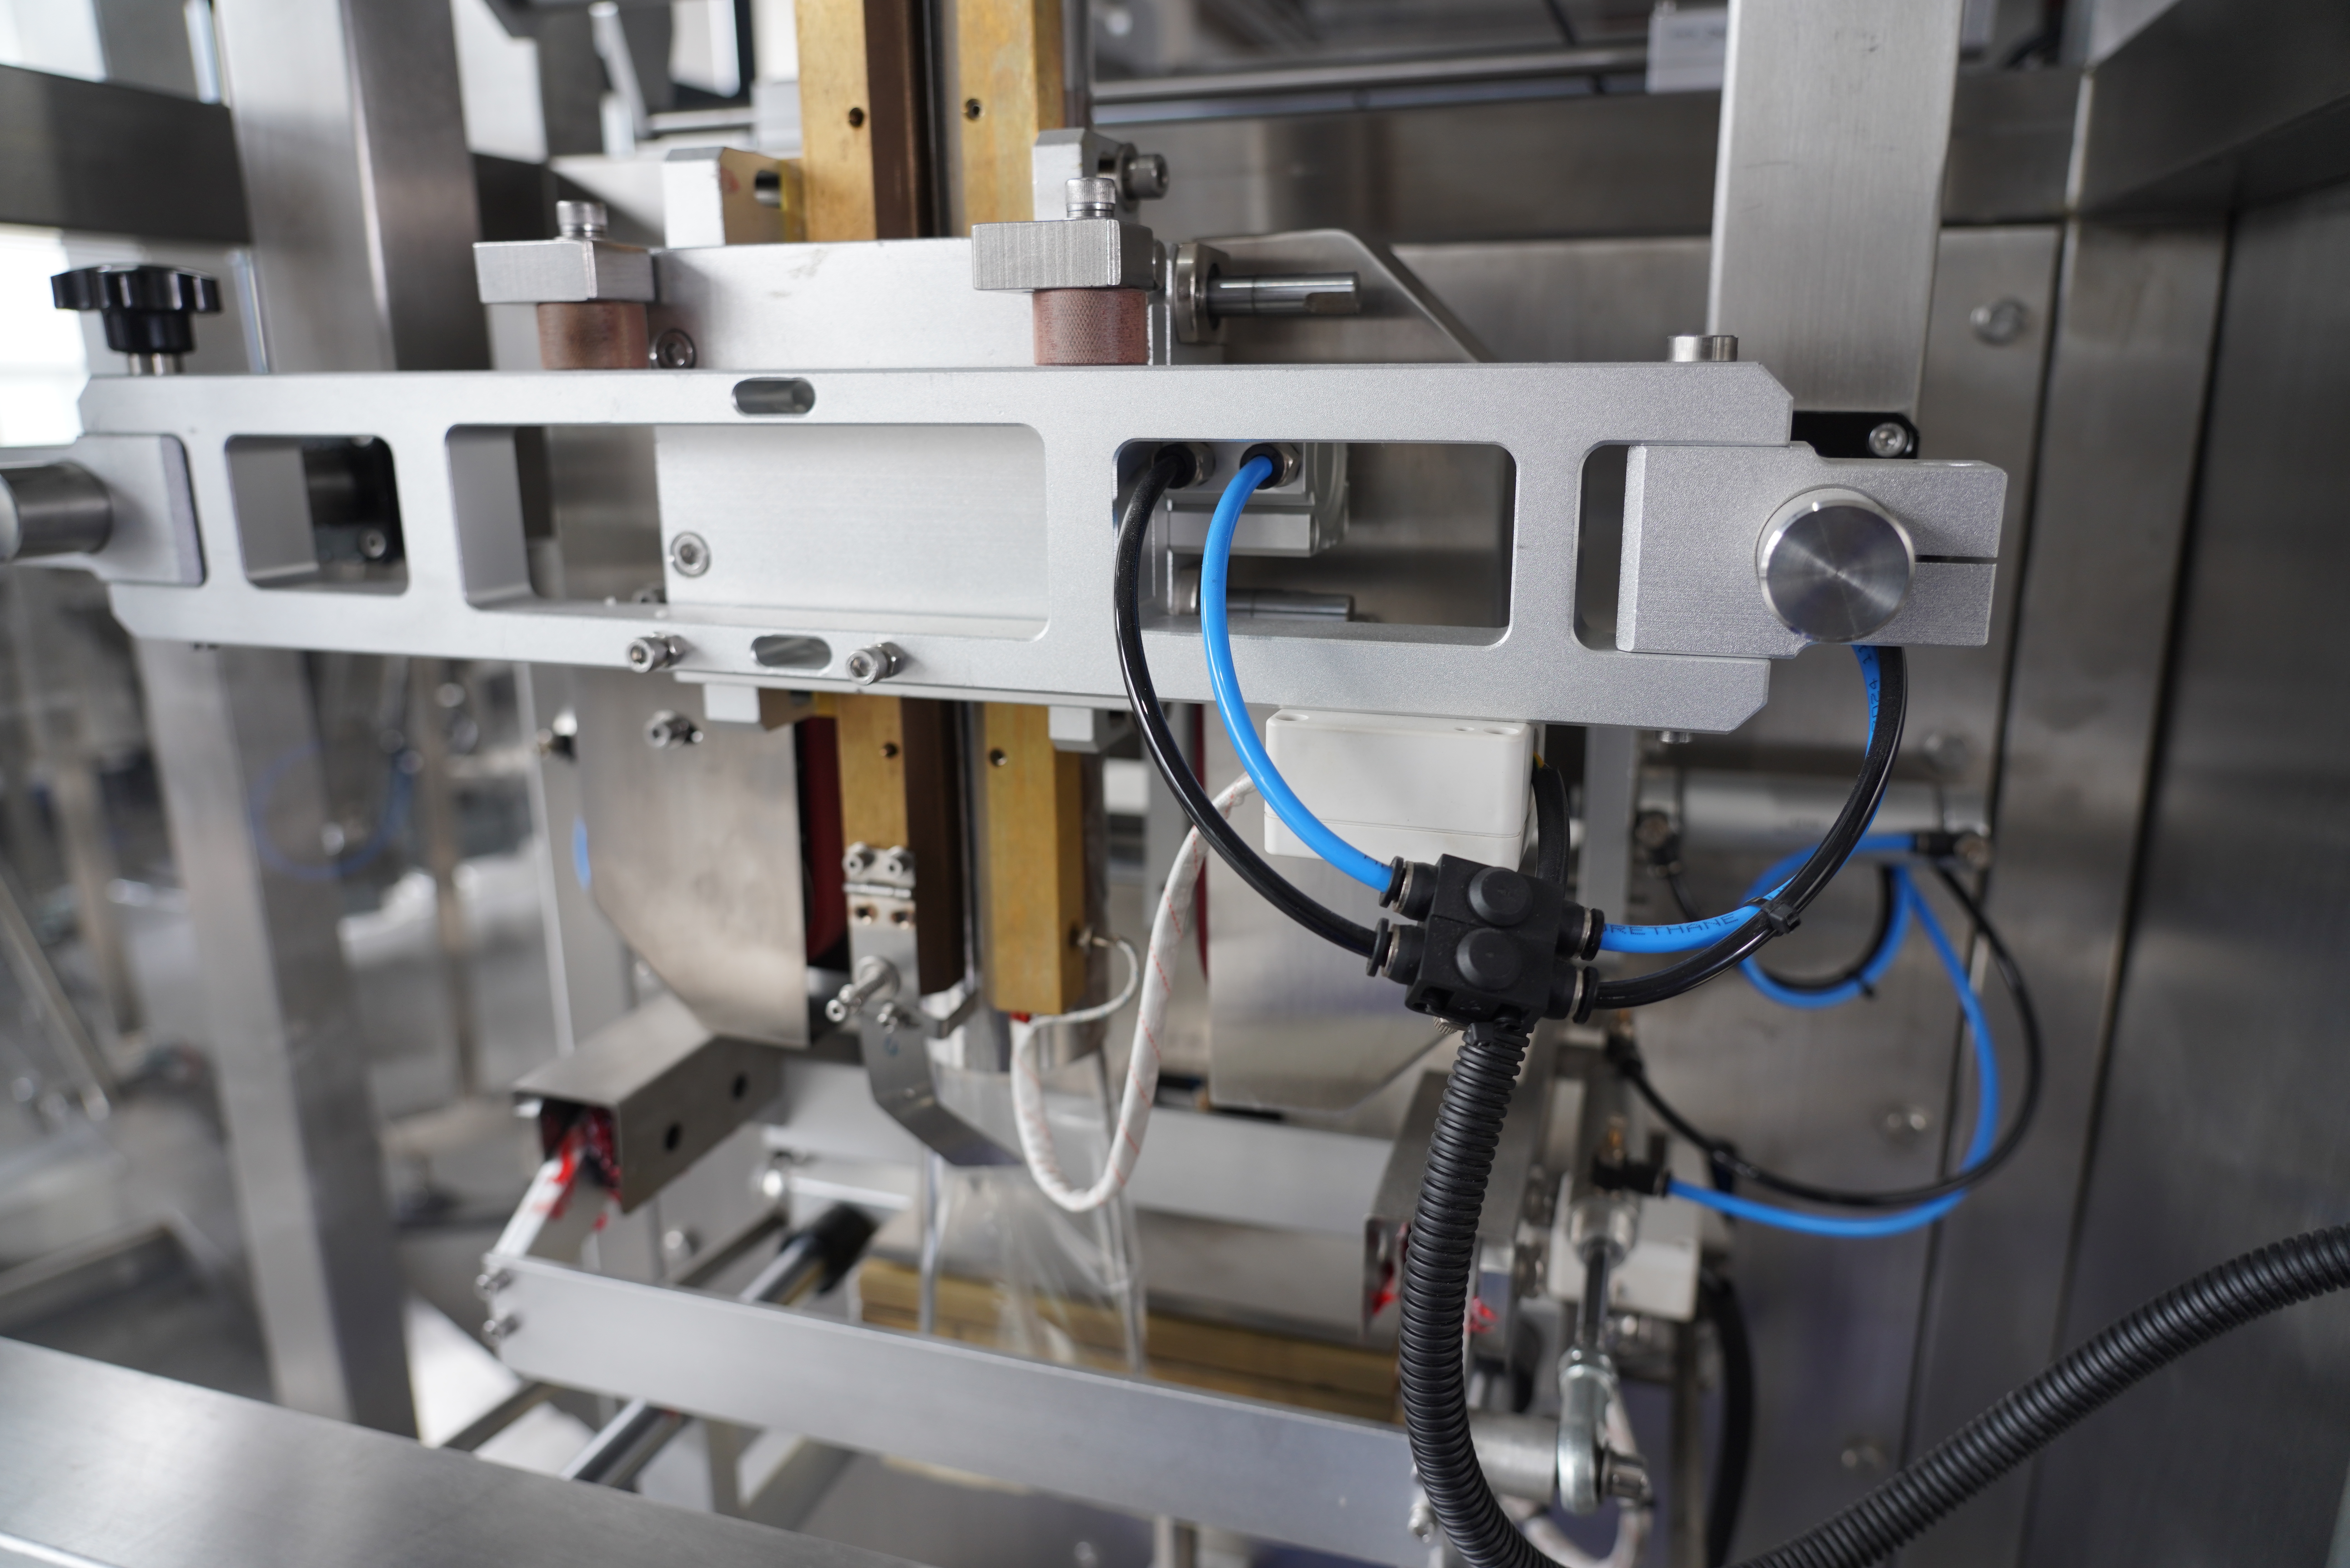
يتطلب السعي وراء إغلاقات قوية على آلة التشكيل-التعبئة-الإغلاق العمودية نهجًا منهجيًّا يجمع بين معرفة المعدات واختيار المواد وتحسين العملية. وتُشغِّل آلة التشكيل-التعبئة-الإغلاق العمودية عن طريق تشكيل كيسٍ من لفافة فيلم مسطَّحة، ثم تعبئته بالمنتج، ثم إغلاق جميع حوافه ضمن عملية آلية متواصلة. وكل خطوة في هذه السلسلة تؤثِّر في قوة الإغلاق النهائية، ولذلك يجب على المشغِّلين وفرق الصيانة أن يفهموا كيف تتفاعل درجة الحرارة والضغط وزمن التماس والخصائص الفيزيائية للفيلم لإنتاج إغلاقات موثوقة ومتينة تتحمّل ظروف المناولة والتخزين.
تُعَدّ درجة الحرارة العامل الرئيسي المؤثِّر في جودة الختم على أي آلة رأسية لتشكيل-تعبئة-ختم، لأنها تتحكم في مدى اندماج طبقات الفيلم معًا بشكلٍ كامل. وعندما تسخِّن قضبان الختم على الآلة الرأسية لتشكيل-تعبئة-ختم الفيلم إلى الدرجة المثلى، فإن سلاسل البوليمر في مادة الفيلم تلين وتتدفق معًا، مكوِّنةً رابطةً جزيئيةً تقاوم الضغط والإجهادات البيئية. وإذا انخفضت درجة الحرارة أكثر من اللازم، فلن تندمج طبقات الفيلم تمامًا، ما يؤدي إلى ختمٍ ضعيفٍ ينفصل أثناء المناولة أو التخزين. أما إذا تجاوزت درجة الحرارة حدود تحمُّل المادة، فإن الفيلم يحترق أو يتدهور أو يصبح هشًّا، مما يُضعف سلامة الختم ويُخلّ بحماية المنتج. ويضمن مراقبة درجة الحرارة بدقةٍ على الآلة الرأسية لتشكيل-تعبئة-ختم أداءً ثابتًا، ويقضي على معدلات الرفض الناجمة عن الانحراف الحراري.
تَعمَل ضغط الختم وزمن التماسك معًا على إجبار طبقات الفيلم على الالتصاق الوثيق ببعضها، وتوفير الوقت الكافي للارتباط الجزيئي على آلة التشكيل-التعبئة-الختم الرأسية. ويُشير زمن التماسك إلى المدة التي تبقى فيها قضيبا الختم على اتصالٍ مع الفيلم، ما يمنح الحرارة فرصةً كافيةً لاختراق الطبقات ودمجها معًا. وتؤدي آلة التشكيل-التعبئة-الختم الرأسية ذات زمن التماسك غير الكافي إلى ختمٍ سطحيٍّ ينفصل تحت إجهادٍ معتدل، بينما يؤدي زمن التماسك المفرط إلى إبطاء سرعة الإنتاج دون تحسين قوة الختم أكثر من ذلك. أما إعداد الضغط الأمثل على آلة التشكيل-التعبئة-الختم الرأسية فيُحقِّق ضغطًا متجانسًا على طبقات الفيلم دون سحق أو تشويه لهيكل الكيس. ويكتشف معظم المشغلين، عبر التجربة، أن أداء آلة التشكيل-التعبئة-الختم الرأسية يكون أفضل ما يمكن عندما يكون ضغط الختم كافيًا فقط لضمان الاتصال دون التسبب في تشوهٍ مفرط.
يؤثر اختيار الفيلم بشكل مباشر على قدرة آلة التعبئة والتغليف الرأسية ذات الشكل والملء والختم على تحقيق ختم قوي، لأن مزيج البوليمرات المختلفة يستجيب بطرق مختلفة للحرارة والضغط. وتشمل الأفلام الشائعة المستخدمة مع هذه الآلة: البوليثيلين، والبوليبروبيلين، وأفلام الحواجز متعددة الطبقات التي تجمع بين المتانة وتمديد فترة الصلاحية. ولكل نوع من أنواع الأفلام نطاق حراري محدد للختم، ويجب على مشغل آلة التعبئة والتغليف الرأسية ذات الشكل والملء والختم ضبط إعدادات المعدات بما يتوافق مع الخصائص الحرارية للفيلم. فعادةً ما يُختم البوليثيلين عند درجات حرارة منخفضة نسبيًّا على هذه الآلة، بينما يتطلب البوليبروبيلين حرارة أعلى لتحقيق قوة ختم مماثلة. واستخدام فيلم غير متوافق مع القدرة الحرارية لآلة التعبئة والتغليف الرأسية ذات الشكل والملء والختم يؤدي إلى هدر الوقت والمواد بسبب رفض العبوات أو فشل عمليات الختم.
يؤثر محتوى الرطوبة في الفيلم مباشرةً على جودة الإغلاق في آلة التشكيل-التعبئة-الإغلاق العمودية، لأن ارتفاع الرطوبة يُضعف رابطة البوليمر ويُنتج إغلاقات مسامية وغير موثوقة. وعند تخزين الفيلم في بيئات عالية الرطوبة أو تعريضه لامتصاص الرطوبة، يفقد قدرته على الانصهار بسلاسة عندما تطبّق آلة التشكيل-التعبئة-الإغلاق العمودية الحرارة، ما يؤدي إلى فشل الدفعات. وتضمن ممارسات التخزين السليمة وصول الفيلم إلى آلة التشكيل-التعبئة-الإغلاق العمودية في حالة جافة، للحفاظ على أداء الإغلاق باستمرار طوال دورة الإنتاج. وتحفظ العديد من المنشآت لفات الفيلم في مناطق خاضعة للتحكم المناخي أو داخل حاويات محكمة الإغلاق لمنع تسرب الرطوبة. وقبل تحميل الفيلم في آلة التشكيل-التعبئة-الإغلاق العمودية، ينبغي لأفراد فرق الجودة التأكد من أن مستويات الرطوبة تتوافق مع مواصفات الشركة المصنِّعة للفيلم، والتي تتراوح عادةً بين ٠,١٪ و٠,٣٪ لمعظم الأفلام الحرارية البلاستيكية المستخدمة مع آلات التشكيل-التعبئة-الإغلاق العمودية.
يتراكم بقايا الفيلم واللصق والرواسب الحرارية على أشرطة الإغلاق في آلات التشكيل والتعبئة والإغلاق الرأسية مع مرور الوقت، مما يؤدي إلى تدهور انتقال الحرارة واتساق الإغلاقات. ويمنع التنظيف المنتظم لأشرطة الإغلاق هذه الرواسب من التدخل في التماس المباشر بين الشريط الساخن والفيلم في آلة التشكيل والتعبئة والإغلاق الرأسية. وعندما تفقد أشرطة الإغلاق نعومتها أو تظهر عليها تجاويف، فإن آلة التشكيل والتعبئة والإغلاق الرأسية تُنتج ضغط إغلاق غير متساوٍ ما يُحدث نقاط ضعف عرضة للتسرب. ويقوم العديد من المشغلين بجدولة عمليات تنظيف أسبوعية وفحوص سطحية شهرية لأشرطة الإغلاق للحفاظ على الأداء الأمثل لآلات التشكيل والتعبئة والإغلاق الرأسية لديهم. وبالمقارنة، فإن استبدال أشرطة الإغلاق البالية بشكل استباقي يكلّف أقل بكثير من التعامل مع توقف خطوط الإنتاج وارتفاع نسب الرفض الناجمة عن جودة الإغلاقات الضعيفة في آلات التشكيل والتعبئة والإغلاق الرأسية.
يُعَدُّ استشعار درجة الحرارة بدقة أمراً حاسماً للحفاظ على إغلاقات قوية في آلة التشكيل-التعبئة-الإغلاق العمودية، لأن الانجراف الحراري يؤدي إلى تشغيل المعدات خارج النطاق الأمثل للإغلاق. وقد تشهد أجهزة التحكم الرقمية في درجة الحرارة في الآلات الحديثة للتشكيل-التعبئة-الإغلاق العمودية انجرافاً مع مرور الوقت، ما يتسبب في اختلاف درجة حرارة الشريط الفعلي عن القيمة المُحدَّدة المعروضة. وتضمن عمليات فحص المعايرة الفصلية باستخدام موازين حرارة خارجية أن يعكس منظم حرارة آلة التشكيل-التعبئة-الإغلاق العمودية بدقة درجة حرارة شريط الإغلاق الفعلية. وإذا لاحظت جودة إغلاقات غير متسقة رغم ثبات إعدادات العملية، فيجب أن تكون معايرة منظم الحرارة أول خطوة تشخيصية تقوم بها على آلة التشكيل-التعبئة-الإغلاق العمودية. فكثيرٌ من حالات فشل الإغلاق التي تُعزى خطأً إلى عوامل بشرية أو مشكلات في الفيلم تنبع في الواقع من انجراف حراري غير مكتشف في آلة التشكيل-التعبئة-الإغلاق العمودية نفسها.
تعتمد درجة حرارة الإغلاق المثالية لآلة التشكيل والتعبئة والإغلاق العمودية على نوع فيلم التغليف المستخدم تحديدًا، وعادةً ما تتراوح بين ١٢٠°م و١٨٠°م للأفلام الحرارية الشائعة. وعادةً ما تُغلَق أفلام البولي إيثيلين بأفضل شكل ممكن بين ١٢٠°م و١٤٠°م على آلة التشكيل والتعبئة والإغلاق العمودية، بينما تتطلب أفلام البولي بروبيلين درجة حرارة تتراوح بين ١٥٠°م و١٨٠°م للحصول على إغلاقات قوية ومتسقة. ويجب دائمًا الرجوع إلى ورقة البيانات الفنية المقدمة من مورد الفيلم، وإجراء عيّنات تجريبية على آلة التشكيل والتعبئة والإغلاق العمودية الخاصة بك لتحديد درجة الحرارة المثلى لتطبيقك المحدد وتركيبة المواد المستخدمة.
تستمر أعمدة الإغلاق في آلة التشكيل والتعبئة والإغلاق العمودية عادةً ما بين ٦ و١٢ شهرًا من التشغيل المستمر، وذلك حسب حجم الإنتاج ونوع الفيلم وممارسات الصيانة. فإذا كنت تشغّل آلة تشكيل وتعبئة وإغلاق عمودية في منشأة عالية الإنتاج وتستخدم أفلامًا كاشطة أو تُنتج منتجات لاصقة، فقد تحتاج أعمدة الإغلاق إلى الاستبدال كل ٣ إلى ٦ أشهر. إن الفحص المنتظم وتنظيف أعمدة الإغلاق يطيل عمرها الافتراضي بشكل ملحوظ في آلة التشكيل والتعبئة والإغلاق العمودية، لذا يجدر إنشاء جدول صيانة وقائية يتضمّن فحوصات بصرية أسبوعية وتنظيفًا تفصيليًّا شهريًّا لتعظيم عمر الأعمدة وجودة الإغلاقات.
زيادة الضغط فوق النطاق الأمثل في آلة التشكيل-التعبئة-الإغلاق الرأسية لا تحسّن قوة الإغلاق، بل وتسبّب عادةً مشاكل مثل تشويه الفيلم، وانبعاج الكيس، وارتداء شريط الإغلاق بشكل أسرع. وتُحقِّق آلة التشكيل-التعبئة-الإغلاق الرأسية أقصى قوة إغلاق عند ضغطٍ معيّنٍ يُجبر طبقات الفيلم على التلامس دون سحق المادة أو تشويه هندسة الكيس. فإذا كانت قوة الإغلاق منخفضة رغم ضبط الضغط بشكلٍ صحيح على هذه الآلة، فعليك التركيز على درجة الحرارة، ومدة التلامس، وجودة الفيلم، وحالة شريط الإغلاق، بدلًا من محاولة التعويض بزيادة الضغط.

2026/09/20
آلات تغليف الأكياس الجاهزة: تقليل هدر الفيلم، وخفض التكلفة الإجمالية للملكية (TCO)، وتحقيق عائد أسرع على الاستثمار (ROI)

2026/09/20
خفض وقت تبديل إعدادات آلة تغليف الأكياس الجاهزة بنسبة ٤٠٪ باستخدام أفضل الممارسات المُثبتة

2026/09/20
آلات تغليف الأكياس الجاهزة: زيادة الإنتاجية، وتقليل الهدر، وتحسين العائد على الاستثمار (ROI)

2026/09/20
المقارنة بين آلات تغليف الأكياس الجاهزة الدورانية والخطية: السرعة، والعائد على الاستثمار (ROI)، والقابلية للتوسع

2026/09/20
آلة تغليف الأكياس الجاهزة: زيادة الإنتاجية، وخفض تكاليف العمالة، وتحسين سلامة الغلق

2026/09/21
آلة تغليف الأكياس المُسبقة التصنيع: دليل الأنواع والمواد والتعبئة

