Ძლიერი დახურვების მიღება ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაზე აუცილებელია პროდუქტის მთლიანობის შენარჩუნების, შენახვის ვადის გაგრძელების და მომხმარებლების კმაყოფილების უზრუნველყოფად ყველა პაკეტირების ოპერაციაში. დახურვის ხარისხი პირდაპირ აისახება იმ ფაქტზე, რომ თქვენს პაკეტირებულ პროდუქტებს შეიძლება შენახვისა და განაწილების მთელი პროცესის განმავლობაში შენარჩუნდეს სიცოცხლის შეგრძნების, დაცულობის და ვიზუალური მიმზიდველობის მაღალი დონე. ვერტიკალური ფორმირების, შევსების და ჩაკეტვის მანქანა წარმოებს სუსტ ან არასტაბილურ დახურვას, რის გამოც პროდუქტები ხდებიან კონტამინაციის, ტენის კარგვისა და ზიანის მიმართ მგრძნობარე, რაც იწვევს საწარმოში ნარჩენების გაზრდას და ძვირადღირებულ რეკალებს. ვერტიკალური ფორმირების, შევსების და დახურვის მანქანაზე დახურვის სიძლიერის განსაკუთრებით მნიშვნელოვანი ფაქტორების გაგება აძლევს შეფუთვის სპეციალისტებს საშუალებას გააუმჯობესონ მათი წარმოების ხაზები და მიიღონ მაღალი ხარისხის შედეგები მუდმივად.
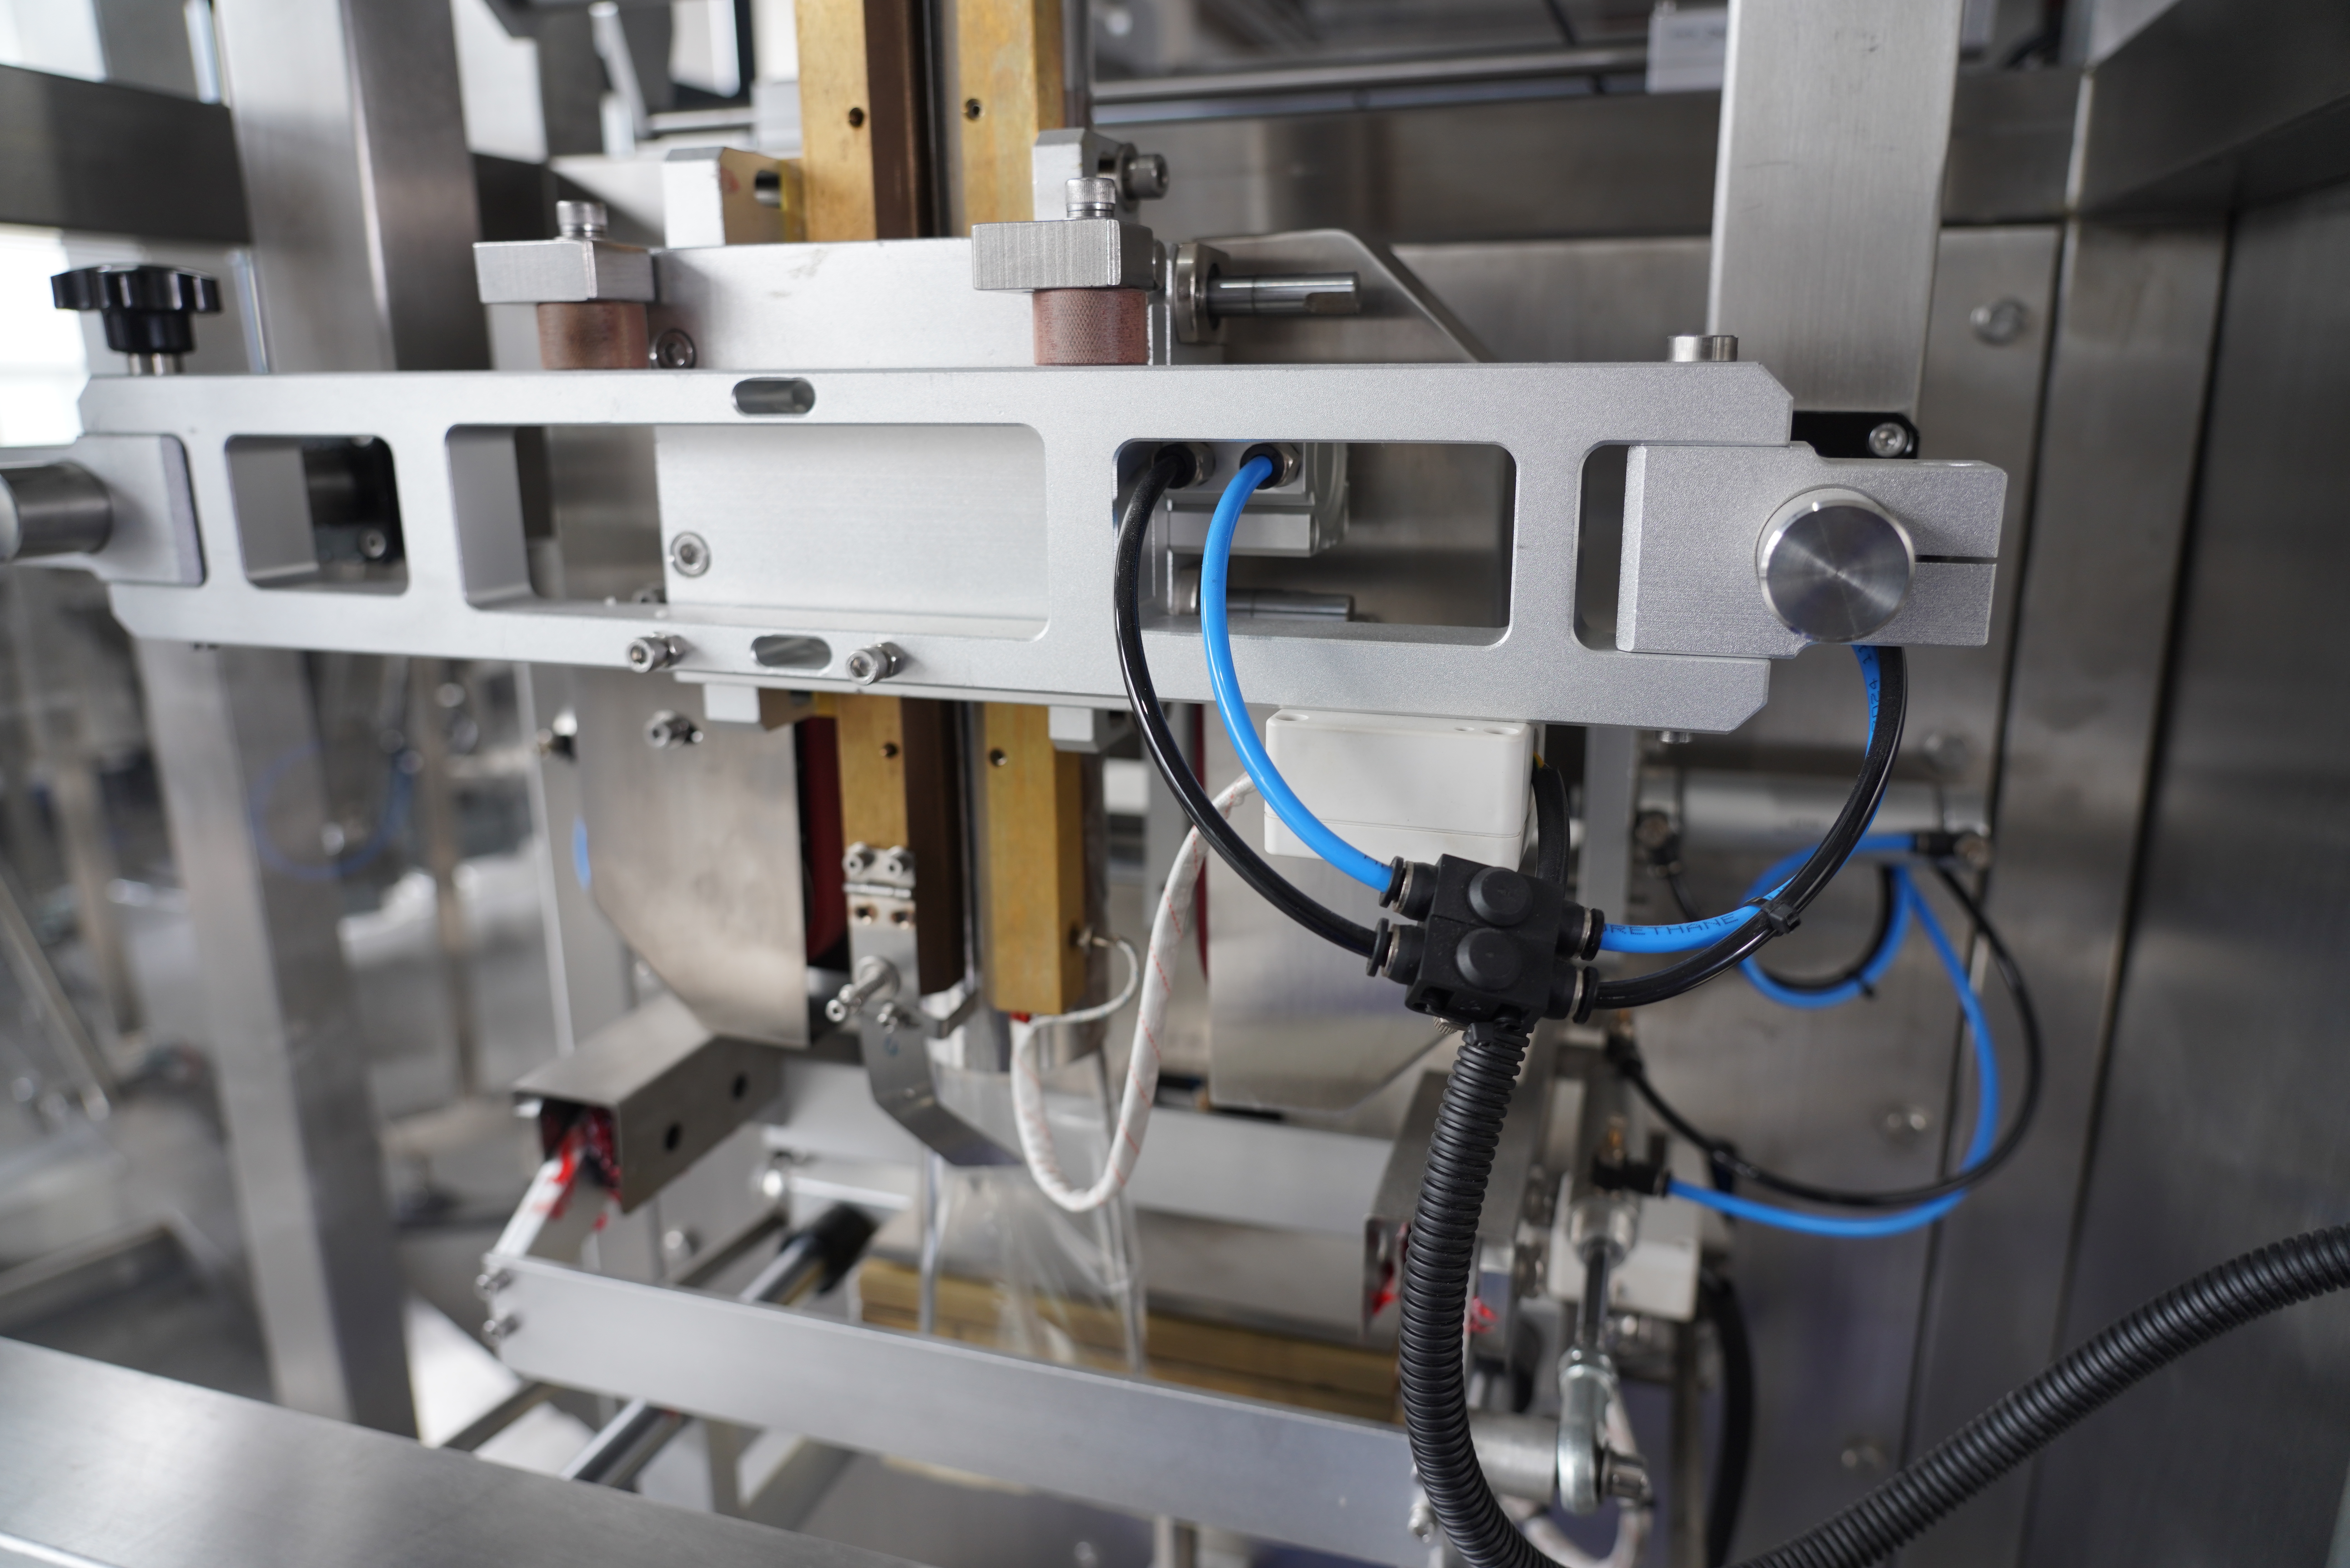
Ვერტიკალური ფორმირების, შევსების და დახურვის მანქანაზე ძლიერი დახურვის მიღწევა მოითხოვს სისტემურ მიდგომას, რომელიც აერთიანებს მანქანის ცოდნას, მასალის არჩევანს და პროცესის ოპტიმიზაციას. ვერტიკალური ფორმირების, შევსების და დახურვის მანქანა მუშაობს ისე, რომ ბრტყელი ფილმის როლიდან აქედან აქედან აკეთებს პაკეტს, შევსებს მას პროდუქტით და უწყვეტად ავტომატიზებული პროცესით დახურავს მის ყველა კიდეს. ამ თანმიმდევრობის ყველა ეტაპი ზემოქმედებს საბოლოო დახურვის სიძლიერეზე, რის გამოც ექსპლუატაციის და ტექნიკური მომსახურების გუნდებს უნდა გაგებული ჰქონდეს ტემპერატურის, წნევის, დაჭერის ხანგრძლივობის და ფილმის მახასიათებლების ურთიერთქმედება, რათა მიიღონ სანდო და გამძლე დახურვები, რომლებიც გამოიძლევიან მომხმარებლის მიერ განხორციელებულ მოქმედებებს და შენახვის პირობებს.
Ვერტიკალური ფორმის შევსებისა და დახურვის მანქანებზე სილიკონის ძალის ძირეული პრინციპების გაგება
Ვერტიკალური ფორმის შევსებისა და დახურვის მანქანებში ტემპერატურის კონტროლი
Ტემპერატურა არის ნებისმიერი ვერტიკალური ფორმის შევსებისა და დახურვის მანქანის სილიკონის ხარისხის ძირეული გამომწვევი, რადგან ის აკონტროლებს ფილმის ფენების როგორ სრულად ერთდება ერთმანეთს. როდესაც ვერტიკალური ფორმის შევსებისა და დახურვის მანქანის სილიკონის ზოლები ფილმს სასურველ ტემპერატურამდე გახურებენ, ფილმის მასალაში პოლიმერული ჯაჭვები გამხდარება და ერთმანეთს ერთდება, რაც მოლეკულურ ბმულს ქმნის, რომელიც წინააღმდეგობას აძლევს წნევას და გარემოს სტრესს. თუ ტემპერატურა ძალიან დაბალია, ფილმის ფენები სრულად არ ერთდება, რაც სუსტ სილიკონებს ქმნის, რომლებიც მოძრაობის ან შენახვის დროს იშლება. თუ ტემპერატურა აღემატება მასალის მიერ დაშვებულ ზღვარს, ფილმი წვება, დეგრადირდება ან ხდება ჩხირი, რაც სილიკონის მტკიცებულებას და პროდუქტის დაცვას არღვევს. ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაში სიზუსტით გაზომილი ტემპერატურის მონიტორინგი უზრუნველყოფს მუდმივ შედეგიანობას და ამოიცანს თერმული გადახრის გამო წარმოქმნილ უარყობის რაოდენობას.
Წნევისა და დაჭერის ხანგრძლივობის ოპტიმიზაცია
Სიმკვრივის და დაჭერის ხანგრძლივობის პარამეტრები ერთად უზრუნველყოფენ ფილმის ფენების სიახლოვეს და აძლევენ საკმარის დროს მოლეკულური დაკავშირების გასანხორციელებლად ვერტიკალურ ფორმირების-შევსების-დასახურვის მანქანაში. დაჭერის ხანგრძლივობა აღნიშნავს იმ დროს, რამდენ ხანს არიან სითბოს სახურავები ფილმის ზედაპირზე დაჭერილი, რათა სითბო საკმარისად შეიჭრას და ფენები ერთმანეთს შეადუღოს. ვერტიკალურ ფორმირების-შევსების-დასახურვის მანქანაში დაჭერის ხანგრძლივობის არასაკმარისობა იწვევს ზედაპირულ დასახურვას, რომელიც მცირე ძალის მოქმედებით იშლება, ხოლო ჭარბი დაჭერის ხანგრძლივობა ანელებს წარმოების სიჩქარეს და არ აუმჯობესებს დასახურვის სიმტკიცეს. ვერტიკალურ ფორმირების-შევსების-დასახურვის მანქანაში საუკეთესო სიმკვრივის მნიშვნელობა უზრუნველყოფს ფილმის ფენების ერთგვაროვან შეკუმშვას ყოფილი პაკეტის სტრუქტურის დაზიანების ან დეფორმაციის გარეშე. უმეტესობა მომხმარებლები ექსპერიმენტების შედეგად აღმოაჩენენ, რომ ვერტიკალურ ფორმირების-შევსების-დასახურვის მანქანა ყველაზე კარგად მუშაობს, როცა სიმკვრივის მნიშვნელობა საკმარისად მკაცრია კონტაქტის უზრუნველყოფად, მაგრამ არ იწვევს ჭარბ დეფორმაციას.
Მასალის არჩევა და ფილმის მომზადება ვერტიკალური ფორმირების-შევსების-დასახურვის მანქანებისთვის
Სწორი ფილმის არჩევანი ვერტიკალური ფორმირების, შევსების და დახურვის მანქანისთვის
Ფილმის არჩევანი პირდაპირ განსაზღვრავს, რამდენად კარგად შეძლებს ვერტიკალური ფორმირების, შევსების და დახურვის მანქანა სტაბილური დახურვების მიღებას, რადგან სხვადასხვა პოლიმერული ნარევი სხვადასხვა გზით უპასუხებს სითბოსა და წნევას. ვერტიკალური ფორმირების, შევსების და დახურვის მანქანებში ხშირად გამოყენებული დახურვის ფილმები მოიცავს პოლიეთილენს, პოლიპროპილენს და მრავალფენიან ბარიერულ ფილმებს, რომლებიც კომბინირებენ მიმდევრობით მექანიკურ ძალას და შენახვის ვადის გაგრძელებას. თითოეული ფილმის ტიპი აქვს კონკრეტული დახურვის ტემპერატურის ფარგლები, ხოლო ვერტიკალური ფორმირების, შევსების და დახურვის მანქანის ოპერატორმა უნდა შეადაროს მოწყობილობის პარამეტრები ფილმის სითბურ მახასიათებლებს. პოლიეთილენი საერთოდ დახურვას ახდენს დაბალ ტემპერატურაზე ვერტიკალური ფორმირების, შევსების და დახურვის მანქანაზე, ხოლო პოლიპროპილენის საჭიროებს უფრო მაღალ სითბოს იგივე დახურვის ძალის მისაღებად. ვერტიკალური ფორმირების, შევსების და დახურვის მანქანის სითბური შესაძლებლობებს არ შემთხვევად ფილმის გამოყენება იწვევს დროსა და მასალას დაკარგვას დახურვების უარყობის და შეცდომების გამო.
Ფილმის ტენიანობა და შენახვის პირობები
Ფილმის ტენიანობის შემცველობა პირდაპირ აისახება ვერტიკალური ფორმირების, ავტომატური შევსებისა და დასაჭედავი მანქანების დასაჭედავი ხარისხზე, რადგან ჭარბი ტენიანობა ასუსტებს პოლიმერულ დაკავშირებას და ქმნის ხვრელიან და არასანდო დასაჭედავებს. ფილმი, რომელიც მაღალტენიანობის გარემოშია შენახული ან ტენის შთანთქმის გამო არის დაზიანებული, კარგად არ ერევა სითბოს გამოყენების დროს ვერტიკალური ფორმირების, ავტომატური შევსებისა და დასაჭედავი მანქანების მიერ, რაც წარუმატებლობის სერიებს იწვევს. სწორი შენახვის პრაქტიკები უზრუნველყოფს ფილმის მშრალ მდგომარეობაში მიღებას ვერტიკალური ფორმირების, ავტომატური შევსებისა და დასაჭედავი მანქანებში, რაც უზრუნველყოფს სტაბილურ დასაჭედავი შედეგებს მთელი წარმოების პროცესის განმავლობაში. ბევრი საწარმო ფილმის როლებს კლიმატკონტროლირებულ ადგილებში ან დახურულ კონტეინერებში ინახავს ტენის შეღწევის თავიდან ასაცილებლად. ფილმის ვერტიკალური ფორმირების, ავტომატური შევსებისა და დასაჭედავი მანქანებში ჩასმამდე ხარისხის გუნდებმა უნდა დაადასტურონ, რომ ტენიანობის დონე შეესაბამება ფილმის წარმოებლის მოთხოვნებს, რომლებიც უმეტეს თერმოპლასტური ფილმების შემთხვევაში ვერტიკალური ფორმირების, ავტომატური შევსებისა და დასაჭედავი მანქანების გამოყენების დროს 0,1 %–დან 0,3 %-მდე მერყევს.
Ვერტიკალური ფორმირების, ავტომატური შევსებისა და დასაჭედავი მანქანების მოვლა და კალიბრაცია
Ვერტიკალური ფორმის შევსებისა და დახურვის მანქანებზე სადახურო ძელაკების მოვლა
Ვერტიკალური ფორმის შევსებისა და დახურვის მანქანებზე სადახურო ძელაკებზე დროთა განმავლობაში იგროვება ფილმის ნარჩენები, ლეპეშის დაგროვება და თერმული ნალექები, რაც აუარესებს სითბოს გადაცემას და დახურვის ერთგვაროვნებას. სადახურო ძელაკების რეგულარული გასუფთავება არ აძლევს ამ ნალექებს შეურეკავად შეეხება ცხელ ძელაკსა და ფილმს ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაზე. როდესაც სადახურო ძელაკები კარგავენ თავიანთ გლუვ ზედაპირს ან ამოიჭრება ღრმულები, ვერტიკალური ფორმის შევსებისა და დახურვის მანქანა ქმნის არაერთგვაროვან დახურვის წნევას, რაც ქმნის სუსტ ადგილებს, რომლებიც გაჟლეტის მიმართ მგრძნობარე ხდება. ბევრი ოპერატორი კვირაში ერთხელ სადახურო ძელაკების გასუფთავებას და თვეში ერთხელ მათი ზედაპირების შემოწმებას ახდენს, რათა მათი ვერტიკალური ფორმის შევსებისა და დახურვის მანქანის საუკეთესო მოსამსახურებლად შენარჩუნებას უზრუნველყოს. გამოყენებული სადახურო ძელაკების წინასწარი ჩანაცვლება ბევრად იაფია, ვიდრე დაბალი დახურვის ხარისხის გამო წარმოების შეწყვეტა და მაღალი უარყობის მაჩვენებლების მოგვარება ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაზე.
Ტემპერატურის სენსორის კალიბრაცია და ტერმოსტატის სიზუსტე
Სიზუსტის მაღალი დონე ტემპერატურის გაზომვაში საკრიტიკო მნიშვნელობის მოსაპოვებლად არის ვერტიკალური ფორმირების, ავსების და დახურვის მანქანის სანდო დახურვის ზონის შენარჩუნებისთვის, რადგან ტერმული გადახრა მანქანას საუკეთესო დახურვის საზღვრებს გარეთ მუშაობის მიზეზი ხდება. თანამედროვე ვერტიკალური ფორმირების, ავსების და დახურვის მანქანების ციფრული ტერმოსტატები დროთა განმავლობაში გადაიხრება, რის გამოც ფაქტობრივი ძაფის ტემპერატურა განსხვავდება ეკრანზე ჩვენებული მიზნის ტემპერატურისგან. გარე ტერმომეტრების გამოყენებით ყოველთვიური კალიბრაციის შემოწმება უზრუნველყოფს, რომ თქვენი ვერტიკალური ფორმირების, ავსების და დახურვის მანქანის ტერმოსტატი სწორად ასახავს ნამდვილ დახურვის ძაფის ტემპერატურას. თუ პროცესის პარამეტრების სტაბილურობის მიუხედავად შენიშნავთ დახურვის ხარისხში არსებულ უარყოფით ცვალებადობას, ტერმოსტატის კალიბრაცია უნდა იყოს თქვენი პირველი დიაგნოსტიკური ნაბიჯი ვერტიკალური ფორმირების, ავსების და დახურვის მანქანაზე. მრავალი დახურვის შეცდომა, რომელსაც ხშირად მიაწერენ ოპერატორის შეცდომას ან ფილმის პრობლემებს, ფაქტობრივად მიიწყევა ვერტიკალური ფორმირების, ავსების და დახურვის მანქანის თავის თავში არ აღმოჩენილი ტემპერატურის გადახრიდან.
Ხშირად დასმული კითხვები
Რა არის იდეალური დახურვის ტემპერატურა ვერტიკალური ფორმირების, ავსების და დახურვის მანქანისთვის?
Ვერტიკალური ფორმის შევსებისა და დახურვის მანქანის იდეალური დახურვის ტემპერატურა დამოკიდებულია გამოყენებული კონკრეტული ფილმის მასალაზე და ჩვეულებრივ მერყეობს 120°C–დან 180°C-მდე საერთოდ გამოყენებადი თერმოპლასტიკური ფილმების შემთხვევაში. პოლიეთილენის ფილმები ჩვეულებრივ უკეთესად დაიხურება 120°C–დან 140°C-მდე ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაზე, ხოლო პოლიპროპილენის ფილმების ძლიერი და მუდმივი დახურვის მისაღებად სჭირდება 150°C–დან 180°C-მდე ტემპერატურა. ყოველთვის მიმართეთ თქვენს ფილმის მომწოდებელს ტექნიკური მონაცემების ფურცელს და გააკეთეთ სატესტო ნიმუშები თქვენს ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაზე, რათა დაადგინოთ თქვენს კონკრეტულ მიზნებსა და მასალებს შესატყოვნებლად საჭიროებული საუკეთესო ტემპერატურა.
Რა ხშირად უნდა შეიცვალოს ვერტიკალური ფორმის შევსებისა და დახურვის მანქანის დახურვის ზოლები?
Ვერტიკალური ფორმირების, შევსების და დახურვის მანქანის დახურვის ზოლები ჩვეულებრივ 6–12 თვე გრძელდება უწყვეტი ექსპლუატაციის დროს, რაც დამოკიდებულია წარმოების მოცულობაზე, ფილმის ტიპზე და მოვლის პრაქტიკაზე. თუ თქვენ მაღალი მოცულობის საწარმოში იყენებთ ვერტიკალური ფორმირების, შევსების და დახურვის მანქანას აბრაზიული ფილმებით ან ლეპკი პროდუქტებს წარმოებთ, დახურვის ზოლების შეცვლა 3–6 თვეში შეიძლება მოგიხდეს. დახურვის ზოლების რეგულარული შემოწმება და გასუფთავება მნიშვნელოვნად გრძელებს მათ სიცოცხლის ხანგრძლივობას ვერტიკალური ფორმირების, შევსების და დახურვის მანქანაში, ამიტომ შეადგინეთ პრევენციული მოვლის განრიგი, რომელშიც შედის კვირაში ერთხელ ვიზუალური შემოწმება და თვეში ერთხელ დეტალური გასუფთავება, რათა მაქსიმალურად გაიზარდოს ზოლების სიცოცხლის ხანგრძლივობა და დახურვის ხარისხი.
Შემიძლია თუ არა დახურვის ძალის გაძლიერებით გავაუმჯობესო დახურვის სიმტკიცე ჩემს ვერტიკალური ფორმირების, შევსების და დახურვის მანქანაში?
Ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაზე ოპტიმალური დიაპაზონის გარეთ წნევის გაზრდა არ აუმჯობესებს დახურვის სიძლიერეს და ხშირად იწვევს პრობლემებს, მაგალითად, ფილმის დეფორმაციას, პაკეტის გაბერვას და დახურვის ზოლების ჩამოჭრის აჩქარებას. ვერტიკალური ფორმის შევსებისა და დახურვის მანქანა მაქსიმალურ დახურვის სიძლიერეს აღწევს კონკრეტული წნევის დროს, რომელიც იძულებს ფილმის ფენებს ერთმანეთთან შეხებაში მოხვდენას მასალის დახურვას ან პაკეტის გეომეტრიის დეფორმაციას გარეშე. თუ ვერტიკალური ფორმის შევსებისა და დახურვის მანქანაზე წნევის სწორი პარამეტრების დაყენების მი despite დახურვის სიძლიერე დაბალია, ყურადღება უნდა მიაქციოთ ტემპერატურას, დაყოფის ხანგრძლივობას, ფილმის ხარისხს და დახურვის ზოლების მდგომარეობას, ხოლო არ უნდა სცადოთ წნევის გაზრდით ამ პრობლემის კომპენსირება.

 EN








