 EN
Miten vähentää kalvohävikkiä valmiiksi valmistetun pussin pakkauskoneella?
2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/10/26

Vahvojen sulujen saavuttaminen pystysuuntaisella muovipussinmuodostus-, täyttö- ja sulkulaiteella on olennaista tuotteen eheytetä, säilytysajan pidentämistä ja asiakastyytyväisyyden varmistamista kaikissa pakkaustoiminnoissa. Sulun laatu vaikuttaa suoraan siihen, pysyvätkö pakatut tuotteet tuoreina, suojattuina ja visuaalisesti viehättävinä jakelun ja varastoinnin aikana. Kun pystysuuntainen muotoilu täyttö murtaminen kone tuottaa heikkoja tai epätasaisia sulkuja, tuotteet altistuvat kontaminaatiolle, kosteuden menetykselle ja vaurioille, mikä johtaa lisääntyneeseen jätteeseen ja kalliisiin takaisinvedtoihin. Kriittisten tekijöiden ymmärtäminen, jotka vaikuttavat sulkuvoimaan pystysuuntaisella muovipussinmuodostus-, täyttö- ja sulkulaiteella, mahdollistaa pakkausalan ammattilaisten tuotantolinjojen optimoinnin ja erinomaisten tulosten saavuttamisen johdonmukaisesti.
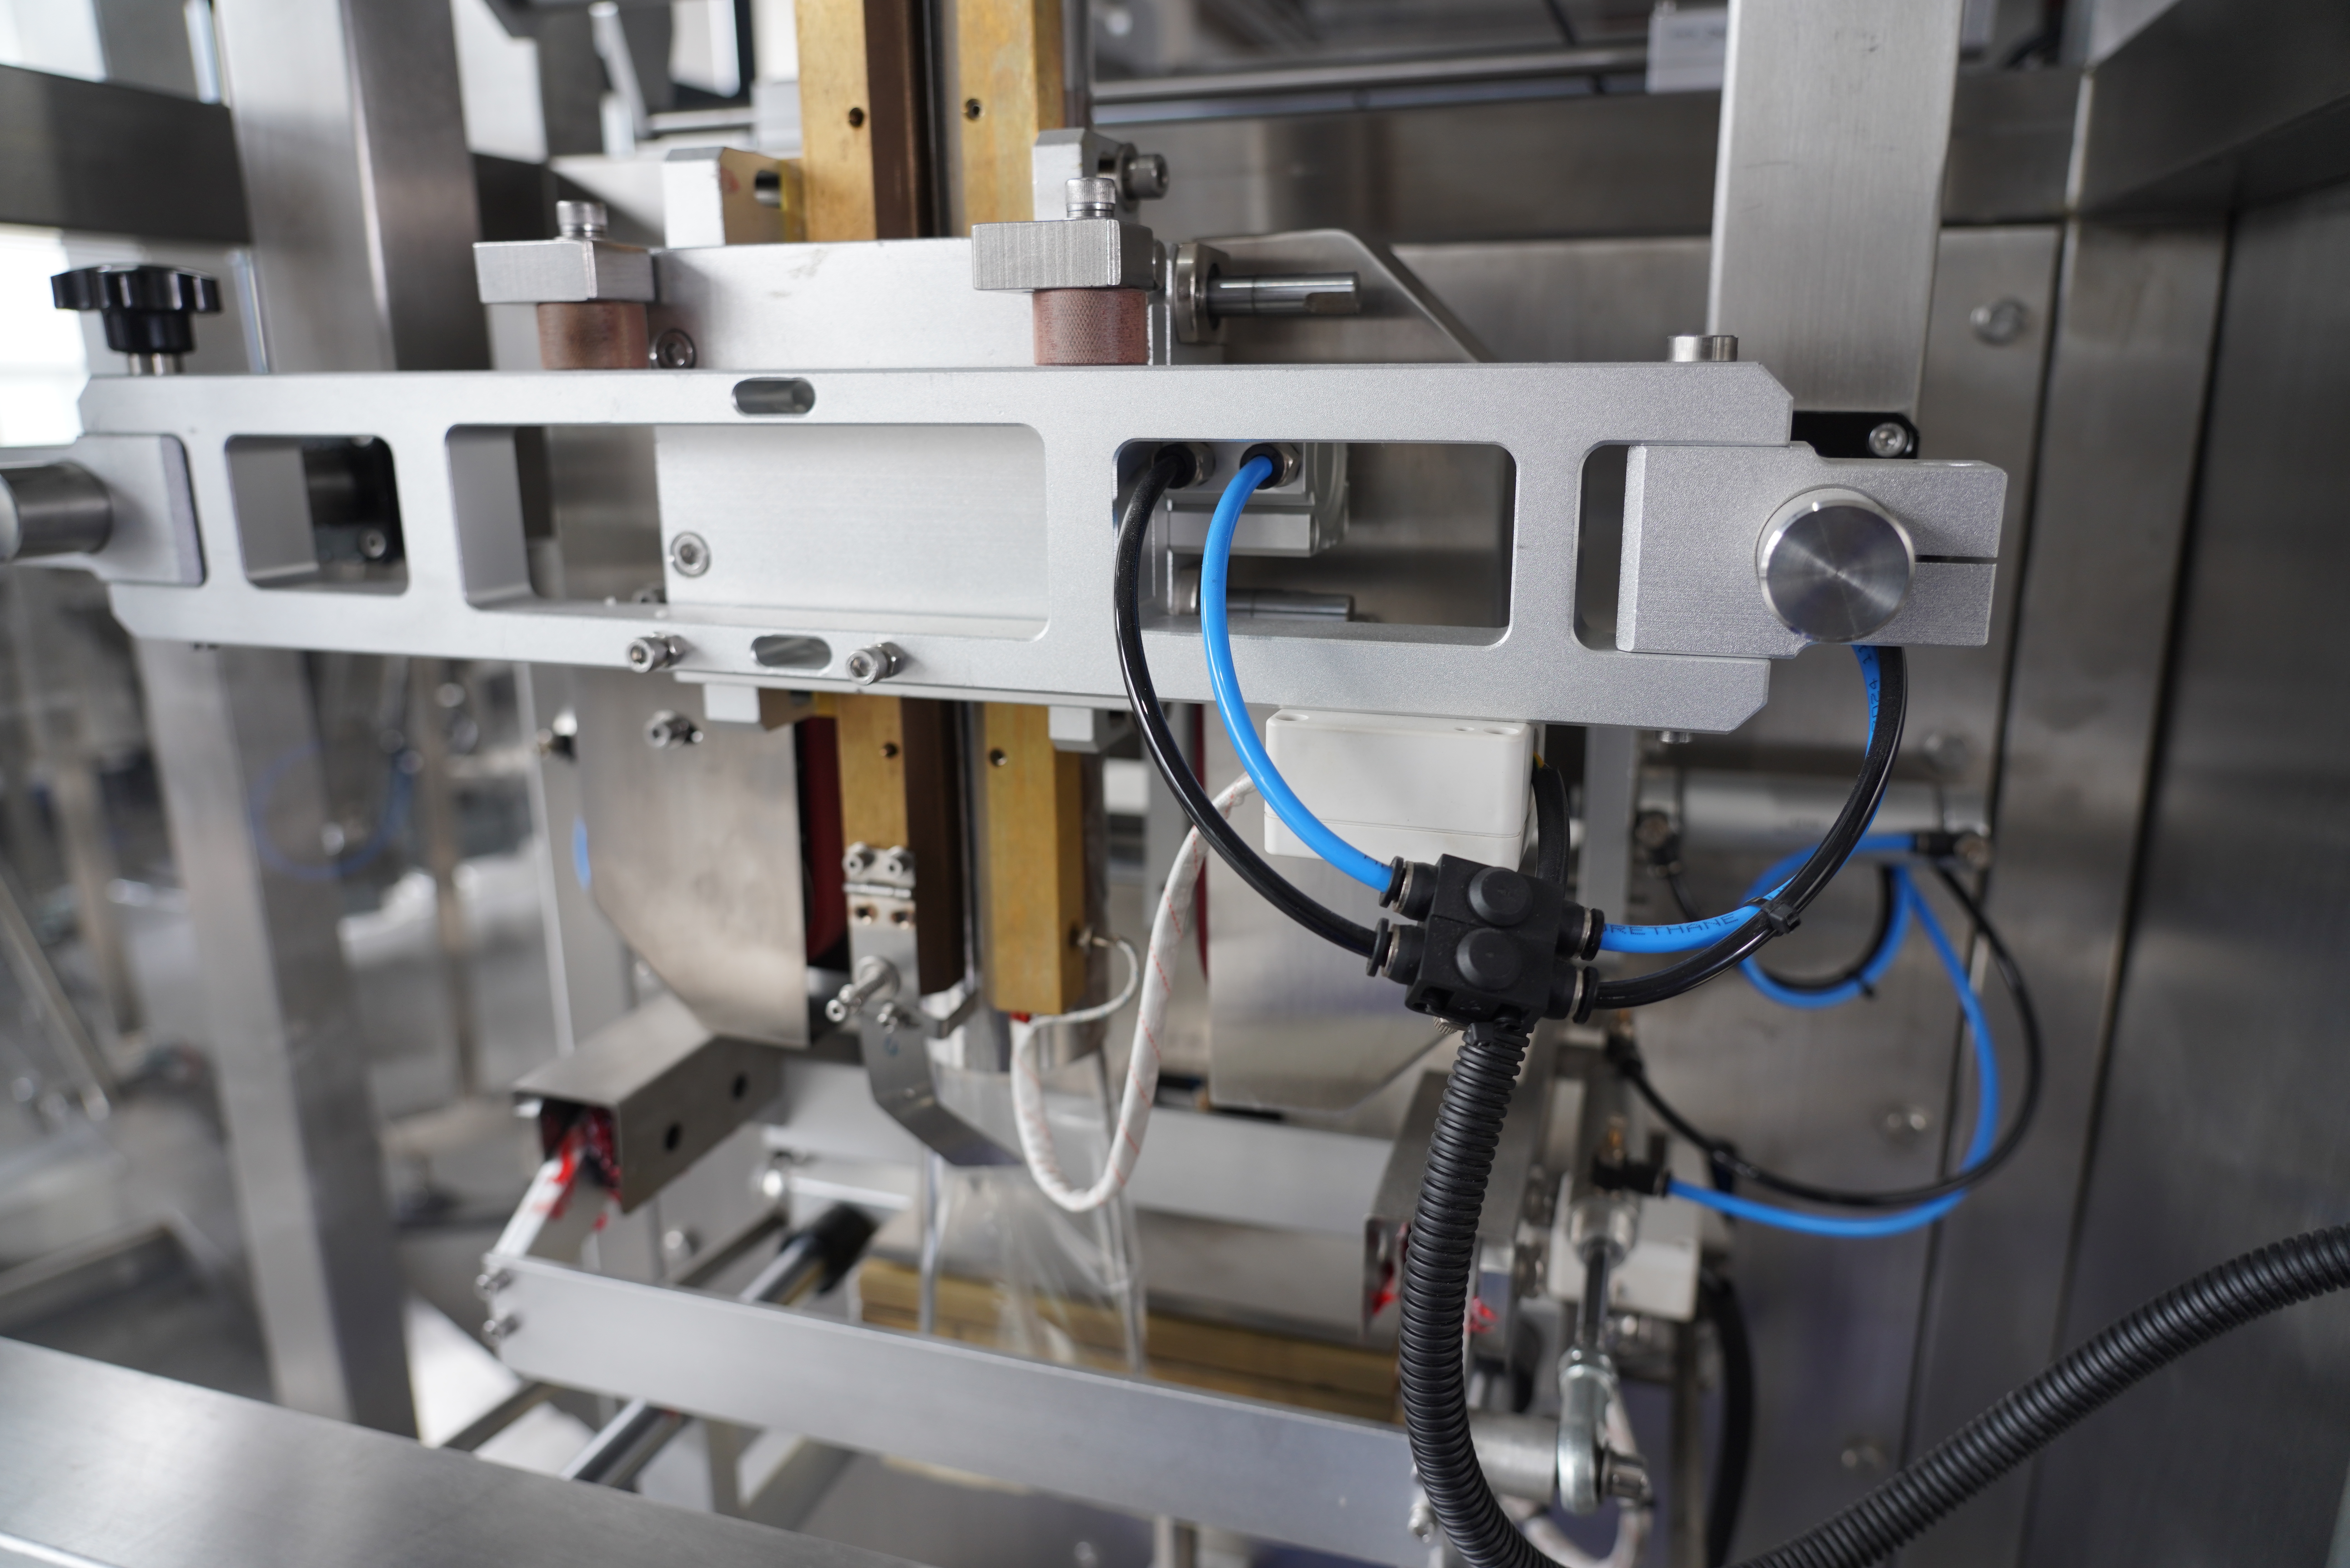
Vahvien sulkeumien saavuttaminen pystysuorassa muotoilu-täyttö-sulku-koneessa vaatii systemaattista lähestymistapaa, jossa yhdistetään laitteistotietoa, materiaalien valintaa ja prosessin optimointia. Pystysuora muotoilu-täyttö-sulku-kone toimii muodostaen pussin tasaisesta kalvoputkesta, täyttäen sen tuotteella ja sulkiessaan kaikki reunat jatkuvassa automatisoidussa prosessissa. Jokainen tässä järjestyksessä tapahtuva vaihe vaikuttaa lopulliseen sulkeuman lujuuteen, mikä on syy siihen, miksi käyttäjien ja huoltotiimien on ymmärrettävä, miten lämpötila, paine, sulkeuma-aika ja kalvomateriaalin ominaisuudet vaikuttavat toisiinsa luodakseen luotettavia ja kestäviä sulkeumia, jotka kestävät käsittelyä ja varastointiolosuhteita.
Lämpötila on tärkein tekijä tiivistysten laadun varmistamisessa pystysuorassa muotoilu-täyttö-tiivistyskoneessa, koska se ohjaa sitä, kuinka täydellisesti kalvokerrokset liittyvät toisiinsa. Kun pystysuoran muotoilu-täyttö-tiivistyskoneen tiivistyspalkit lämmittävät kalvon optimaaliseen lämpötilaan, kalvomateriaalin polymeeriketjut pehmenevät ja sulautuvat yhteen, mikä luo molekulaarisen sidoksen, joka kestää painetta ja ympäristöstressiä. Jos lämpötila on liian alhainen, kalvokerrokset eivät sulaudu kokonaan yhteen, mikä johtaa heikoihin tiukistuksiin, jotka irtoavat käsittelyn tai varastoinnin aikana. Jos lämpötila ylittää materiaalin sietokyvyn, kalvo palaa, rappeutuu tai muuttuu haurkaaksi, mikä vaarantaa tiukistusten eheytetä ja tuotteen suojaa. Tarkka lämpötilanseuranta pystysuorassa muotoilu-täyttö-tiivistyskoneessa varmistaa tasaisen suorituskyvyn ja poistaa hylkäysosuuden, joka johtuu lämpötilan heilahtelusta.
Tiukkentamispaine ja tiukkentamisaika toimivat yhdessä, jotta kalvokerrokset saadaan tiukalle kosketukselle ja molekyylien väliseen sidokseen kuluu riittävästi aikaa pystysuorassa muotoilu-täyttö-sulku-koneessa. Tiukkentamisaika tarkoittaa sitä, kuinka kauan tiukkentamispalkit pysyvät kalvon kanssa kosketuksissa, mikä antaa lämmön riittävästi aikaa tunkeutua sisään ja sulauttaa materiaalikerrokset yhteen. Pystysuorassa muotoilu-täyttö-sulku-koneessa liian lyhyt tiukkentamisaika tuottaa pintapuolisia tiukkentumia, jotka irtoavat pienestäkin rasituksesta, kun taas liian pitkä tiukkentamisaika hidastaa tuotantonopeutta ilman, että tiukkentumien lujuus paranee entisestään. Optimaalinen paineasetus pystysuorassa muotoilu-täyttö-sulku-koneessa tiukentaa kalvokerroksia tasaisesti ilman, että pussin rakenne murtuu tai vääntyy. Useimmat käyttäjät huomaavat kokeilemalla, että pystysuora muotoilu-täyttö-sulku-kone toimii parhaiten, kun paineasetukset ovat juuri tarpeeksi kovat varmistaakseen kosketuksen ilman liiallista muodonmuutosta.
Kalvon valinta määrittää suoraan, kuinka hyvin pystysuora muotoilu-, täyttö- ja sulku-kone saavuttaa vahvat sulut, sillä eri polymeeriseokset reagoivat lämpöön ja paineeseen eri tavoin. Yleisesti käytettyjä sulku-kalvoja pystysuoralle muotoilu-, täyttö- ja sulku-koneelle ovat polyeteeni, polypropyleeni ja monikerroksiset esteet kalvot, jotka yhdistävät kestävyyden ja säilyvyysajan pidentämisen. Jokaisella kalvotyypillä on oma sulku lämpötila-alueensa, ja pystysuoran muotoilu-, täyttö- ja sulku-koneen käyttäjän on sovitettava laitteen asetukset kalvon lämpöprofiiliin. Polyeteeni sulkeutuu yleensä alemmilla lämpötiloilla pystysuoralla muotoilu-, täyttö- ja sulku-koneella, kun taas polypropyleenin vaatima lämpötila on korkeampi saavuttaakseen vastaavan sulun lujuuden. Kalvon käyttö, joka ei ole yhteensopiva pystysuoran muotoilu-, täyttö- ja sulku-koneen lämpökapasiteetin kanssa, tuottaa hukkaan aikaa ja materiaalia epäonnistuneiden sulujen ja hylättyjen tuotteiden kautta.
Kalom kosteus vaikuttaa suoraan tiivistyksen laatuun pystysuorassa muotoilu-, täyttö- ja tiivistyskoneessa, sillä liiallinen kosteus heikentää polymeerisidoksen muodostumista ja aiheuttaa huokoisia sekä epäluotettavia tiukistuksia. Kalvo, joka on säilytetty korkean kosteuden ympäristössä tai joka on altistunut kosteuden absorboitumiselle, menettää kykynsä sulautua puhtaasti, kun pystysuora muotoilu-, täyttö- ja tiivistyskone soveltaa lämpöä, mikä johtaa epäonnistuneisiin eriin. Oikeat säilytysmenetelmät varmistavat, että kalvo saapuu pystysuoraan muotoilu-, täyttö- ja tiivistyskoneeseen kuivana, mikä pitää tiukistusten suorituskyvyn tasaisena koko tuotantokierroksen ajan. Monet teollisuuslaitokset säilyttävät kalvorullat ilmastoiduissa tiloissa tai tiukissa säiliöissä estääkseen kosteuden pääsyn. Ennen kalvon lataamista pystysuoraan muotoilu-, täyttö- ja tiivistyskoneeseen laadunvalvontatiimit tulee tarkistaa, että kosteuspitoisuus vastaa kalvovalmistajan määrittämiä vaatimuksia, jotka ovat tyypillisesti 0,1–0,3 % useimmille pystysuorassa muotoilu-, täyttö- ja tiivistyskoneessa käytetyille termoplastisille kalvoille.
Tiivistyspalkit pystysuorissa muovaus-täyttö-tiivistyskoneissa kertyvät kalvojäämää, liima- ja lämpökuorikertymiä ajan myötä, mikä heikentää lämmön siirtymistä ja tiivistyksen tasaisuutta. Tiivistyspalkkien säännöllinen puhdistus estää näiden kertymien häiritsemästä suoraa kontaktia kuumen palkin ja kalvon välillä pystysuorassa muovaus-täyttö-tiivistyskoneessa. Kun tiivistyspalkit menettävät sileän pinnan tai kehittyvät urat, pystysuora muovaus-täyttö-tiivistyskone tuottaa epätasaisen tiivistyspaineen, joka luo heikkoja kohtia, jotka ovat alttiita vuodolle. Monet käyttäjät suunnittelevat viikoittaisen puhdistuksen ja kuukausittaisen tarkastuksen tiivistyspalkkien pinnoille saavuttaakseen optimaalisen suorituskyvyn pystysuorassa muovaus-täyttö-tiivistyskoneessaan. Kuluneiden tiivistyspalkkien ennakoiva vaihto maksaa huomattavasti vähemmän kuin tuotantokatkosten ja korkeiden hylkäysasteiden korjaaminen, joita aiheutuu huonosta tiivistyksen laadusta pystysuorassa muovaus-täyttö-tiivistyskoneessa.
Tarkka lämpötilan mittaus on ratkaisevan tärkeää vahvojen sulkuhermojen ylläpitämiseksi pystysuorassa muotoilu-täyttö-sulku-koneessa, koska lämpötilan muutos aiheuttaa laitteen toiminnan pois optimaalisesta sulkualueesta. Nykyaikaisten pystysuorien muotoilu-täyttö-sulku-koneiden digitaaliset termostaatit voivat ajassa poiketa, mikä aiheuttaa todellisen saumapalkin lämpötilan poikkeaman näytössä näkyvästä asetuspisteestä. Neljännesvuosittaiset kalibrointitarkistukset ulkoisilla lämpömittareilla varmistavat, että pystysuoran muotoilu-täyttö-sulku-koneen termostaatti heijastaa oikein todellista saumapalkin lämpötilaa. Jos huomaat epävakaata sulku laatua vaikka prosessi-asetukset ovat vakaita, termostaatin kalibrointi tulisi olla ensimmäinen diagnostinen toimenpide pystysuorassa muotoilu-täyttö-sulku-koneessa. Monet operaattorin virheeksi tai kalvongeometriaksi tulkittavat sulkuviat johtuvat itse asiassa havaitsemattomasta lämpötilan muutoksesta pystysuorassa muotoilu-täyttö-sulku-koneessa.
Ideaalinen sulku lämpötila pystysuoralle muotoilu-, täyttö- ja sulku-koneelle riippuu käytetystä kalvomateriaalista, ja yleensä se vaihtelee 120 °C:n ja 180 °C:n välillä yleisille termoplastisille kalvoille. Polyeteenikalvot sulkeutuvat yleensä parhaiten 120–140 °C:n lämpötilassa pystysuoralla muotoilu-, täyttö- ja sulku-koneella, kun taas polypropyleeni vaatii vahvat ja tasaiset sulut 150–180 °C:n lämpötilassa. Kysy aina kalvotoimittajaltasi tekninen tietolehti ja testaa näytteitä pystysuoralla muotoilu-, täyttö- ja sulku-koneellasi määrittääksesi optimaalisen lämpötilan tiettyyn käyttöön ja materiaaliyhdistelmään.
Tiivistyspalkit pystysuorassa muotoilu-täyttö-tiivistyskoneessa kestävät yleensä 6–12 kuukautta jatkuvaa käyttöä tuotannon määrän, kalvon tyypin ja huoltotavojen mukaan. Jos käytät pystysuoraa muotoilu-täyttö-tiivistyskoneetta suurituottoisessa laitoksessa kovia kalvoja tai valmistat liimaavia tuotteita, tiivistyspalkit saattavat vaatia vaihtoa 3–6 kuukauden välein. Tiivistyspalkkien säännöllinen tarkastus ja puhdistus lisää niiden käyttöikää merkittävästi pystysuorassa muotoilu-täyttö-tiivistyskoneessa, joten laadi ennaltaehkäisevä huoltosuunnitelma, joka sisältää viikoittaiset visuaaliset tarkastukset ja kuukausittaiset perusteelliset puhdistukset tiivistyspalkkien käyttöiän ja tiivistyksen laadun maksimoimiseksi.
Paineen lisääminen yli optimaalisen alueen pystysuorassa muovaus-täyttö-sulku-koneessa ei paranna sulkeuman lujuutta, vaan aiheuttaa usein ongelmia, kuten kalvon vääntymistä, pussien litistymistä ja sulkuvarren kulumisen nopeutumista. Pystysuora muovaus-täyttö-sulku-kone saavuttaa suurimman sulkeuman lujuuden tietyllä paineella, joka pakottaa kalvokerrokset koskemaan toisiaan puristamatta materiaalia tai vääntämällä pussin geometriaa. Jos sulkeuman lujuus on alhainen, vaikka paineasetukset pystysuorassa muovaus-täyttö-sulku-koneessa olisivatkin oikein, keskitä huomiosi lämpötilaan, sulkuajan pituuteen, kalvon laatuun ja sulkuvarren kuntoon sen sijaan, että yrität korvata ongelmaa korkeammalla paineella.

2026/09/20
Valmiiksi valmistetut pussikoneet: vähennä kalvohävikkiä, leikkaa kokonaiskustannuksia (TCO) ja saavuta nopeampi tuotto sijoitetusta pääomasta (ROI)

2026/09/20
Vähennä valmiiksi valmistettujen pussien pakkauskoneen vaihtoaika 40 % käytännössä todistettujen parhaiden käytäntöjen avulla

2026/09/20
Valmiiksi valmistetut pussikoneet: lisää tuotantotehoa, vähennä jätettä ja paranna ROI:ta

2026/09/20
Pyörivät vs. linja-asettelun valmiiksi valmistetut pussikoneet: nopeus, ROI ja laajennettavuus vertailussa

2026/09/20
Valmiiksi valmistettu pussikone: lisää tuotantotehoa, vähennä työvoimakustannuksia ja paranna tiukkuutta

2026/09/21
Valmiiksi valmistettujen pussien kone: Pussityypit, materiaalit ja täyttöopas

