Obținerea unor sigilări rezistente pe o mașină verticală de formare, umplere și sigilare este esențială pentru menținerea integrității produsului, prelungirea duratei de valabilitate și asigurarea satisfacției clienților în toate operațiunile de ambalare. Calitatea sigilării influențează direct dacă produsele ambalate rămân proaspete, protejate și estetic atractive pe tot parcursul distribuției și depozitării. Când o mașină de formare verticală, umplere și sigilare produce sigilări slabe sau nesigure, produsele devin vulnerabile la contaminare, pierderea umidității și deteriorare, ceea ce duce la deșeuri suplimentare și retrageri costisitoare. Înțelegerea factorilor critici care determină rezistența sigilării pe o mașină verticală de formare, umplere și sigilare permite specialiștilor în ambalare să optimizeze liniile lor de producție și să obțină în mod constant rezultate superioare.
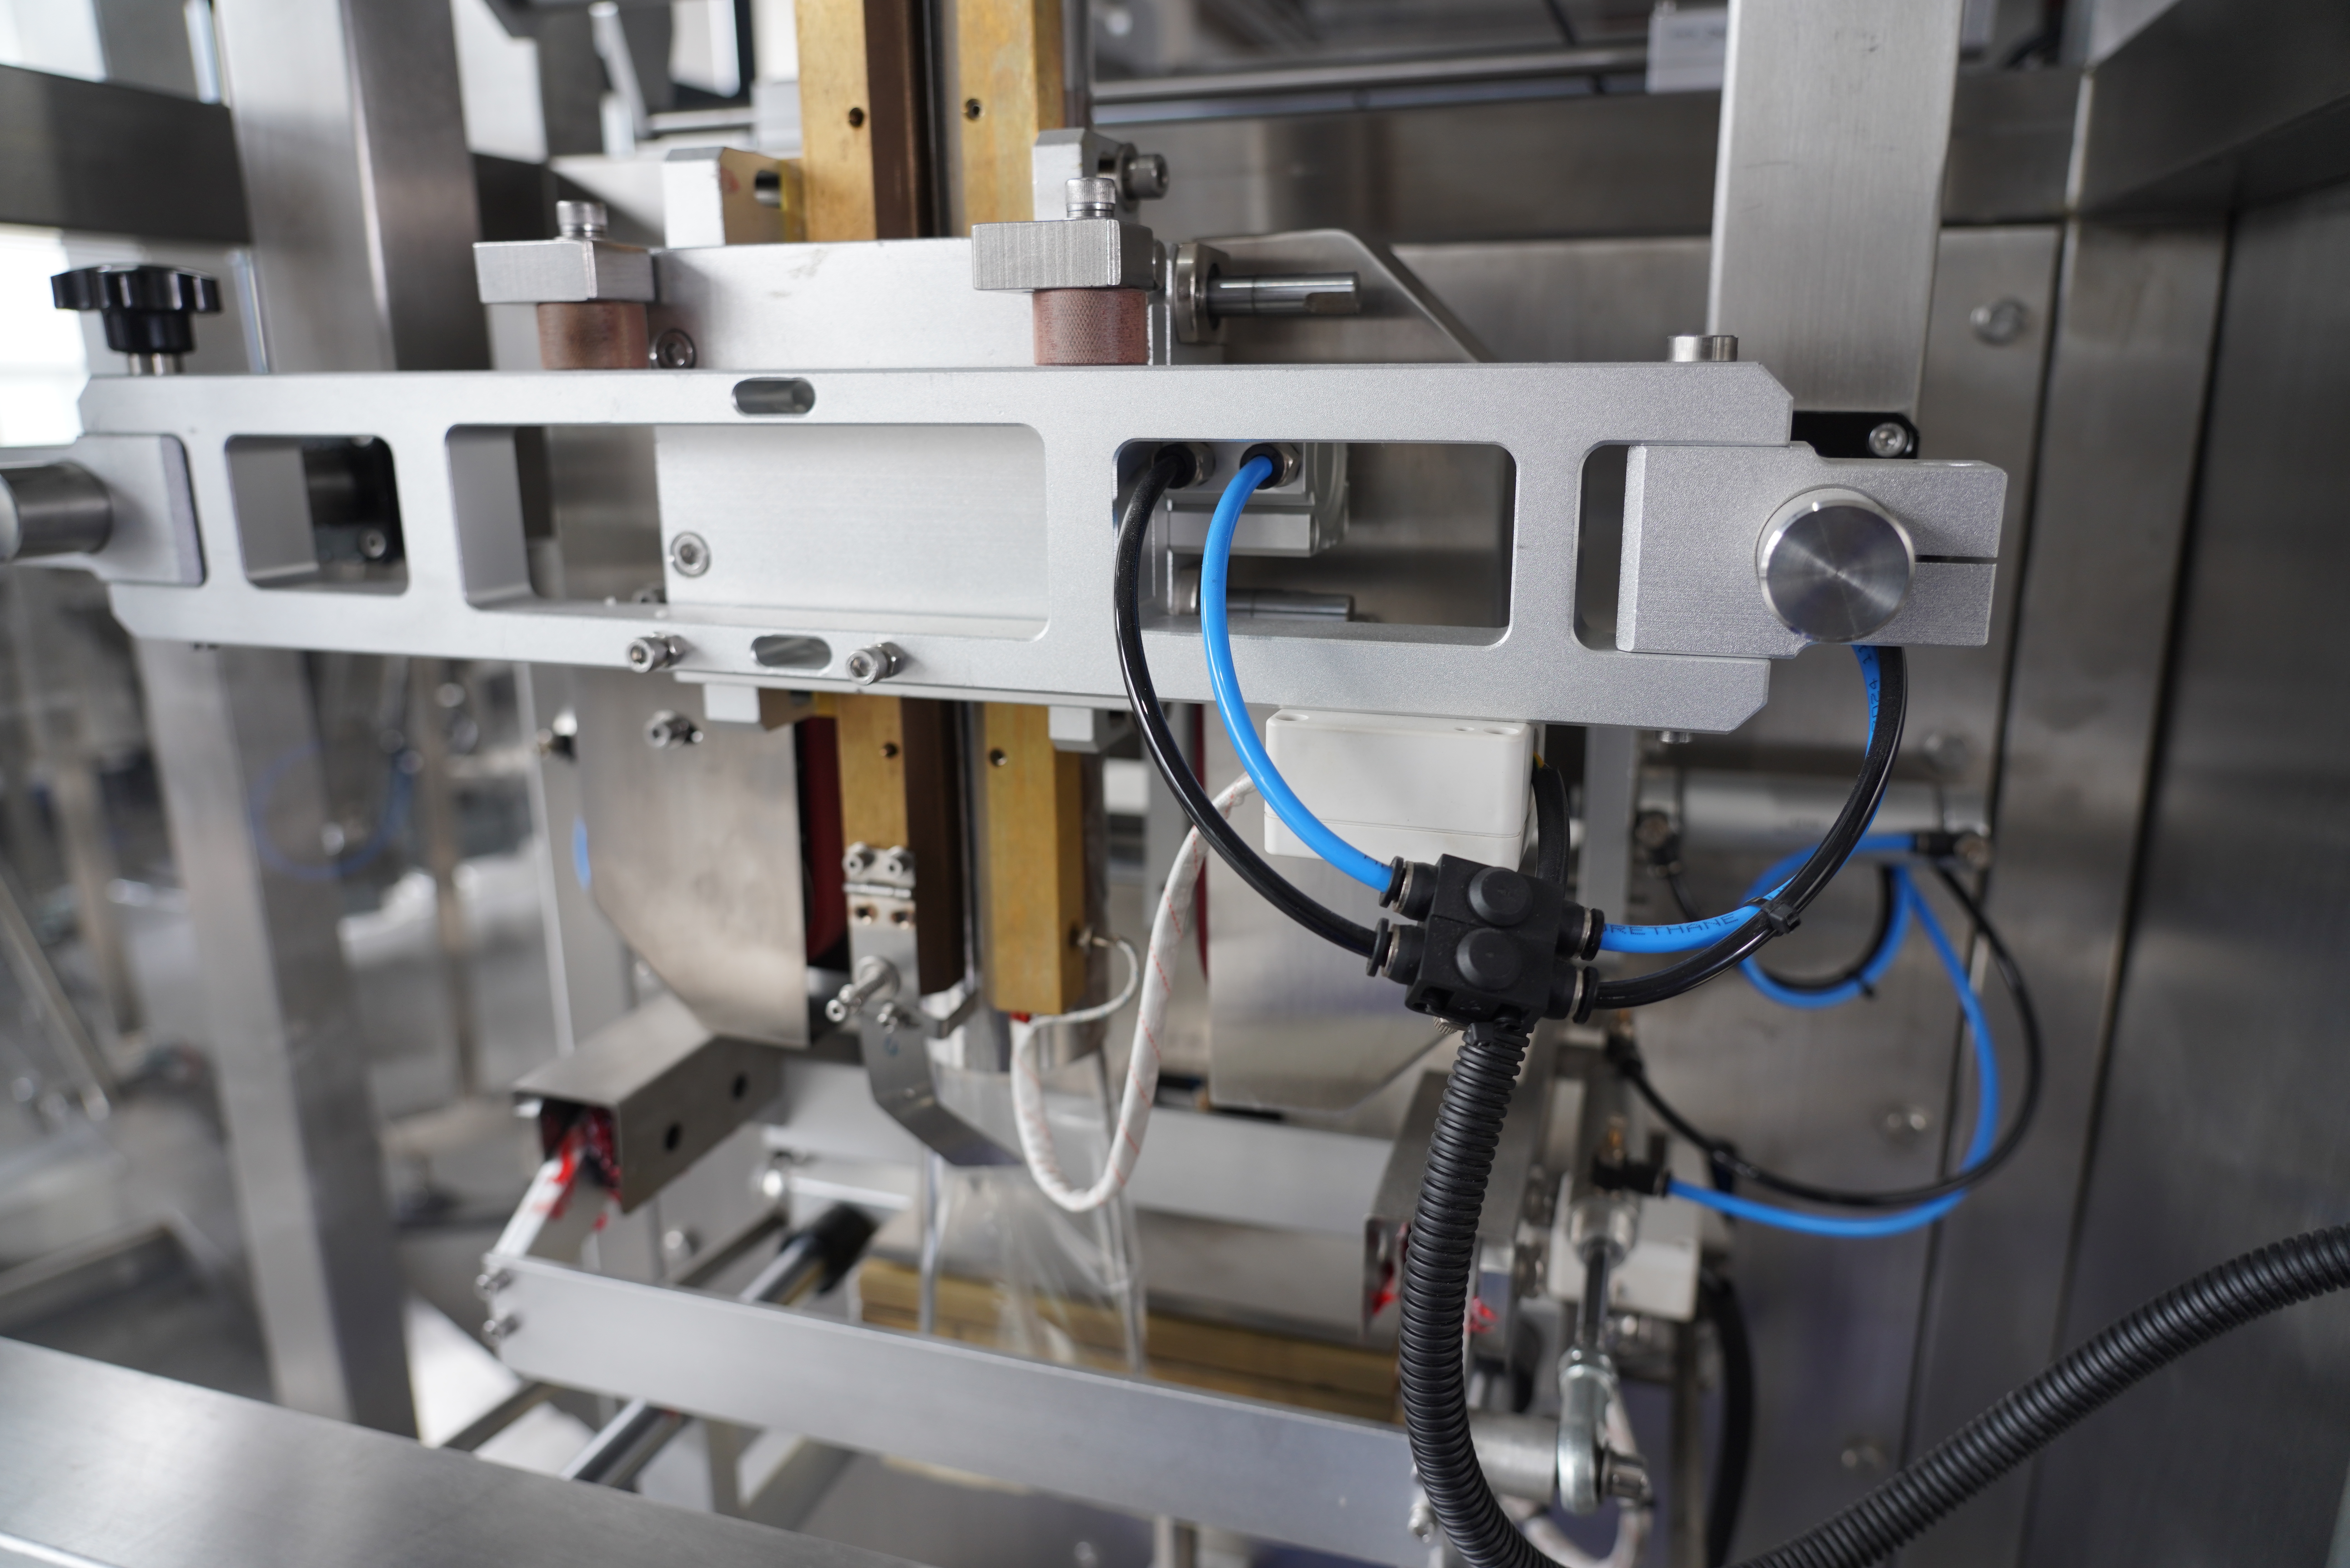
Urmarirea obtinerii unor etanseitati puternice pe o masina verticala de formare, umplere si sigilare necesita o abordare sistematica care combina cunostintele despre echipamente, selectia materialelor si optimizarea procesului. O masina verticala de formare, umplere si sigilare functioneaza prin formarea unei pungi dintr-un rol de folie plana, umplerea acesteia cu produsul si sigilarea tuturor marginilor intr-un proces automat continuu. Fiecare pas din aceasta secventa influenteaza rezistenta finala a sigilarii, motiv pentru care operatorii si echipele de intretinere trebuie sa inteleaga modul in care temperatura, presiunea, timpul de stationare si caracteristicile foliei interactioneaza pentru a produce sigilari fiabile si durabile, capabile sa reziste conditiilor de manipulare si depozitare.
Intelegerea principiilor fundamentale ale rezistentei sigilarii pe masinile verticale de formare, umplere si sigilare
Controlul temperaturii pe masinile verticale de formare, umplere si sigilare
Temperatura este factorul principal care determină calitatea etanșării la orice mașină verticală de formare, umplere și etanșare, deoarece controlează cât de complet se unesc straturile de folie. Când barele de etanșare ale unei mașini verticale de formare, umplere și etanșare încălzesc folia la temperatura optimă, lanțurile polimerice din materialul foliei se înmoaie și se combină, formând o legătură moleculară care rezistă presiunii și stresului ambiental. Dacă temperatura este prea scăzută, straturile de folie nu se fuzionează complet, ceea ce duce la etanșări slabe care se desfac în timpul manipulării sau depozitării. Dacă temperatura depășește toleranța materialului, folia se arde, se degradează sau devine casantoasă, compromițând integritatea etanșării și protecția produsului. Monitorizarea precisă a temperaturii la o mașină verticală de formare, umplere și etanșare asigură o performanță constantă și elimină ratele de rebut cauzate de deriva termică.
Optimizarea presiunii și a timpului de așteptare
Presiunea de etanșare și timpul de menținere acționează împreună pentru a forța straturile de folie în contact intim și pentru a oferi timp suficient legării moleculare pe o mașină verticală de formare, umplere și etanșare. Timpul de menținere se referă la durata în care barele de etanșare rămân în contact cu folia, oferind căldurii oportunitatea adecvată de a pătrunde și de a fuziona straturile de material. O mașină verticală de formare, umplere și etanșare cu un timp de menținere insuficient produce etanșări superficiale care se desprind sub stres moderat, în timp ce un timp de menținere excesiv încetinește viteza de producție fără a îmbunătăți în continuare rezistența etanșărilor. Setarea optimă a presiunii pe o mașină verticală de formare, umplere și etanșare comprimă uniform straturile de folie, fără a distruge sau deforma structura pungii. Majoritatea operatorilor descoperă prin încercări că o mașină verticală de formare, umplere și etanșare funcționează cel mai bine atunci când setările de presiune sunt doar suficient de ferme pentru a asigura contactul, fără a provoca deformări excesive.
Selectarea materialelor și pregătirea foliei pentru mașinile verticale de formare, umplere și etanșare
Alegerea foliei potrivite pentru mașina dvs. verticală de formare, umplere și sigilare
Selectarea foliei determină în mod direct cât de bine poate realiza o mașină verticală de formare, umplere și sigilare sigilări puternice, deoarece amestecurile diferite de polimeri reacționează în mod diferit la căldură și presiune. Folii comune de sigilare utilizate cu o mașină verticală de formare, umplere și sigilare includ polietilena, polipropilena și folii barieră multistrat care combină rezistența cu prelungirea duratei de valabilitate. Fiecare tip de folie are o fereastră specifică de temperatură de sigilare, iar operatorul unei mașini verticale de formare, umplere și sigilare trebuie să ajusteze setările echipamentului în funcție de profilul termic al foliei. Polietilena se sigilează, în general, la temperaturi mai scăzute pe o mașină verticală de formare, umplere și sigilare, în timp ce polipropilena necesită o căldură mai ridicată pentru a obține o rezistență a sigilării comparabilă. Utilizarea unei folii incompatibile cu capacitatea termică a mașinii verticale de formare, umplere și sigilare duce la pierderi de timp și materiale datorită rebuturilor și sigilărilor nereușite.
Considerente legate de umiditatea foliei și de depozitare
Conținutul de umiditate din folie influențează direct calitatea etanșărilor la mașinile verticale de formare, umplere și etanșare; umiditatea excesivă slăbește legătura polimerică și generează etanșări poroase și nesigure. Folii stocate în medii cu umiditate ridicată sau expuse absorției de umiditate își pierd capacitatea de a se fuziona curat atunci când o mașină verticală de formare, umplere și etanșare aplică căldură, ceea ce duce la loturi respinse. Practicile corespunzătoare de depozitare asigură faptul că folia ajunge la mașina verticală de formare, umplere și etanșare în stare uscată, menținând performanța constantă a etanșărilor pe întreaga durată a ciclului de producție. Multe instalații păstrează rolele de folie în zone climatizate sau în containere etanșe pentru a preveni pătrunderea umidității. Înainte de încărcarea foliei într-o mașină verticală de formare, umplere și etanșare, echipele de control al calității trebuie să verifice dacă nivelurile de umiditate respectă specificațiile producătorului de folie, în mod tipic între 0,1 % și 0,3 % pentru majoritatea foliilor termoplastice utilizate cu mașini verticale de formare, umplere și etanșare.
Întreținerea și calibrarea echipamentelor pentru mașinile verticale de formare, umplere și etanșare
Întreținerea barelor de etanșare la mașinile verticale de formare, umplere și etanșare
Barele de etanșare de pe o mașină verticală de formare, umplere și etanșare acumulează reziduuri de folie, depozite adezive și depozite termice în timp, ceea ce degradează transferul de căldură și consistența etanșării. Curățarea regulată a barelor de etanșare previne aceste depozite să interfereze cu contactul direct dintre bara încălzită și folie pe o mașină verticală de formare, umplere și etanșare. Când barele de etanșare își pierd finisajul neted sau dezvoltă caneluri, o mașină verticală de formare, umplere și etanșare generează o presiune de etanșare neuniformă, care creează zone slabe vulnerabile la scurgeri. Mulți operatori programează curățarea săptămânală și inspecția lunară a suprafețelor barelor de etanșare pentru a menține performanța optimă a mașinii lor verticale de formare, umplere și etanșare. Înlocuirea preventivă a barelor de etanșare uzate costă mult mai puțin decât gestionarea întreruperilor de producție și a ratelor ridicate de rebut cauzate de calitatea slabă a etanșărilor pe o mașină verticală de formare, umplere și etanșare.
Calibrarea senzorilor de temperatură și precizia termostatului
Detectarea precisă a temperaturii este esențială pentru menținerea unor etanșări solide pe o mașină verticală de formare, umplere și etanșare, deoarece deriva termică determină funcționarea echipamentului în afara ferestrei optime de etanșare. Termostatul digital de pe mașinile moderne verticale de formare, umplere și etanșare poate suferi deriva în timp, făcând ca temperatura reală a barei de etanșare să se abată de la valoarea setată afișată. Verificările trimestriale de calibrare, efectuate cu termometre externe, asigură faptul că termostatul mașinii verticale de formare, umplere și etanșare reflectă corect temperatura reală a barei de etanșare. Dacă observați o calitate nesatisfăcătoare și nesigură a etanșărilor, chiar dacă parametrii procesului rămân stabili, calibrarea termostatului trebuie să fie primul pas de diagnosticare pe o mașină verticală de formare, umplere și etanșare. Multe defecțiuni ale etanșărilor, atribuite în mod eronat erorilor operatorului sau problemelor legate de folia de ambalaj, provin de fapt dintr-o derivă nededectată a temperaturii pe mașina verticală de formare, umplere și etanșare în sine.
Întrebări frecvente
Care este temperatura ideală de etanșare pentru o mașină verticală de formare, umplere și etanșare?
Temperatura ideală de etanșare pentru o mașină verticală de formare, umplere și etanșare depinde de materialul specific de folie utilizat, fiind în mod obișnuit între 120°C și 180°C pentru filmele termoplastice frecvente. Filmele din polietilenă se etanșează, de obicei, cel mai bine între 120°C și 140°C pe o mașină verticală de formare, umplere și etanșare, în timp ce polipropilena necesită 150°C până la 180°C pentru etanșări puternice și constante. Consultați întotdeauna fișa tehnică a furnizorului de folie și efectuați probe de testare pe mașina dvs. verticală de formare, umplere și etanșare pentru a determina temperatura optimă pentru aplicația și combinația de materiale specifice.
Cât de des trebuie înlocuite barele de etanșare pe o mașină verticală de formare, umplere și etanșare?
Barile de etanșare de pe o mașină verticală de formare, umplere și etanșare durează în mod obișnuit între 6 și 12 luni de funcționare continuă, în funcție de volumul de producție, tipul de folie și practicile de întreținere. Dacă utilizați o mașină verticală de formare, umplere și etanșare într-o unitate cu volum ridicat, cu folii abrazive sau dacă produceți produse lipicioase, barile de etanșare pot necesita înlocuire la fiecare 3–6 luni. Inspectarea și curățarea regulate ale barilor de etanșare prelungesc semnificativ durata lor de viață pe o mașină verticală de formare, umplere și etanșare; așadar, stabiliți un program de întreținere preventivă care să includă verificări vizuale săptămânale și curățare detaliată lunară pentru a maximiza durata de viață a barilor și calitatea etanșărilor.
Pot îmbunătăți rezistența etanșării prin creșterea presiunii pe mașina mea verticală de formare, umplere și etanșare?
Creșterea presiunii peste intervalul optim pe o mașină verticală de formare, umplere și sigilare nu îmbunătățește rezistența sigilării și adesea provoacă probleme precum distorsionarea foliei, aplatizarea pungilor și uzurarea accelerată a barelor de sigilare. O mașină verticală de formare, umplere și sigilare atinge rezistența maximă a sigilării la o anumită presiune care forțează straturile foliei să vină în contact fără a strivi materialul sau a deforma geometria pungii. Dacă rezistența sigilării este scăzută, chiar dacă setările de presiune sunt corecte pe o mașină verticală de formare, umplere și sigilare, concentrați-vă asupra temperaturii, a timpului de menținere, a calității foliei și a stării barelor de sigilare, nu încercați să compensați cu o presiune mai mare.

 EN








