Dosiahnutie silných závesov na zvislom stroji na formovanie, plnenie a zatáčanie je nevyhnutné na udržanie integrity výrobku, predĺženie trvanlivosti a zabezpečenie spokojnosti zákazníkov v rámci všetkých operácií balenia. Kvalita závesu priamo ovplyvňuje, či zostanú vaše zabalené výrobky čerstvé, chránené a vizuálne atraktívne počas distribúcie a skladovania. Keď zvislý stroj na formovanie, naplnenie a zapečatovanie vyrába slabé alebo nekonzistentné závesy, výrobky sa stávajú zraniteľnými voči kontaminácii, strate vlhkosti a poškodeniu, čo vedie k vyššiemu odpadu a nákladným odvolávkam. Porozumenie kritickým faktorom, ktoré ovplyvňujú pevnosť závesu na zvislom stroji na formovanie, plnenie a zatáčanie, umožňuje odborníkom v oblasti balenia optimalizovať ich výrobné linky a konzistentne dosahovať vynikajúce výsledky.
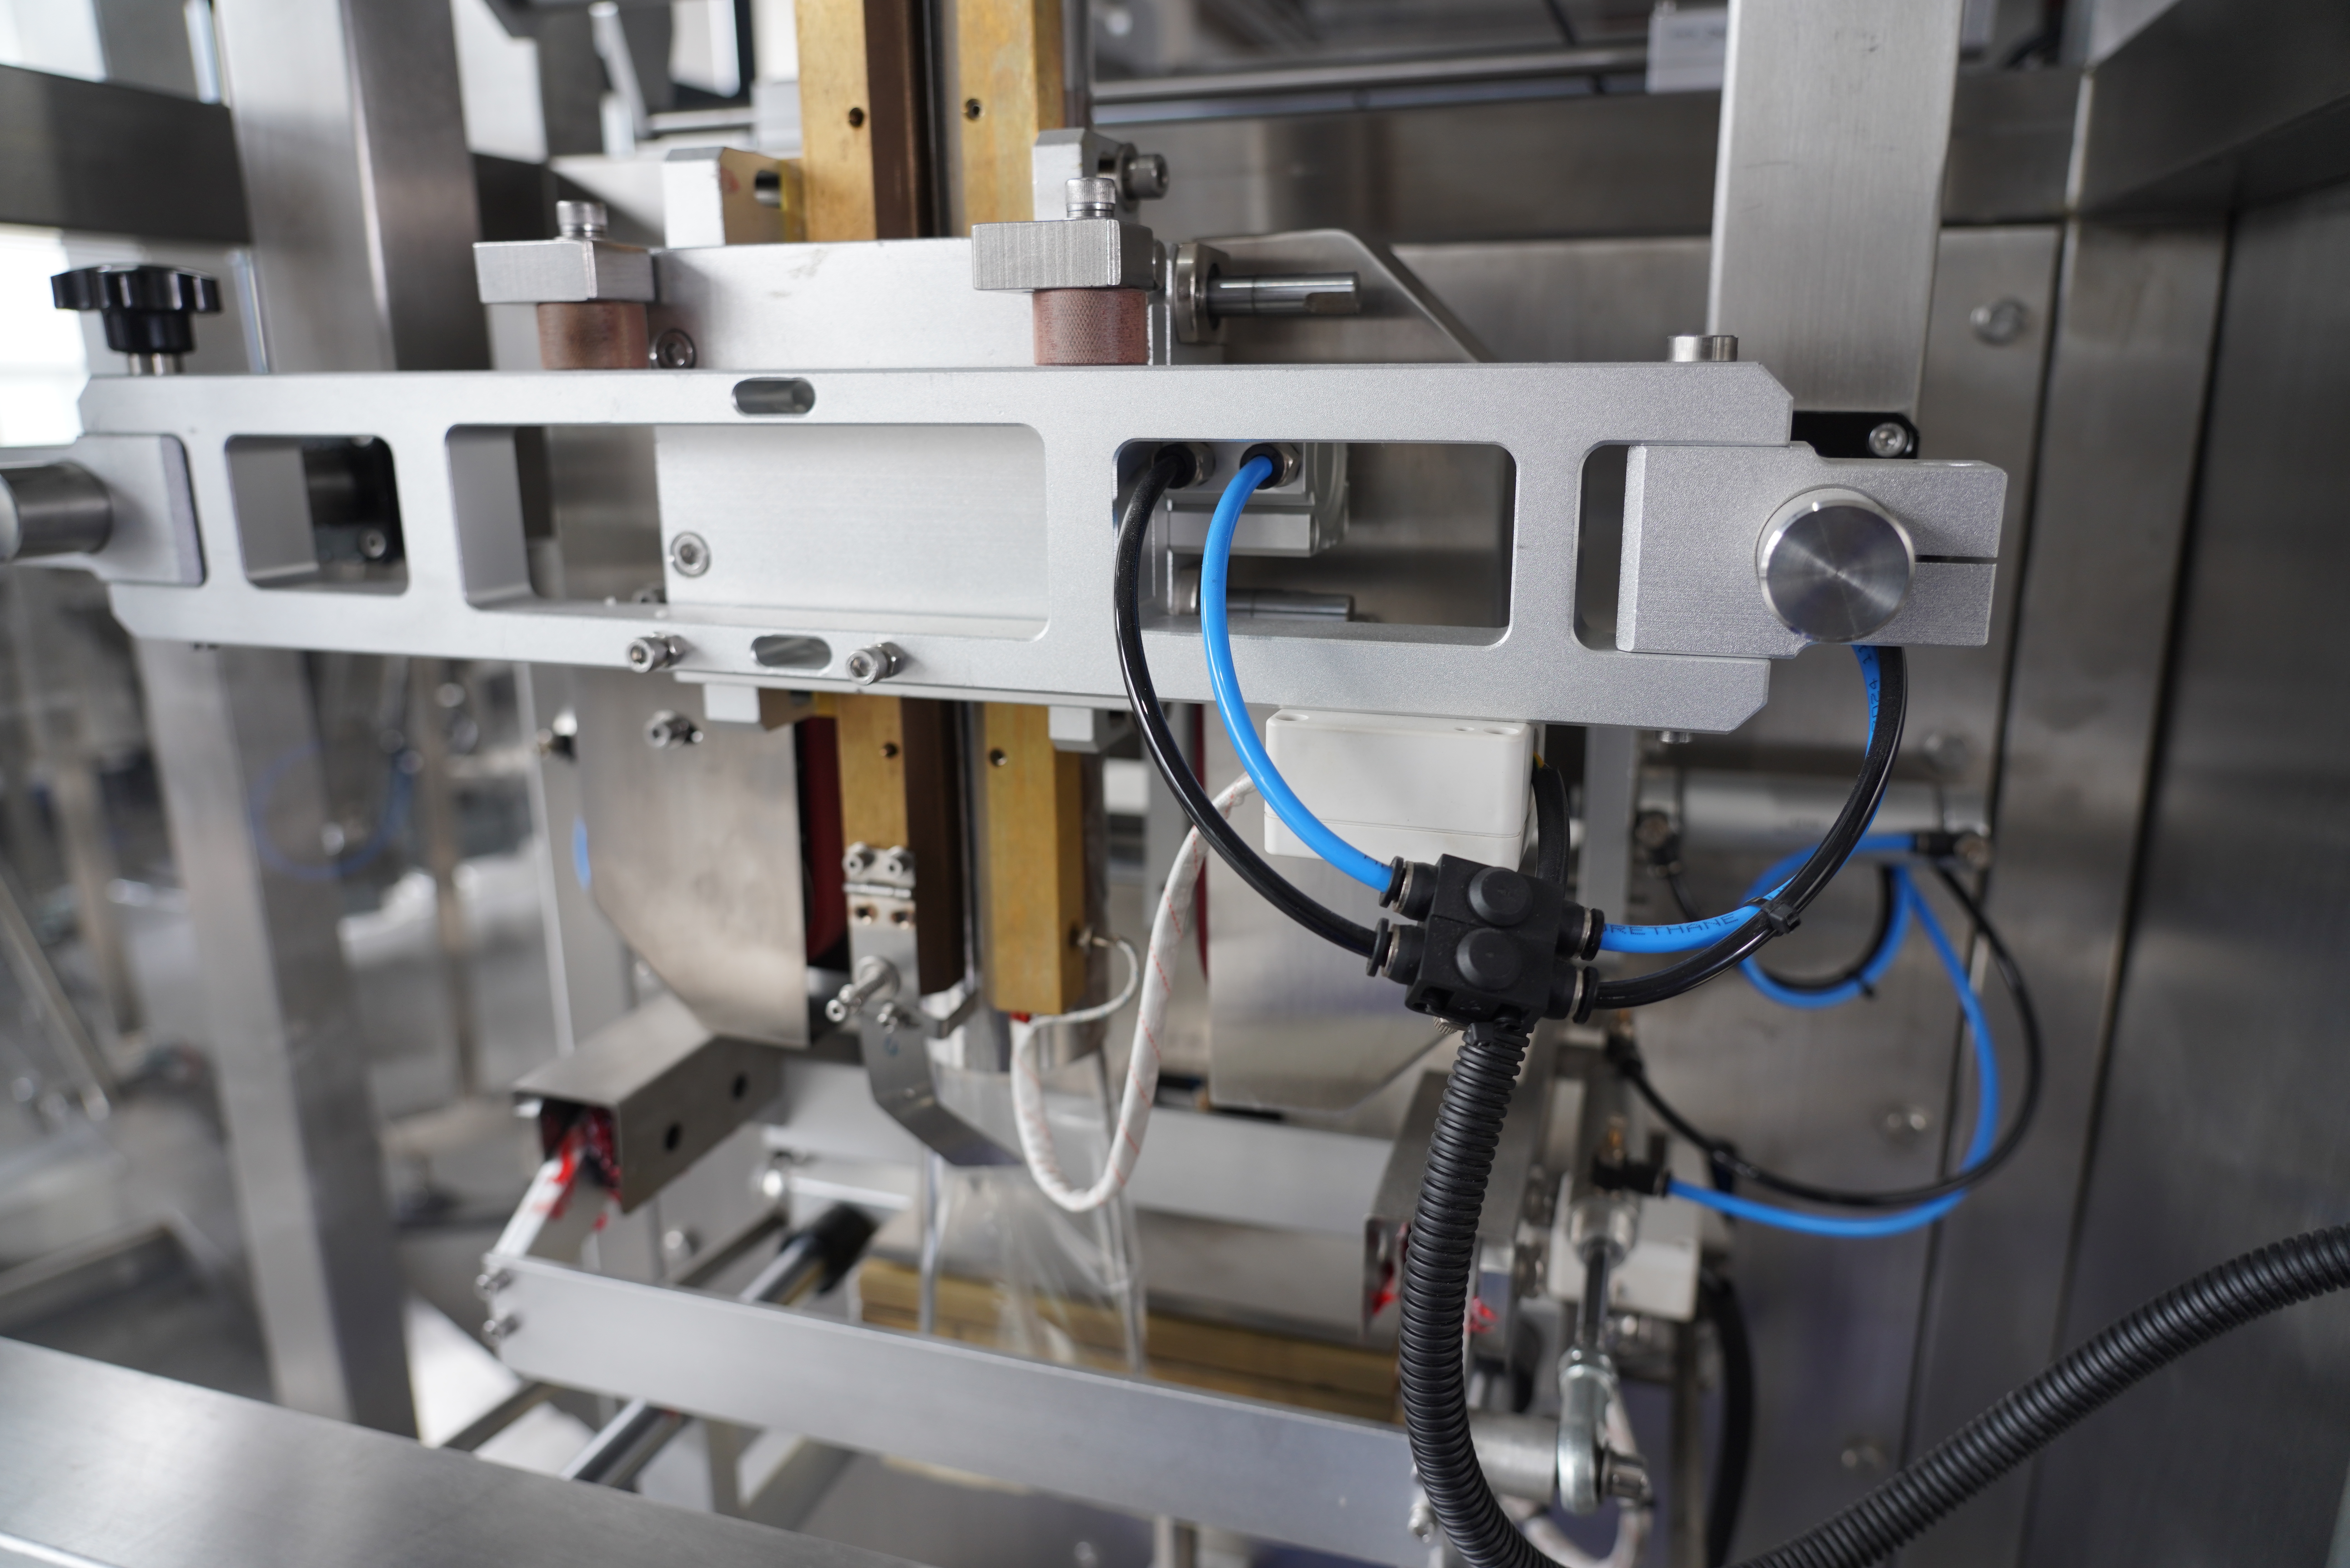
Dosiahnutie silných zápečiatkov na zvislom stroji na tvorbu, plnenie a zápečiatkovanie vyžaduje systematický prístup, ktorý kombinuje znalosti o zariadení, výber materiálu a optimalizáciu procesu. Zvislý stroj na tvorbu, plnenie a zápečiatkovanie pracuje tak, že z plochej fóliovej rolky vytvorí vrecko, naplní ho výrobkom a v neustálej automatickej operácii zapečiatkuje všetky jeho okraje. Každý krok v tomto postupe ovplyvňuje konečnú pevnosť zápečiatku, preto musia obsluha aj údržbový tím pochopiť, ako sa teplota, tlak, doba pôsobenia a vlastnosti fólie navzájom ovplyvňujú pri vytváraní spoľahlivých a trvanlivých zápečiatkov, ktoré odolávajú manipulácii a podmienkam skladovania.
Základy pevnosti zápečiatkov na zvislých strojoch na tvorbu, plnenie a zápečiatkovanie
Regulácia teploty na zvislých strojoch na tvorbu, plnenie a zápečiatkovanie
Teplota je hlavným faktorom ovplyvňujúcim kvalitu zápečiatku na akejkoľvek zariadení typu vertical form fill seal, pretože určuje, do akej miery sa vrstvy fólie navzájom spoja. Keď sa teplom zahrievajú zápečiatkové tyče na zariadení typu vertical form fill seal na optimálnu teplotu, polymérne reťazce v materiáli fólie zmäknú a premiešajú sa, čím vznikne molekulárna väzba odolná voči tlaku a environmentálnym zaťaženiam. Ak je teplota príliš nízka, vrstvy fólie sa neprepletnú úplne, čo má za následok slabé zápečiatky, ktoré sa počas manipulácie alebo skladovania oddelia. Ak teplota presiahne tolerančné limity materiálu, fólia sa spáli, degraduje alebo stane krehkou, čím sa ohrozí celistvosť zápečiatku a ochrana výrobku. Presné monitorovanie teploty na zariadení typu vertical form fill seal zabezpečuje konzistentný výkon a eliminuje mieru odpadu spôsobenú tepelným posunom.
Optimalizácia tlaku a doby zatvárania
Tlak pri zatváraní a doba zatlačenia spoločne zabezpečujú tesné priliehanie vrstiev fólie a poskytujú dostatočný čas na molekulárne zváranie na zvislej strojovej jednotke pre tvorbu, plnenie a zatváranie vreciek. Doba zatlačenia označuje, ako dlho sa zatváracie tyče nachádzajú v kontakte s fóliou, čím sa teplu poskytuje primeraná príležitosť na preniknutie a zvarenie jednotlivých vrstiev materiálu. Nedostatočná doba zatlačenia na zvislej strojovej jednotke pre tvorbu, plnenie a zatváranie vreciek vedie k povrchným zvarom, ktoré sa pod vplyvom miernych mechanických zaťažení oddeľujú, zatiaľ čo nadmerná doba zatlačenia spomaľuje výrobnú rýchlosť bez ďalšieho zvyšovania pevnosti zvaru. Optimálny tlak pri zatváraní na zvislej strojovej jednotke pre tvorbu, plnenie a zatváranie vreciek rovnomerne stláča vrstvy fólie bez ich stlačenia alebo deformácie štruktúry vrecka. Väčšina obsluhárov prostredníctvom skúšok zistí, že zvislá strojová jednotka pre tvorbu, plnenie a zatváranie vreciek dosahuje najlepší výkon vtedy, keď je nastavený tlak práve taký, aby zabezpečil spoľahlivý kontakt bez vzniku nadmernej deformácie.
Výber materiálu a príprava fólie pre zvislé strojové jednotky pre tvorbu, plnenie a zatváranie vreciek
Výber vhodnej fólie pre vašu zvislú formovaciu, plniacu a zatváraciu strojnú jednotku
Výber fólie priamo určuje, ako dobre môže zvislá formovacia, plniaca a zatváracia strojná jednotka vytvárať pevné zvary, pretože rôzne polymérne zmesi reagujú na teplo a tlak odlišne. Medzi bežné uzatváracie fólie používané so zvislou formovacou, plniacou a zatváracou strojnou jednotkou patria polyetylén, polypropylén a viacvrstvové bariérové fólie, ktoré kombinujú pevnosť s predĺžením trvanlivosti výrobkov. Každý typ fólie má špecifické teplotné rozsahy pre vytváranie zvarov a obsluhovateľ zvislej formovacej, plniacej a zatváracej strojnej jednotky musí nastaviť parametre zariadenia tak, aby zodpovedali tepelnej charakteristike fólie. Polyetylén sa zvyčajne zvára pri nižších teplotách na zvislej formovacej, plniacej a zatváracej strojnej jednotke, zatiaľ čo polypropylén vyžaduje vyššie teploty na dosiahnutie porovnateľnej pevnosti zvaru. Použitie fólie, ktorá nie je kompatibilná s tepelnou kapacitou vašej zvislej formovacej, plniacej a zatváracej strojnej jednotky, vedie k plýtvaniu časom a materiálom kvôli neprijatelným výrobkom a neúspešným zvaram.
Vlhkosť fólie a požiadavky na jej skladovanie
Obsah vlhkosti v fólii priamo ovplyvňuje kvalitu závesov na zvislých strojoch na tvorbu, plnenie a závesovanie. Nadmerná vlhkosť oslabuje polymérne zväzky a spôsobuje pórovité, nespoľahlivé závesy. Fólia uložená v prostredí s vysokou vlhkosťou alebo vystavená absorpcii vlhkosti stráca schopnosť čistého zvárania, keď zvislý stroj na tvorbu, plnenie a závesovanie aplikuje teplo, čo vedie k neúspešným šaržiam. Správne postupy skladovania zabezpečujú, že fólia dorazí na zvislý stroj na tvorbu, plnenie a závesovanie v suchom stave a udržiava tak počas celej výrobnej série konzistentnú výkonnosť závesov. Mnoho prevádzok ukladá fóliové kotúče do miestností s regulovaným podnebím alebo do uzavretých kontajnerov, aby sa zabránilo vnikaniu vlhkosti. Pred naložením fólie do zvislého stroja na tvorbu, plnenie a závesovanie by mali kvalitné tímy overiť, či úroveň vlhkosti zodpovedá špecifikáciám výrobcu fólie – pre väčšinu termoplastických fólií používaných so zvislými strojmi na tvorbu, plnenie a závesovanie je to zvyčajne rozsah medzi 0,1 % a 0,3 %.
Údržba a kalibrácia zariadenia pre zvislé stroje na tvorbu, plnenie a závesovanie
Údržba tesniacich tyčí na zvislých strojoch na tvorbu formy, plnenie a uzatváranie
Tesniace tyče na zvislom stroji na tvorbu formy, plnenie a uzatváranie sa postupne znečisťujú zvyškami fólie, nánosmi lepidla a tepelnými usadeninami, čo spôsobuje zhoršenie prenosu tepla a nejednotnosť tesnenia. Pravidelné čistenie tesniacich tyčí bráni tomu, aby tieto usadeniny bránili priamemu kontaktu medzi horúcou tyčou a fóliou na zvislom stroji na tvorbu formy, plnenie a uzatváranie. Ak sa tesniace tyče stratia hladký povrch alebo sa na nich vytvoria drážky, zvislý stroj na tvorbu formy, plnenie a uzatváranie vyvoláva nerovnomerný tlak pri tesnení, čo vytvára slabé miesta náchylné na únik. Mnoho obsluhárov plánuje týždenné čistenie a mesačnú kontrolu povrchov tesniacich tyčí, aby udržalo optimálny výkon svojho zvislého stroja na tvorbu formy, plnenie a uzatváranie. Proaktívna výmena opotrebovaných tesniacich tyčí je oveľa lacnejšia ako náprava výrobného výpadku a vysokého podielu odpadu spôsobeného zlou kvalitou tesnenia na zvislom stroji na tvorbu formy, plnenie a uzatváranie.
Kalibrácia teplotného snímača a presnosť termostatu
Presná detekcia teploty je kritická pre udržiavanie pevných zápekov na zvislom stroji na formovanie, plnenie a zápekovanie, pretože tepelný posun spôsobuje, že zariadenie pracuje mimo optimálneho rozsahu zápekovania. Digitálne termostaty na moderných zvislých strojoch na formovanie, plnenie a zápekovanie sa v čase môžu posúvať, čo spôsobuje, že skutočná teplota tyče sa odchyľuje od zobrazenej nastavenej hodnoty. Štvrťročné kalibračné kontroly pomocou vonkajších teplomerov zabezpečujú, že termostat vášho zvislého stroja na formovanie, plnenie a zápekovanie správne odráža skutočnú teplotu zápekovacej tyče. Ak si všimnete nekonzistentnú kvalitu zápekov napriek stabilným nastaveniam procesu, kalibrácia termostatu by mala byť vaším prvým diagnostickým krokom na zvislom stroji na formovanie, plnenie a zápekovanie. Mnoho zlyhaní zápekov, ktoré sa pripisujú chybám obsluhy alebo problémom s fóliou, v skutočnosti vyplýva z nedetegovaného tepelného posunu samotného zvislého stroja na formovanie, plnenie a zápekovanie.
Často kladené otázky
Aká je ideálna teplota zápekovania pre zvislý stroj na formovanie, plnenie a zápekovanie?
Ideálna teplota zatvárania pre zariadenie na vertikálne formovanie, plnenie a zatváranie závisí od konkrétneho použitého fóliového materiálu a zvyčajne sa pohybuje v rozsahu 120 °C až 180 °C pre bežné termoplastické fóliové materiály. Fólie z polyetylénov sa zvyčajne najlepšie zatvárajú v rozsahu 120 °C až 140 °C na zariadení na vertikálne formovanie, plnenie a zatváranie, zatiaľ čo polypropylén vyžaduje teplotu 150 °C až 180 °C na dosiahnutie pevných a spoľahlivých záverov. Vždy sa poraďte s technickým listom dodávateľa fólie a vykonajte skúšobné vzorky na svojom zariadení na vertikálne formovanie, plnenie a zatváranie, aby ste určili optimálnu teplotu pre vašu konkrétnu aplikáciu a kombináciu materiálov.
Ako často je potrebné meniť zatváracie tyče na zariadení na vertikálne formovanie, plnenie a zatváranie?
Tesniace lišty na zvislom stroji na tvorbu, plnenie a tesnenie obvykle vydržia medzi 6 a 12 mesiacov nepretržitej prevádzky, pričom presná životnosť závisí od objemu výroby, typu fólia a postupov údržby. Ak prevádzkujete zvislý stroj na tvorbu, plnenie a tesnenie v zariadení s vysokým výrobným objemom s abrazívnymi fóliami alebo ak vyrábate lepkavé výrobky, môže byť potrebné tesniace lišty vymeniť každé 3 až 6 mesiacov. Pravidelná vizuálna kontrola a čistenie tesniacich lišt výrazne predĺži ich životnosť na zvislom stroji na tvorbu, plnenie a tesnenie; preto zavediete preventívny program údržby, ktorý zahŕňa týždenné vizuálne kontroly a mesačné podrobné čistenie, aby ste maximalizovali životnosť lišt a kvalitu tesnenia.
Môžem zvýšiť pevnosť tesnenia zvýšením tlaku na svojom zvislom stroji na tvorbu, plnenie a tesnenie?
Zvyšovanie tlaku nad optimálny rozsah na zariadení na vertikálne formovanie, plnenie a uzatváranie nepozdvihuje pevnosť uzáveru a často spôsobuje problémy, ako je deformácia fólie, sploštenie vrecka a zrýchlené opotrebovanie uzatváracích tyčí. Zariadenie na vertikálne formovanie, plnenie a uzatváranie dosahuje maximálnu pevnosť uzáveru pri špecifickom tlaku, ktorý prinúti vrstvy fólie k kontaktu bez stlačenia materiálu alebo deformácie geometrie vrecka. Ak je pevnosť uzáveru nízka napriek správnym nastaveniam tlaku na zariadení na vertikálne formovanie, plnenie a uzatváranie, zamerajte sa na teplotu, dobu uzatvárania, kvalitu fólie a stav uzatváracích tyčí namiesto pokusu o kompenzáciu vyšším tlakom.

 EN








