 EN
Come ridurre gli sprechi di film con una macchina per il confezionamento in sacchetti preformati?
2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/10/26

Ottenere sigilli robusti su una macchina verticale per formatura, riempimento e sigillatura è fondamentale per preservare l’integrità del prodotto, prolungarne la durata a scaffale e garantire la soddisfazione del cliente in tutte le operazioni di imballaggio. La qualità del sigillo influisce direttamente sulla capacità dei prodotti confezionati di rimanere freschi, protetti e visivamente accattivanti durante distribuzione e stoccaggio. Quando macchina di sigillamento per riempimento di forma verticale produce sigilli deboli o non uniformi, i prodotti diventano vulnerabili a contaminazioni, perdita di umidità e danni, causando sprechi maggiori e richiami costosi. Comprendere i fattori critici che determinano la resistenza del sigillo su una macchina verticale per formatura, riempimento e sigillatura consente ai professionisti dell’imballaggio di ottimizzare le proprie linee di produzione e ottenere risultati eccellenti in modo costante.
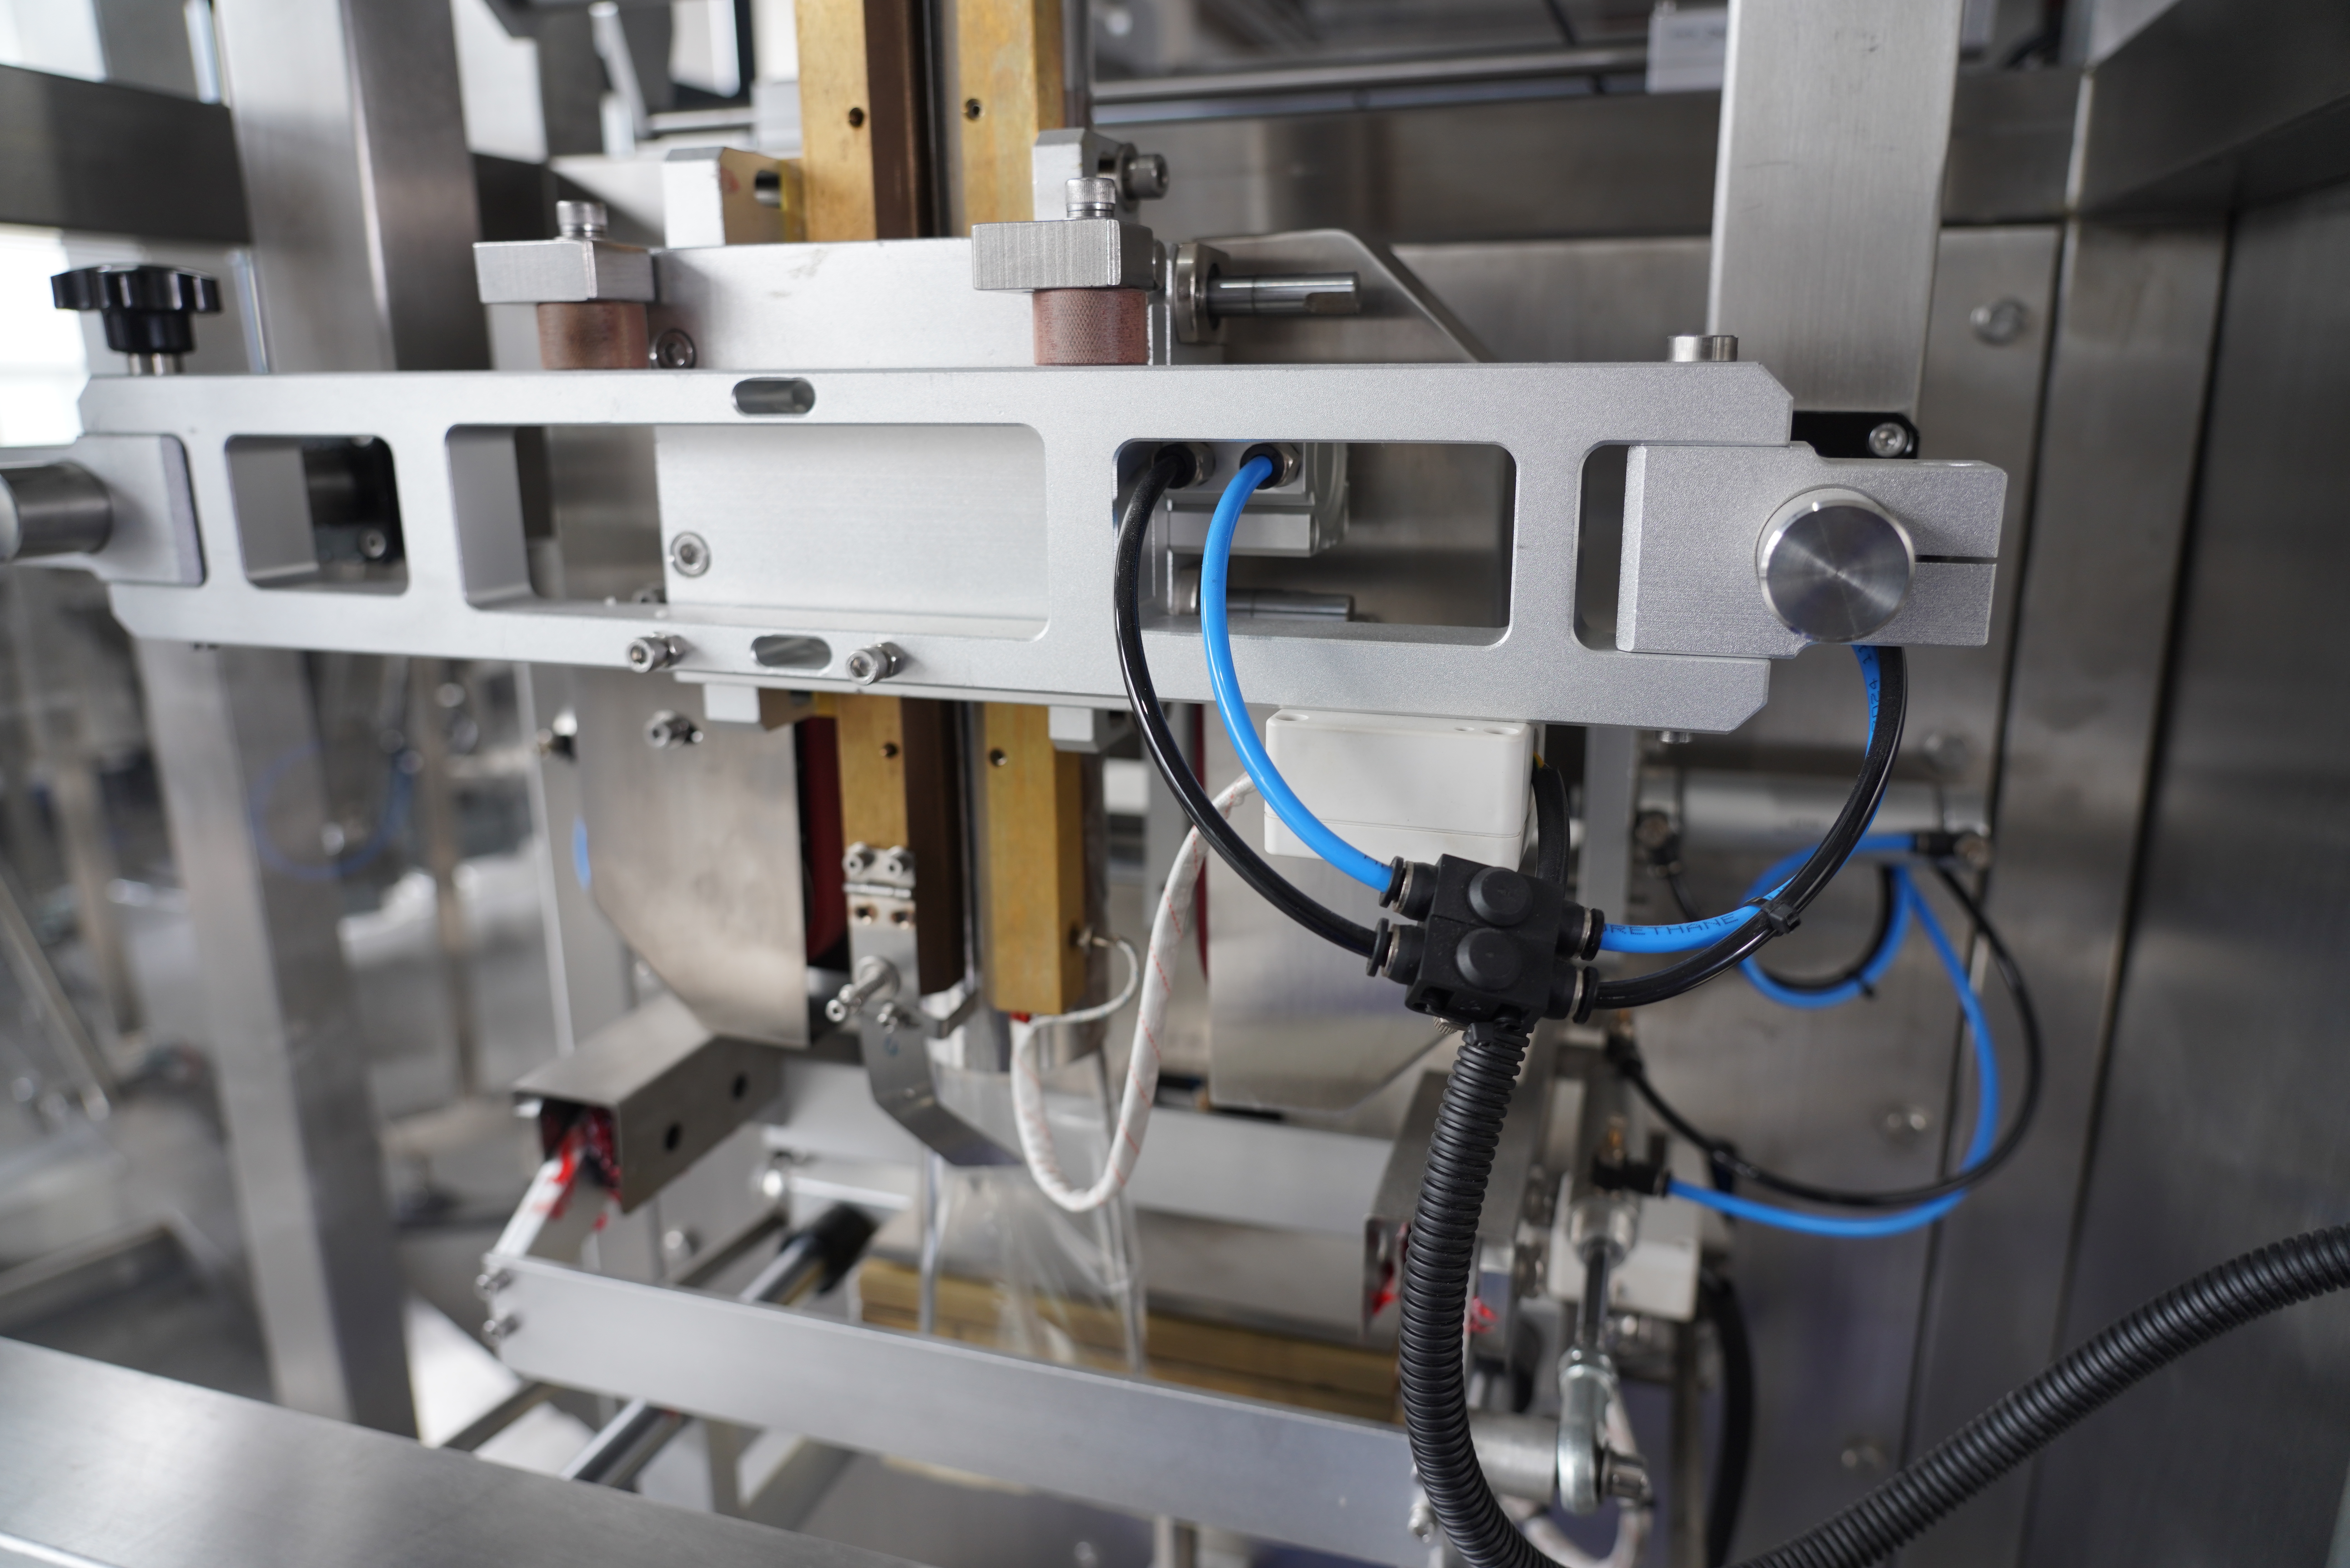
La ricerca di sigilli robusti su una macchina verticale per formare, riempire e sigillare richiede un approccio sistematico che combini conoscenze sull’attrezzatura, la selezione dei materiali e l’ottimizzazione del processo. Una macchina verticale per formare, riempire e sigillare opera formando una busta da un rotolo di film piano, riempiendola con il prodotto e sigillando tutti i bordi in un processo automatizzato continuo. Ogni fase di questa sequenza influenza la resistenza finale del sigillo, motivo per cui gli operatori e i team di manutenzione devono comprendere come temperatura, pressione, tempo di permanenza e caratteristiche del film interagiscano per produrre sigilli affidabili e duraturi, in grado di resistere alle condizioni di manipolazione e stoccaggio.
La temperatura è il fattore principale che determina la qualità delle sigillature su qualsiasi macchina verticale per formatura, riempimento e sigillatura, poiché regola quanto a fondo gli strati del film si uniscono tra loro. Quando le barre di sigillatura di una macchina verticale per formatura, riempimento e sigillatura riscaldano il film alla temperatura ottimale, le catene polimeriche del materiale del film si ammorbidiscono e si fondono, creando un legame molecolare in grado di resistere a pressioni e sollecitazioni ambientali. Se la temperatura è troppo bassa, gli strati del film non si fondono completamente, producendo sigillature deboli che si separano durante la manipolazione o lo stoccaggio. Se la temperatura supera la tolleranza del materiale, il film brucia, si degrada o diventa fragile, compromettendo l’integrità della sigillatura e la protezione del prodotto. Un monitoraggio preciso della temperatura su una macchina verticale per formatura, riempimento e sigillatura garantisce prestazioni costanti ed elimina i tassi di scarto causati da deriva termica.
La pressione di sigillatura e il tempo di permanenza agiscono in sinergia per forzare gli strati del film a entrare in contatto stretto e consentire un tempo sufficiente per il legame molecolare su una macchina verticale per formare, riempire e sigillare. Il tempo di permanenza indica quanto a lungo le barre di sigillatura rimangono a contatto con il film, offrendo al calore l’opportunità adeguata di penetrare e fondere gli strati del materiale. Una macchina verticale per formare, riempire e sigillare con un tempo di permanenza insufficiente produce sigilli superficiali che si staccano facilmente anche sotto sollecitazioni modeste, mentre un tempo di permanenza eccessivo rallenta la velocità di produzione senza migliorare ulteriormente la resistenza del sigillo. L’impostazione ottimale della pressione su una macchina verticale per formare, riempire e sigillare comprime uniformemente gli strati del film senza schiacciarli o deformare la struttura del sacchetto. La maggior parte degli operatori scopre, mediante prove pratiche, che una macchina verticale per formare, riempire e sigillare funziona al meglio quando l’impostazione della pressione è appena sufficiente a garantire il contatto senza causare deformazioni eccessive.
La selezione del film determina direttamente l’efficacia delle sigillature realizzate da una macchina verticale per formare, riempire e sigillare: infatti, diverse miscele polimeriche reagiscono in modo diverso a calore e pressione. I film per sigillatura più comuni utilizzati con tale macchina sono il polietilene, il polipropilene e i film barriera multistrato, che uniscono resistenza e prolungamento della durata a scaffale. Ogni tipo di film presenta una specifica finestra di temperatura di sigillatura; pertanto, l’operatore della macchina verticale per formare, riempire e sigillare deve regolare le impostazioni dell’apparecchiatura in base al profilo termico del film. Il polietilene, in genere, si sigilla a temperature più basse su una macchina verticale per formare, riempire e sigillare, mentre il polipropilene richiede temperature più elevate per ottenere una resistenza di sigillatura comparabile. L’uso di un film incompatibile con la capacità termica della propria macchina verticale per formare, riempire e sigillare comporta spreco di tempo e materiale a causa di scarti e sigillature non riuscite.
Il contenuto di umidità nel film influisce direttamente sulla qualità delle sigillature su una macchina verticale per formatura, riempimento e sigillatura: un’elevata umidità indebolisce il legame polimerico e genera sigillature porose e poco affidabili. Il film conservato in ambienti ad alta umidità o esposto all’assorbimento di umidità perde la capacità di fondersi in modo pulito quando la macchina verticale per formatura, riempimento e sigillatura applica calore, causando l’insuccesso di interi lotti. Pratiche adeguate di stoccaggio garantiscono che il film arrivi alla macchina verticale per formatura, riempimento e sigillatura in condizioni asciutte, mantenendo prestazioni di sigillatura costanti durante l’intera produzione. Molte strutture conservano i rotoli di film in aree climatizzate oppure in contenitori ermetici per prevenire l’ingresso di umidità. Prima di caricare il film nella macchina verticale per formatura, riempimento e sigillatura, i team qualità devono verificare che i livelli di umidità rispettino le specifiche del produttore del film, generalmente compresi tra lo 0,1% e lo 0,3% per la maggior parte dei film termoplastici utilizzati con tali macchine.
Le barre di sigillatura sulle macchine verticali per formare, riempire e sigillare accumulano nel tempo residui di film, depositi adesivi e incrostazioni termiche, che degradano il trasferimento di calore e la coerenza delle sigillature. La pulizia regolare delle barre di sigillatura impedisce che tali depositi interferiscano con il contatto diretto tra la barra riscaldata e il film sulle macchine verticali per formare, riempire e sigillare. Quando le barre di sigillatura perdono la loro finitura liscia o sviluppano scanalature, la macchina verticale per formare, riempire e sigillare esercita una pressione di sigillatura irregolare, creando punti deboli soggetti a perdite. Molti operatori programmano la pulizia settimanale e l’ispezione mensile delle superfici delle barre di sigillatura per mantenere prestazioni ottimali sulla propria macchina verticale per formare, riempire e sigillare. Sostituire preventivamente le barre di sigillatura usurati comporta un costo molto inferiore rispetto a quello legato ai fermi produttivi e agli elevati tassi di scarto causati da una scarsa qualità delle sigillature sulle macchine verticali per formare, riempire e sigillare.
Il rilevamento accurato della temperatura è fondamentale per garantire sigilli robusti su una macchina verticale per formatura, riempimento e sigillatura (VFFS), poiché la deriva termica fa sì che l’attrezzatura operi al di fuori della finestra ottimale di sigillatura. I termostati digitali presenti sulle moderne macchine VFFS possono subire deriva nel tempo, provocando una divergenza tra la temperatura effettiva della barra di sigillatura e il valore impostato visualizzato. Controlli di calibrazione trimestrali eseguiti con termometri esterni assicurano che il termostato della macchina VFFS rifletta correttamente la vera temperatura della barra di sigillatura. Se si osserva una qualità di sigillatura non uniforme nonostante parametri di processo stabili, la calibrazione del termostato deve essere il primo passo diagnostico da compiere sulla macchina VFFS. Molte anomalie di sigillatura attribuite erroneamente a errori dell’operatore o a problemi del film derivano in realtà da una deriva termica non rilevata sulla stessa macchina VFFS.
La temperatura ideale di sigillatura per una macchina verticale per formare, riempire e sigillare dipende dal materiale specifico della pellicola utilizzata, con un intervallo tipico compreso tra 120 °C e 180 °C per le comuni pellicole termoplastiche. Le pellicole in polietilene di solito raggiungono la migliore sigillatura tra 120 °C e 140 °C su una macchina verticale per formare, riempire e sigillare, mentre il polipropilene richiede temperature comprese tra 150 °C e 180 °C per ottenere sigilli forti e costanti. Consultare sempre la scheda tecnica fornita dal produttore della pellicola ed eseguire prove su campioni con la propria macchina verticale per formare, riempire e sigillare per determinare la temperatura ottimale per l’applicazione specifica e la combinazione di materiali.
Le barre sigillanti su una macchina verticale per formare, riempire e sigillare durano tipicamente da 6 a 12 mesi di funzionamento continuo, a seconda del volume produttivo, del tipo di film utilizzato e delle pratiche di manutenzione. Se si utilizza una macchina verticale per formare, riempire e sigillare in un impianto ad alto volume con film abrasivi o per produrre articoli appiccicosi, le barre sigillanti potrebbero richiedere sostituzione ogni 3–6 mesi. L’ispezione regolare e la pulizia delle barre sigillanti ne prolungano significativamente la durata su una macchina verticale per formare, riempire e sigillare; pertanto, è consigliabile stabilire un programma di manutenzione preventiva che preveda controlli visivi settimanali e pulizie dettagliate mensili, al fine di massimizzare la vita utile delle barre e la qualità dei sigilli.
L’aumento della pressione oltre il range ottimale su una macchina verticale per formatura, riempimento e sigillatura non migliora la resistenza del sigillo e spesso causa problemi come distorsione del film, appiattimento del sacchetto e usura accelerata della barra di sigillatura. Una macchina verticale per formatura, riempimento e sigillatura raggiunge la massima resistenza del sigillo a una pressione specifica che forza gli strati del film a entrare in contatto senza schiacciare il materiale o deformare la geometria del sacchetto. Se la resistenza del sigillo risulta bassa nonostante le impostazioni corrette della pressione su una macchina verticale per formatura, riempimento e sigillatura, concentrarsi su temperatura, tempo di permanenza, qualità del film e stato della barra di sigillatura, piuttosto che tentare di compensare con una pressione più elevata.

2026/09/20
Macchine per sacchetti preformati: ridurre gli sprechi di film, abbattere il TCO e ottenere un ROI più rapido

2026/09/20
Ridurre del 40% i tempi di cambio formato su macchine per sacchetti preformati con le migliori pratiche consolidate

2026/09/20
Macchine per sacchetti preformati: aumentare la produttività, ridurre gli sprechi e migliorare l’ROI

2026/09/20
Confronto tra macchine rotative e in linea per sacchetti preformati: velocità, ROI e scalabilità a confronto

2026/09/20
Macchina per sacchetti preformati: aumentare la produttività, ridurre i costi di manodopera e migliorare l’integrità delle saldature

2026/09/21
Macchina per sacchetti preformati: tipi di sacchetti, materiali e guida al riempimento

