Stiprių sandarinimų pasiekimas naudojant vertikalią formą-užpildyti-užsandrinti mašiną yra būtina produkto vientisumui išlaikyti, tinkamo laikymo trukmei pratęsti ir užtikrinti klientų patenkinamumą visose pakuotės operacijose. Sandarinimo kokybė tiesiogiai veikia tai, ar jūsų supakuoti produktai išlieka švieži, apsaugoti ir vizualiai patrauklūs visą laiką tiek platinant, tiek saugant. vertikalinis formavimo, užpildymo ir suvienodinimo aparatas kai mašina sukuria silpnus ar nestabilius sandarinimus, produktai tampa pažeidžiami užteršimo, drėgmės praradimo ir pažeidimų, dėl ko padidėja atliekų kiekis ir kyla brangūs atšaukimai. Supratimas apie esminius veiksnius, kurie lemia sandarinimo stiprumą vertikaliame formą-užpildyti-užsandrinti įrenginyje, suteikia pakuotės specialistams galimybę optimizuoti gamybos linijas ir nuolat pasiekti aukštos kokybės rezultatus.
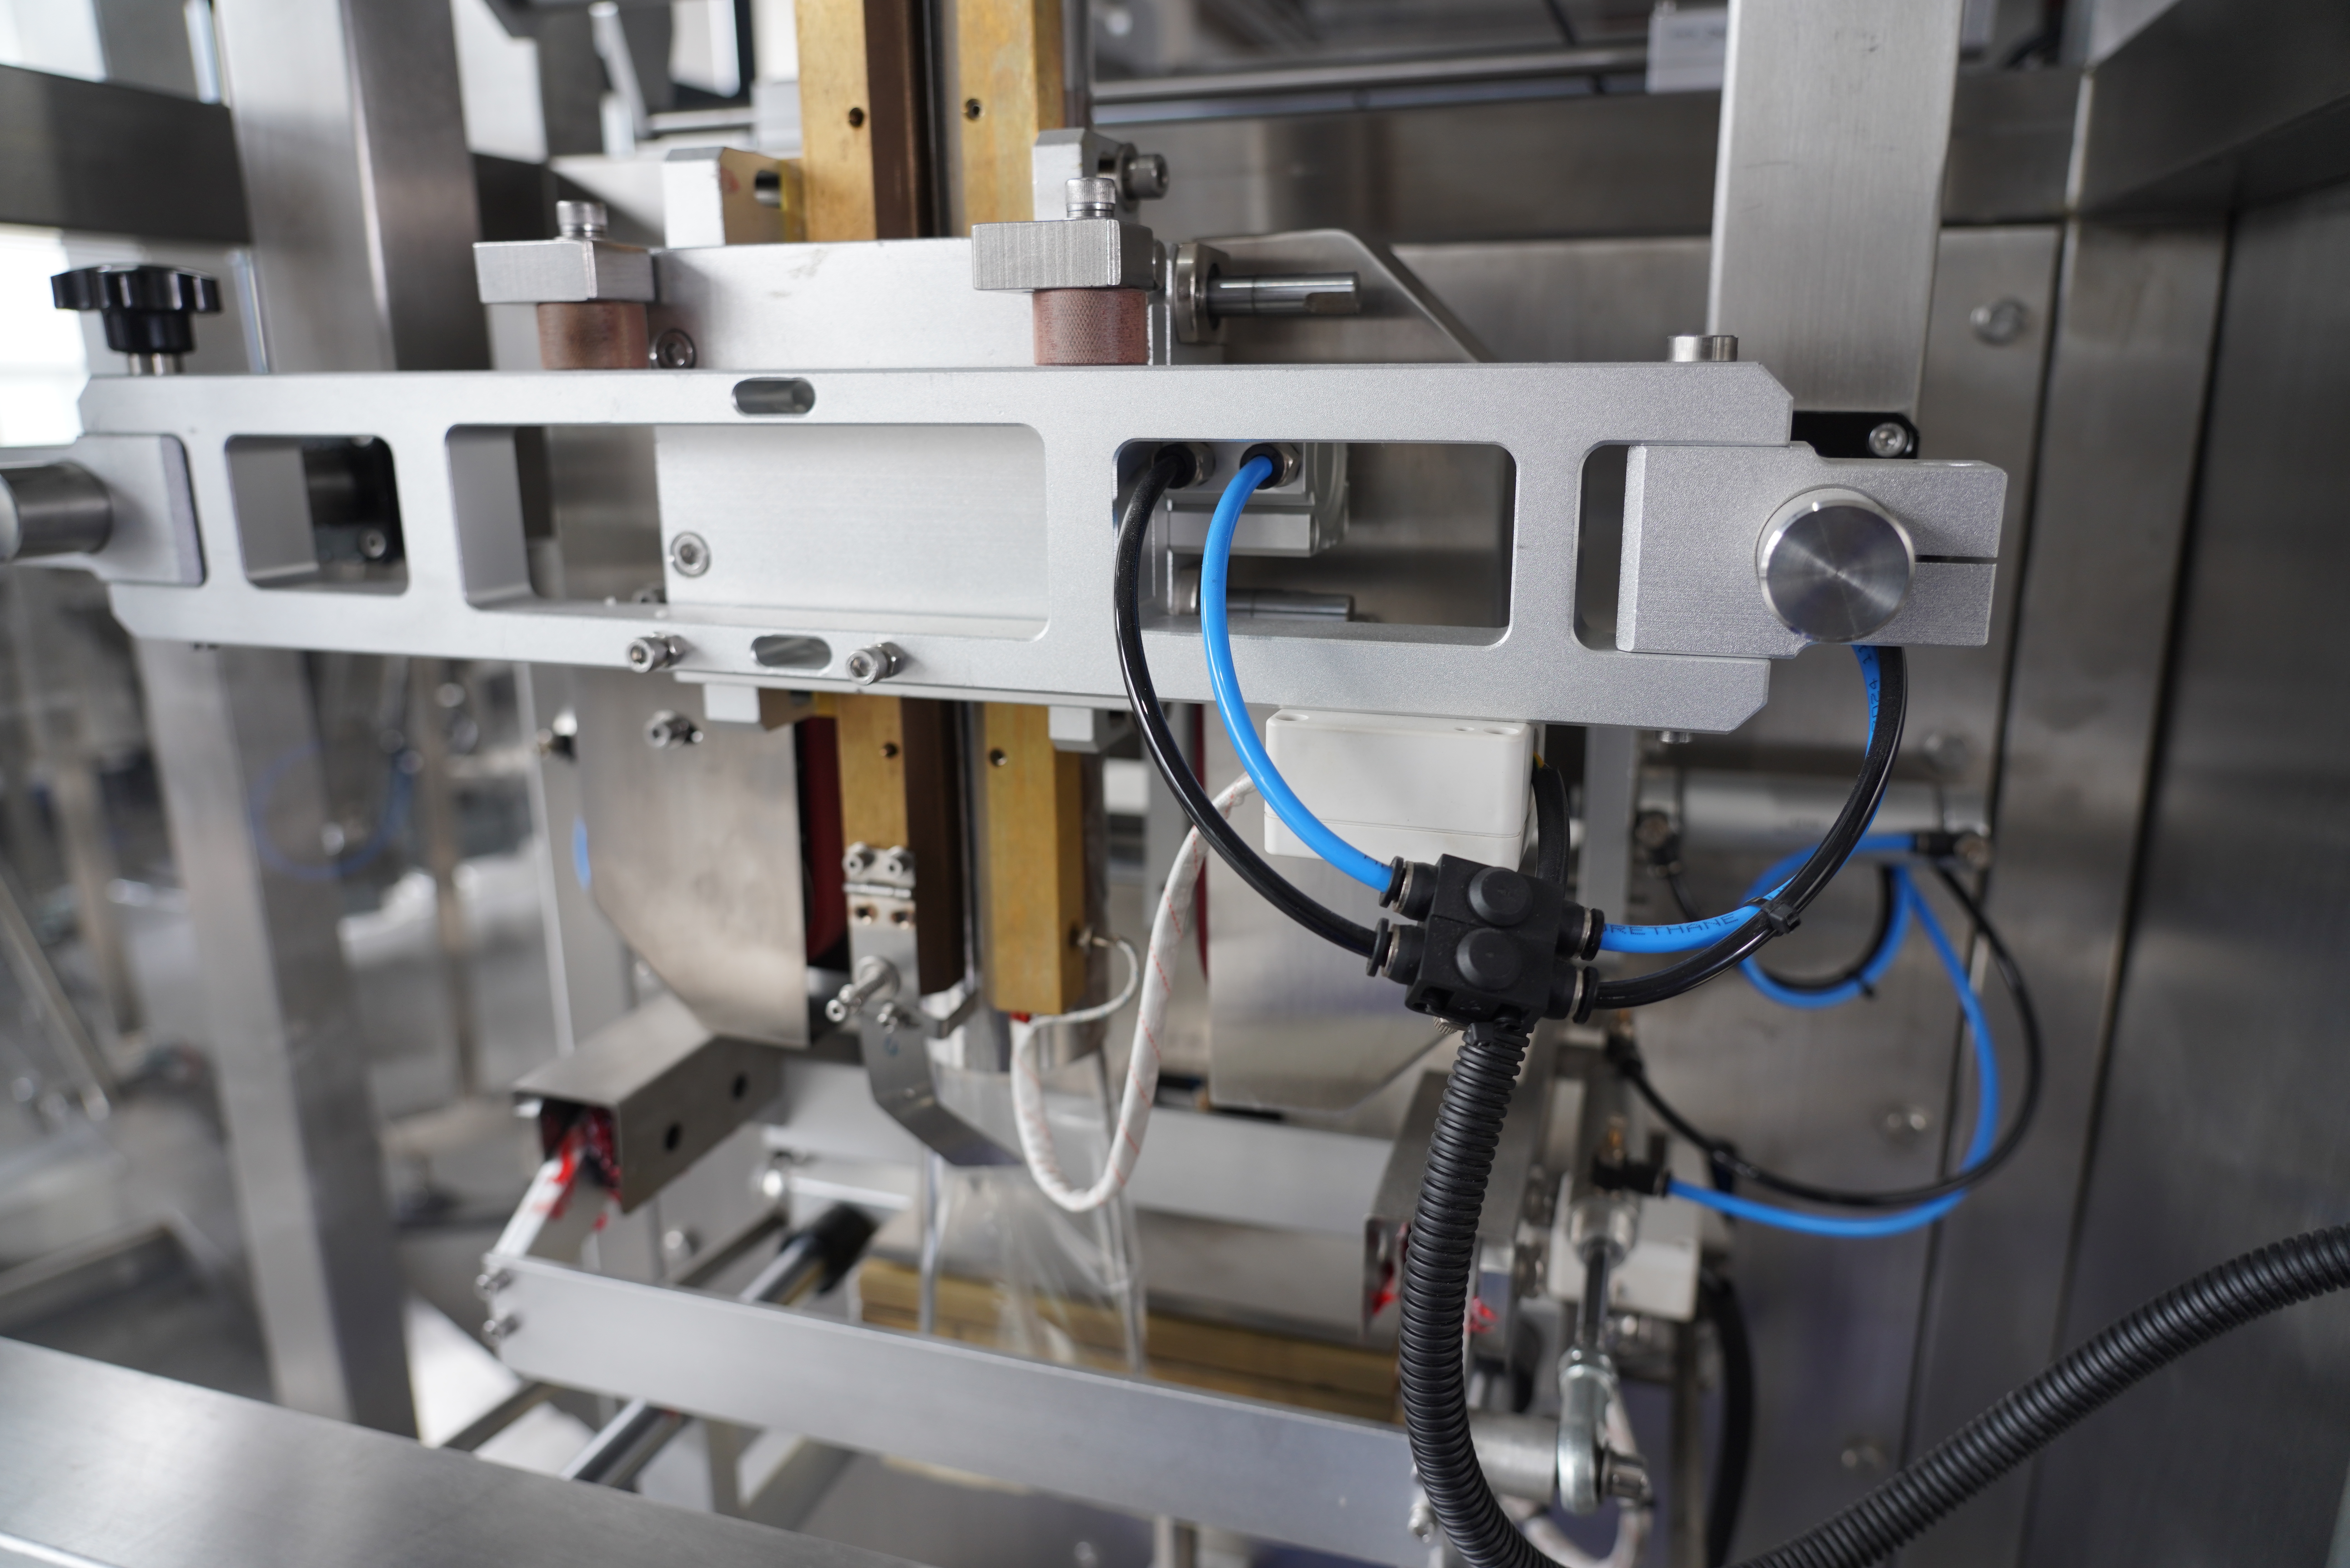
Stiprių sandarinimo siūlių pasiekimas vertikaliame formavimo, pildymo ir sandarinimo įrenginyje reikalauja sistemingo požiūrio, kuris apima įrangos žinias, medžiagų parinkimą ir procesų optimizavimą. Vertikalus formavimo, pildymo ir sandarinimo įrenginys veikia, iš plokščios plėvelės ritės suformuodamas maišelį, įpildamas jį produktu ir sandarindamas visus kraštus nuolatiniame automatizuotame procese. Kiekvienas šio seka žingsnis veikia galutinę sandarinimo siūlės stiprumą, todėl operatoriams ir techninės priežiūros komandoms būtina suprasti, kaip temperatūra, slėgis, laikas, kai taikoma slėgio jėga, bei plėvelės savybės sąveikauja, kad būtų sukurtos patikimos ir ilgaamžės sandarinimo siūlės, atlaikančios pervežimo ir saugojimo sąlygas.
Vertikalių formavimo, pildymo ir sandarinimo įrenginių sandarinimo siūlių stiprumo pagrindai
Temperatūros valdymas vertikaliuose formavimo, pildymo ir sandarinimo įrenginiuose
Temperatūra yra pagrindinis sandarinimo kokybės veiksnys bet kurioje vertikaliojo formavimo, pildymo ir sandarinimo mašinoje, nes ji kontroliuoja, kaip kokybiškai sujungiamos plėvelės sluoksniai. Kai vertikaliojo formavimo, pildymo ir sandarinimo mašinos sandarinimo strypai įšyla plėvelę iki optimalios temperatūros, polimerų grandinės plėvelės medžiagoje suminkštėja ir susilieja, sukuriant molekulinį ryšį, atsparų slėgiui ir aplinkos poveikiui. Jei temperatūra per žema, plėvelės sluoksniai visiškai nesusilieja, todėl susidaro silpni sandarinimai, kurie atsiskleidžia pervežant ar saugant. Jei temperatūra viršija medžiagos toleranciją, plėvelė perkaista, suskyla arba tampa trapioji, todėl pažeidžiama sandarinimo vientisumas ir produktų apsauga. Tikslus temperatūros stebėjimas vertikaliojo formavimo, pildymo ir sandarinimo mašinoje užtikrina nuolatinį našumą ir pašalina brokuotų vienetų procentą, kuris kyla dėl temperatūros svyravimų.
Slėgio ir sandarinimo trukmės optimizavimas
Hermetiškumo slėgis ir laikymo trukmė veikia kartu, kad priverstų plėvelės sluoksnius glaustis vienas prie kito ir suteiktų pakankamai laiko molekuliniam sujungimui vertikalioje formavimo, pildymo ir hermetiškumo uždarymo mašinoje. Laikymo trukmė reiškia, kiek laiko hermetiškumo strypai liečia plėvelę, leisdami šilumai pakankamai įsiskverbti ir suvirinti medžiagos sluoksnius. Vertikali formavimo, pildymo ir hermetiškumo uždarymo mašina su nepakankama laikymo trukme sukuria paviršutiniškus sandarinimus, kurie atsiskleidžia net nedidelės apkrovos sąlygomis, o per didelė laikymo trukmė sulėtina gamybos našumą, nepagerindama sandarinimo stiprumo. Optimalus slėgio nustatymas vertikalioje formavimo, pildymo ir hermetiškumo uždarymo mašinoje vienodai suspaudžia plėvelės sluoksnius, nepergabendamas ir neiškreipdamos maišo konstrukcijos. Dauguma operatorių praktinėmis bandymų priemonėmis nustato, kad vertikali formavimo, pildymo ir hermetiškumo uždarymo mašina veikia geriausiai, kai slėgio nustatymai yra tik tiek stiprūs, kad užtikrintų kontaktą be per didelės deformacijos.
Medžiagų pasirinkimas ir plėvelės paruošimas vertikalioms formavimo, pildymo ir hermetiškumo uždarymo mašinoms
Tinkamas plėvelės pasirinkimas vertikaliai formuojančiai, pildančiai ir sandarinančiai mašinai
Plėvelės pasirinkimas tiesiogiai lemia, kiek gerai vertikali formuojanti, pildanti ir sandarinanti mašina gali sukurti stiprius sandarinimus, nes skirtingos polimerų mišinio rūšys skirtingai reaguoja į šilumą ir slėgį. Dažnai naudojamos sandarinamosios plėvelės vertikaliosioms formuojančioms, pildančioms ir sandarinančioms mašinoms yra polietilenas, polipropilenas ir daugiasluoksnės barjerinės plėvelės, kurios sujungia stiprumą su ilgesniu prekių tinkamumo vartoti laikotarpiu. Kiekvienos plėvelės rūšies sandarinimo temperatūros intervalas yra specifinis, todėl vertikalios formuojančios, pildančios ir sandarinančios mašinos operatorius turi pritaikyti įrangos nustatymus prie plėvelės šiluminio profilio. Polietilenas paprastai sandarinamas žemesnėmis temperatūromis vertikalioje formuojančioje, pildančioje ir sandarinančioje mašinoje, o polipropilenui reikia didesnės šilumos, kad būtų pasiektas palyginamas sandarinimo stiprumas. Nenaudojant plėvelės, kuri nesuderinama su jūsų vertikalios formuojančios, pildančios ir sandarinančios mašinos šiluminiais galimybėmis, metamos laiko ir medžiagų dėl broko ir nesėkmingų sandarinimų.
Plėvelės drėgmė ir saugojimo sąlygos
Drėgmės kiekis plėvelėje tiesiogiai veikia sandarinimo kokybę vertikaliųjų formavimo, pildymo ir sandarinimo mašinų (VFFS) metu, nes per didelė drėgnumo įtaka silpnina polimerų sujungimą ir sukuria porėtą, nepatikimą sandarinimą. Plėvelė, laikoma aukšto drėgnumo aplinkoje arba veikta drėgmės, praranda gebėjimą švariai suviršti, kai vertikaliųjų formavimo, pildymo ir sandarinimo mašina taiko šilumą, todėl atsiranda nepavykusių partijų. Tinkamos saugojimo praktikos užtikrina, kad plėvelė būtų pristatyta vertikaliųjų formavimo, pildymo ir sandarinimo mašinai sausa, išlaikant nuolatinę sandarinimo našumą visą gamybos ciklą. Daugelis įmonių laiko plėvelės ritinėlius klimatuose kontroliuojamose patalpose arba hermetiškuose konteineriuose, kad būtų išvengta drėgmės patekimo. Prieš įkeliant plėvelę į vertikaliųjų formavimo, pildymo ir sandarinimo mašiną, kokybės kontrolės komandos turi patikrinti, ar drėgmės kiekis atitinka plėvelės gamintojo nustatytus reikalavimus – dažniausiai 0,1 %–0,3 % daugumai termoplastinių plėvelių, naudojamų su vertikaliųjų formavimo, pildymo ir sandarinimo mašinomis.
Vertikaliųjų formavimo, pildymo ir sandarinimo mašinų įrangos priežiūra ir kalibravimas
Hermetiškumo juostų priežiūra vertikaliuose formavimo, pripildymo ir sandarinimo įrenginiuose
Vertikaliuose formavimo, pripildymo ir sandarinimo įrenginiuose hermetiškumo juostos laikui bėgant kaupia plėvelės likučių, klijų nuosėdų ir šiluminių nuosėdų, dėl ko blogėja šilumos perdavimas ir sandarinimo vientisumas. Reguliariai valant hermetiškumo juostas šios nuosėdos nebegali trukdyti tiesioginiam karštosios juostos ir plėvelės kontaktui vertikaliame formavimo, pripildymo ir sandarinimo įrenginyje. Kai hermetiškumo juostos praranda lygią paviršių arba ant jų susidaro įbrėžimai, vertikalusis formavimo, pripildymo ir sandarinimo įrenginys sukuria netolygią sandarinimo slėgį, kuris sukuria silpnas vietas, pažeidžiamas nutekėjimui. Daugelis operatorių kas savaitę valo hermetiškumo juostas ir kas mėnesį tikrina jų paviršių, kad užtikrintų optimalų vertikalaus formavimo, pripildymo ir sandarinimo įrenginio veikimą. Laiku keičiant susidėvėjusias hermetiškumo juostas išlaidos yra žymiai mažesnės nei prarastas gamybos laikas ir didelis broko kiekis, kurie kyla dėl prasto sandarinimo kokybės vertikaliame formavimo, pripildymo ir sandarinimo įrenginyje.
Temperatūros jutiklių kalibravimas ir termostato tikslumas
Tikslus temperatūros nustatymas yra būtinas, kad būtų užtikrintos stiprios sandarinimo siūlės vertikaliame formavimo, pildymo ir sandarinimo įrenginyje, nes šiluminis poslinkis lemia, kad įranga veikia ne optimalioje sandarinimo temperatūrų srityje. Šiuolaikinių vertikalių formavimo, pildymo ir sandarinimo įrenginių skaitmeniniai termostatų rodmenys laikui bėgant gali pasikeisti, todėl faktinė strypų temperatūra gali skirtis nuo rodomosios nustatytosios temperatūros reikšmės. Kas ketvirtį atliekami kalibravimo patikrinimai naudojant išorinius termometrus užtikrina, kad jūsų vertikalaus formavimo, pildymo ir sandarinimo įrenginio termostatas tiksliai atspindėtų tikrąją sandarinimo strypų temperatūrą. Jei pastebite nestabilų sandarinimo kokybės lygį nepaisant pastovių technologinio proceso parametrų, termostato kalibravimas turėtų būti pirmasis diagnostinis žingsnis vertikaliame formavimo, pildymo ir sandarinimo įrenginyje. Daugelis sandarinimo gedimų, kuriuos dažnai priskiriam operatorių klaidoms ar plėvelės problemoms, iš tikrųjų kyla dėl nepastebimo temperatūros poslinkio pačiame vertikaliame formavimo, pildymo ir sandarinimo įrenginyje.
DUK
Kokia yra idealioji sandarinimo temperatūra vertikaliame formavimo, pildymo ir sandarinimo įrenginyje?
Idealus hermetizavimo temperatūra vertikaliajai formavimo-pildymo-hermetizavimo mašinai priklauso nuo naudojamos konkrečios plėvelės medžiagos ir dažniausiai svyruoja nuo 120 °C iki 180 °C įprastoms termoplastinėms plėvelėms. Polietileno plėvelės paprastai geriausiai hermetizuojamos 120–140 °C temperatūroje vertikaloje formavimo-pildymo-hermetizavimo mašinoje, o polipropileno plėvelėms stipriems ir nuosekliems sandarinimams reikia 150–180 °C. Visada susisiekite su savo plėvelės tiekėju dėl techninės duomenų lentelės ir atlikite bandymų pavyzdžius savo vertikaloje formavimo-pildymo-hermetizavimo mašinoje, kad nustatytumėte optimalią temperatūrą konkrečiai jūsų programai ir medžiagų kombinacijai.
Kaip dažnai reikia keisti hermetizavimo juostas vertikaloje formavimo-pildymo-hermetizavimo mašinoje?
Hermetiškumo juostos vertikalioje formavimo, pildymo ir užsandarinimo mašinoje paprastai tarnauja nuo 6 iki 12 mėnesių nuolatinės veiklos metu, priklausomai nuo gamybos apimties, plėvelės tipo ir techninės priežiūros praktikos. Jei vertikalią formavimo, pildymo ir užsandarinimo mašiną naudojate aukštos našumo įmonėje, naudodami šluostančią plėvelę arba gaminant lipnius produktus, hermetiškumo juostas gali reikėti keisti kas 3–6 mėnesius. Reguliarios hermetiškumo juostų patikros ir valymas žymiai padidina jų tarnavimo laiką vertikalioje formavimo, pildymo ir užsandarinimo mašinoje, todėl nustatykite profilaktinės priežiūros grafiką, kuris apima savaitines vizualines patikras ir mėnesinius išsamius valymus, kad maksimaliai padidintumėte juostų tarnavimo laiką ir sandarinimo kokybę.
Ar galiu padidinti sandarinimo stiprumą didindamas slėgį savo vertikalioje formavimo, pildymo ir užsandarinimo mašinoje?
Vertikalaus formos, pildymo ir sandarinimo mašinoje didesnis slėgis už optimalų diapazoną nepagerina sandarinimo stiprumo ir dažnai sukelia problemas, pvz., plėvelės iškraipymą, maišelių suplokštėjimą bei greitesnį sandarinimo strypų nusidėvėjimą. Vertikali formos, pildymo ir sandarinimo mašina pasiekia maksimalų sandarinimo stiprumą esant tam tikram slėgiui, kuris priverčia plėvelės sluoksnius susiliesti, nepergabdydamos medžiagos ar neiškreipdamos maišelio geometrijos. Jei sandarinimo stiprumas yra žemas net teisingai nustačius slėgį vertikalioje formos, pildymo ir sandarinimo mašinoje, reikėtų dėti akcentą į temperatūrą, laiką, kuriuo vyksta sandarinimas, plėvelės kokybę ir sandarinimo strypų būklę, o ne bandyti kompensuoti padidintu slėgiu.

 EN








