Η επίτευξη ισχυρών σφραγίδων σε μια μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης (VFFS) είναι απαραίτητη για τη διατήρηση της ακεραιότητας του προϊόντος, την παράταση της διάρκειας ζωής του και την εξασφάλιση της ικανοποίησης των πελατών σε όλες τις εργασίες συσκευασίας. Η ποιότητα της σφράγισης επηρεάζει άμεσα το κατά πόσο τα συσκευασμένα προϊόντα παραμένουν φρέσκα, προστατευμένα και οπτικά ελκυστικά καθ’ όλη τη διάρκεια της διανομής και της αποθήκευσης. Όταν μια μηχανή κάθετης μορφής πλήρωσης και σφραγίδας παράγει αδύναμες ή ασυνεπείς σφραγίδες, με αποτέλεσμα τα προϊόντα να γίνονται ευάλωτα σε μόλυνση, απώλεια υγρασίας και ζημιά, οδηγώντας σε αυξημένα απορρίμματα και ακριβά ανακλήσεις. Η κατανόηση των κρίσιμων παραγόντων που καθορίζουν την αντοχή της σφραγίδας σε μηχάνημα κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης εξουσιοδοτεί τους επαγγελματίες της συσκευασίας να βελτιστοποιήσουν τις γραμμές παραγωγής τους και να παραδίδουν συνεχώς ανώτερα αποτελέσματα.
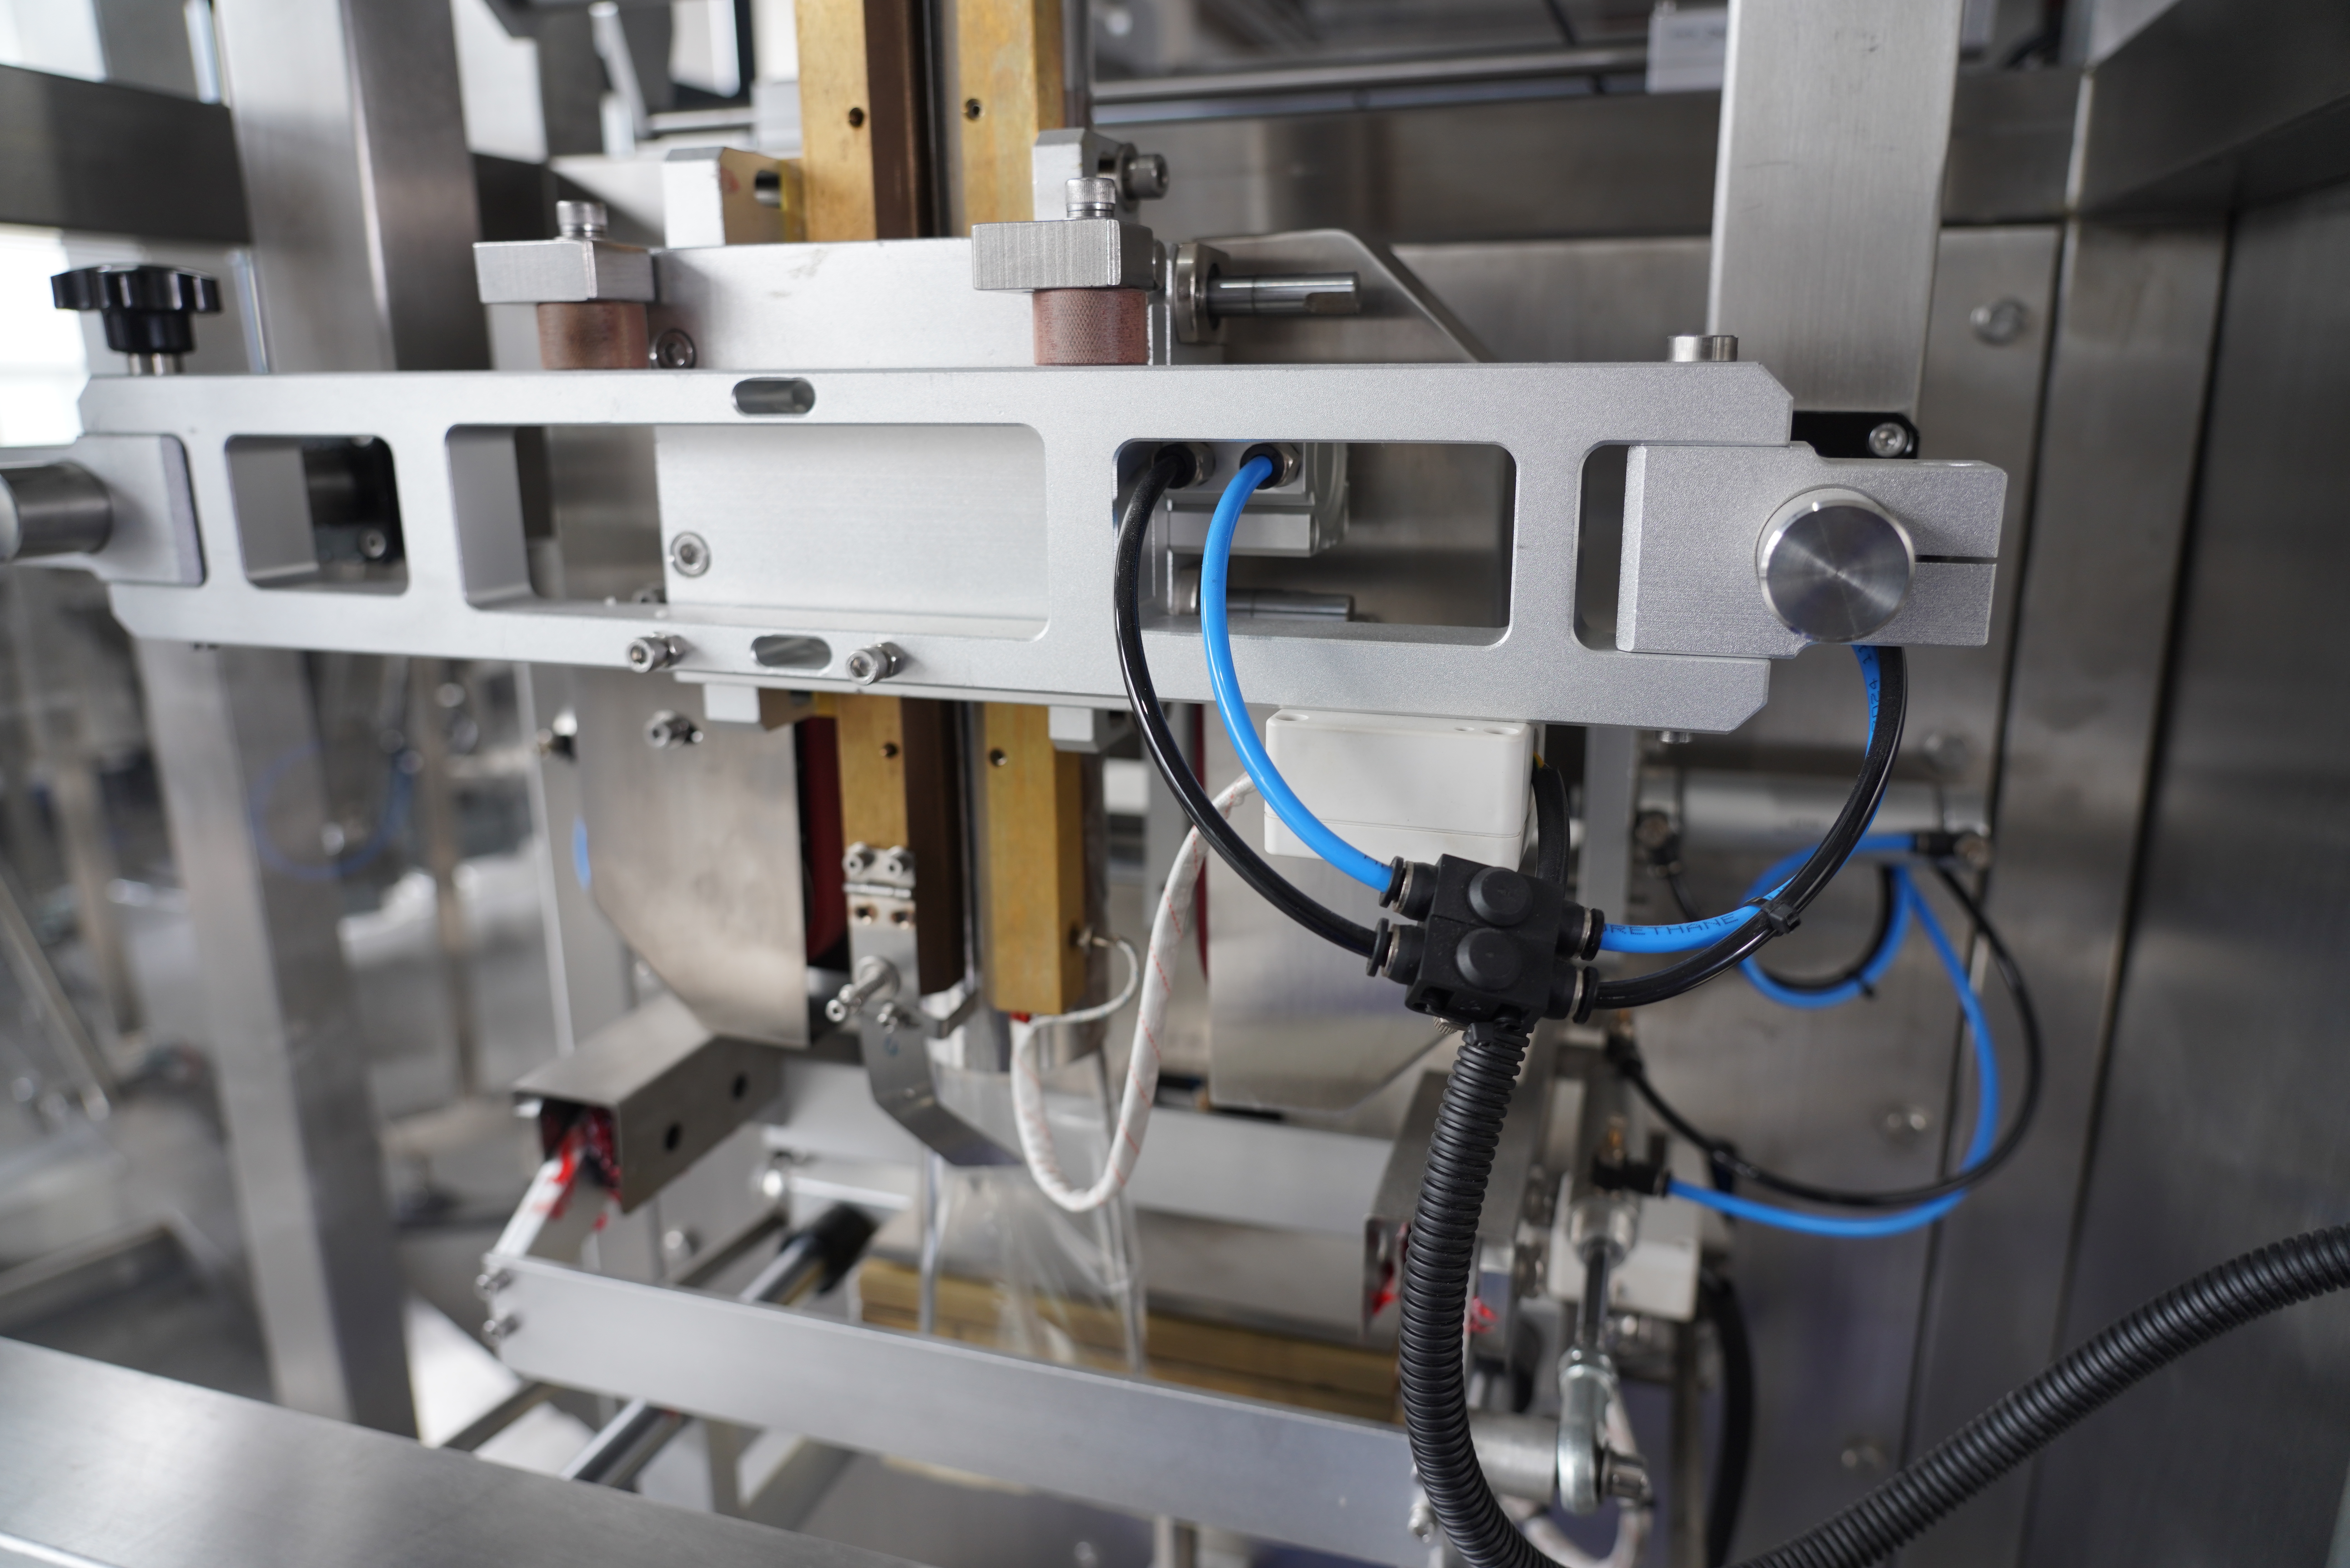
Η επίτευξη ισχυρών σφραγίδων σε μηχάνημα κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης απαιτεί μια συστηματική προσέγγιση που συνδυάζει τη γνώση του εξοπλισμού, την επιλογή των υλικών και τη βελτιστοποίηση της διαδικασίας. Ένα μηχάνημα κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης λειτουργεί δημιουργώντας μια τσάντα από ένα επίπεδο ρολό φιλμ, γεμίζοντάς την με προϊόν και σφραγίζοντας όλες τις άκρες σε μια συνεχή αυτοματοποιημένη διαδικασία. Κάθε βήμα σε αυτήν την ακολουθία επηρεάζει την τελική αντοχή της σφραγίδας, γι’ αυτό και οι χειριστές και οι ομάδες συντήρησης πρέπει να κατανοούν πώς η θερμοκρασία, η πίεση, ο χρόνος επαφής (dwell time) και οι χαρακτηριστικές ιδιότητες του φιλμ αλληλεπιδρούν για να παράγουν αξιόπιστες και ανθεκτικές σφραγίδες που αντέχουν τις συνθήκες χειρισμού και αποθήκευσης.
Κατανόηση των Βασικών Αρχών της Αντοχής της Σφράγισης στις Μηχανές Κατακόρυφης Διαμόρφωσης-Γέμισης-Σφράγισης
Έλεγχος της Θερμοκρασίας στις Μηχανές Κατακόρυφης Διαμόρφωσης-Γέμισης-Σφράγισης
Η θερμοκρασία αποτελεί τον κύριο παράγοντα που καθορίζει την ποιότητα της σφράγισης σε οποιαδήποτε μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης, καθώς ελέγχει το βαθμό στον οποίο ενώνονται οι στρώσεις του φιλμ. Όταν οι σφραγιστικές ράβδοι μιας μηχανής κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης θερμαίνουν το φιλμ στη βέλτιστη θερμοκρασία, οι πολυμερικές αλυσίδες του υλικού του φιλμ μαλακώνουν και συνενώνονται, δημιουργώντας μια μοριακή δέσμη που αντέχει την πίεση και το περιβαλλοντικό στρες. Εάν η θερμοκρασία είναι υπερβολικά χαμηλή, οι στρώσεις του φιλμ δεν συγκολλώνται πλήρως, με αποτέλεσμα αδύναμες σφραγίσεις που διαχωρίζονται κατά τη χειραμίνηση ή την αποθήκευση. Εάν η θερμοκρασία υπερβεί την ανοχή του υλικού, το φιλμ καίγεται, υποβαθμίζεται ή γίνεται εύθραυστο, με αποτέλεσμα την υποβάθμιση της ακεραιότητας της σφράγισης και της προστασίας του προϊόντος. Ο ακριβής έλεγχος της θερμοκρασίας σε μια μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης διασφαλίζει συνεπή απόδοση και εξαλείφει τα ποσοστά απόρριψης που προκαλούνται από θερμική παρέκκλιση.
Βελτιστοποίηση Πίεσης και Χρόνου Στάσης
Η πίεση σφράγισης και ο χρόνος επαφής λειτουργούν από κοινού για να εξαναγκάσουν τα επίπεδα του φιλμ σε στενή επαφή και να παράσχουν επαρκές χρόνο για τη μοριακή σύνδεση σε μηχάνημα κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης. Ο χρόνος επαφής αναφέρεται στο χρονικό διάστημα κατά το οποίο οι ράβδοι σφράγισης παραμένουν σε επαφή με το φιλμ, επιτρέποντας στη θερμότητα να διεισδύσει επαρκώς και να συγκολλήσει τα επίπεδα του υλικού. Μια μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης με ανεπαρκή χρόνο επαφής παράγει επιφανειακές σφραγίδες που αποκολλώνται με ελάχιστη τάση, ενώ υπερβολικός χρόνος επαφής μειώνει την ταχύτητα παραγωγής χωρίς να βελτιώνει περαιτέρω την αντοχή της σφραγίδας. Η βέλτιστη ρύθμιση πίεσης σε μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης συμπιέζει ομοιόμορφα τα επίπεδα του φιλμ χωρίς να τσακίζει ή να παραμορφώνει τη δομή της σακούλας. Οι περισσότεροι χειριστές ανακαλύπτουν με δοκιμές ότι μια μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης λειτουργεί καλύτερα όταν οι ρυθμίσεις πίεσης είναι ακριβώς αρκετά σφιχτές για να διασφαλίζουν την επαφή χωρίς να προκαλούν υπερβολική παραμόρφωση.
Επιλογή υλικού και προετοιμασία φιλμ για μηχανήματα κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης
Η επιλογή του κατάλληλου φιλμ για τη μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης
Η επιλογή του φιλμ καθορίζει απευθείας την αποτελεσματικότητα της σφράγισης σε μια μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης, καθώς διαφορετικά μείγματα πολυμερών αντιδρούν διαφορετικά στη θερμότητα και την πίεση. Συνηθισμένα φιλμ σφράγισης που χρησιμοποιούνται με μηχανές κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης περιλαμβάνουν πολυαιθυλένιο, πολυπροπυλένιο και πολυστρωματικά φιλμ εμποδίου που συνδυάζουν αντοχή με επέκταση της διάρκειας ζωής των προϊόντων. Κάθε τύπος φιλμ έχει ένα συγκεκριμένο εύρος θερμοκρασίας σφράγισης, και ο χειριστής μιας μηχανής κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης πρέπει να προσαρμόσει τις ρυθμίσεις του εξοπλισμού στο θερμικό προφίλ του φιλμ. Το πολυαιθυλένιο συνήθως σφραγίζεται σε χαμηλότερες θερμοκρασίες σε μια μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης, ενώ το πολυπροπυλένιο απαιτεί υψηλότερη θερμότητα για να επιτύχει ανάλογη αντοχή σφράγισης. Η χρήση φιλμ ασύμβατου με τη θερμική ικανότητα της μηχανής κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης σπαταλά το χρόνο και το υλικό λόγω απορριπτόμενων προϊόντων και αποτυχημένων σφραγίσεων.
Υγρασία και συνθήκες αποθήκευσης του φιλμ
Το περιεχόμενο υγρασίας στο φιλμ επηρεάζει απευθείας την ποιότητα των σφραγίσεων σε μηχανήματα κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης, καθώς η υπερβολική υγρασία αδυναμώνει την πολυμερική σύνδεση και δημιουργεί πορώδη, αναξιόπιστα σφραγίσματα. Το φιλμ που αποθηκεύεται σε περιβάλλοντα υψηλής υγρασίας ή εκτίθεται σε απορρόφηση υγρασίας χάνει την ικανότητά του να συγκολλάται καθαρά όταν μια μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης εφαρμόζει θερμότητα, με αποτέλεσμα την αποτυχία ολόκληρων παρτίδων. Οι κατάλληλες πρακτικές αποθήκευσης διασφαλίζουν ότι το φιλμ φθάνει στη μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης σε ξηρή κατάσταση, διατηρώντας σταθερή απόδοση σφράγισης σε όλη τη διάρκεια της παραγωγικής λειτουργίας. Πολλές εγκαταστάσεις φυλάσσουν τους κυλίνδρους φιλμ σε κλιματιζόμενους χώρους ή σε σφραγισμένα δοχεία για να αποτρέψουν την εισχώρηση υγρασίας. Πριν από τη φόρτωση του φιλμ σε μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης, οι ομάδες ποιότητας πρέπει να επαληθεύουν ότι τα επίπεδα υγρασίας ανταποκρίνονται στις προδιαγραφές του κατασκευαστή φιλμ, τυπικά μεταξύ 0,1 % και 0,3 % για τα περισσότερα θερμοπλαστικά φιλμ που χρησιμοποιούνται με μηχανήματα κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης.
Συντήρηση και βαθμονόμηση εξοπλισμού για μηχανήματα κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης
Συντήρηση των ράβδων σφράγισης σε μηχανήματα κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης
Οι ράβδοι σφράγισης σε μηχανήματα κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης συσσωρεύουν υπολείμματα φιλμ, συσσωρεύσεις κόλλας και θερμικά αποθέματα με την πάροδο του χρόνου, με αποτέλεσμα την επιδείνωση της μεταφοράς θερμότητας και της συνέπειας της σφράγισης. Η τακτική καθαριότητα των ράβδων σφράγισης εμποδίζει αυτές τις συσσωρεύσεις να διαταράσσουν την άμεση επαφή μεταξύ της θερμής ράβδου και του φιλμ σε μηχάνημα κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης. Όταν οι ράβδοι σφράγισης χάνουν τη λεία τους επιφάνεια ή αναπτύσσουν αυλάκια, το μηχάνημα κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης παράγει ανομοιόμορφη πίεση σφράγισης, η οποία δημιουργεί αδύναμες περιοχές ευάλωτες σε διαρροές. Πολλοί χειριστές προγραμματίζουν εβδομαδιαία καθαριότητα και μηνιαία επιθεώρηση των επιφανειών των ράβδων σφράγισης για να διατηρούν τη βέλτιστη απόδοση του μηχανήματός τους κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης. Η προληπτική αντικατάσταση φθαρμένων ράβδων σφράγισης είναι πολύ πιο οικονομική από την αντιμετώπιση της διακοπής παραγωγής και των υψηλών ποσοστών απόρριψης που προκαλούνται από κακή ποιότητα σφράγισης σε μηχάνημα κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης.
Βαθμονόμηση αισθητήρα θερμοκρασίας και ακρίβεια θερμοστάτη
Η ακριβής αίσθηση της θερμοκρασίας είναι κρίσιμη για τη διατήρηση ισχυρών σφραγίδων σε μια μηχανή κατακόρυφης διαμόρφωσης, γεμίσματος και σφράγισης, καθώς η θερμική παρέκκλιση προκαλεί τη λειτουργία του εξοπλισμού εκτός του βέλτιστου παραθύρου σφράγισης. Οι ψηφιακοί θερμοστάτες στις σύγχρονες μηχανές κατακόρυφης διαμόρφωσης, γεμίσματος και σφράγισης μπορούν να παρεκκλίνουν με τον καιρό, προκαλώντας την πραγματική θερμοκρασία της ράβδου σφράγισης να αποκλίνει από την εμφανιζόμενη τιμή ρύθμισης. Οι εξωτερικές ελέγχους βαθμονόμησης κάθε τρίμηνο με χρήση εξωτερικών θερμομέτρων διασφαλίζουν ότι ο θερμοστάτης της μηχανής κατακόρυφης διαμόρφωσης, γεμίσματος και σφράγισης αντικατοπτρίζει ορθά την πραγματική θερμοκρασία της ράβδου σφράγισης. Εάν παρατηρήσετε ασυνεπή ποιότητα σφράγισης παρά τις σταθερές ρυθμίσεις της διαδικασίας, η βαθμονόμηση του θερμοστάτη πρέπει να είναι το πρώτο βήμα διάγνωσης σε μια μηχανή κατακόρυφης διαμόρφωσης, γεμίσματος και σφράγισης. Πολλές αποτυχίες σφράγισης που αποδίδονται σε λάθος χειριστή ή σε προβλήματα με το φιλμ προέρχονται στην πραγματικότητα από ανεντόπιστη θερμική παρέκκλιση της ίδιας της μηχανής κατακόρυφης διαμόρφωσης, γεμίσματος και σφράγισης.
Συχνές Ερωτήσεις
Ποια είναι η ιδανική θερμοκρασία σφράγισης για μια μηχανή κατακόρυφης διαμόρφωσης, γεμίσματος και σφράγισης;
Η ιδανική θερμοκρασία σφράγισης για μια μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης εξαρτάται από το συγκεκριμένο υλικό φιλμ που χρησιμοποιείται, και κυμαίνεται συνήθως από 120°C έως 180°C για κοινά θερμοπλαστικά φιλμ. Τα φιλμ πολυαιθυλενίου σφραγίζονται συνήθως καλύτερα σε θερμοκρασία μεταξύ 120°C και 140°C σε μια μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης, ενώ το πολυπροπυλένιο απαιτεί 150°C έως 180°C για ισχυρές και σταθερές σφραγίσεις. Συμβουλευτείτε πάντα το τεχνικό φυλλάδιο δεδομένων του προμηθευτή του φιλμ σας και εκτελέστε δοκιμαστικά δείγματα στη μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης για να προσδιορίσετε τη βέλτιστη θερμοκρασία για τη συγκεκριμένη εφαρμογή και συνδυασμό υλικών.
Πόσο συχνά πρέπει να αντικαθίστανται οι ράβδοι σφράγισης σε μια μηχανή κατακόρυφης διαμόρφωσης, γέμισης και σφράγισης;
Οι ράβδοι σφράγισης σε μία κατακόρυφη μηχανή σχηματισμού-γέμισης-σφράγισης συνήθως διαρκούν από 6 έως 12 μήνες συνεχούς λειτουργίας, ανάλογα με τον όγκο παραγωγής, τον τύπο της μεμβράνης και τις πρακτικές συντήρησης. Εάν λειτουργείτε μία κατακόρυφη μηχανή σχηματισμού-γέμισης-σφράγισης σε εγκατάσταση υψηλής παραγωγής χρησιμοποιώντας απαιτητικές μεμβράνες ή παράγετε κολλώδη προϊόντα, οι ράβδοι σφράγισης ενδέχεται να χρειάζονται αντικατάσταση κάθε 3 έως 6 μήνες. Η τακτική επιθεώρηση και καθαρισμός των ράβδων σφράγισης επεκτείνει σημαντικά τη διάρκεια ζωής τους σε μία κατακόρυφη μηχανή σχηματισμού-γέμισης-σφράγισης· συνεπώς, θεσπίστε ένα προληπτικό πρόγραμμα συντήρησης που περιλαμβάνει εβδομαδιαίους οπτικούς ελέγχους και μηνιαίους λεπτομερείς καθαρισμούς για να μεγιστοποιήσετε τη διάρκεια ζωής των ράβδων και την ποιότητα της σφράγισης.
Μπορώ να βελτιώσω την αντοχή της σφράγισης αυξάνοντας την πίεση στην κατακόρυφη μηχανή σχηματισμού-γέμισης-σφράγισης;
Η αύξηση της πίεσης πέραν του βέλτιστου εύρους σε μία μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης δεν βελτιώνει την αντοχή της σφράγισης και συχνά προκαλεί προβλήματα όπως παραμόρφωση του φιλμ, επίπεδη μορφή των σακουλών και επιταχυνόμενη φθορά των ράβδων σφράγισης. Μία μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης επιτυγχάνει μέγιστη αντοχή σφράγισης σε μία συγκεκριμένη πίεση που εξαναγκάζει τα στρώματα του φιλμ να έρθουν σε επαφή χωρίς να συνθλίβει το υλικό ή να παραμορφώνει τη γεωμετρία της σακούλας. Εάν η αντοχή της σφράγισης είναι χαμηλή παρά τις κατάλληλες ρυθμίσεις πίεσης σε μία μηχανή κατακόρυφης διαμόρφωσης-γέμισης-σφράγισης, επικεντρωθείτε στη θερμοκρασία, τον χρόνο διατήρησης, την ποιότητα του φιλμ και την κατάσταση των ράβδων σφράγισης, αντί να προσπαθήσετε να αντισταθμίσετε με υψηλότερη πίεση.

 EN








