 EN
Kā samazināt plēves atkritumus, izmantojot gatavo maisiņu iepakošanas mašīnu?
2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/10/26

Stipru noslēgumu panākšana ar vertikālu veidošanas, piepildīšanas un noslēgšanas mašīnu ir būtiska produktu integritātes saglabāšanai, derīguma termiņa pagarināšanai un klientu apmierinātības nodrošināšanai visās iepakojuma operācijās. Noslēguma kvalitāte tieši ietekmē to, vai jūsu iepakotie produkti paliek svaigi, aizsargāti un vizuāli pievilcīgi visā izplatīšanas un uzglabāšanas laikā. Kad vertikāla veidošanas, piepildīšanas un noslēgšanas mašīna ražo vājus vai neatbilstīgus noslēgumus, produkti kļūst uzņēmīgi pret piesārņojumu, mitruma zudumu un bojājumiem, kas rada palielinātu atkritumu daudzumu un dārgas atsaukšanas. Kritisko faktoru, kas nosaka noslēguma stiprumu vertikālā veidošanas, piepildīšanas un noslēgšanas mašīnā, izpratne ļauj iepakojuma speciālistiem optimizēt savas ražošanas līnijas un vienmēr nodrošināt augstākas kvalitātes rezultātus.
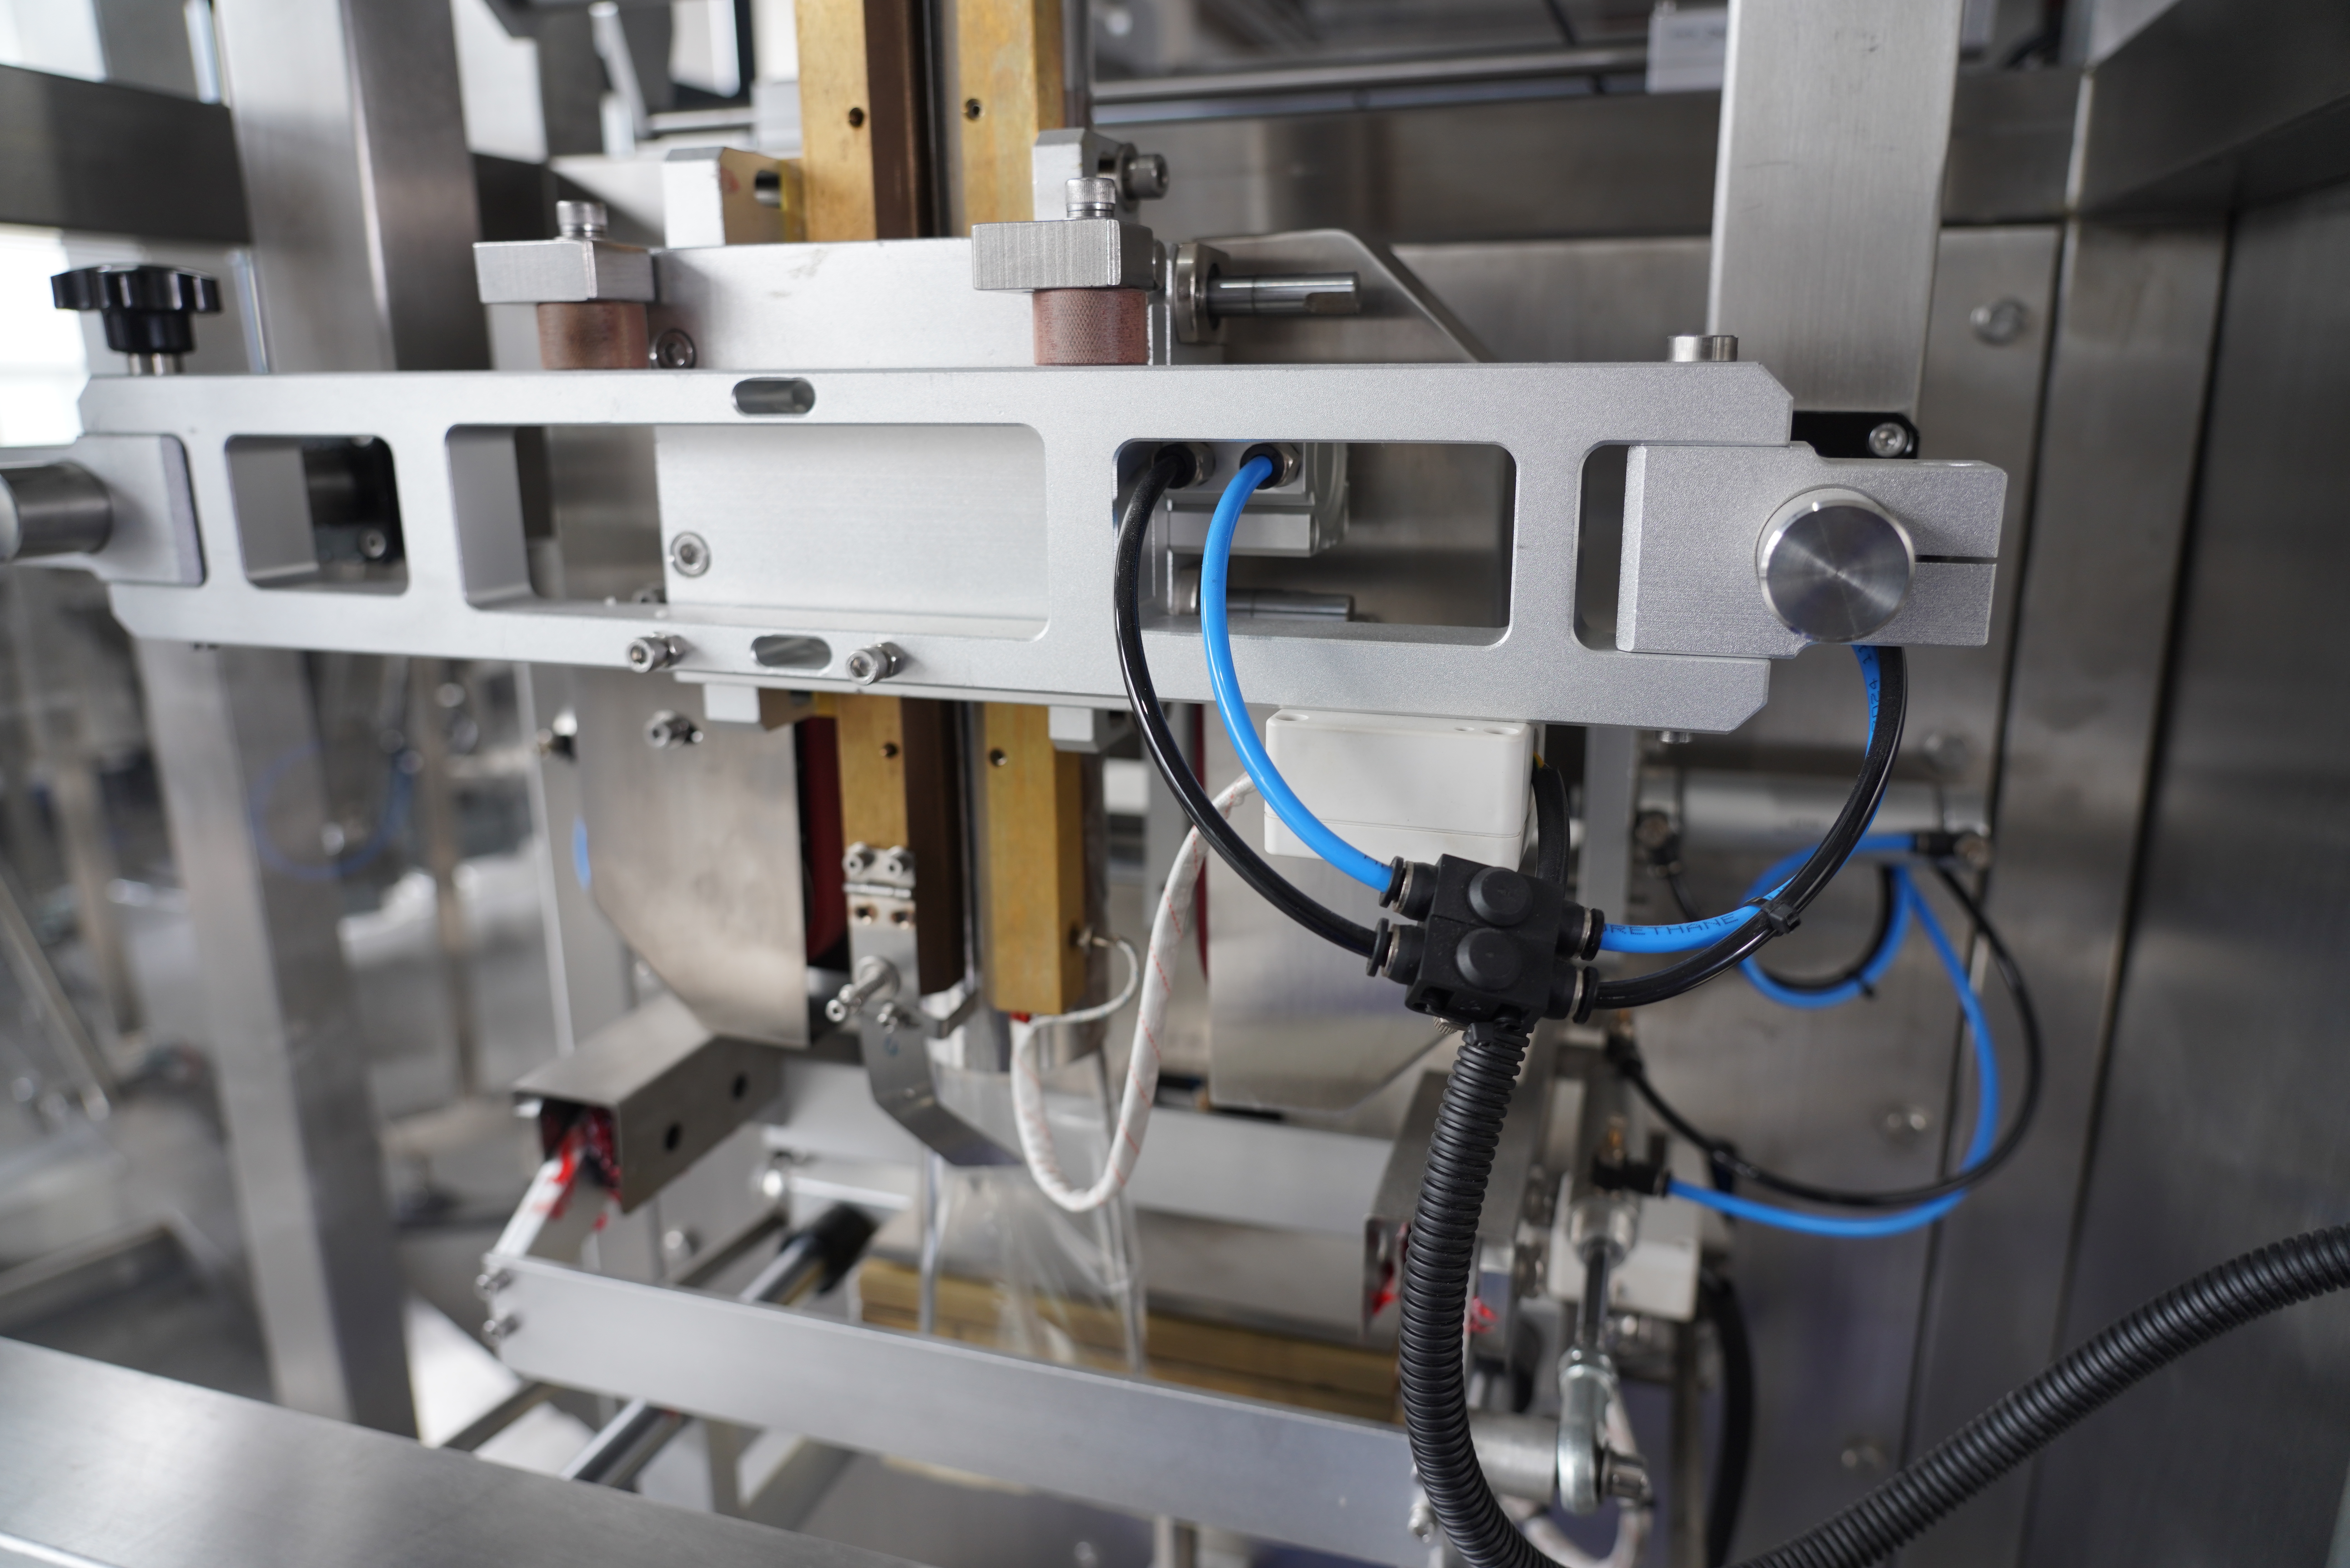
Spēcīgu šuvju panākšana vertikālās veidošanas, piepildīšanas un noslēgšanas mašīnā prasa sistēmisku pieeju, kas apvieno iekārtas zināšanas, materiālu izvēli un procesa optimizāciju. Vertikālā veidošanas, piepildīšanas un noslēgšanas mašīna darbojas, veidojot maisiņu no plakanas plēves rullīša, piepildot to ar produktu un noslēdzot visus malu savienojumus nepārtrauktā automatizētā procesā. Katrs šajā secībā veiktais solis ietekmē galīgo šuvju izturību, tāpēc operatoriem un tehniskās apkopes komandām ir jāsaprot, kā temperatūra, spiediens, uzturēšanās laiks un plēves īpašības mijiedarbojas, lai radītu uzticamas un izturīgas šuves, kas iztur manipulāciju un uzglabāšanas apstākļus.
Temperatūra ir galvenais faktors, kas ietekmē noslēguma kvalitāti jebkurā vertikālā veidošanas–pildīšanas–noslēgšanas mašīnā, jo tā regulē, cik pilnīgi savienojas plēves kārtas. Kad vertikālās veidošanas–pildīšanas–noslēgšanas mašīnas noslēguma sviras uzsilda plēvi līdz optimālai temperatūrai, plēves materiāla polimēru ķēdes atmaigst un saplūst kopā, veidojot molekulāru saiti, kas iztur spiedienu un vides ietekmi. Ja temperatūra ir pārāk zema, plēves kārtas nepietiekami savienojas, radot vājus noslēgumus, kas atdalās apstrādes vai uzglabāšanas laikā. Ja temperatūra pārsniedz materiāla pieļaujamo robežu, plēve sadeg, degradējas vai kļūst trausla, tādējādi kompromitējot noslēguma integritāti un produkta aizsardzību. Precīza temperatūras uzraudzība vertikālās veidošanas–pildīšanas–noslēgšanas mašīnā nodrošina vienmērīgu darbību un novērš atteikumu likmi, ko izraisa termiskā nobīde.
Noslēgšanas spiediens un noslēgšanas ilgums darbojas kopā, lai piespiestu plēves kārtas cieši viena pie otras un nodrošinātu pietiekamu laiku molekulārai saistei vertikālās veidošanas, piepildīšanas un noslēgšanas mašīnā. Nosslēgšanas ilgums attiecas uz to, cik ilgu laiku noslēgšanas sviras paliek saskarē ar plēvi, ļaujot siltumam pietiekami dziļi iekļūt un saplūst materiāla kārtām. Vertikālā veidošanas, piepildīšanas un noslēgšanas mašīna ar nepietiekamu noslēgšanas ilgumu rada seklus noslēgumus, kas atdalās pat nelielā slodzē, kamēr pārmērīgs noslēgšanas ilgums samazina ražošanas ātrumu, neuzlabojot noslēguma izturību tālāk. Optimālais spiediena iestatījums vertikālā veidošanas, piepildīšanas un noslēgšanas mašīnā vienmērīgi komprimē plēves kārtas, nesaplacinot vai neizkropļojot maisiņa struktūru. Vairums operatoru, eksperimentējot, atklāj, ka vertikālā veidošanas, piepildīšanas un noslēgšanas mašīna darbojas vislabāk, ja spiediena iestatījumi ir tikai pietiekami stingri, lai nodrošinātu saskari, bet neizraisa pārmērīgu deformāciju.
Plēves izvēle tieši nosaka, cik labi vertikālā formēšanas, piepildīšanas un noslēgšanas mašīna var sasniegt spēcīgus noslēgumus, jo dažādas polimēru maisījumu šķirnes atšķirīgi reaģē uz siltumu un spiedienu. Bieži izmantotās noslēguma plēves vertikālām formēšanas, piepildīšanas un noslēgšanas mašīnām ietver polietilēnu, polipropilēnu un daudzslāņu barjeras plēves, kas apvieno izturību ar ilgāku derīguma termiņu. Katram plēves veidam ir noteikts konkrēts noslēgšanas temperatūras diapazons, un vertikālās formēšanas, piepildīšanas un noslēgšanas mašīnas operators ir jāpielāgo iekārtas iestatījumi plēves termiskajam profilam. Polietilēns parasti noslēdzas zemākās temperatūrās vertikālās formēšanas, piepildīšanas un noslēgšanas mašīnā, kamēr polipropilēnam nepieciešams augstāks siltums, lai sasniegtu līdzvērtīgu noslēguma izturību. Plēves izmantošana, kas nav saderīga ar jūsu vertikālās formēšanas, piepildīšanas un noslēgšanas mašīnas termisko jaudu, izraisa laika un materiālu izšķiešanu, radot defektus un neveiksmīgus noslēgumus.
Mitruma saturācija plēnē tieši ietekmē noslēguma kvalitāti vertikālās veidošanas, piepildīšanas un noslēgšanas mašīnā, jo pārmērīga mitruma dēļ samazinās polimēru saistība un veidojas porains, neuzticams noslēgums. Plēne, kas uzglabāta augstas mitruma vides apstākļos vai kas ir pakļauta mitruma absorbcijai, zaudē spēju tīri saplūst, kad vertikālā veidošanas, piepildīšanas un noslēgšanas mašīna pieliek siltumu, kas rada neveiksmīgu partiju ražošanu. Pareizas uzglabāšanas prakses nodrošina, ka plēne nonāk vertikālās veidošanas, piepildīšanas un noslēgšanas mašīnā sausā stāvoklī, uzturot vienmērīgu noslēguma veiktspēju visā ražošanas cikla laikā. Daudzas ražotnes plēnes ruļļus uzglabā klimatkontrolētās telpās vai noslēgtos konteineros, lai novērstu mitruma iekļūšanu. Pirms plēnes ielādes vertikālās veidošanas, piepildīšanas un noslēgšanas mašīnā kvalitātes komandas ir jāpārbauda, vai mitruma līmenis atbilst plēnes ražotāja specifikācijām, parasti 0,1 %–0,3 % lielākajai daļai termoplastiskajām plēnēm, ko izmanto ar vertikālām veidošanas, piepildīšanas un noslēgšanas mašīnām.
Blīvēšanas svirām vertikālās formas, piepildīšanas un blīvēšanas mašīnās laika gaitā uzkrājas plēves atlikumi, līmes nogulsnes un termiskas nogulsnes, kas samazina siltuma pārnesi un blīvēšanas vienmērīgumu. Regulāra blīvēšanas sviru tīrīšana novērš šo nogulšņu ietekmi uz karstās sviras un plēves tiešo kontaktu vertikālās formas, piepildīšanas un blīvēšanas mašīnā. Kad blīvēšanas sviras zaudē gludo virsmu vai veidojas rievas, vertikālās formas, piepildīšanas un blīvēšanas mašīna rada nevienmērīgu blīvēšanas spiedienu, kas rada vājus punktus, kuri ir uzņēmīgi pret noplūdēm. Dažādi operators ik nedēļas tīra un ik mēnesi pārbauda blīvēšanas sviru virsmas, lai nodrošinātu optimālu darbību savā vertikālās formas, piepildīšanas un blīvēšanas mašīnā. Vainīgo blīvēšanas sviru proaktīva nomaiņa izmaksā daudz mazāk nekā ražošanas apstāšanās un augstās atteikšanas likmes, ko rada nepietiekama blīvēšanas kvalitāte vertikālās formas, piepildīšanas un blīvēšanas mašīnā.
Precīza temperatūras noteikšana ir būtiska, lai nodrošinātu stiprus noslēgumus vertikālās veidošanas, piepildīšanas un noslēgšanas iekārtā, jo termiskā nobīde liek aprīkojumam darboties ārpus optimālā noslēgšanas diapazona. Modernās vertikālās veidošanas, piepildīšanas un noslēgšanas iekārtas digitālie termostati laika gaitā var nobīdīties, tādējādi faktiskā joslas temperatūra atšķiras no rādītās iestatījuma vērtības. Kvartāla kalibrēšanas pārbaudes, izmantojot ārējos termometrus, nodrošina, ka jūsu vertikālās veidošanas, piepildīšanas un noslēgšanas iekārtas termostats pareizi atspoguļo patieso noslēgšanas joslas temperatūru. Ja, neskatoties uz stabiliem procesa iestatījumiem, jūs novērojat nestabila noslēguma kvalitāti, termostata kalibrēšana ir jāveic kā pirmais diagnostikas solis vertikālās veidošanas, piepildīšanas un noslēgšanas iekārtā. Daži noslēguma bojājumi, kurus bieži pieskaita operatora kļūdām vai plēves problēmām, patiesībā rodas no neatklātas temperatūras nobīdes pašā vertikālajā veidošanas, piepildīšanas un noslēgšanas iekārtā.
Ideālā noslēgšanas temperatūra vertikālai veidošanas–pildīšanas–noslēgšanas mašīnai ir atkarīga no konkrētā izmantotā plēves materiāla un parasti ir diapazonā no 120 °C līdz 180 °C parastajām termoplastiskajām plēvēm. Polietilēna plēves parasti labāk noslēdzas temperatūrā no 120 °C līdz 140 °C vertikālā veidošanas–pildīšanas–noslēgšanas mašīnā, kamēr polipropilēnam nepieciešama temperatūra no 150 °C līdz 180 °C, lai iegūtu stiprus un vienmērīgus noslēgumus. Vienmēr konsultējieties ar savu plēves piegādātāju par tehniskajiem datu lapām un veiciet testa paraugus uz savas vertikālās veidošanas–pildīšanas–noslēgšanas mašīnas, lai noteiktu optimālo temperatūru jūsu konkrētajai lietojumprogrammai un materiālu kombinācijai.
Blīvēšanas sviras vertikālā veidošanas, piepildīšanas un noslēgšanas iekārtā parasti kalpo no 6 līdz 12 mēnešiem nepārtrauktas darbības laikā, atkarībā no ražošanas apjoma, plēves veida un apkopēs izmantotajām metodēm. Ja jūs ekspluatējat vertikālo veidošanas, piepildīšanas un noslēgšanas iekārtu augsta apjoma ražotnē, izmantojot abrazīvas plēves vai ražojot līpīgus produktus, blīvēšanas sviras var būt jānomaina katrus 3–6 mēnešus. Regulāra blīvēšanas sviru pārbaude un tīrīšana ievērojami pagarina to kalpošanas laiku vertikālā veidošanas, piepildīšanas un noslēgšanas iekārtā, tāpēc izveidojiet profilaktisko apkopi, kas ietver nedēļas vizuālas pārbaudes un mēneša detalizētu tīrīšanu, lai maksimāli pagarinātu sviru kalpošanas laiku un nodrošinātu augstas kvalitātes noslēgumu.
Spiediens, kas pārsniedz optimālo diapazonu vertikālās veidošanas, piepildīšanas un noslēgšanas mašīnā, nesaglabā noslēguma izturību un bieži izraisa problēmas, piemēram, plēves deformāciju, maisiņu saplakšanu un paātrinātu noslēgšanas sviras nodilumu. Vertikālā veidošanas, piepildīšanas un noslēgšanas mašīna sasniedz maksimālo noslēguma izturību pie noteikta spiediena, kas piespiež plēves kārtas viena otrai, neizspiežot materiālu vai neizkropļojot maisiņa ģeometriju. Ja noslēguma izturība ir zema, pat ja spiediena iestatījumi vertikālās veidošanas, piepildīšanas un noslēgšanas mašīnā ir pareizi, jākoncentrējas uz temperatūru, uzturēšanas laiku, plēves kvalitāti un noslēgšanas sviras stāvokli, nevis jāmēģina kompensēt ar augstāku spiedienu.

2026/09/20
Gatavo maisiņu iepakošanas mašīnas: samaziniet plēves atkritumus, samaziniet kopējās ekspluatācijas izmaksas (TCO) un sasniedziet ātrāku ROI

2026/09/20
Samaziniet iepakojuma maisītāja mašīnas pārslēgšanās laiku par 40 %, izmantojot pierādītas labākās prakses

2026/09/20
Iepakojuma maisītāja mašīnas: palieliniet ražību, samaziniet atkritumus un uzlabojiet ROI

2026/09/20
Rotācijas un lineārās iepakojuma maisītāja mašīnas: salīdzinājums ātrumam, ROI un mērogojamībai

2026/09/20
Iepakojuma maisītāja mašīna: palieliniet ražību, samaziniet darbaspēka izmaksas un uzlabojiet noslēguma integritāti

2026/09/21
Iepriekšizgatavotas maisiņu mašīna: maisiņu veidi, materiāli un piepildīšanas pamācība

