 EN
Як зменшити відходи плівки за допомогою машини для упаковки в готові пакети?
2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/10/26

Досягнення міцного запечатування на вертикальній машині для формування, наповнення та запечатування є обов’язковим для збереження цілісності продукту, подовження терміну придатності та забезпечення задоволеності клієнтів у всіх операціях пакування. Якість запечатування безпосередньо впливає на те, чи залишатимуться ваші запаковані продукти свіжими, захищеними та візуально привабливими протягом усього періоду розподілу й зберігання. Коли вертикальна машина для формування, наповнення та герметизації утворює слабкі або непостійні шви запечатування, продукти стають уразливими до забруднення, втрати вологи та пошкоджень, що призводить до зростання відходів і дорогостоячих вилучень із продажу. Розуміння ключових факторів, які визначають міцність запечатування на вертикальній машині для формування, наповнення та запечатування, надає фахівцям з пакування можливість оптимізувати свої виробничі лінії й постійно досягати високоякісних результатів.
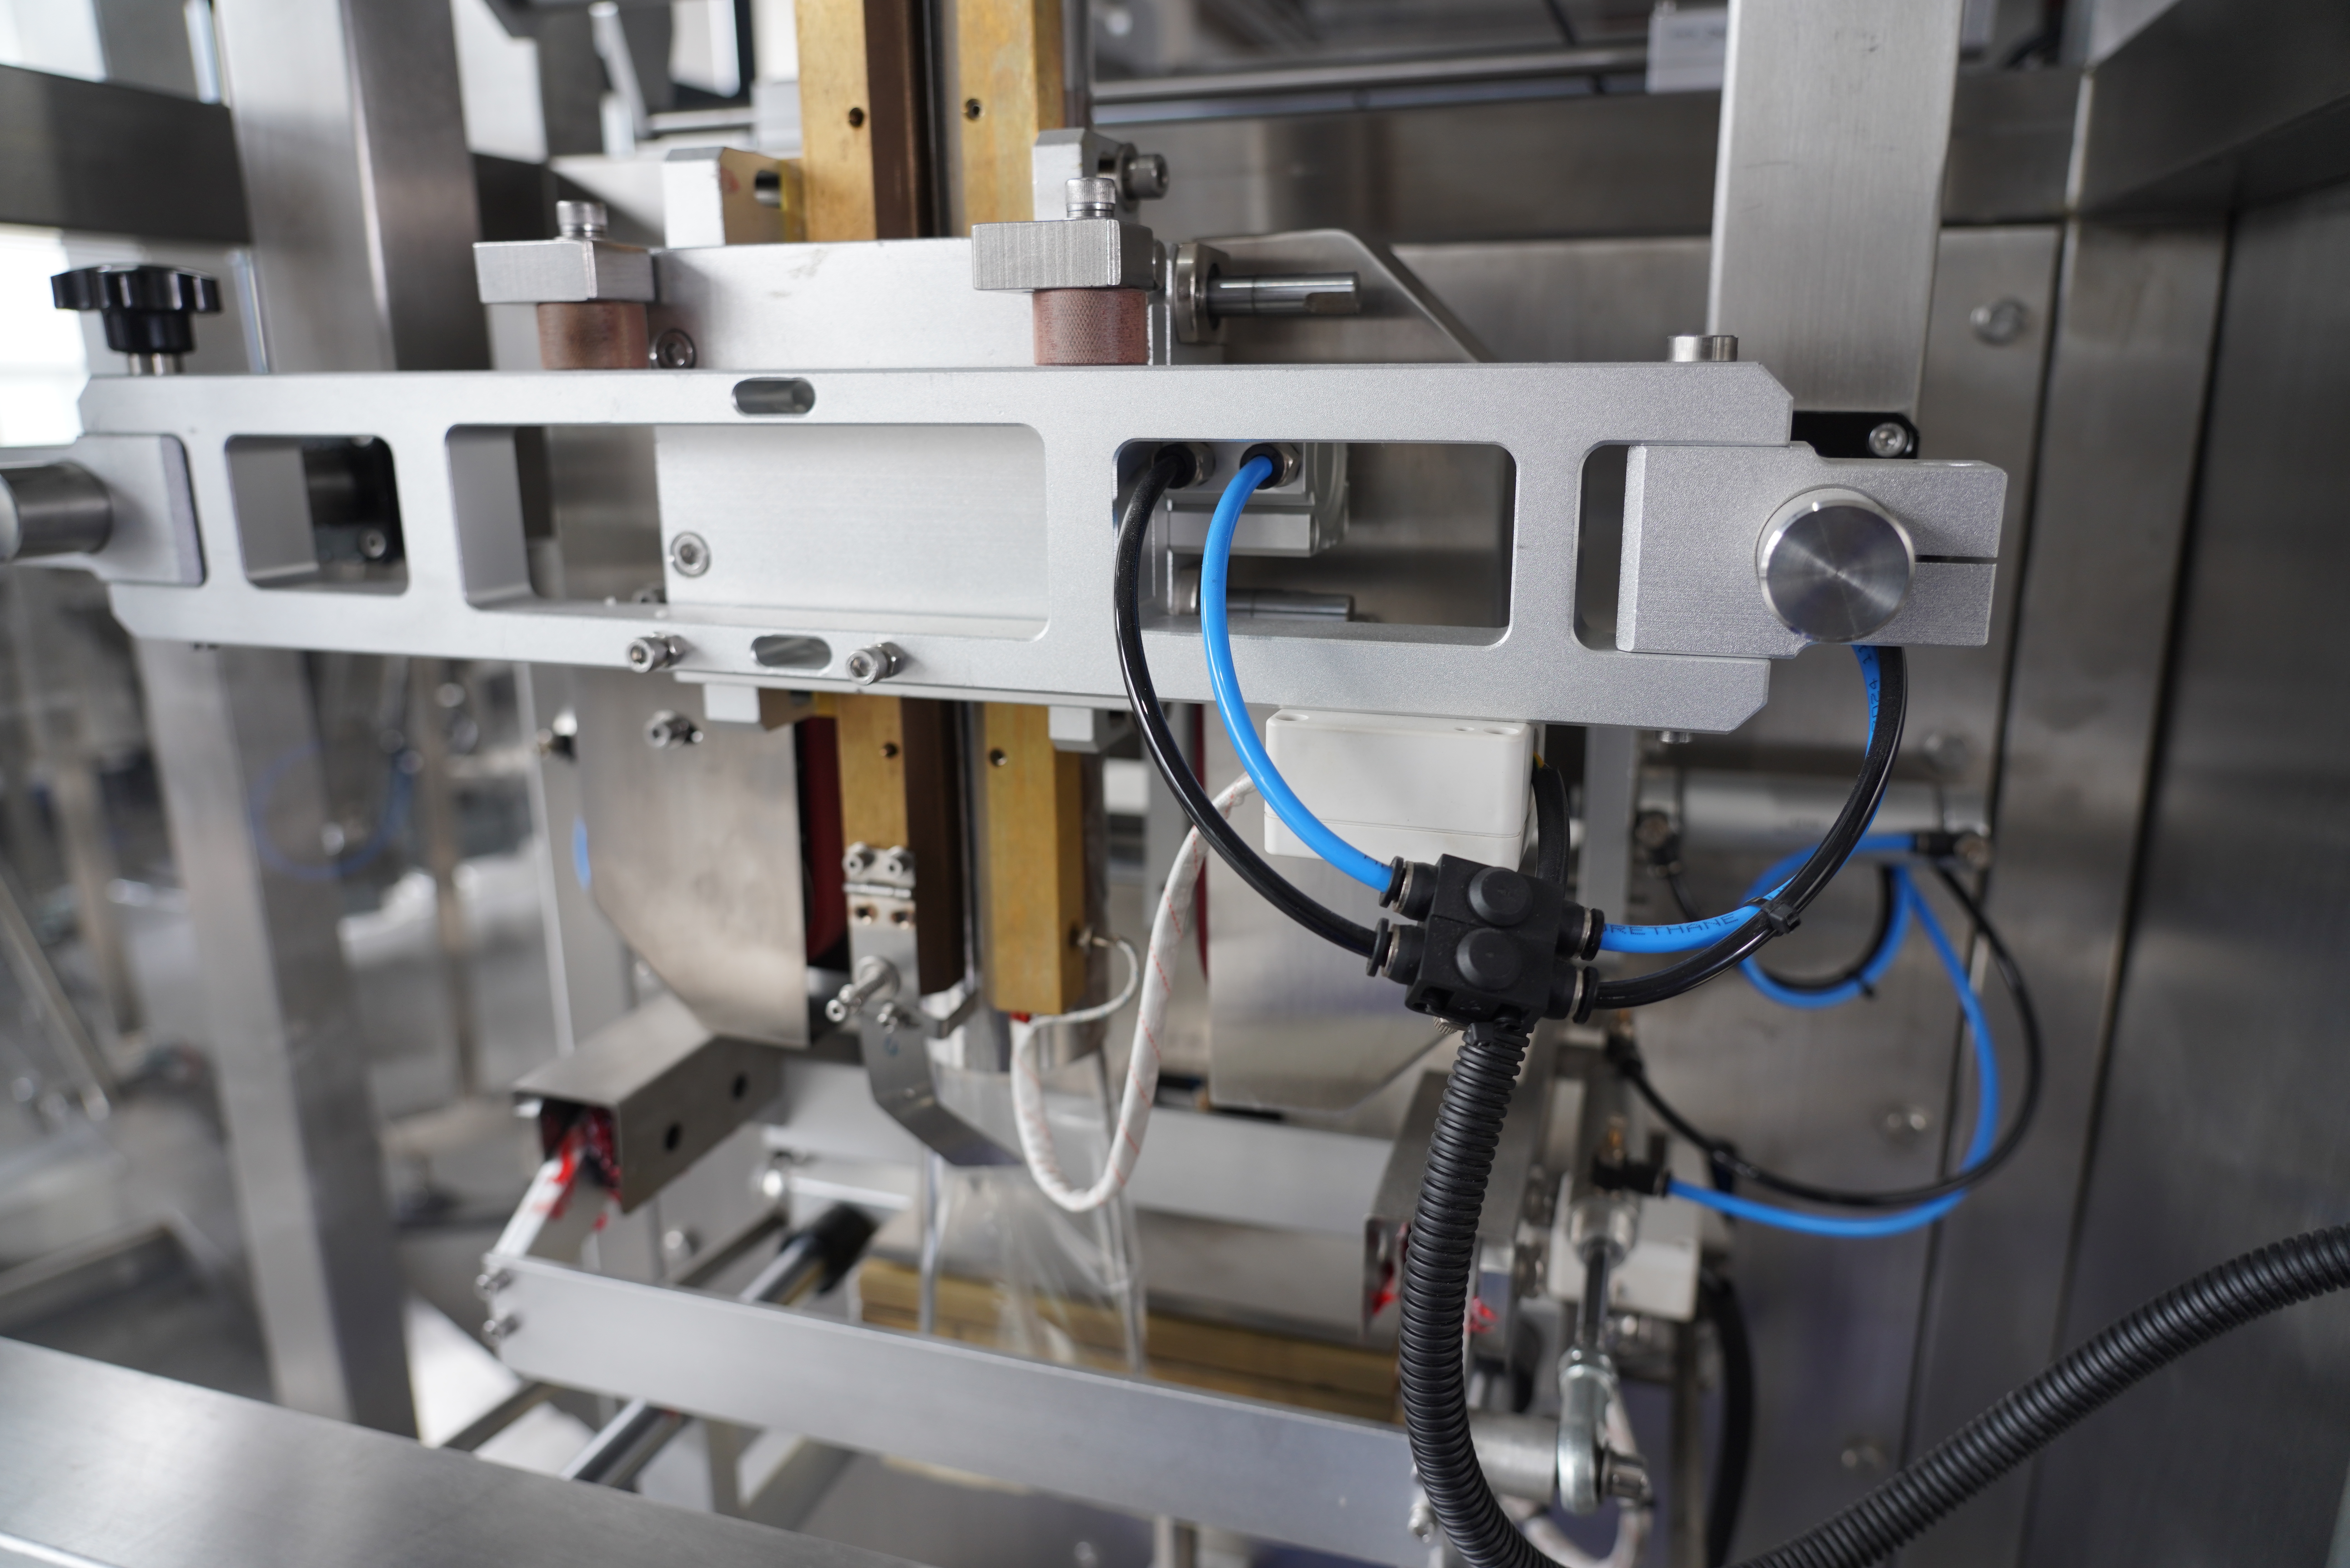
Досягнення міцних зварних швів на вертикальній машині для утворення, наповнення та запечатування пакетів вимагає системного підходу, що поєднує знання про обладнання, вибір матеріалів та оптимізацію процесу. Вертикальна машина для утворення, наповнення та запечатування пакетів працює шляхом утворення пакета з рулону плоскої плівки, наповнення його продуктом і запечатування всіх країв у безперервному автоматизованому процесі. Кожен етап цього циклу впливає на кінцеву міцність шву, тому оператори та групи технічного обслуговування повинні розуміти, як температура, тиск, час утримання та характеристики плівки взаємодіють між собою, щоб створювати надійні й довговічні шви, які витримують умови транспортування та зберігання.
Температура є основним чинником якості герметизації на будь-якому вертикальному агрегаті для формування, наповнення та запайки, оскільки вона контролює ступінь з’єднання шарів плівки. Коли нагрівальні елементи на вертикальному агрегаті для формування, наповнення та запайки нагрівають плівку до оптимальної температури, полімерні ланцюги в матеріалі плівки розм’якшуються й зливаються, утворюючи молекулярне з’єднання, стійке до тиску та зовнішніх навантажень. Якщо температура занадто низька, шари плівки не зливаються повністю, що призводить до слабких швів, які розриваються під час транспортування або зберігання. Якщо температура перевищує допустимі межі для матеріалу, плівка обгорає, деградує або стає крихкою, що порушує цілісність шву та захист продукту. Точний контроль температури на вертикальному агрегаті для формування, наповнення та запайки забезпечує стабільну роботу й усуває брак через теплове зміщення.
Тиск ущільнення та час утримання працюють разом, щоб забезпечити щільний контакт шарів плівки й надати достатньо часу для молекулярного з’єднання на вертикальній машині типу «формування–заповнення–запайка». Час утримання — це тривалість контакту запайних брусків із плівкою, що дає теплу достатньо часу для проникнення в матеріал і злиття його шарів. На вертикальній машині типу «формування–заповнення–запайка» недостатній час утримання призводить до поверхневих запайок, які розшаровуються навіть під помірним навантаженням, тоді як надмірний час утримання знижує швидкість виробництва, не покращуючи при цьому міцності запайки. Оптимальне значення тиску на вертикальній машині типу «формування–заповнення–запайка» забезпечує рівномірне стискання шарів плівки без деформації чи сплющення структури пакета. Більшість операторів експериментальним шляхом встановлюють, що вертикальна машина типу «формування–заповнення–запайка» працює найкраще, коли значення тиску достатньо для забезпечення контакту, але не призводить до надмірної деформації.
Вибір плівки безпосередньо визначає, наскільки ефективно вертикальна машина типу «формування–наповнення–запечатування» забезпечує міцні шви, оскільки різні полімерні суміші по-різному реагують на тепло й тиск. До поширених плівок для запечатування, що використовуються з вертикальними машинами типу «формування–наповнення–запечатування», належать поліетилен, поліпропілен та багатошарові бар’єрні плівки, які поєднують міцність із продовженням терміну придатності. Кожен тип плівки має певне вікно температур запечатування, і оператор вертикальної машини типу «формування–наповнення–запечатування» повинен налаштувати параметри обладнання відповідно до теплового профілю плівки. Поліетилен, як правило, запечатується при нижчих температурах на вертикальній машині типу «формування–наповнення–запечатування», тоді як для досягнення порівняної міцності шву поліпропілену потрібне вище нагрівання. Використання плівки, несумісної з тепловими можливостями вашої вертикальної машини типу «формування–наповнення–запечатування», призводить до втрат часу й матеріалів через браковані вироби й невдалі шви.
Вміст вологи в плівці безпосередньо впливає на якість герметизації на вертикальній машині для формування, наповнення та запечатування, оскільки надмірна вологість послаблює полімерне зчеплення й утворює пористі, ненадійні шви. Плівка, що зберігається в середовищі з високою вологістю або піддається впливу вологи, втрачає здатність чисто сплавлятися під дією тепла вертикальної машини для формування, наповнення та запечатування, що призводить до відмови партій. Дотримання правильних умов зберігання забезпечує надходження плівки до вертикальної машини для формування, наповнення та запечатування в сухому стані, що підтримує стабільну якість швів протягом усього виробничого циклу. Багато підприємств зберігають рулони плівки в клімат-контрольованих приміщеннях або в герметичних контейнерах, щоб запобігти проникненню вологи. Перед завантаженням плівки в вертикальну машину для формування, наповнення та запечатування групи контролю якості мають перевірити, чи рівень вологи відповідає специфікаціям виробника плівки — зазвичай від 0,1 % до 0,3 % для більшості термопластичних плівок, що використовуються з такими машинами.
Ущільнювальні планки на вертикальних машинах для формування, наповнення та запечатування з часом накопичують залишки плівки, клейові відкладення та термічні осади, що погіршує теплопередачу й узгодженість ущільнень. Регулярне очищення ущільнювальних планок запобігає тому, щоб ці відкладення заважали безпосередньому контакту між нагрітою планкою та плівкою на вертикальній машині для формування, наповнення та запечатування. Коли ущільнювальні планки втрачають гладку поверхню або утворюють борозни, вертикальна машина для формування, наповнення та запечатування створює нерівномірний ущільнювальний тиск, що призводить до слабких місць, схильних до протікання. Багато операторів планують щотижневе очищення та щомісячний огляд поверхонь ущільнювальних планок, щоб забезпечити оптимальну роботу своєї вертикальної машини для формування, наповнення та запечатування. Превентивна заміна зношених ущільнювальних планок коштує значно менше, ніж усунення простоїв у виробництві та високих показників браку через погану якість ущільнень на вертикальній машині для формування, наповнення та запечатування.
Точне вимірювання температури є критичним для забезпечення міцних зварних швів на вертикальній машині типу «формування–наповнення–запайка», оскільки тепловий дрейф призводить до роботи обладнання поза оптимальним діапазоном запайки. Цифрові термостати сучасних вертикальних машин типу «формування–наповнення–запайка» можуть зміщуватися з часом, через що фактична температура планки запайки відрізняється від вказаного значення на дисплеї. Квартальні перевірки калібрування за допомогою зовнішніх термометрів забезпечують відповідність показаної температури планки запайки її справжньому значенню на вертикальній машині типу «формування–наповнення–запайка». Якщо ви помічаєте непослідовну якість швів навіть за стабільних параметрів процесу, калібрування термостата має бути першим діагностичним кроком на вертикальній машині типу «формування–наповнення–запайка». Багато випадків несправності швів, які приписують помилкам оператора або проблемам із плівкою, насправді спричинені невиявленим тепловим дрейфом саме на вертикальній машині типу «формування–наповнення–запайка».
Ідеальна температура герметизації для вертикальної машини типу «формування–наповнення–герметизація» залежить від конкретного матеріалу плівки, яку використовують; зазвичай вона становить від 120 °C до 180 °C для поширених термопластичних плівок. Плівки з поліетилену зазвичай найкраще герметизуються в діапазоні від 120 °C до 140 °C на вертикальній машині типу «формування–наповнення–герметизація», тоді як для поліпропілену потрібна температура від 150 °C до 180 °C, щоб забезпечити міцні й стабільні шви. Завжди звертайтеся до технічного паспорта свого постачальника плівки та проводьте пробні запуски на вертикальній машині типу «формування–наповнення–герметизація», щоб визначити оптимальну температуру для вашого конкретного застосування й комбінації матеріалів.
Ущільнювальні планки на вертикальній машині для утворення форми, наповнення та запечатування зазвичай працюють від 6 до 12 місяців безперервної роботи, залежно від обсягу виробництва, типу плівки та практики технічного обслуговування. Якщо ви експлуатуєте вертикальну машину для утворення форми, наповнення та запечатування на підприємстві з великим обсягом виробництва, використовуючи абразивні плівки, або виготовляєте липкі продукти, ущільнювальні планки може знадобитися замінювати кожні 3–6 місяців. Регулярний огляд і очищення ущільнювальних планок значно подовжує їхній термін служби на вертикальній машині для утворення форми, наповнення та запечатування; тому встановіть графік профілактичного технічного обслуговування, який передбачає щотижневі візуальні перевірки та щомісячне детальне очищення, щоб максимально подовжити термін служби планок і забезпечити якість ущільнення.
Збільшення тиску понад оптимальний діапазон на вертикальній машині для формування, наповнення та запечатування не покращує міцність шва й часто призводить до проблем, таких як спотворення плівки, сплющення пакетів і прискорене зношування елементів запечатування. Вертикальна машина для формування, наповнення та запечатування забезпечує максимальну міцність шва при певному тиску, який забезпечує контакт шарів плівки без руйнування матеріалу чи деформації геометрії пакета. Якщо міцність шва низька навіть за правильних налаштувань тиску на вертикальній машині для формування, наповнення та запечатування, слід зосередитися на температурі, тривалості витримки, якості плівки та стані елементів запечатування, а не намагатися компенсувати це підвищенням тиску.

2026/09/20
Машини для упаковки в готові пакети: зменшення відходів плівки, зниження загальної вартості володіння (TCO) та досягнення швидшого ROI

2026/09/20
Скоротіть час зміни на устаткуванні для упаковки готових пакетів на 40 % за допомогою перевірених найкращих практик

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зменшення відходів та покращення ROI

2026/09/20
Роторне та лінійне устаткування для упаковки готових пакетів: порівняння швидкості, ROI та масштабованості

2026/09/20
Устаткування для упаковки готових пакетів: підвищення продуктивності, зниження витрат на робочу силу та покращення герметичності швів

2026/09/21
Машина для готових пакетів: типи пакетів, матеріали та керівництво щодо наповнення

